မူလစာမ်းသူ>ထုတ်ကုန်များ>EDM အပေါက်တူးဖော်စက်များ>သုံးလုံးသော အက်စ်ဒီအမ် အိုင်ပ် စက်များ
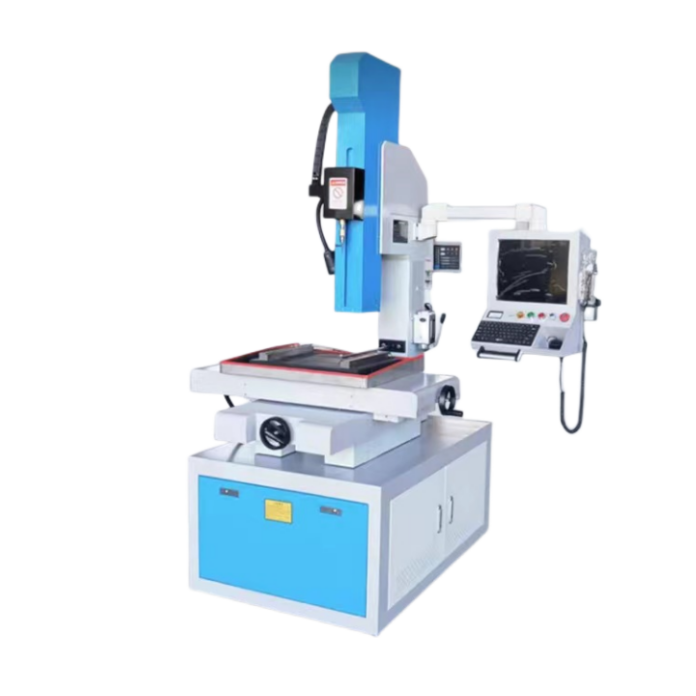
ဤကဏ္ဍတွင် electrode-feed control အပြင် program လုပ်ထားသော workpiece positioning လိုအပ်သည့် ပရောဂျက်များအတွက် ရည်ရွယ်ထားသော HarsMarg CNC EDM drilling machines များ ပါဝင်သည်။ EDM လုပ်ငန်းစဉ်သည် ထိန်းချုပ်ထားသော လျှပ်စစ်ထုတ်လွှတ်မှုများမှတစ်ဆင့် ပစ္စည်းများကို ဖယ်ရှားပေးပြီး လျှပ်စစ်စီးကူးနိုင်သော workpieces များအတွက်သာ သင့်လျော်ပါသည်။
ပြွန်ပုံစံ အီလက်ထရုတ်နှင့် ဖိအားပေးထားသော အလုပ်လုပ်သည့်အရည်သည် စွန့်ထုတ်သည့်နေရာမှ အညစ်အကြေးများကို သယ်ဆောင်ပေးခြင်းဖြင့် တူးဖော်ခြင်းလုပ်ငန်းစဉ်ကို ပံ့ပိုးပေးပါသည်။ စက်ပိုင်းဆိုင်ရာရလဒ်များသည် အလုပ်ပစ္စည်းပစ္စည်း၊ အီလက်ထရုတ်အချင်း၊ တူးဖော်ခြင်းအနက်၊ ရေဆေးခြင်းအခြေအနေများနှင့် လျှပ်စစ်ဆိုင်ရာ ကန့်သတ်ချက်များပေါ်တွင် မူတည်ပါသည်။ ထို့ကြောင့် နောက်ဆုံးအပေါက်အရွယ်အစား၊ အနေအထားခံနိုင်ရည်နှင့် လည်ပတ်ချိန်ကို အမှန်တကယ်အစိတ်အပိုင်းလိုအပ်ချက်များမှ အကဲဖြတ်သင့်သည်။
လက်ရှိ DD703 သတ်မှတ်ချက်ဇယားတွင် ၄၅၀ × ၃၅၀ မီလီမီတာ စားပွဲ၊ ၃၅၀ × ၄၅၀ မီလီမီတာ X/Y ခရီးသွားမှုနှင့် အများဆုံး တူးဖော်မှုအထူ ၃၀၀ မီလီမီတာတို့ကို ဖော်ပြထားသည်။ ဤကိန်းဂဏန်းများသည် စက်၏ ရုပ်ပိုင်းဆိုင်ရာ အလုပ်လုပ်နိုင်သည့် အတိုင်းအတာအတွက် ကနဦးလမ်းညွှန်ချက်တစ်ခုကို ပံ့ပိုးပေးပါသည်။
မှာယူမှုမပြုလုပ်မီ၊ CNC မှ ထိန်းချုပ်ထားသော ရွေ့လျားမှုများ၊ electrode servo ကို မည်သို့သတ်မှတ်ထားသည်နှင့် အဆိုပြုထားသော ဖွဲ့စည်းပုံသည် လိုအပ်သော အပေါက်ပုံစံကို ပံ့ပိုးပေးခြင်း ရှိ၊ မရှိ အပါအဝင် ကိုးကားချက်တွင် ထိန်းချုပ်ထားသော ဝင်ရိုးဖွဲ့စည်းပုံအပြည့်အစုံကို အတည်ပြုပါ။ စက်အလေးချိန်၊ ပါဝါထည့်သွင်းမှုနှင့် တပ်ဆင်မှုလိုအပ်ချက်များကို အတည်ပြုထားသော နောက်ဆုံးနည်းပညာဆိုင်ရာစာရွက်မှလည်း ရယူသင့်သည်။
ကြည့်ရှုပါ DD703 , နှိုင်းယှဉ်ကြည့်ပါ D703 သို့မဟုတ် ပြန်လည်သုံးသပ်ခြင်း eDM အပေါက်ဖောက်စက်အားလုံး .

 EN