Головна сторінка>Продукція>Електроерозійні верстати для свердлення отворів>Тривісні ЧПК-верстати для електроерозійного свердлення отворів
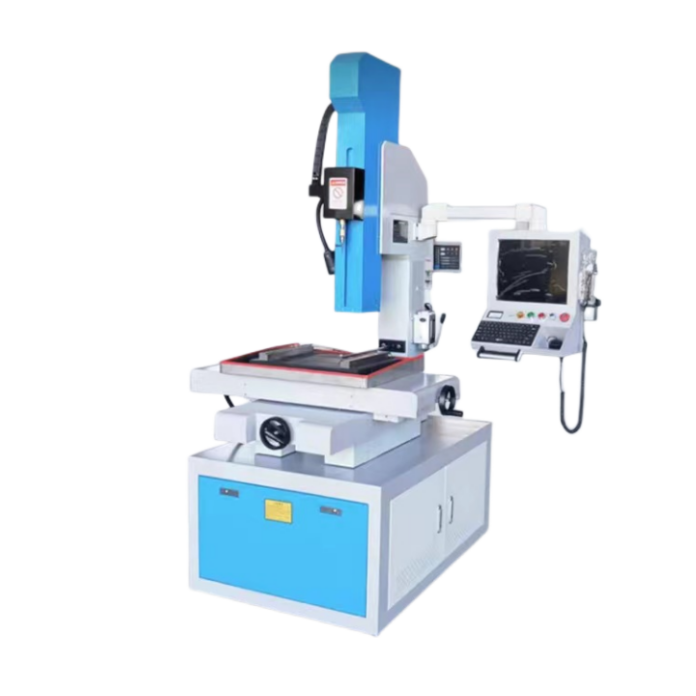
Ця категорія охоплює CNC EDM-свердлильні верстати HarsMarg, призначені для проектів, що вимагають програмованого позиціонування заготовки окрім керування подачею електрода. Процес EDM видаляє матеріал за допомогою контрольованих електричних розрядів і підходить лише для електропровідних заготовок.
Трубчастий електрод і підтисканий робочий рідина забезпечують процес свердлильної обробки, видаляючи відходи з області виведення. Результати обробки залежать від матеріалу заготовки, діаметра електрода, глибини свердлильної обробки, умов промивання та електричних параметрів. Тому кінцевий розмір отвору, позиційна точність і тривалість циклу слід оцінювати на основі реальних вимог до деталі.
У поточній специфікації DD703 зазначено робочий стіл розміром 450 × 350 мм, рух по осях X/Y — 350 × 450 мм і максимальну товщину свердлильної обробки — 300 мм. Ці значення дають попереднє уявлення про фізичний робочий діапазон верстата.
Перед замовленням підтвердіть повну конфігурацію керованих осей у комерційній пропозиції, зокрема, які рухи керуються ЧПК, як вказано сервопривід електрода й чи підтримує запропонована конфігурація необхідний шаблон отворів. Масу верстата, споживану потужність і вимоги до монтажу також слід брати з затвердженого остаточного технічного листа.
Переглянути DD703 , порівняти D703 , або переглянути усі верстати для електроерозійного свердлення отворів .

 EN