Головна сторінка>Продукція>Верстати для свердловинного електроерозійного пробивання отворів
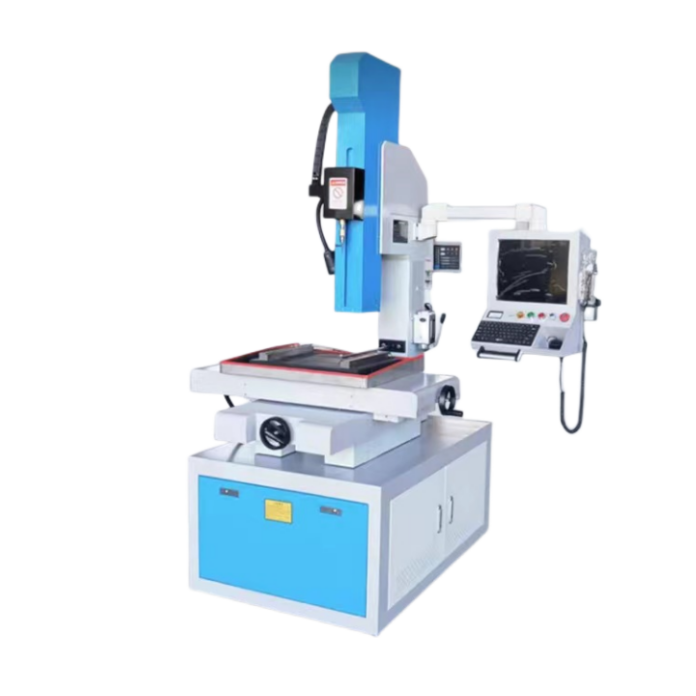
Машина для свердлення отворів методом електроерозійної обробки створює отвори в електропровідних матеріалах за допомогою керованого електричного розряду, а не традиційної різальної сили. Зазвичай трубчастий електрод обертається, тоді як робоча рідина проходить крізь електрод, щоб видалити ерозійно зруйнований матеріал і підтримувати постійну відстань між електродом і заготовкою.
Оскільки процес ґрунтується на електричному розряді, заготовка має бути електропровідною. Електроерозійне свердлення можна розглядати для обробки загартованих матеріалів, початкових отворів для дротової електроерозійної обробки (Wire EDM) та інших завдань, де традиційне свердлення може виявитися складним. Фактична якість отворів, час обробки та витрата електрода залежать від матеріалу, діаметра й глибини отвору, умов промивання та вибраних електричних параметрів.
HarsMarg зараз вказує D703 як одноосевий електроерозійний свердлильний верстат без ЧПУ, де «одноосевий» означає керований рух по осі Z. DD703 включено до лінійки трьоосевих електроерозійних свердлильних верстатів з ЧПУ. Вибір здійснюється шляхом порівняння корисної площі робочого столу, ходу, діапазону електродів, необхідної глибини свердлення, завантаження заготовки, розташування отворів та рівня програмованого позиціонування. У кінцевій технічній пропозиції мають бути чітко вказані керовані рухи, розташування електрод-сервоприводу та додаткові функції.
D703 — це варіант для розгляду у разі потреби в простішій конфігурації свердлення. DD703 слід розглядати, коли проект вимагає ширшої конфігурації позиціонування з ЧПУ або повторюваних шаблонів отворів із заданими координатами. Остаточну придатність необхідно перевірити за фактичним кресленням та заготовкою.
Переглянути D703 ,DD703 ,одновісний діапазон або тривісний діапазон .

 EN