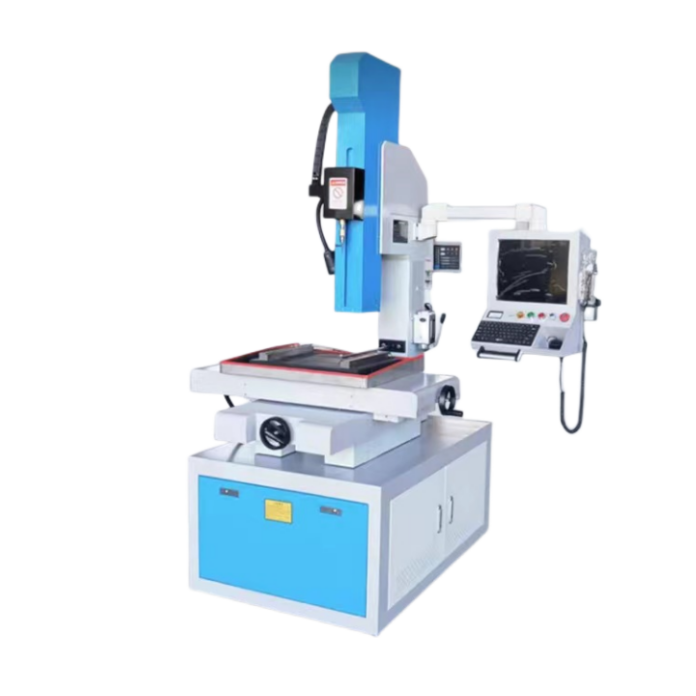
Bir EDM delik delme makinesi, geleneksel kesme kuvveti yerine kontrollü elektrik deşarjı ile elektriksel olarak iletken malzemelerde delikler oluşturur. Boru şeklindeki bir elektrot genellikle döndürülürken çalışma sıvısı, aşınmış malzemenin uzaklaştırılmasını ve deşarj aralığının korunmasını sağlamak amacıyla elektrot içinden geçirilir.
İşlem elektrik deşarjına dayandığı için iş parçası elektriksel olarak iletken olmalıdır. EDM delme işlemi, sertleştirilmiş malzemeler, tel EDM için başlangıç delikleri ve geleneksel delme yönteminin zor olduğu diğer uygulamalar için değerlendirilebilir. Gerçek delik kalitesi, işlenme süresi ve elektrot tüketimi, malzeme türüne, delik çapına, derinliğe, soğutma koşullarına ve seçilen elektriksel parametrelere bağlıdır.
HarsMarg şu anda D703’ü, CNC olmayan tek eksenli EDM delme makinesi olarak listelemektedir; burada ‘tek eksenli’ ifadesi, kontrol edilen Z-ekseni ilerlemesini belirtir. DD703 ise üç eksenli CNC EDM delme makinesi serisinde yer almaktadır. Seçim, kullanılabilir tabla alanı, hareket mesafesi, elektrot aralığı, gerekli delme derinliği, iş parçası yükleme yöntemi, delik düzeni ve programlı konumlandırma düzeyi karşılaştırılarak yapılmalıdır. Son teknik teklifte, kontrol edilen hareketler, elektrot-servo düzeni ve isteğe bağlı fonksiyonlar açıkça belirtilmelidir.
Daha basit bir delme yapılandırması için değerlendirilecek seçenek D703’tür. Proje daha geniş bir CNC konumlandırma yapısı veya tekrarlayan koordinat tabanlı delik düzenleri gerektiriyorsa DD703 incelenmelidir. Nihai uygunluk, gerçek çizim ve iş parçası ile doğrulanmalıdır.
Şu anki D703 ,DD703 ,tek eksenli aralık veya üç eksenli aralık .

 EN