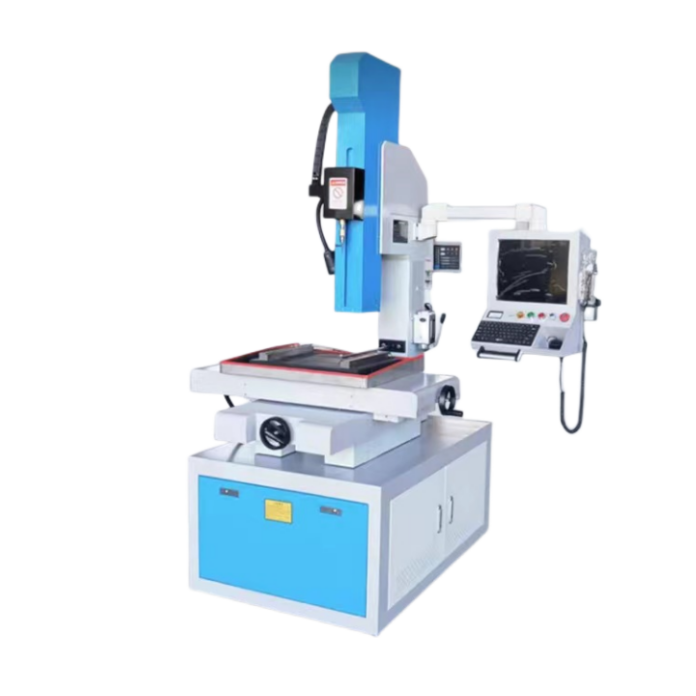
Una macchina per la foratura a scarica elettrica (EDM) crea fori in materiali conduttivi elettricamente mediante scariche elettriche controllate, anziché mediante forza di taglio convenzionale. Un elettrodo tubolare viene comunemente fatto ruotare mentre un fluido di lavoro passa attraverso l’elettrodo per rimuovere il materiale eroso e mantenere costante il gap di scarica.
Poiché il processo si basa sulla scarica elettrica, il pezzo in lavorazione deve essere conduttivo elettricamente. La foratura EDM può essere presa in considerazione per materiali temprati, fori di partenza per la Wire EDM e altre applicazioni in cui la foratura convenzionale potrebbe risultare difficoltosa. La qualità effettiva del foro, il tempo di lavorazione e il consumo dell’elettrodo dipendono dal materiale, dal diametro e dalla profondità del foro, dalle condizioni di spurgo e dai parametri elettrici selezionati.
HarsMarg elenca attualmente il D703 come una macchina da foratura EDM a singolo asse non CNC, dove «a singolo asse» si riferisce all’avanzamento controllato sull’asse Z. Il DD703 è inserito nella gamma di macchine da foratura EDM a tre assi CNC. La scelta va effettuata confrontando l’area utile del piano di lavoro, la corsa, la gamma degli elettrodi, la profondità di foratura richiesta, il caricamento del pezzo in lavorazione, la disposizione dei fori e il livello di posizionamento programmato necessario. I movimenti controllati, la configurazione servo-elettrodo e le funzioni opzionali devono essere indicati chiaramente nella quotazione tecnica finale.
Il D703 è l’opzione da valutare per una configurazione di foratura più semplice. Il DD703 va invece valutato quando il progetto richiede una configurazione CNC più ampia di posizionamento oppure ripetuti schemi di fori basati su coordinate. L’idoneità finale deve essere verificata rispetto al disegno reale e al pezzo in lavorazione.
Visualizza i D703 ,DD703 ,gamma a singolo asse o gamma a tre assi .

 EN