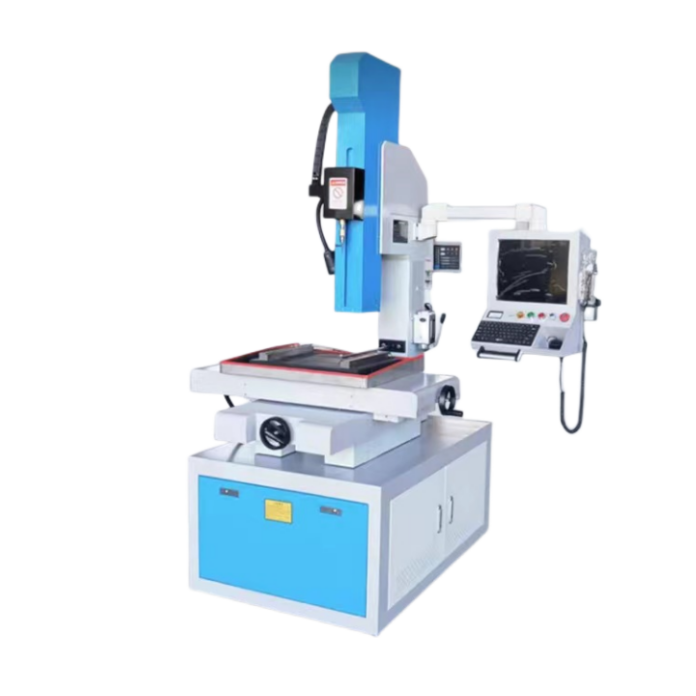
EDM teshik burilish usuli elektr o'tkazuvchan materiallarga oddiy kesish kuchidan farqli ravishda boshqariladigan elektr razryadi yordamida teshiklar hosil qiladi. Tubli elektrod odatda ishlayotganda aylanadi va ish suyuqligi elektroddan o'tib, eritilgan materialni chiqarib tashlaydi va razryad bo'shlig'ini saqlaydi.
Bu jarayon elektr razryadiga bog'liq bo'lgani uchun ishlov berilayotgan detallar elektr o'tkazuvchan bo'lishi kerak. EDM burilish usuli qattiqroq materiallar, simli EDM uchun boshlang'ich teshiklar va oddiy burilish qiyin bo'lgan boshqa ilovalar uchun qo'llanilishi mumkin. Haqiqiy teshik sifati, ishlash vaqti va elektrod iste'moli material turiga, teshik diametriga, chuqurligiga, yuvish sharoitlariga va tanlangan elektr parametrlariga bog'liq.
HarsMarg D703 ni hozirda CNC bo'lmagan, bitta o'qli EDM ilgari buriladigan qurilmasi sifatida ro'yxatga olgan, bu yerda «bitta o'q» — boshqariladigan Z o'qi ilgarilashini anglatadi. DD703 uch o'qli CNC EDM ilgari buriladigan qurilmalar guruhiga kiritilgan. Tanlovni foydali stol maydoni, harakat maydoni, elektrod diapazoni, talab qilinadigan ilgari burilish chuqurligi, ishlov berilayotgan detallarni yuklash usuli, teshiklar shakli va dasturiy pozitsionlash darajasini solishtirib amalga oshiring. Boshqariladigan harakatlar, elektrod-servopozitsionlash tizimi hamda ixtiyoriy funksiyalar yakuniy texnik taklifda aniq ko'rsatilishi kerak.
Oddiyroq ilgari burilish konfiguratsiyasini tanlash uchun D703 ni ko'rib chiqish tavsiya etiladi. Loyihada kengroq CNC pozitsionlash konfiguratsiyasi yoki takrorlanadigan koordinatalarga asoslangan teshiklar shakli talab qilinsa, DD703 ni ko'rib chiqish kerak. Yakuniy moslik haqiqiy chizmaga va ishlov berilayotgan detallarga mosligi tekshirilishi shart.
Ko'rish D703 ,DD703 ,bir o'qli diapazon yoki uch o'qli diapazon .

 EN