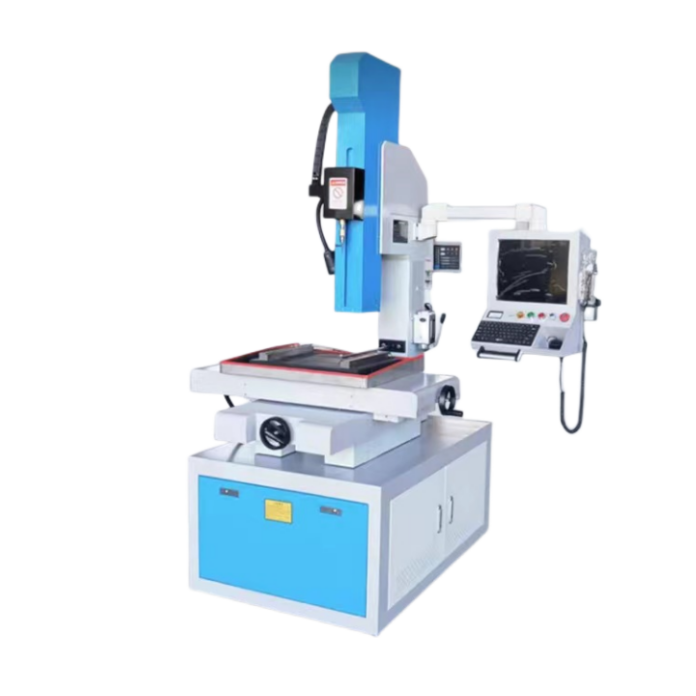
En EDM-borremaskin lager hull i elektrisk ledende materialer ved kontrollert elektrisk utladning i stedet for konvensjonell skjærekraft. En rørlignende elektrode roteres vanligvis mens arbeidsvæske strømmer gjennom elektroden for å fjerne utslett materiale og opprettholde utladningsgapet.
Siden prosessen avhenger av elektrisk utladning, må arbeidsstykket være elektrisk ledende. EDM-boring kan vurderes for herdet materiale, start-hull for tråd-EDM og andre anvendelser der konvensjonell boring kan være utfordrende. Faktisk hullkvalitet, bearbeidingstid og elektrodeforbruk avhenger av materialet, hull-diameteren, dybden, spylforholdene og de valgte elektriske parameterne.
HarsMarg lister for tiden D703 som en ikke-CNC EDM-boringsmaskin med én akse, der «én akse» refererer til den kontrollerte Z-akse-forskyvningen. DD703 er listet i rekken av tre-akse CNC EDM-boringsmaskiner. Velg ved å sammenligne bruksområde for bordflaten, bevegelsesområde, elektrodeområde, nødvendig bordingdybde, arbeidsstykkets lasting, hullmønster og nivået av programmering for posisjonering som kreves. De kontrollerte bevegelsene, elektrode-servooppsettet og valgfrie funksjoner skal angis tydelig i den endelige tekniske tilbudet.
D703 er alternativet som bør vurderes for en enklere borkonfigurasjon. DD703 bør vurderes når prosjektet krever en bredere CNC-posisjonskonfigurasjon eller gjentatte koordinatbaserte hullmønstre. Den endelige egnetheten må sjekkes mot den faktiske tegningen og arbeidsstykket.
Se D703 ,DD703 ,enkeltakseområde eller treakseområde .

 EN