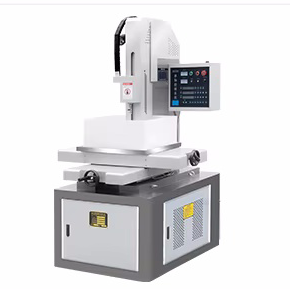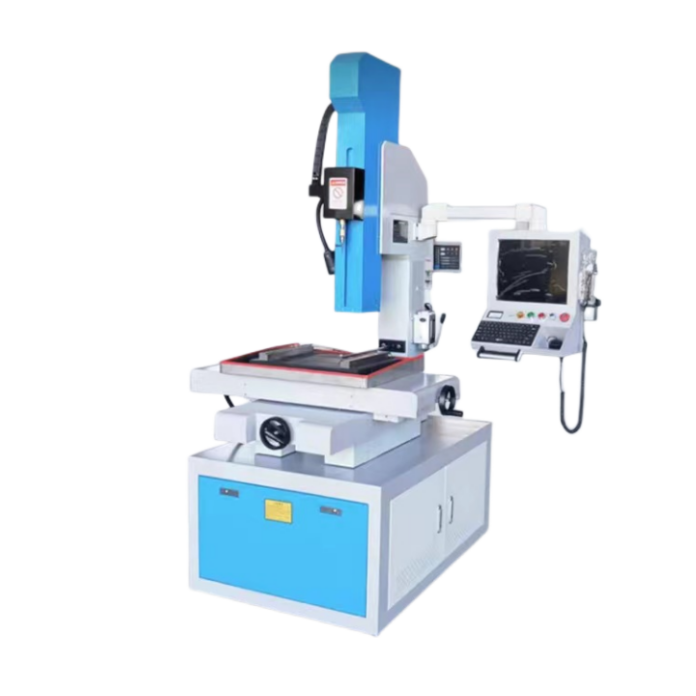
’n EDM-gatboor masjien skep gate in elektries-geleidende materiale deur beheerde elektriese ontlaaiing eerder as konvensionele snykrag. ’n Buisvormige elektrode word gewoonlik gedraai terwyl werklike vloeistof deur die elektrode beweeg om weggeërodeerde materiaal te verwyder en die ontlaaigaping te handhaaf.
Aangesien die proses op elektriese ontlaaiing berus, moet die werkstuk elektries geleidend wees. EDM-boorwerk kan oorweeg word vir geharde materiale, begingate vir draad-EDM en ander toepassings waar konvensionele boorwerk moontlik moeilik mag wees. Die werklike gatkwaliteit, versnytyd en elektrode-verbruik hang af van die materiaal, gatdeursnee, diepte, spoelomstandighede en die gekose elektriese parameters.
HarsMarg lys tans die D703 as ’n nie-CNC, enkelas-EDM-boor masjien, waar “enkelas” verwys na die beheerde Z-as voeding. Die DD703 word in die drie-as CNC EDM-boorreeks gelys. Kies deur die bruikbare tafelarea, bewegingsafstand, elektrodebereik, vereiste boorgdiepte, werkstuklading, gaatjiepatroon en die vlak van geprogrammeerde posisiebepaling te vergelyk. Die beheerde bewegings, elektrode-servo-opstelling en opsionele funksies moet duidelik in die finale tegniese aanbieding aangegee word.
Die D703 is die opsie om vir ’n eenvoudiger boorkonfigurasie te oorweeg. Die DD703 moet oorweeg word wanneer die projek ’n breër CNC-posisiebepalingskonfigurasie of herhaalde koördinaatgebaseerde gaatjiepatrone vereis. Die finale geskiktheid moet teen die werklike tekening en werkstuk gevalideer word.
Bekyk die D703 ,DD703 ,eenas-reeks of drieas-reeks .

 EN