×

EDM-reikäporakone tekee reikiä sähköä johtavissa materiaaleissa ohjatulla sähköiskulla sen sijaan, että se käyttäisi perinteistä leikkuuvoimaa. Putkimainen elektrodi pyörii yleensä työn aikana, kun työnesteen virtaus kulkee elektrodin läpi poistaakseen kulutettua materiaalia ja pitääkseen sähköiskuvälin vakiona.
Koska prosessi perustuu sähköiskuun, työkappaleen on oltava sähköä johtava. EDM-porauksen käyttöä voidaan harkita kovennetuissa materiaaleissa, Wire EDM:n aloitusrei’issä sekä muissa sovelluksissa, joissa perinteinen poraus saattaa olla vaikeaa. Todellinen reiän laatu, koneistusajat ja elektrodin kulutus riippuvat materiaalista, reiän halkaisijasta, syvyydestä, pesuehdoista ja valituista sähköparametreista.
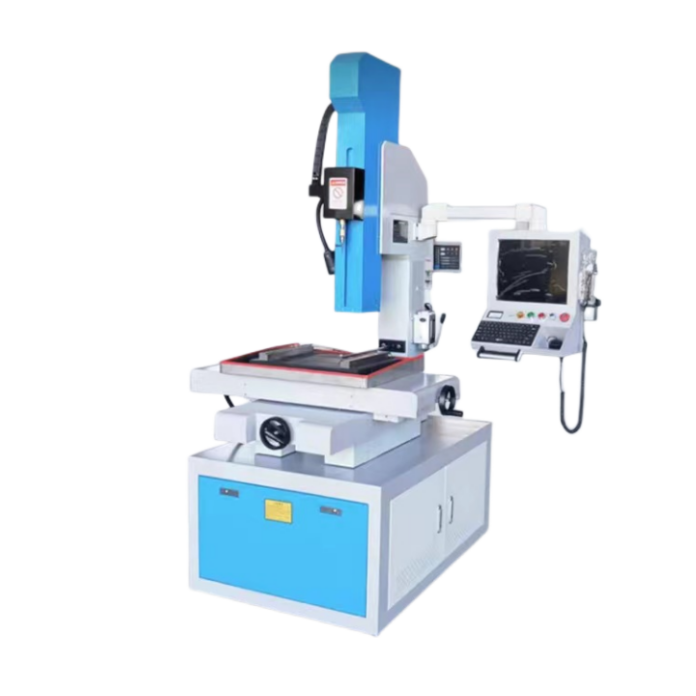
HarsMarg listaa tällä hetkellä D703:n ei-CNC-yksikäsitteisenä EDM-porakoneena, jossa ”yksikäsitteinen akseli” viittaa ohjattuun Z-akselin liikkeeseen. DD703 on luokiteltu kolmiakseliseen CNC-EDM-porakoneiden sarjaan. Valinta tehdään vertaamalla käytettävissä olevaa pöydän pinta-alaa, liikealueita, elektrodialuetta, vaadittua porasyvyyttä, työkappaleen lataustapaa, reikäkuvioita ja ohjelmoitujen sijaintien tarkkuustasoa. Ohjatut liikkeet, elektrodi-servojärjestelmä ja valinnaiset toiminnot on ilmoitettava selkeästi lopullisessa teknisessä tarjouksessa.
D703 on vaihtoehto, joka kannattaa tarkistaa yksinkertaisemman porauskonfiguraation tapauksessa. DD703:n tulee tarkistaa, kun projekti vaatii laajemman CNC-sijainnin konfiguraation tai toistuvia koordinaattipohjaisia reikäkuvioita. Lopullinen soveltuvuus on tarkistettava todellisen piirustuksen ja työkappaleen perusteella.
Katso D703 ,DD703 ,yksiaukkoinen alue tai kolmiaukkoinen alue .

 EN