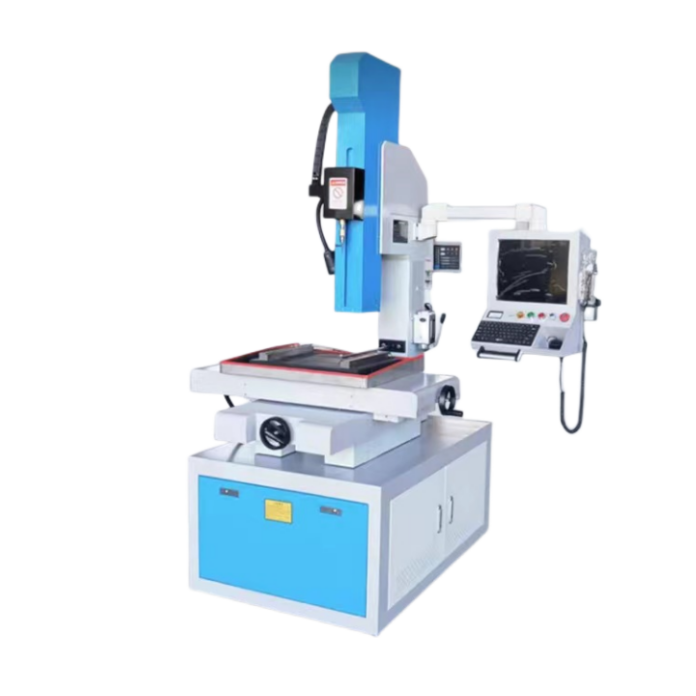
Een EDM-boormachine maakt gaten in elektrisch geleidende materialen door gecontroleerde elektrische ontlading in plaats van conventionele snijkracht. Een buisvormige elektrode wordt meestal geroteerd terwijl werkfluïdum door de elektrode stroomt om het geërodeerde materiaal weg te spoelen en de ontladingsklem te handhaven.
Omdat het proces afhankelijk is van elektrische ontlading, moet het werkstuk elektrisch geleidend zijn. EDM-boorprocessen kunnen worden overwogen voor geharde materialen, startgaten voor draad-EDM en andere toepassingen waarbij conventioneel boren moeilijk kan zijn. De werkelijke gatkwaliteit, bewerkingstijd en elektrodeverbruik hangen af van het materiaal, de gatdiameter, de diepte, de spoelomstandigheden en de gekozen elektrische parameters.
HarsMarg vermeldt momenteel de D703 als een niet-CNC EDM-boormachine met één as, waarbij ‘één as’ verwijst naar de gecontroleerde Z-as-voeding. De DD703 valt onder de reeks CNC EDM-boormachines met drie assen. Maak uw keuze door het bruikbare tafeloppervlak, de verplaatsingsafstanden, het elektrodebereik, de vereiste boorgdiepte, de manier waarop het werkstuk wordt geladen, het gatpatroon en het vereiste niveau van geprogrammeerde positionering met elkaar te vergelijken. De gecontroleerde bewegingen, de elektrode-servo-opstelling en eventuele extra functies moeten duidelijk worden vermeld in de definitieve technische offerte.
De D703 is de optie om te onderzoeken bij een eenvoudigere boorconfiguratie. De DD703 dient te worden onderzocht wanneer het project een uitgebreidere CNC-positioneringsconfiguratie vereist of herhaalde coördinaatgebaseerde gatpatronen. De uiteindelijke geschiktheid moet worden gecontroleerd aan de hand van de werkelijke tekening en het werkstuk.
Bekijk de D703 ,DD703 ,éénassig bereik of drieassig bereik .

 EN