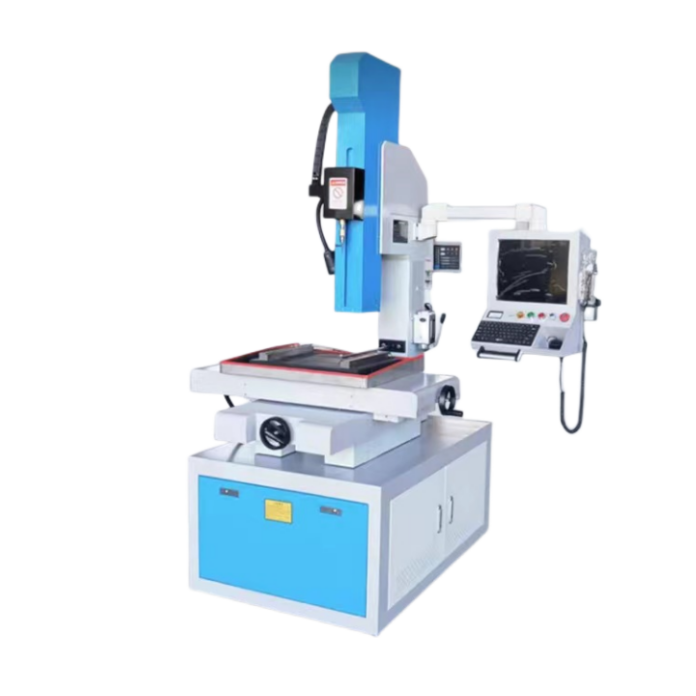
Mesin gerudi lubang EDM menghasilkan lubang pada bahan konduktif elektrik melalui pelepasan elektrik terkawal, bukan dengan daya pemotongan konvensional. Elektrod berbentuk tiub biasanya diputarkan sementara cecair kerja mengalir melalui elektrod untuk mengalirkan bahan yang terkakis dan mengekalkan jarak pelepasan.
Oleh sebab proses ini bergantung pada pelepasan elektrik, benda kerja mesti konduktif secara elektrik. Gerudian EDM boleh dipertimbangkan untuk bahan keras, lubang permulaan bagi Wire EDM, dan aplikasi lain di mana gerudian konvensional mungkin sukar dilakukan. Kualiti lubang sebenar, masa pemesinan, dan penggunaan elektrod bergantung pada bahan, diameter lubang, kedalaman, keadaan pembilasan, dan parameter elektrik yang dipilih.
HarsMarg kini menyenaraikan D703 sebagai jentera gerudi EDM paksi-tunggal bukan-CNC, dengan "paksi-tunggal" merujuk kepada suapan paksi-Z yang dikawal. DD703 disenaraikan dalam julat jentera gerudi EDM CNC tiga-paksi. Pilih dengan membandingkan keluasan meja yang boleh digunakan, julat pergerakan, julat elektrod, kedalaman gerudian yang diperlukan, cara memuatkan benda kerja, corak lubang dan tahap penentuan koordinat berprogram yang diperlukan. Pergerakan yang dikawal, susunan servos elektrod dan fungsi pilihan mesti dinyatakan dengan jelas dalam sebut harga teknikal akhir.
D703 adalah pilihan untuk dikaji bagi konfigurasi gerudian yang lebih ringkas. DD703 perlu dikaji apabila projek memerlukan konfigurasi penentuan kedudukan CNC yang lebih luas atau corak lubang berulang berdasarkan koordinat. Kesesuaian akhir mesti disemak terhadap lukisan dan benda kerja sebenar.
Lihat D703 ,DD703 ,julat satu paksi aTAU julat tiga paksi .

 EN