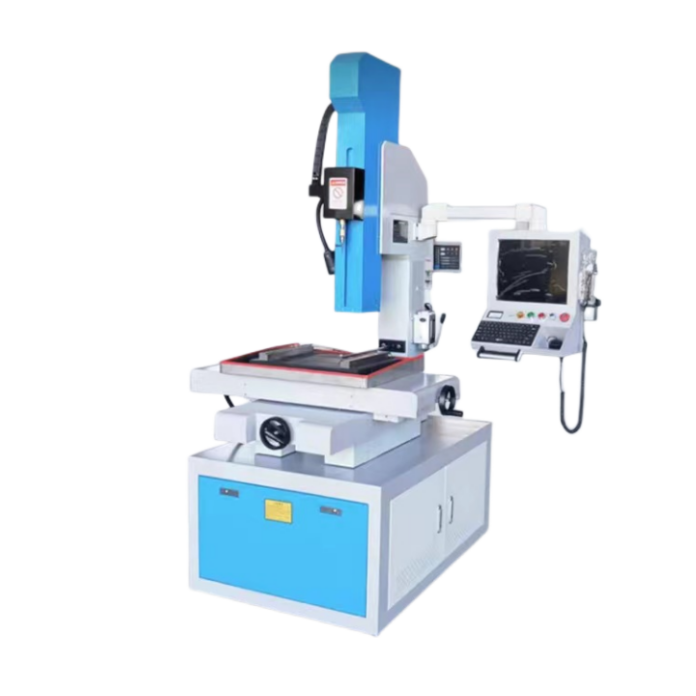
एक ईडीएम छिद्रण मशीन विद्युत चालक सामग्रियों में पारंपरिक कटिंग बल के बजाय नियंत्रित विद्युत डिस्चार्ज के माध्यम से छिद्र बनाती है। एक ट्यूबुलर इलेक्ट्रोड को सामान्यतः घुमाया जाता है, जबकि कार्य द्रव इलेक्ट्रोड के माध्यम से प्रवाहित होता है ताकि कटे हुए पदार्थ को बाहर निकाला जा सके और डिस्चार्ज अंतराल को बनाए रखा जा सके।
चूँकि यह प्रक्रिया विद्युत डिस्चार्ज पर निर्भर करती है, इसलिए कार्य टुकड़ा विद्युत रूप से चालक होना आवश्यक है। ईडीएम छिद्रण का उपयोग कठोर सामग्रियों, वायर ईडीएम के लिए प्रारंभिक छिद्रों और अन्य ऐसे अनुप्रयोगों के लिए किया जा सकता है जहाँ पारंपरिक ड्रिलिंग कठिन हो सकती है। वास्तविक छिद्र की गुणवत्ता, मशीनिंग समय और इलेक्ट्रोड का उपभोग सामग्रि, छिद्र का व्यास, गहराई, फ्लशिंग की स्थितियाँ और चुने गए विद्युत पैरामीटर पर निर्भर करते हैं।
हार्समार्ग वर्तमान में डी703 को एक गैर-सीएनसी एकल-अक्ष ईडीएम ड्रिलिंग मशीन के रूप में सूचीबद्ध करता है, जहाँ "एकल-अक्ष" का अर्थ है नियंत्रित जेड-अक्ष फीड। डीडी703 को तीन-अक्ष सीएनसी ईडीएम ड्रिलिंग श्रेणी में सूचीबद्ध किया गया है। चयन करने के लिए उपयोग में लाए जा सकने वाले टेबल क्षेत्र, यात्रा, इलेक्ट्रोड सीमा, आवश्यक ड्रिलिंग गहराई, वर्कपीस लोडिंग, छिद्र पैटर्न और कार्यक्रमित स्थिति निर्धारण के स्तर की तुलना करें। अंतिम तकनीकी उद्धरण में नियंत्रित गतियाँ, इलेक्ट्रोड-सर्वो व्यवस्था और वैकल्पिक कार्यों को स्पष्ट रूप से बताना चाहिए।
सरल ड्रिलिंग विन्यास के लिए डी703 की समीक्षा करने का विकल्प है। जब परियोजना को व्यापक सीएनसी स्थिति निर्धारण विन्यास या दोहराए जाने वाले निर्देशांक-आधारित छिद्र पैटर्न की आवश्यकता होती है, तो डीडी703 की समीक्षा करनी चाहिए। अंतिम उपयुक्तता की जाँच वास्तविक ड्राइंग और वर्कपीस के आधार पर करनी चाहिए।
देखें D703 ,DD703 ,एकल-अक्ष श्रेणी या तीन-अक्ष श्रेणी .

 EN