Page d'accueil>Produits>Machines de perçage de trous par EDM
Une machine à percer par EDM crée des trous dans des matériaux électriquement conducteurs grâce à une décharge électrique contrôlée, et non par une force de coupe conventionnelle. Une électrode tubulaire est généralement mise en rotation pendant que le fluide de travail circule à l’intérieur de l’électrode afin d’évacuer les matériaux érodés et de maintenir l’entrefer de décharge.
Comme ce procédé repose sur la décharge électrique, la pièce à usiner doit être électriquement conductrice. Le perçage par EDM peut être envisagé pour les matériaux trempés, les trous de démarrage destinés au fil EDM et d’autres applications où le perçage conventionnel s’avère difficile. La qualité réelle des trous, le temps d’usinage et la consommation d’électrode dépendent du matériau, du diamètre et de la profondeur des trous, des conditions de rinçage ainsi que des paramètres électriques sélectionnés.
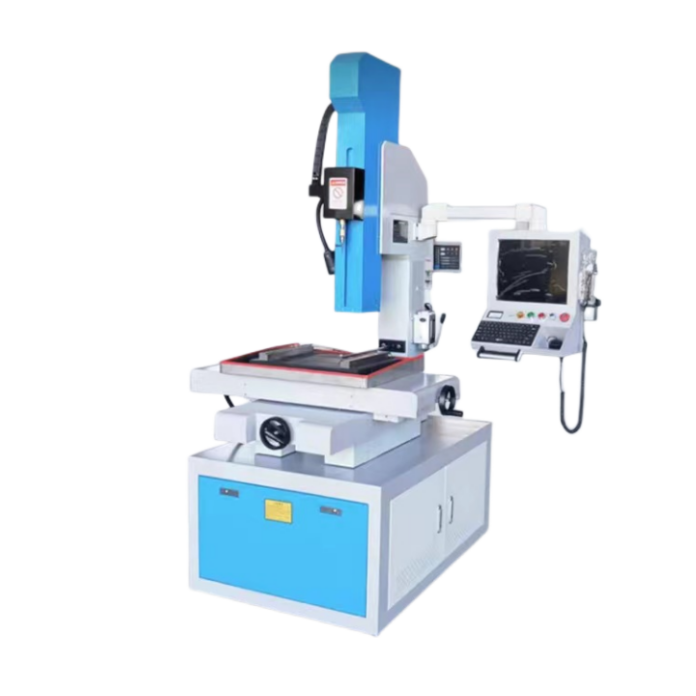
HarsMarg référence actuellement le D703 comme une machine à percer EDM à un seul axe, non pilotée par commande numérique, où « un seul axe » désigne l’alimentation contrôlée selon l’axe Z. Le DD703 figure dans la gamme des machines à percer EDM à trois axes pilotées par commande numérique. Le choix s’effectue en comparant la surface utile de la table, la course, la plage d’électrodes, la profondeur de perçage requise, le chargement de la pièce, la disposition des trous et le niveau de positionnement programmé nécessaire. Les mouvements contrôlés, l’agencement servo-électrode et les fonctions optionnelles doivent être clairement indiqués dans l’offre technique finale.
Le D703 constitue l’option à examiner pour une configuration de perçage plus simple. Le DD703 doit être examiné lorsque le projet exige une configuration de positionnement CNC plus étendue ou la répétition de motifs de trous définis par coordonnées. L’adéquation définitive doit être vérifiée par rapport au plan réel et à la pièce.
Afficher les D703 ,DD703 ,gamme à un seul axe ou gamme à trois axes .

 EN