
Optimiser le perçage EDM signifie améliorer un résultat défini dans des conditions contrôlées, et non pas appliquer un jeu universel de valeurs pour le courant, les impulsions, l’avance, la rotation ou le débit de fluide de refroidissement. Commencez par une base stable, modifiez un seul facteur approuvé à la fois, percez …
Voir plus
Le perçage EDM peut aider les ateliers d’outillage à réaliser des trous de démarrage pour l’usinage par fil EDM et de petits passages dans les composants de moules électriquement conducteurs, y compris les aciers trempés. Son adéquation dépend du plan du trou, du matériau, de la profondeur et de l’état de surface requis. Ce n’est pas un substitut…
Voir plus
Une machine de perçage EDM peut disposer d’une avance contrôlée de l’électrode sans toutefois offrir un positionnement CNC d’un motif de trous. L’automatisation peut réduire les étapes répétitives de l’opérateur lorsque les fonctions pertinentes sont installées et adaptées au travail à accomplir. Commencez par identifier la tâche…
Voir plus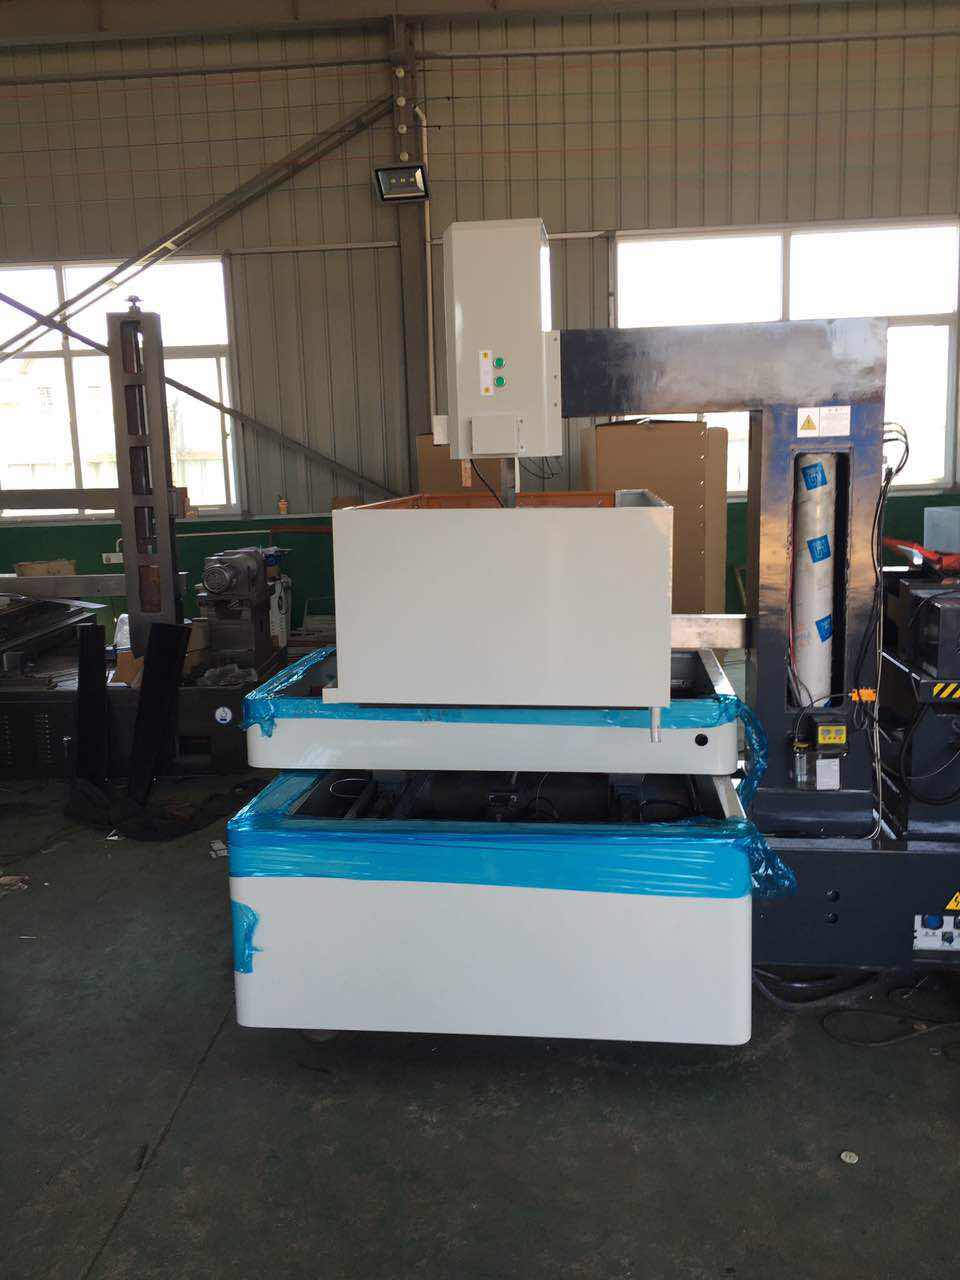
Le choix de la bonne machine à percer par EDM constitue l’une des décisions les plus importantes qu’un fabricant ou un ingénieur en outillage puisse prendre. Un mauvais choix entraîne une mauvaise qualité des trous, des temps de cycle longs et des coûts d’exploitation élevés. La bonne machine à percer par EDM...
Voir plus
Les machines à électro-érosion peuvent mériter une évaluation lorsque la pièce usinée, conductrice et trempée, est difficile à usiner avec un outil de coupe conventionnel. L’avantage réside dans l’évitement de ce mécanisme de coupe, et non dans une promesse universelle de tolérances plus fines ou de coûts inférieurs. Sélectionnez les…
Voir plus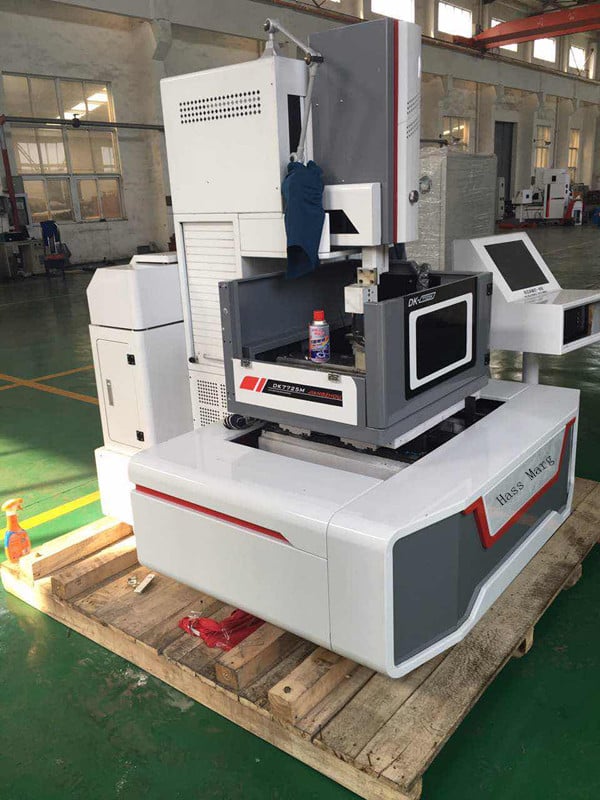
Lorsque les ingénieurs et les spécialistes des achats commencent à explorer des solutions d'usinage de précision, l'une des premières questions qui se pose est de savoir combien de types de machines à usinage par décharge électrique (EDM) existent réellement et en quoi elles se distinguent les unes des autres. L’usinage par décharge électrique (Electrical Discharge Machining) est une...
Voir plus
Lorsque les fabricants doivent relever le défi de produire des géométries complexes, des tolérances serrées ou des matériaux trempés résistant aux outils de coupe conventionnels, l’usinage par décharge électrique (EDM) s’impose systématiquement comme la solution privilégiée. L’usinage par décharge électrique (Electrical Discharge Machining) est un...
Voir plus
L’électro-érosion peut s’avérer utile pour des caractéristiques difficiles à réaliser par usinage mécanique direct, mais la qualité doit être démontrée sur la pièce finie. Évaluez séparément les dimensions, la rugosité de surface et toutes les exigences spécifiées en matière d’intégrité de surface. Un usin…
Voir plus
Pour la production répétée de pièces conductrices adaptées, l’électro-érosion filaire peut être envisagée lorsque le plan exige des profils complexes ou un usinage après trempe. Sa valeur productive dépend de la machine proposée, de la pièce usinée, du parcours de coupe et des exigences d’acceptation…
Voir plus
Dans le paysage industriel concurrentiel d'aujourd'hui, la précision n'est pas un luxe — c'est une exigence fondamentale. Les machines EDM, ou systèmes d'usinage par décharge électrique, sont devenues une technologie centrale pour les fabricants qui doivent découper, façonner et f...
Voir plus
Les fabricants utilisent l’usinage à décharge électrique pour des caractéristiques sélectionnées sur des pièces usinables conductrices électriquement appropriées, notamment les cavités d’outillage, les profils découpés en travers et les trous percés. La famille de procédés, l’état du matériau, la géométrie et les inspections…
Voir plus
La précision de fabrication et la qualité de surface restent des facteurs critiques dans la production industrielle moderne, en particulier lorsqu’on travaille avec des métaux trempés, des géométries complexes et des exigences de tolérances serrées. Lorsque les ingénieurs et les responsables de production recherchent m...
Voir plus
 EN



