Page d'accueil>Produits>Machines à usiner par électroérosion à enfoncement>Des machines à électroérosion par enfoncement CNC
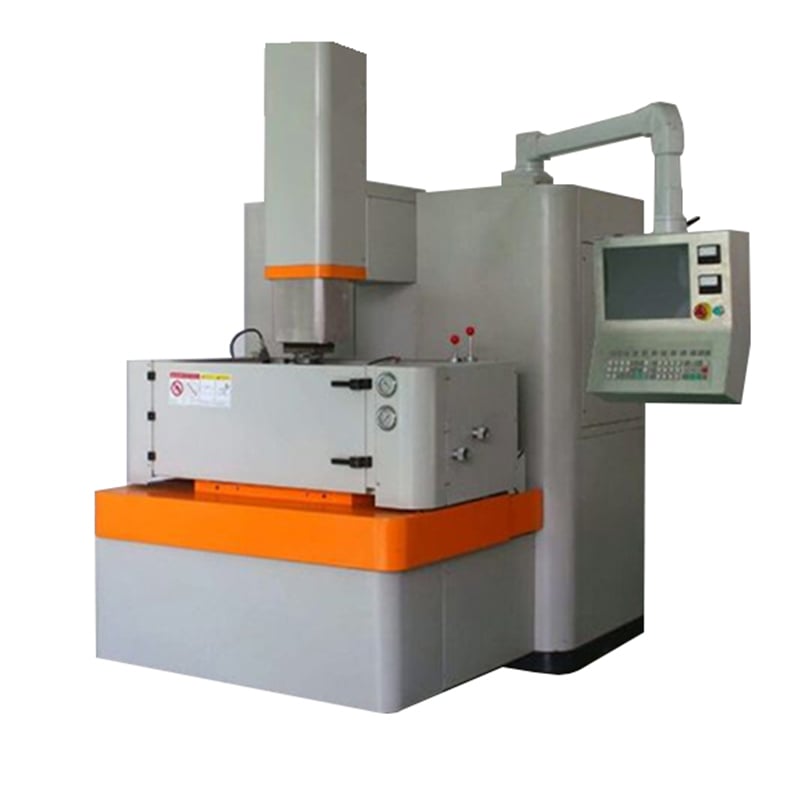
Les machines EDM à enfoncement par moule CNC HarsMarg utilisent des axes X, Y et Z pilotés par commande numérique pour un positionnement programmable et une usinage coordonné. La série actuelle CNC300 à CNC1200 prend en charge l’interpolation linéaire, circulaire et hélicoïdale, ce qui en fait la gamme appropriée à examiner lorsque le travail exige un usinage multi-position programmé, des trajectoires d’axes coordonnées ou une séquence plus automatisée que ne le permet un positionnement manuel selon X/Y.
Cela diffère de la Gamme EDM à enfoncement par moule ZNC , qui utilise un positionnement manuel X/Y avec un affichage numérique à trois axes et une usinage sur l’axe Z à commande servo.
| Modèle | Déplacement X/Y/Z | Poids maximal de la pièce à usiner | Poids maximal de l'électrode |
|---|---|---|---|
| CNC300 | 300 × 212 × 272 mm | 400 kg | 25 kg |
| CNC450 | 452 × 300 × 272 mm | 500 kg | 30 kg |
| CNC500 | 500 × 400 × 300 mm | 1,800 kg | 80 kg |
| CNC600 | 600 × 400 × 350 mm | 2 000 kg | 150 kg |
| CNC800 | 800 × 500 × 400 mm | 2 500 kg | 150 kg |
| CNC1000 | 1 000 × 600 × 400 mm | 4 000 kg | 200 kg |
| CNC1200 | 1 200 × 600 × 400 mm | 4 000 kg | 200 kg |
Le déplacement seul ne détermine pas le modèle adapté. Vérifiez que la table de travail, le bac à liquide, le niveau de fluide et la distance entre la broche et la table permettent d’accueillir la pièce, la fixation et l’électrode, et contrôlez les charges tant de la pièce que de l’électrode.
La série utilise une plateforme de commande CNC basée sur Windows 7 dotée d’un écran tactile de 15 pouces. La configuration courante actuellement publiée comprend une capacité d’entrée nominale de 9 kVA et un courant d’usinage maximal de 50 A ; il s’agit de spécifications distinctes. La spécification actuelle d’alimentation sur site est de 380 V CA, 50 Hz, triphasé.
Les taux de retrait de matière publiés, les finitions de surface, l’usure des électrodes, la précision de positionnement et la répétabilité sont des résultats de référence obtenus dans des conditions spécifiées. Les résultats réels varient selon les matériaux, la géométrie, la profondeur de cavité, les paramètres d’étincelage, l’état du diélectrique, le système de rinçage et la méthode de mesure. Veuillez fournir la tolérance cible, la finition de surface et le temps de cycle afin d’effectuer un examen de l’application ou des essais sur échantillon.
Envoyez le matériau de la pièce à usiner, ses dimensions et son poids ; le dessin et la profondeur de la cavité ; le matériau, les dimensions, le poids et la quantité des électrodes ; les tolérances et la finition de surface requises ; le nombre de positions ; les exigences en matière d’interpolation ou d’automatisation ; l’alimentation électrique locale ; et le pays de destination.
Examiner le Spécifications des séries CNC300 à CNC1200 , comparer les Alternative ZNC , ou revenez vers le catégorie EDM à enfoncement par moule .
Envoyez-nous votre plan pour une recommandation technique et un devis.

 EN