EN







- Aperçu
- Produits recommandés
- Axes X, Y et Z pilotés en CNC
- Interpolation linéaire, circulaire et hélicoïdale
- Compensation du pas et de l’écart
- incrément minimal de commande : 1 µm
- Plateforme de commande CNC basée sur Windows 7
- écran tactile de 15 pouces
- Vérifiez la course X/Y/Z par rapport à la pièce, au montage et à la configuration de l’électrode.
- Confirmez la cuve de travail, le niveau de fluide et la distance entre la broche et la table pour l’ensemble complet.
- Vérifiez les charges de la pièce et de l’électrode ; ne vous fiez pas uniquement à la dimension de la table de travail.
- Définir le trajet requis de l’axe, le nombre de positions et la séquence d’interpolation.
- Fournir la tolérance cible, l’état de surface et le temps de cycle pour l’évaluation du procédé.
- Confirmer la tension, la fréquence, le nombre de phases et les conditions d’installation à la destination avant la commande.
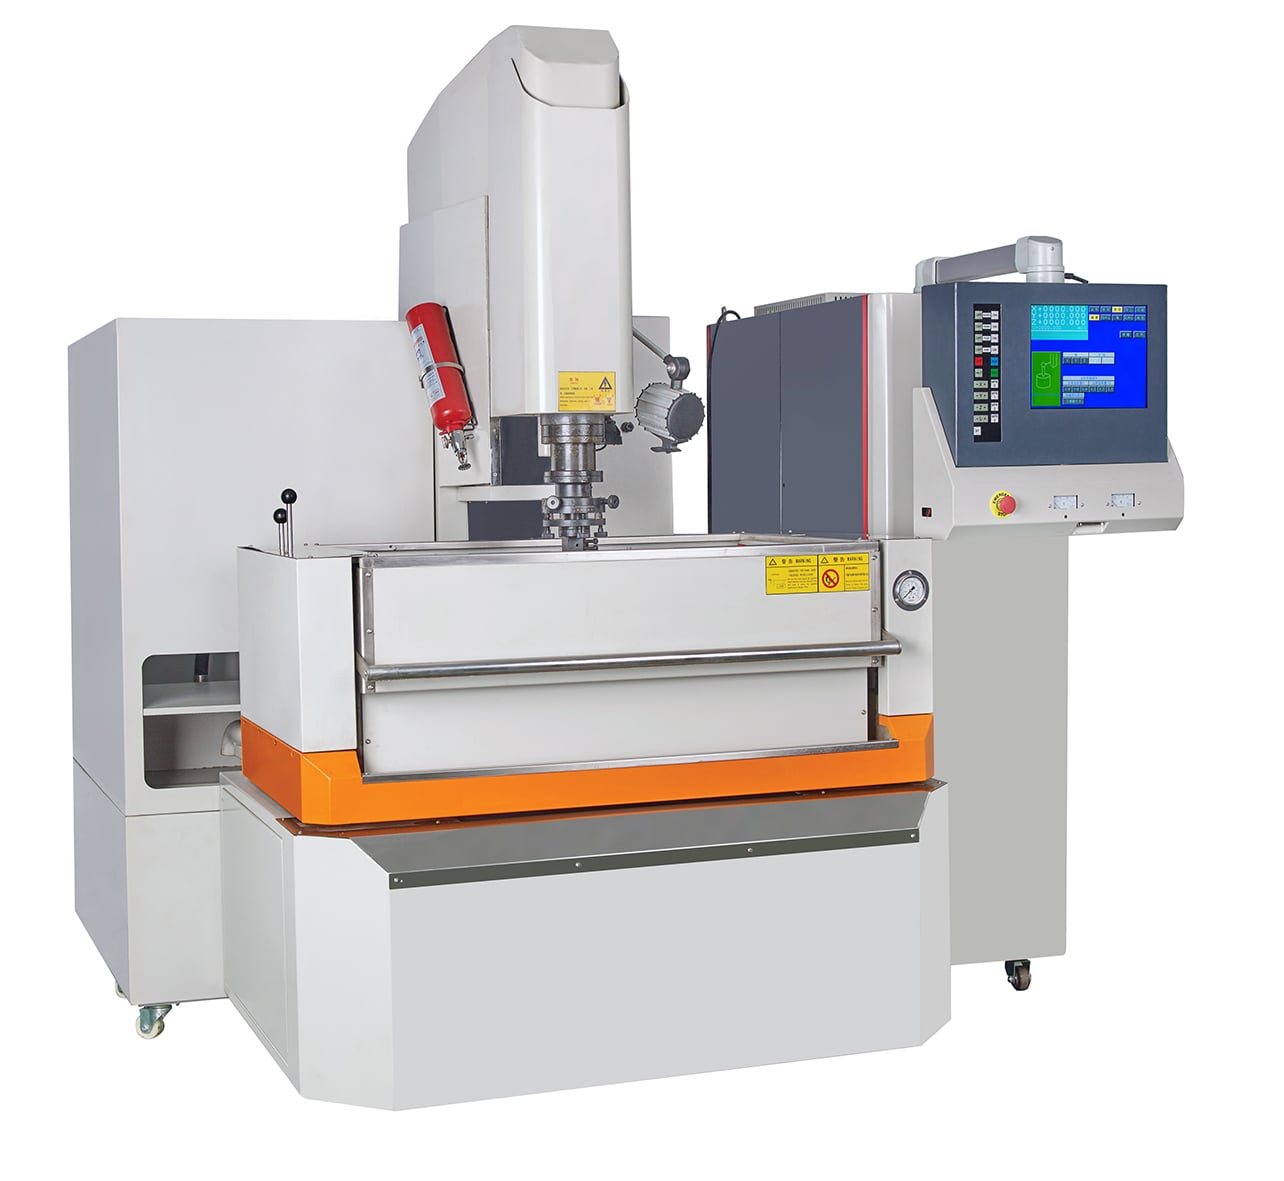
La série HarsMarg CNC300–CNC1200 regroupe sept modèles de machines d'électroérosion à enfoncement CNC à trois axes, destinées à l'usinage de cavités par électrodes profilées sur des pièces conductrices. Les axes X, Y et Z sont pilotés en CNC, avec positionnement programmable ainsi qu’interpolation linéaire, circulaire et hélicoïdale. La gamme propose des courses nominales sur l’axe X allant de 300 à 1 200 mm, permettant aux acheteurs de choisir l’enveloppe machine et la classe de charge en fonction des dimensions réelles de la pièce, de la fixation et de l’électrode.
Commande CNC et fonctions d’usinage
La mention « Windows » désigne la plateforme logicielle du système de commande, non la marque ou la puissance du générateur d’impulsions.
Volume de travail et capacité
| Spécification | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Table de travail (L × l), mm | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1 050 × 600 | 1 380 × 800 | 1 380 × 800 |
| Course X/Y/Z, mm | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1 000 × 600 × 400 | 1 200 × 600 × 400 |
| Réservoir de travail (L × l × H), mm | 994 × 604 × 405 | 1 090 × 630 × 435 | 1 340 × 850 × 500 | 1 600 × 980 × 520 | 1 800 × 1 000 × 600 | 1 800 × 1 240 × 570 | 1 800 × 1 240 × 570 |
| Niveau maximal du fluide de travail, mm | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Distance entre l’extrémité de la broche et la table de travail, mm | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Poids maximal de l’électrode, kg | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Poids maximal de la pièce à usiner, kg | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Capacité du réservoir de diélectrique, L | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Poids de la machine, kg | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Dimensions de la machine (L × l × H), mm | 2 040 × 2 119 × 2 240 | 2 590 × 1 992 × 2 355 | 2 540 × 2 487 × 2 480 | 2 800 × 2 730 × 2 500 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 |
Performances électriques et de référence
| Spécification | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Capacité d'entrée nominale | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA |
| Courant d'usinage maximum | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A |
| Alimentation électrique sur site | 380 V CA, 50 Hz, triphasé | 380 V CA, 50 Hz, triphasé | 380 V CA, 50 Hz, triphasé | 380 V CA, 50 Hz, triphasé | 380 V CA, 50 Hz, triphasé | 380 V CA, 50 Hz, triphasé | 380 V CA, 50 Hz, triphasé |
| Précision de positionnement publiée | 5 µm | 5 µm | 5 µm | 5 µm | 5 µm | 7 µm/300 mm | 7 µm/300 mm |
| Répétabilité publiée | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Finition de surface la mieux démontrée | Ra ≤ 0,08 µm | Ra ≤ 0,08 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm |
| Rapport d’usure de l’électrode publié | ≤ 0,05 % | ≤ 0,05 % | ≤ 0,1 % | ≤ 0,1 % | ≤ 0,1 % | ≤ 0,1 % | ≤ 0,1 % |
| Taux d’élimination du matériau de référence publié | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min |
Note sur les performances : Les valeurs de performance publiées constituent des résultats de référence obtenus dans des conditions d’usinage spécifiées. Le taux réel d’élimination du matériau, la finition de surface, l’usure de l’électrode, les performances de positionnement et la précision d’usinage varient selon le matériau de la pièce, celui de l’électrode, la surface et la géométrie de l’électrode, la polarité, les paramètres d’étincelage, la profondeur de la cavité, l’état du diélectrique, la méthode de rinçage, les conditions ambiantes et la méthode de mesure. Veuillez fournir votre plan et les détails relatifs au matériau afin d’effectuer une évaluation du procédé ou des essais sur échantillon.
Comment sélectionner un modèle CNC
Informations requises pour l’examen technique
Veuillez fournir le matériau et la nuance de la pièce à usiner, ses dimensions et son poids ; le dessin de la cavité, sa profondeur et le rayon minimal des angles internes ; le matériau, les dimensions, le poids, la quantité et la polarité des électrodes ; la tolérance cible et l’état de surface ; les attentes en matière d’ébauche et de finition ; les exigences relatives au débit de fluide de coupe et au diélectrique ; le nombre de positions programmées ; les exigences d’automatisation ; le réseau électrique local ; et le pays de destination.
Comparer le Gamme CNC d’usinage par électro-érosion à enfonçage , examinez la catégorie complète d’usinage par électro-érosion à enfoncement ou envisager le Série ZNC lorsque le positionnement CNC des cavités selon les axes X/Y n’est pas requis.