EN







- Översikt
- Rekommenderade produkter
- CNC-styrda X-, Y- och Z-axlar
- Linjär, cirkulär och helikal interpolering
- Stegavståndskompensering och mellanrumskompensering
- minsta kommandoinkrement 1 µm
- Windows 7-baserad CNC-styrd plattform
- 15-tums pekskärm
- Kontrollera X/Y/Z-rörelse i förhållande till delen, fästet och elektrodinställningen.
- Bekräfta arbetsbäddens storlek, vätskenivån och avståndet mellan spindeln och bordet för hela installationen.
- Verifiera både verktygsstyckets och elektrodens last; använd inte endast arbetsbordets storlek.
- Definiera den krävda axelpathen, antalet positioner och interpolationssekvensen.
- Ange måltoleransen, ytytan och cykeltiden för processutvärdering.
- Bekräfta destinationens spänning, frekvens, fassläge och installationsförhållanden innan beställning.
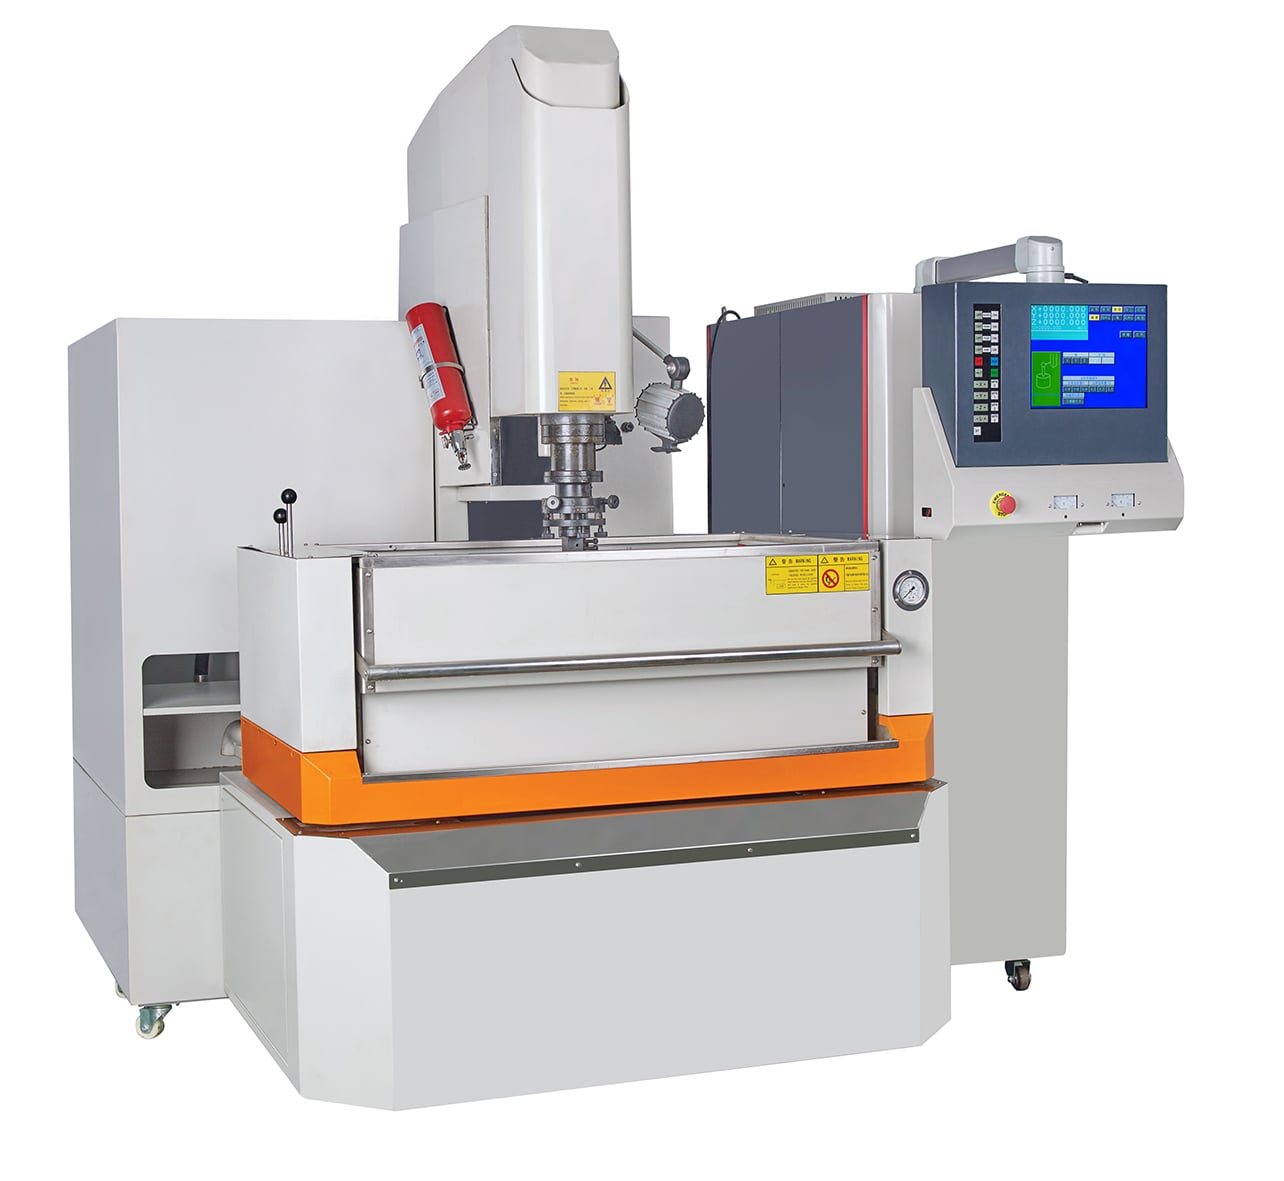
HarsMarg CNC300–CNC1200-serien är en serie med sju modeller av treaxliga CNC die-sinking EDM-maskiner för formelektrodens bearbetning av hålrum i elektriskt ledande arbetsstycken. X-, Y- och Z-axlarna styrs av CNC, med programmerbar positionering samt linjär, cirkulär och helikal interpolering. Serien erbjuder angivna X-axelresor från 300 till 1 200 mm, vilket gör att köpare kan välja maskinens yttermått och lastklass utifrån det faktiska arbetsstycket, spännan och elektroden.
CNC-styrning och bearbetningsfunktioner
Windows-beskrivningen anger styrsystemets driftplattform, inte märket eller effekten för pulsgeneratorsystemet.
Arbetsområde och kapacitet
| Specifikation | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Arbetsbord (L × B), mm | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1 050 × 600 | 1 380 × 800 | 1 380 × 800 |
| X/Y/Z-rörelse, mm | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1 000 × 600 × 400 | 1 200 × 600 × 400 |
| Arbetstank (l × b × h), mm | 994 × 604 × 405 | 1 090 × 630 × 435 | 1 340 × 850 × 500 | 1 600 × 980 × 520 | 1 800 × 1 000 × 600 | 1 800 × 1 240 × 570 | 1 800 × 1 240 × 570 |
| Maximalt arbetsvätskenivå, mm | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Avstånd från spindeländen till arbetsbordet, mm | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Maximal elektrodvikt, kg | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Maximal arbetsstyckevikt, kg | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Dielektrikumstankens volym, L | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Maskinens vikt, kg | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Maskinens mått (l × b × h), mm | 2 040 × 2 119 × 2 240 | 2 590 × 1 992 × 2 355 | 2 540 × 2 487 × 2 480 | 2 800 × 2 730 × 2 500 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 |
Elektrisk och referensprestanda
| Specifikation | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Angiven inmatningskapacitet | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA |
| Maximal bearbetningsström | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A |
| Platsens elmatning | 380 V växelspänning, 50 Hz, trefas | 380 V växelspänning, 50 Hz, trefas | 380 V växelspänning, 50 Hz, trefas | 380 V växelspänning, 50 Hz, trefas | 380 V växelspänning, 50 Hz, trefas | 380 V växelspänning, 50 Hz, trefas | 380 V växelspänning, 50 Hz, trefas |
| Angiven positioneringsnoggrannhet | 5 µm | 5 µm | 5 µm | 5 µm | 5 µm | 7 µm/300 mm | 7 µm/300 mm |
| Angiven upprepbarhet | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Bästa demonstrerade ytyta | Ra ≤ 0,08 µm | Ra ≤ 0,08 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm |
| Publicerad elektrodslitagekvot | ≤ 0,05 % | ≤ 0,05 % | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% |
| Publicerad referensmaterialavtagshastighet | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min |
Prestandaanmärkning: Publicerade prestandavärden är referensresultat under specificerade bearbetningsförhållanden. Den faktiska materialavtagshastigheten, ytytan, elektrodslitaget, positionsprestandan och bearbetningsnoggrannheten varierar beroende på verktygsstyckets och elektrodens material, elektrodens area och geometri, polaritet, urladdningsinställningar, hålets djup, dielektrikumets tillstånd, spolningsmetod, omgivningsförhållanden och mätmetod. Ange gärna ritningen och materialuppgifterna för processutvärdering eller provbearbetning.
Hur man väljer en CNC-modell
Information som krävs för teknisk granskning
Ange gärna arbetsstyckets material och kvalitet, dimensioner och vikt; formgropens ritning, djup och minsta inre hörnradie; elektrodens material, dimensioner, vikt, antal och polaritet; önskad tolerans och ytyta; förväntningar på skärande och avslutande bearbetning; krav på spolning och dielektrikum; antal programmerade positioner; krav på automatisering; lokal elmatning; samt destinationens land.
Jämför CNC-die-sinking EDM-intervall , granska fullständig kategori för formgropssparkningsmaskiner (EDM) , eller överväg ZNC-serien när CNC-styrda X/Y-positioner för formgropen inte krävs.