EN







- Panoramica
- Prodotti consigliati
- Assi X, Y e Z controllati numericamente
- Interpolazione lineare, circolare ed elicoidale
- Compensazione del passo e del gioco
- incremento minimo di comando: 1 µm
- Piattaforma di controllo CNC basata su Windows 7
- schermo touch da 15 pollici
- Verificare gli spostamenti X/Y/Z rispetto al pezzo in lavorazione, al sistema di fissaggio e alla configurazione dell’elettrodo.
- Confermare le dimensioni del serbatoio di lavoro, il livello del fluido e la distanza tra mandrino e tavola per l’intera configurazione.
- Verificare i carichi sia del pezzo in lavorazione che dell’elettrodo; non fare affidamento esclusivamente sulle dimensioni della tavola di lavoro.
- Definire il percorso dell'asse richiesto, il numero di posizioni e la sequenza di interpolazione.
- Fornire la tolleranza target, la finitura superficiale e il tempo di ciclo per la valutazione del processo.
- Confermare la tensione di destinazione, la frequenza, il numero di fasi e le condizioni di installazione prima dell’ordine.
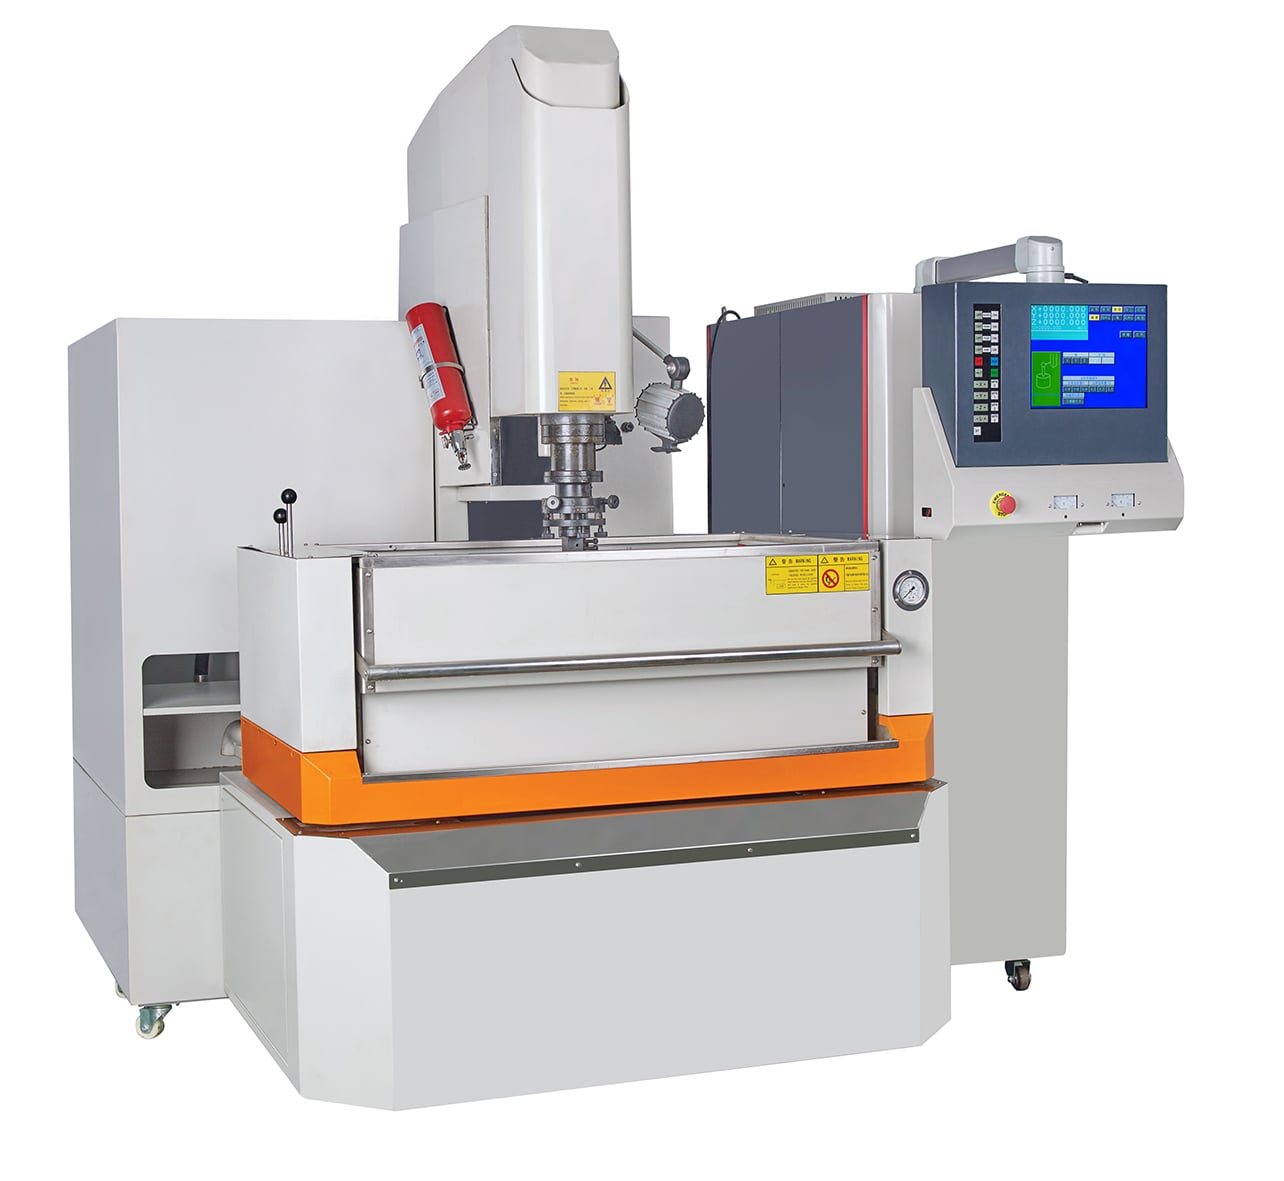
La serie HarsMarg CNC300–CNC1200 comprende sette modelli di macchine a scarica elettrica per lavorazione a tuffo a controllo numerico su tre assi, destinate alla fresatura di cavità mediante elettrodi sagomati su pezzi in materiale conduttore. Gli assi X, Y e Z sono controllati numericamente, con posizionamento programmabile e interpolazione lineare, circolare ed elicoidale. La gamma offre corsi dichiarati sull’asse X da 300 a 1.200 mm, consentendo all’acquirente di selezionare l’ingombro della macchina e la classe di carico in funzione delle effettive dimensioni del pezzo in lavorazione, del sistema di fissaggio e dell’elettrodo.
Controllo CNC e funzioni di lavorazione
La menzione di Windows indica la piattaforma operativa del controllore, non il marchio del generatore di impulsi né la potenza del generatore.
Volume di lavoro e capacità
| Specifiche | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Tavola di lavoro (L × L), mm | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1.050 × 600 | 1.380 × 800 | 1.380 × 800 |
| Corsa X/Y/Z, mm | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1.000 × 600 × 400 | 1.200 × 600 × 400 |
| Serbatoio di lavoro (L × L × H), mm | 994 × 604 × 405 | 1.090 × 630 × 435 | 1.340 × 850 × 500 | 1.600 × 980 × 520 | 1.800 × 1.000 × 600 | 1.800 × 1.240 × 570 | 1.800 × 1.240 × 570 |
| Livello massimo del fluido di lavoro, mm | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Distanza dall’estremità del mandrino al piano di lavoro, mm | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Peso massimo dell’elettrodo, kg | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Peso massimo del pezzo in lavorazione, kg | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Capacità del serbatoio del dielettrico, L | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Peso della macchina, kg | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Dimensioni della macchina (L × L × A), mm | 2.040 × 2.119 × 2.240 | 2.590 × 1.992 × 2.355 | 2.540 × 2.487 × 2.480 | 2.800 × 2.730 × 2.500 | 3.087 × 3.187 × 2.800 | 3.087 × 3.187 × 2.800 | 3.087 × 3.187 × 2.800 |
Prestazioni elettriche e di riferimento
| Specifiche | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Capacità di ingresso nominale | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA |
| Corrente di Lavorazione Massima | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A |
| Alimentazione elettrica sul sito | 380 V CA, 50 Hz, trifase | 380 V CA, 50 Hz, trifase | 380 V CA, 50 Hz, trifase | 380 V CA, 50 Hz, trifase | 380 V CA, 50 Hz, trifase | 380 V CA, 50 Hz, trifase | 380 V CA, 50 Hz, trifase |
| Accuratezza di posizionamento dichiarata | 5 µm | 5 µm | 5 µm | 5 µm | 5 µm | 7 µm/300 mm | 7 µm/300 mm |
| Ripetibilità pubblicata | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Migliore finitura superficiale dimostrata | Ra ≤ 0,08 µm | Ra ≤ 0,08 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm |
| Rapporto di usura dell’elettrodo pubblicato | ≤ 0.05% | ≤ 0.05% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% |
| Tasso di rimozione del materiale di riferimento pubblicato | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min |
Nota sulle prestazioni: I valori di prestazione pubblicati sono risultati di riferimento ottenuti in condizioni di lavorazione specifiche. Il tasso effettivo di rimozione del materiale, la finitura superficiale, l’usura dell’elettrodo, le prestazioni di posizionamento e l’accuratezza di lavorazione variano in funzione del materiale del pezzo in lavorazione e dell’elettrodo, dell’area e della geometria dell’elettrodo, della polarità, delle impostazioni di scarica, della profondità della cavità, dello stato del dielettrico, del metodo di spurgo, delle condizioni ambientali e del metodo di misurazione. Per una valutazione del processo o per prove su campioni, fornire il disegno tecnico e i dettagli relativi al materiale.
Come selezionare un modello CNC
Informazioni richieste per la revisione tecnica
Fornire il materiale e la qualità del pezzo in lavorazione, le sue dimensioni e il peso; il disegno della cavità, la profondità e l’angolo interno minimo; il materiale dell’elettrodo, le sue dimensioni, il peso, la quantità e la polarità; la tolleranza target e la finitura superficiale; le aspettative per la sgrossatura e la finitura; i requisiti per il sistema di spurgo e il dielettrico; il numero di posizioni programmate; i requisiti di automazione; l’alimentazione elettrica locale; e il paese di destinazione.
Confrontare il Gamma CNC per elettroerosione a tuffo , esaminare la categoria completa di macchine EDM a tuffo , oppure prendere in considerazione la Serie ZNC quando non è richiesto il posizionamento CNC controllato degli assi X/Y della cavità.