EN







- Oversikt
- Anbefalte produkter
- CNC-styrte X-, Y- og Z-akser
- Lineær, sirkulær og helikal interpolasjon
- Stegavstandskompensasjon og spaltkompensasjon
- minimum kommandoinkrement på 1 µm
- CNC-styringsplattform basert på Windows 7
- 15-tommers berøringsskjerm
- Sjekk X/Y/Z-reise i forhold til verkstykket, festet og elektrodeoppsettet.
- Bekreft arbeidsbadevolum, væskenivå og avstand fra spindel til bord for hele oppsettet.
- Verifiser både verkstykke- og elektrodelast; bruk ikke bare arbeidsbordstørrelsen.
- Definer den nødvendige aksebanen, antallet av posisjoner og interpoleringssekvensen.
- Angi måltoleransen, overflatekvaliteten og syklustiden for prosessvurdering.
- Bekreft spenningsnivået, frekvensen, fasen og installasjonsforholdene på destinasjonsstedet før bestilling.
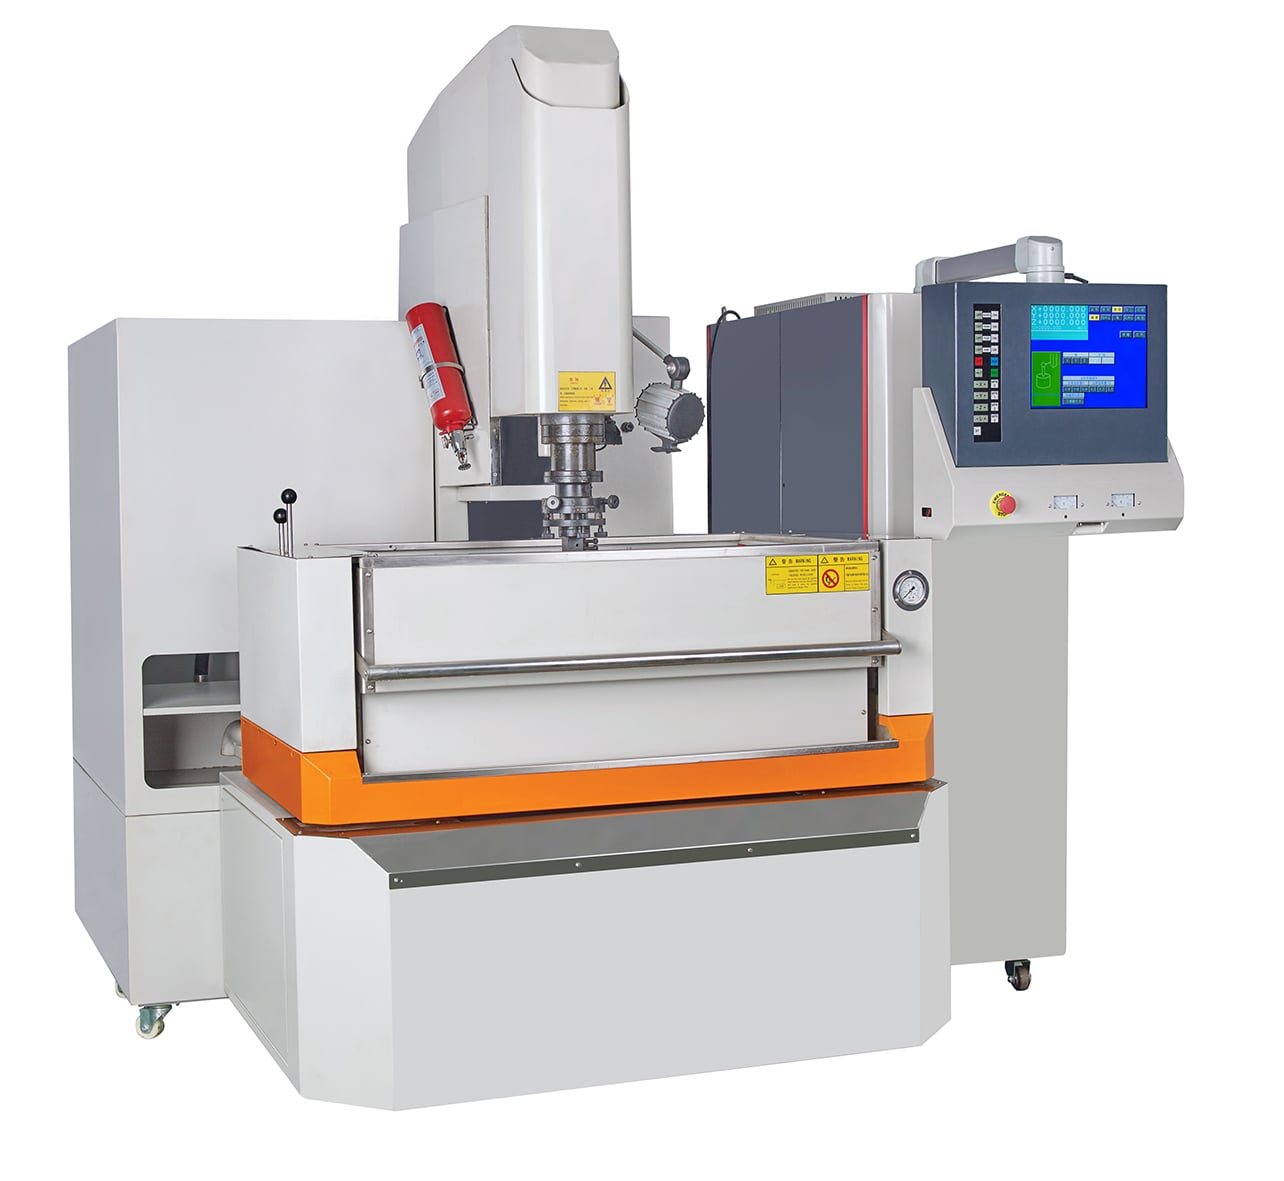
HarsMarg CNC300–CNC1200-sereien er en syvmodellrekke av treaksede CNC-sink-EDM-maskiner for hulmaching med formelektroder i elektrisk ledende verkstykke. X-, Y- og Z-aksene styres av CNC, med programmerbar posisjonering samt lineær, sirkulær og helikal interpolasjon. Rekken har angitte X-aksebevegelser fra 300 til 1 200 mm, slik at kjøpere kan velge maskinens yttermål og belastningsklasse basert på det faktiske verkstykket, festet og elektroden.
CNC-styring og bearbeidingsfunksjoner
Windows-beskrivelsen refererer til kontrollplattformens operativsystem, ikke til pulsgeneratorens merke eller effekt.
Arbeidsområde og kapasitet
| Spesifikasjon | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Arbeidsflate (L × B), mm | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1 050 × 600 | 1 380 × 800 | 1 380 × 800 |
| X/Y/Z-forskyvning, mm | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1 000 × 600 × 400 | 1 200 × 600 × 400 |
| Arbeidstank (L × B × H), mm | 994 × 604 × 405 | 1 090 × 630 × 435 | 1 340 × 850 × 500 | 1 600 × 980 × 520 | 1 800 × 1 000 × 600 | 1 800 × 1 240 × 570 | 1 800 × 1 240 × 570 |
| Maksimalt nivå for arbeidsvæske, mm | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Avstand fra spindelens ende til arbeidsbordet, mm | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Maksimal elektrodevekt, kg | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Maksimal verkstykkevekt, kg | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Dielektrikumstankens kapasitet, L | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Maskinens vekt, kg | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Maskinens dimensjoner (L × B × H), mm | 2 040 × 2 119 × 2 240 | 2 590 × 1 992 × 2 355 | 2 540 × 2 487 × 2 480 | 2 800 × 2 730 × 2 500 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 |
Elektrisk og referanseytelse
| Spesifikasjon | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Meret inngangseffekt | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA |
| Maksimal bearbeidingsstrøm | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A |
| Strømforsyning på stedet | 380 V vekselspenning, 50 Hz, trefase | 380 V vekselspenning, 50 Hz, trefase | 380 V vekselspenning, 50 Hz, trefase | 380 V vekselspenning, 50 Hz, trefase | 380 V vekselspenning, 50 Hz, trefase | 380 V vekselspenning, 50 Hz, trefase | 380 V vekselspenning, 50 Hz, trefase |
| Publisert posisjonsnøyaktighet | 5 µm | 5 µm | 5 µm | 5 µm | 5 µm | 7 µm/300 mm | 7 µm/300 mm |
| Publisert repeterbarhet | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Best demonstrert overflatekvalitet | Ra ≤ 0,08 µm | Ra ≤ 0,08 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm |
| Publisert elektrode-slitasjeforhold | ≤ 0,05 % | ≤ 0,05 % | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% |
| Publisert referansematerialeffektfaktor | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min |
Ytelsesmerknad: Publiserte ytelsesverdier er referanseresultater under spesifiserte bearbeidingsforhold. Den faktiske materialeffektfaktoren, overflatekvaliteten, elektrodeslitasjen, posisjoneringsevnen og bearbeidingsnøyaktigheten varierer avhengig av verkstykke- og elektrodematerialene, elektrodeareal og -geometri, polaritet, utladningsinnstillinger, huldybde, dielektrikumtilstand, spylemetode, omgivelsesforhold og målemetode. Vennligst send inn tegningen og materialdetaljene dine for prosessvurdering eller prøvebearbeiding.
Hvordan velge en CNC-modell
Informasjon som kreves for teknisk vurdering
Vennligst oppgi verktøydelens materiale og kvalitetsgrad, dimensjoner og vekt; formgavningstegning, dybde og minste indre hjørneradius; elektrodemateriale, dimensjoner, vekt, antall og polaritet; måltoleranse og overflatekvalitet; forventninger til grov- og ferdigbearbeiding; krav til spylning og dielektrikum; antall programmerte posisjoner; automatiseringskrav; lokal strømforsyning; og destinasjonsland.
Sammenlign CNC-senk-EDM-området , gjennomgå fullstendig sink-EDM-kategori , eller vurder ZNC-serien når CNC-styrte X/Y-posisjoner for formgavning ikke er nødvendig.
Send din tegning og materiellinformasjon for å bekrefte CNC-modellen, prosessplanen og tilbudet.