EN







- Обзор
- Рекомендуемые товары
- Управление осями X, Y и Z по системе ЧПУ
- Линейная, круговая и спиральная интерполяция
- Компенсация шага и межэлектродного зазора
- минимальный задаваемый приращение — 1 мкм
- Платформа управления по ЧПУ на базе Windows 7
- 15-дюймовый сенсорный экран
- Сравните ход по осям X/Y/Z с размерами детали, приспособления и установки электрода.
- Убедитесь в достаточности объёма рабочего бака, уровня жидкости и расстояния от шпинделя до стола для полной комплектации.
- Проверьте нагрузку как на заготовку, так и на электрод; не ориентируйтесь только на размеры рабочего стола.
- Определите требуемый путь оси, количество позиций и последовательность интерполяции.
- Укажите целевой допуск, шероховатость поверхности и время цикла для оценки процесса.
- Подтвердите напряжение, частоту, число фаз и условия установки на месте назначения до размещения заказа.
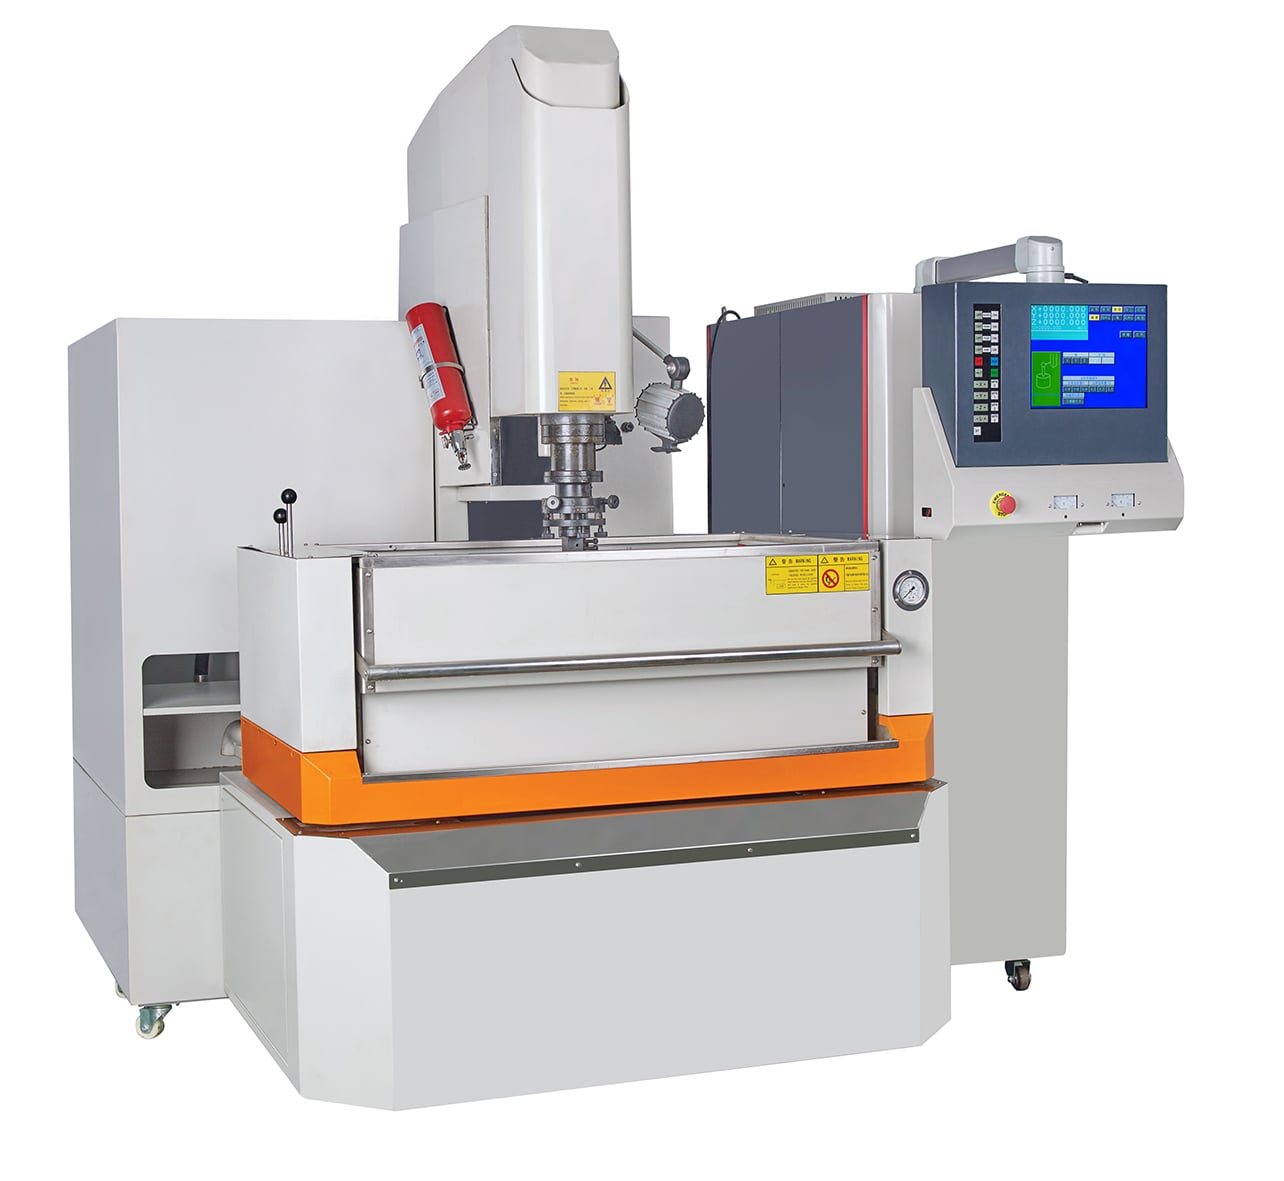
Серия HarsMarg CNC300–CNC1200 включает семь моделей трёхосевых станков CNC для электроэрозионной обработки методом погружения, предназначенных для формообразующей обработки полостей с использованием электродов в электропроводящих заготовках. Оси X, Y и Z управляются по системе ЧПУ с программным позиционированием и линейной, круговой и спиральной интерполяцией. Заявленные ходы по оси X варьируются от 300 до 1200 мм, что позволяет покупателям выбирать габариты станка и класс его грузоподъёмности исходя из реальных размеров заготовки, приспособления и электрода.
Управление по ЧПУ и функции обработки
Указание Windows относится к операционной платформе контроллера, а не к бренду или мощности импульсного генератора.
Рабочая зона и грузоподъёмность
| Спецификация | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Рабочий стол (Д × Ш), мм | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1050 × 600 | 1380 × 800 | 1380 × 800 |
| Ход по осям X/Y/Z, мм | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1000 × 600 × 400 | 1200 × 600 × 400 |
| Рабочий бак (Д × Ш × В), мм | 994 × 604 × 405 | 1090 × 630 × 435 | 1340 × 850 × 500 | 1600 × 980 × 520 | 1800 × 1000 × 600 | 1800 × 1240 × 570 | 1800 × 1240 × 570 |
| Максимальный уровень рабочей жидкости, мм | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Расстояние от конца шпинделя до рабочего стола, мм | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Максимальная масса электрода, кг | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Максимальная масса заготовки, кг | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Объём диэлектрического бака, л | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Масса станка, кг | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Габаритные размеры станка (Д × Ш × В), мм | 2040 × 2119 × 2240 | 2590 × 1992 × 2355 | 2540 × 2487 × 2480 | 2800 × 2730 × 2500 | 3087 × 3187 × 2800 | 3087 × 3187 × 2800 | 3087 × 3187 × 2800 |
Электрические и справочные характеристики
| Спецификация | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Номинальная входная мощность | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А |
| Максимальный ток обработки | 50 А | 50 А | 50 А | 50 А | 50 А | 50 А | 50 А |
| Питание от объекта | 380 В переменного тока, 50 Гц, трёхфазное | 380 В переменного тока, 50 Гц, трёхфазное | 380 В переменного тока, 50 Гц, трёхфазное | 380 В переменного тока, 50 Гц, трёхфазное | 380 В переменного тока, 50 Гц, трёхфазное | 380 В переменного тока, 50 Гц, трёхфазное | 380 В переменного тока, 50 Гц, трёхфазное |
| Заявленная точность позиционирования | 5 мкм | 5 мкм | 5 мкм | 5 мкм | 5 мкм | 7 мкм/300 мм | 7 мкм/300 мм |
| Опубликованная повторяемость | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Лучшее продемонстрированное качество поверхности | Ra ≤ 0,08 мкм | Ra ≤ 0,08 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм |
| Опубликованное соотношение износа электрода | ≤ 0,05% | ≤ 0,05% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% |
| Опубликованная скорость удаления эталонного материала | ≥ 500 мм³/мин | ≥ 500 мм³/мин | ≥ 500 мм³/мин | ≥ 500 мм³/мин | ≥ 500 мм³/мин | ≥ 500 мм³/мин | ≥ 500 мм³/мин |
Примечание о производительности: Опубликованные значения производительности являются эталонными результатами при заданных условиях обработки. Фактическая скорость удаления материала, качество поверхности, износ электрода, точность позиционирования и точность обработки зависят от материала заготовки и электрода, площади и геометрии электрода, полярности, параметров разряда, глубины полости, состояния диэлектрика, метода промывки, условий окружающей среды и метода измерения. Для оценки технологического процесса или проведения испытаний образцов предоставьте чертёж и подробные данные о материале.
Как выбрать модель ЧПУ
Информация, необходимая для технического анализа
Пожалуйста, предоставьте материал и марку заготовки, её габариты и массу; чертёж полости, глубину и минимальный внутренний радиус закругления; материал электрода, его габариты, массу, количество и полярность; целевой допуск и шероховатость поверхности; требования к черновой и чистовой обработке; требования к промывке и диэлектрику; количество запрограммированных позиций; требования к автоматизации; параметры местной электросети; а также страну назначения.
Сравнить Диапазоном ЧПУ-электроэрозионных станков для обработки углублений , ознакомьтесь с полная категория электроэрозионных станков для обработки полостей , или рассмотрите вариант Серии ZNC когда программное управление положением полости по осям X/Y не требуется.