
 EN





- Обзор
- Основные параметры
- Рекомендуемые товары
Технические характеристики
Основные технические параметры QT5625
| № | Элемент | Технические характеристики |
| 1 | Путешествие по осям | Ось X: 250 мм Ось Y: 300 мм |
| 2 | Размер стола (X × Y) | 350 мм × 480 мм |
| 3 | Ход подачи по оси Z | Опционально: 250 мм, 400 мм или 500 мм |
| 4 | Точность обработки (точность резки) | ±0,03 мм* |
| 5 | Механическая конструкция | Оси X и Y: прецизионные линейные направляющие и шарико-винтовые передачи |
| 6 | Скорость | Скорость алмазной проволоки: 0-11,5 м/с (регулируется) |
| Программируемая подача / скорость резки: зависит от материала и технологии; уточняется при пробном резе. | ||
| 7 | Вспомогательные системы | Метод охлаждения: водяное охлаждение |
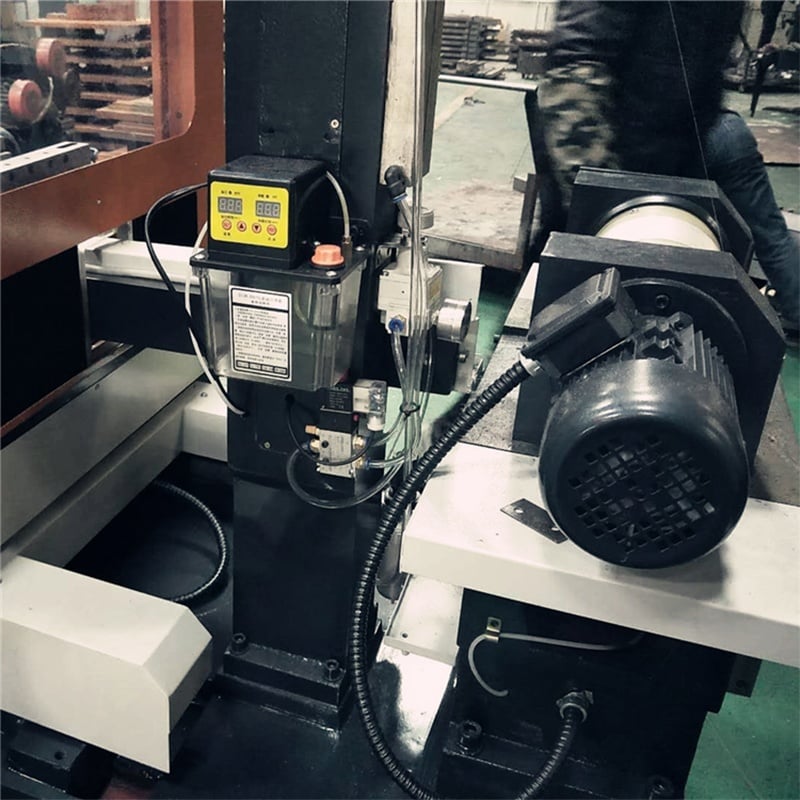
| Смазка: ручная система смазки | ||
| Диаметр алмазной проволоки: φ0,12–0,45 мм | ||
| 8 | Приводная система | Шаговый двигатель с выделенным драйвером |
| 9 | Питание | AC 380V (опционально 220V), 50Гц |
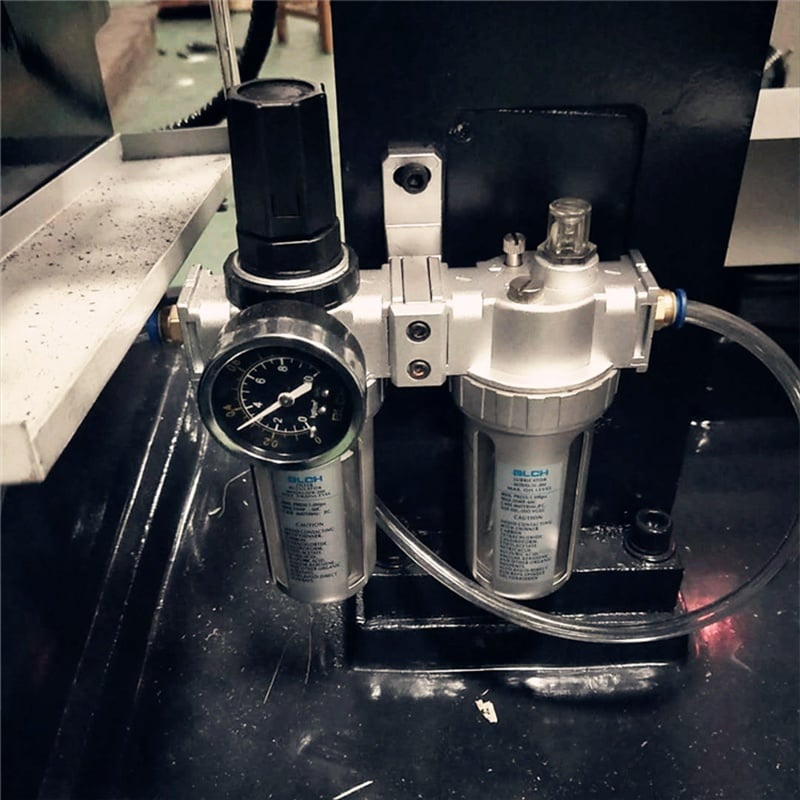
| 10 | Устройство постоянного натяжения | Пневматический контроль через воздушный насос |
| 11 | Поддерживаемые форматы файлов | G-код, 3B-код |
| 12 | Система управления | Система управления HL CNC |
| 13 | Габаритные размеры (Д×Ш×В) | 1200 мм × 900 мм × 1300 мм |
| 14 | Вес машины | 800 кг |
| 15 | Максимальная высота заготовки | Уточняется для выбранной конфигурации оси Z и приспособления. |
| 16 | Максимальная толщина реза | Уточняется для выбранной конфигурации оси Z, траектории проволоки, материала и контура. |
Примечания по производительности и вместимости
Примечание по точности: Указанная точность механической обработки ±0,03 мм относится к точности резки при заданных условиях проверки. Фактические результаты зависят от марки материала, габаритов и контура заготовки, диаметра проволоки и размера абразива, износа проволоки, натяжения, линейной скорости, заданной подачи, охлаждающей жидкости, способа крепления заготовки и метода измерения. Для достижения требуемых допусков в конкретном применении рекомендуется выполнить пробный рез.
Примечание по скорости резки: Производительность резки зависит от марки материала, площади поперечного сечения реза, диаметра проволоки и размера абразива, линейной скорости, скорости подачи, натяжения, охлаждающей жидкости и требуемого качества кромки. Заданная в программе скорость подачи (мм/мин), фактическое время резки и эффективная скорость резки по площади (мм²/мин) — это разные параметры, которые не следует использовать как взаимозаменяемые.
Примечание по оси Z и вместимости: Перемещение по оси Z — это программируемое перемещение подающей оси. Оно не совпадает с максимальной высотой заготовки или максимальной толщиной реза. Эти параметры необходимо подтверждать для выбранной конфигурации оси Z, приспособления, траектории провода, материала и контура.
Обзор станка и области применения
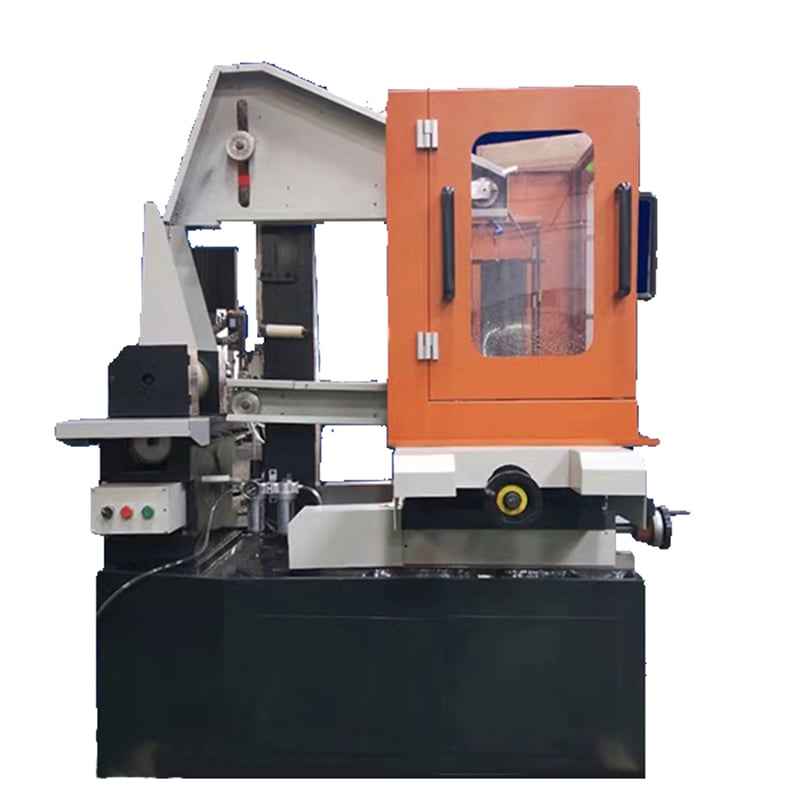
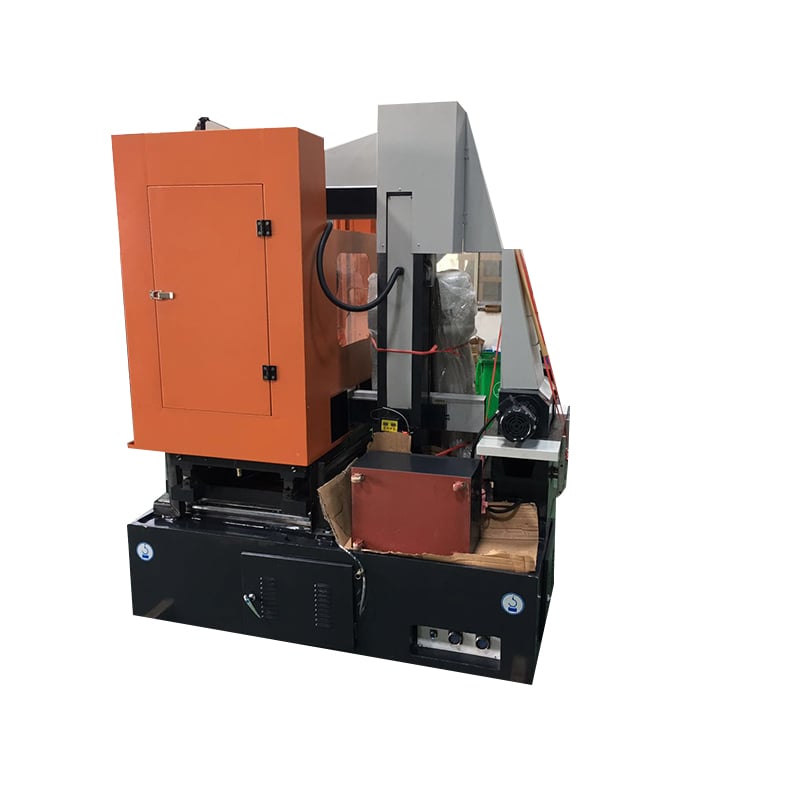
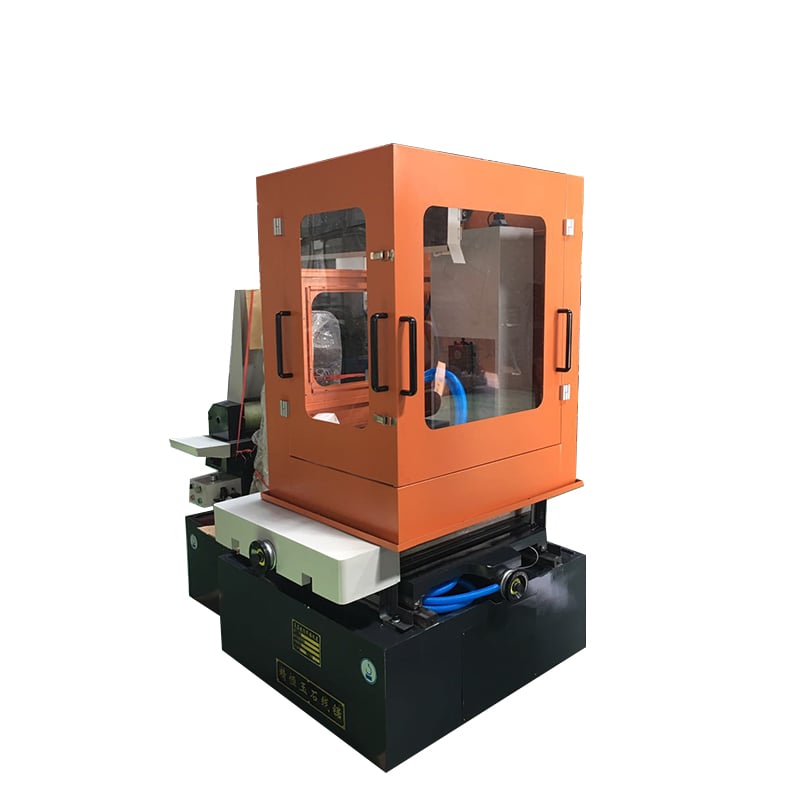
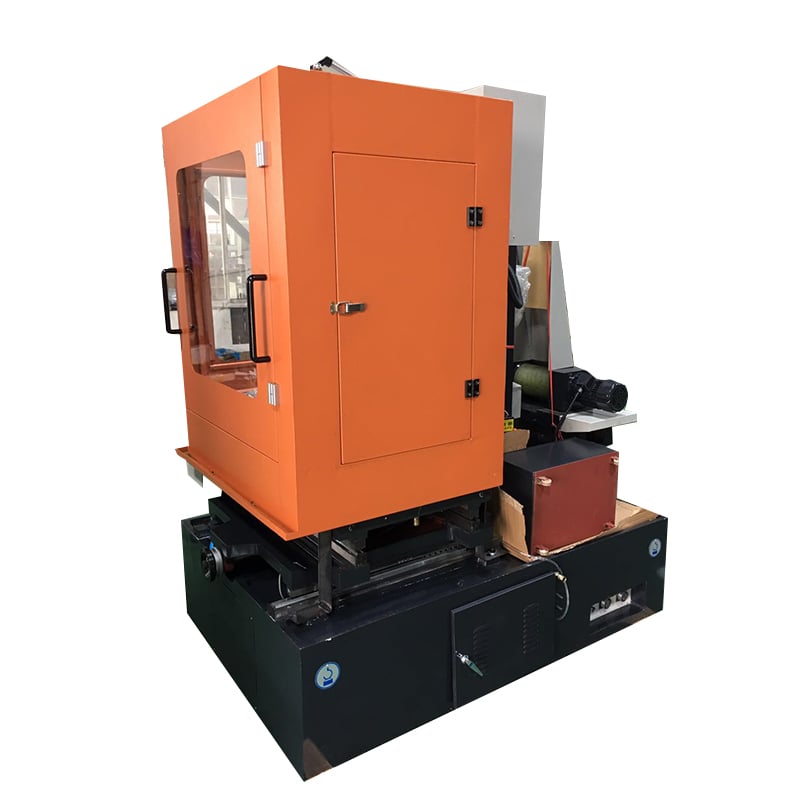
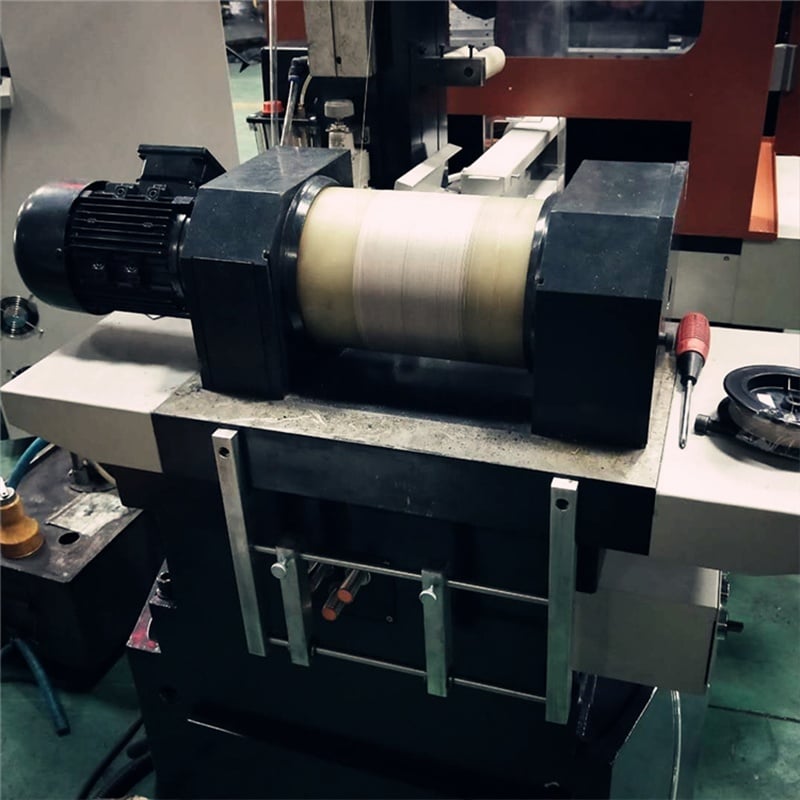
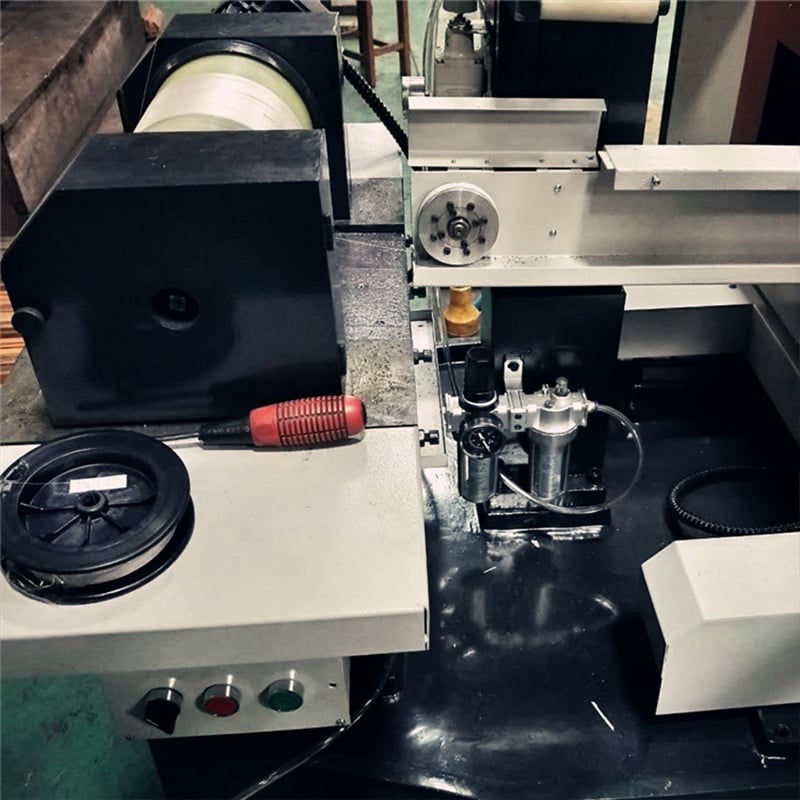
Тип машины: Эта модель представляет собой ЧПУ-станок с возвратно-поступательным алмазным проводом для точной резки и контурной обработки твёрдых и хрупких материалов. Алмазный провод наматывается на барабан и многократно проходит через зону резания в противоположных направлениях. Удаление материала осуществляется за счёт абразивного шлифования с закреплённым абразивом; данный процесс не является электроэрозионной проволочной резкой (Wire EDM) и не требует электропроводящей заготовки.
Особенности процесса: Возвратно-поступательная проволочная система обеспечивает программируемую контурную резку с регулируемой скоростью провода, подачей, натяжением и условиями подачи охлаждающей жидкости. Окончательная точность, скорость подачи, состояние кромки, ширина пропила и срок службы провода зависят от выбранного материала, характеристик провода, размера абразива, высоты реза, контура, приспособления и технологических параметров.
Группы материалов: Применения могут быть оценены для графита; оптического стекла и связанных с ним стеклянных материалов; технической керамики; ферритов и других магнитных материалов; полупроводниковых и кристаллических материалов; а также отдельных каменных материалов, таких как мрамор, нефрит, изумруд и агат. Совместимость материала и окончательные параметры процесса должны быть подтверждены при анализе фактического чертежа и, при необходимости, образца реза.
Примечание по применению: Опубликованные параметры станка описывают конфигурацию оборудования, а не универсальный результат резки. Для технического анализа направьте марку материала, габариты заготовки, контур, требуемый допуск и требования к кромке или поверхности.
Руководство по выбору модели
Сравнение моделей: Выберите модель QT5625, если ход по осям X/Y 250 × 300 мм и указанная в ней конфигурация проволоки с возвратно-поступательным движением соответствуют задаче. Сравните её с Моделью QT5625H с бесконечной петлёй для той же указанной величины хода по осям X/Y, но с непрерывным односторонним движением проволоки и более высокой указанной линейной скоростью. Для большего возвратно-поступательного рабочего объёма рассмотрите QT5632 . Просмотреть всё машины для резки алмазной проволокой возвратно-поступательного действия .
Информация, необходимая для технического анализа
- Материал и марка
- Максимальная длина, ширина, высота и масса заготовки
- Прямой рез, нарезка или контурная траектория — предпочтительно с чертежом
- Целевой размерный или контурный допуск, требование к кромке или поверхности, допустимое сколы и пропил
- Предпочтительный диаметр алмазного провода и спецификация абразива, если известны
- Ограничения по охлаждающей жидкости или загрязнению
- Напряжение, фаза и частота электропитания в месте назначения
- Требуемое время цикла, размер партии и требования к автоматизации или загрузке
Обучение
Поставщик должен обеспечить бесплатное обучение на месте для 1–2 технических специалистов со стороны покупателя сроком на 1–2 дня.
№ |
Элемент |
Содержание обучения |
1 |
Программирование |
Введение в CAM-программирование для алмазной проволочной резки |
Использование G-кода и 3B-кода | ||
Компенсация диаметра проволоки и настройки смещения траектории | ||
2 |
Операция |
Обзор конструкции и компонентов машины |
Процедуры запуска и остановки | ||
Функции панели управления | ||
Загрузка программы и настройка параметров | ||
Протоколы безопасной эксплуатации | ||
3 |
Техническое обслуживание |
Часть 1: Обзор конструкции |
– Система движения по осям X/Y/Z и направляющие | ||
– Устройство подачи и натяжения провода | ||
– Система смазки и охлаждения | ||
Часть 2: Диагностика неисправностей | ||
– Замена алмазного провода | ||
– Регулировка направляющего ролика и траектории провода | ||
– Устранение обрыва или заклинивания провода | ||
4 |
Техническое обслуживание электрооборудования |
Определение ключевых электрических компонентов и символов |
Основы электрических цепей | ||
Чтение схем шкафа управления | ||
Диагностика неисправностей (проблемы с двигателем, датчиками, сигналами) | ||
5 |
Практическое тестирование |
Зажим и выравнивание заготовки |
Проверка программы на холостом ходу | ||
Фактическое испытание резания и мониторинг | ||
Инспекция заготовки и оценка качества |
Послепродажное обслуживание
С даты поставки поставщик предоставляет гарантию на механическую часть сроком на один год. При нормальных условиях эксплуатации поставщик несет ответственность за бесплатное обслуживание и замену запасных частей; тем не менее, расходные материалы, детали, подверженные износу, и инструменты не покрываются гарантией.
По истечении одного года гарантии поставщик обеспечит необходимые запасные части для ремонта и предложит услуги ремонта по разумным ценам.






