
 EN





- Yfirlit
- Helstu viðmiðunarviðmið
- Mældar vörur
Tekníska Staðlar
Aðaltekniskir stikar fyrir QT5625
| - Nei, ekki. | Item | Tæknihlutir |
| 1 | Ásferð | X-ás: 250 mm Y-ás: 300 mm |
| 2 | Stærð borðs (X × Y) | 350 mm × 480 mm |
| 3 | Fæðsluhringur á Z-ás | Valkvæður: 250 mm, 400 mm eða 500 mm |
| 4 | Nákvæmni við vinnslu (nákvæmni við brotun) | ±0,03 mm* |
| 5 | Tæknileg uppbygging | X og Y-ásar: Nákvæm línuleg leiðarsínur og kúlumörg |
| 6 | Hraði | Dýnamundarstrengurshraði: 0-11,5 m/s (stillanlegur) |
| Forrituð fæðsla / brotunargjöld: Háð efni og ferli; staðfest með prufubroti. | ||
| 7 | Aukiliður kerfi | Kælingaraðferð: Vatnskæling |
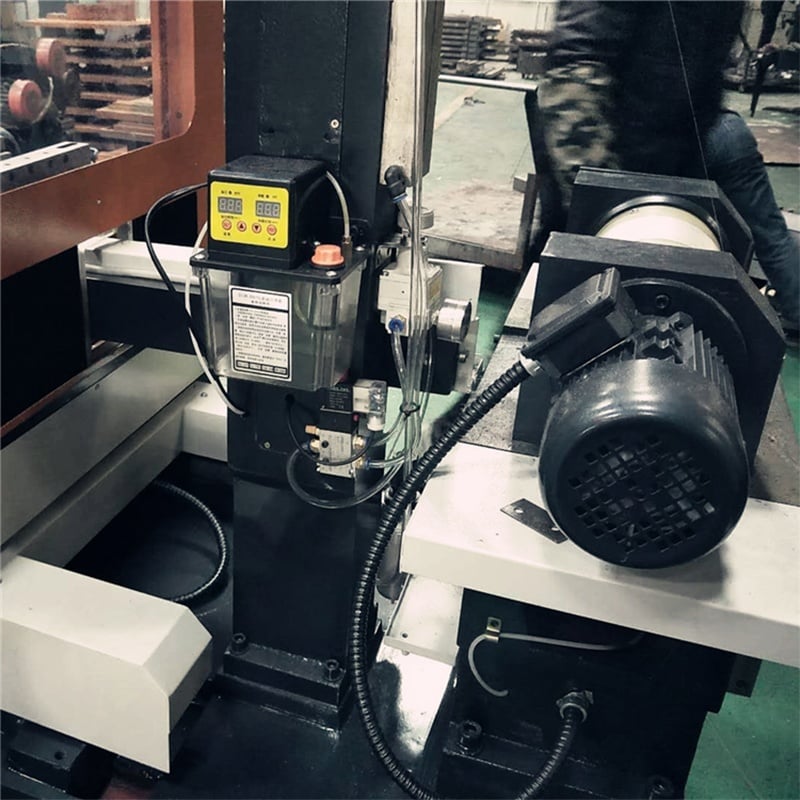
| Smurnun: Handvirk smurnukerfi | ||
| Dimanttráðarþvermál: φ0,12–0,45 mm | ||
| 8 | Hrúgusvæðakerfi | Skrefaskiptur með sérstakan umritara |
| 9 | Aflvísunareining | Jafnstraumur 380V (valkvæmt 220V), 50Hz |
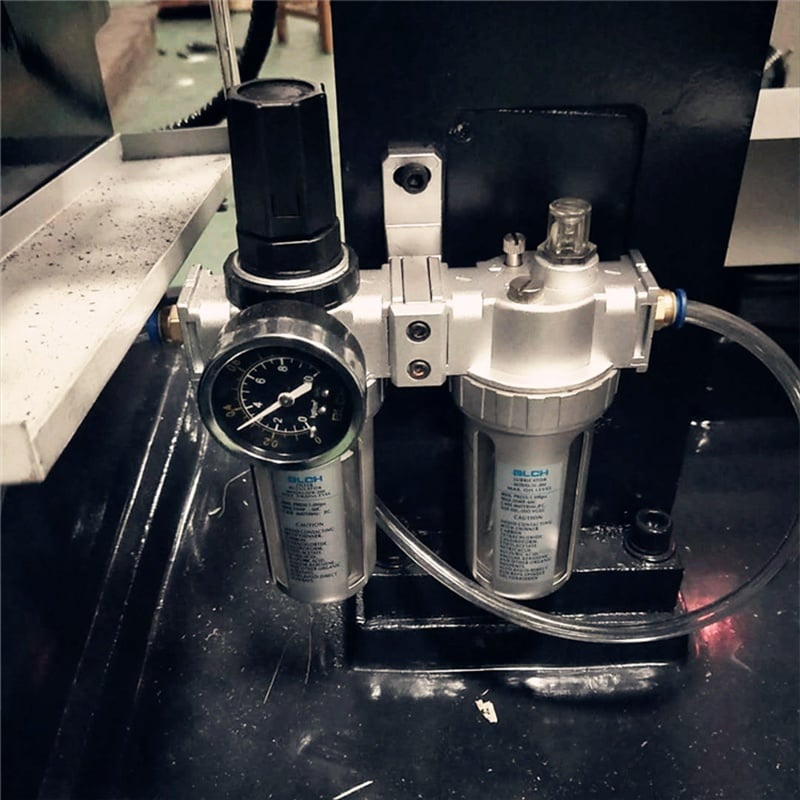
| 10 | Fastur spennihaldi | Loftstýring með loftpumpu |
| 11 | Studd skráasniðmát | G-kóði, 3B-kóði |
| 12 | Stjórnkerfi | HL CNC stýriegni |
| 13 | Heildarstærðir (L×B×H) | 1200 mm × 900 mm × 1300 mm |
| 14 | Vélarþyngd | 800 Kg |
| 15 | Hámarks hæð vinnustuks | Verður staðfest fyrir valda Z-ás uppsetningu og festingarhugbúnað. |
| 16 | Hámarks skurðþykkt | Verður staðfest fyrir valda Z-ás uppsetningu, tráðarleið, efni og umriss. |
Athugsanir á afköstum og getu
Athugasemd um nákvæmni: Tilgreind nákvæmni á ±0,03 mm við vinnslu víðar til þess að lýsa nákvæmni við skurð undir skilgreindum staðfestingarskilyrðum. Raunverulegar niðurstöður eru háðar efnaflóði, stærð og lögun hlutarins, þvermál trádsins og stærð rafmagns, slífun á trádinum, spennun, línulegur hraði, forrituð fæða, kælimiðill, fastspenni og mælitæki. Mælt er með að framkvæma prufuskurð til að staðfesta að skilyrði fyrir sérstök notkun séu uppfyllt.
Athugasemd um skurðhraða: Skurðafköst eru háð efnaflóði, þversniði skurðsins, þvermáli trádsins og stærð rafmagns, línulegum hraða, fæðuhraða, spennun, kælimiðli og gæðum brúnar. Forrituð fæða (mm/min), raunverulegur skurðtími og áhrifamikil skurðflatuhraði (mm²/min) eru mismunandi mælingar og ættu ekki að nota óskiljanlega í stað annarra.
Athugasemd um Z-ás og getu: Z-ásar fæðsluferðin er forrituð fæðsluásarferð. Hún er ekki sú sama og hámarks hæð vinnuhlut, né hámarks skurðþykkt. Þessar getu þurfa að vera staðfestar fyrir valda Z-ásar uppsetningu, festingarform, tråðarleið, efni og umriss.
Yfirlit yfir vélin og notkunarmöguleikar
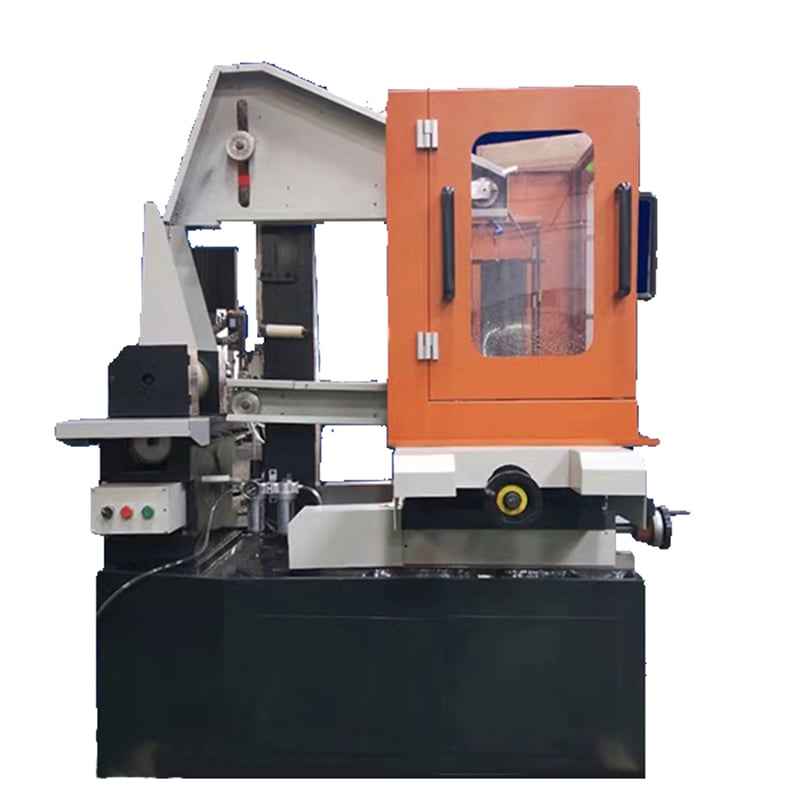
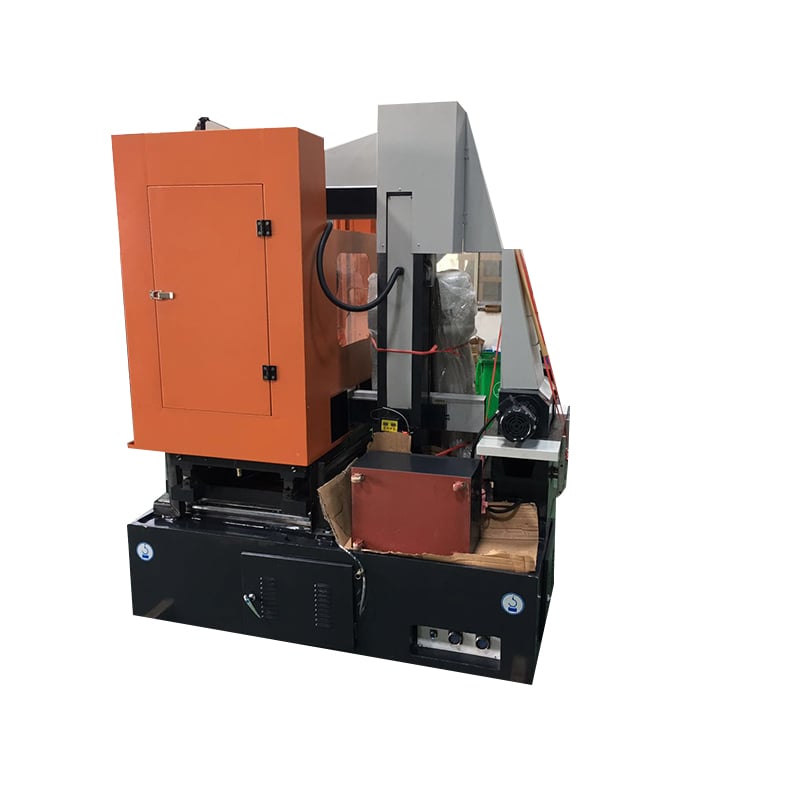
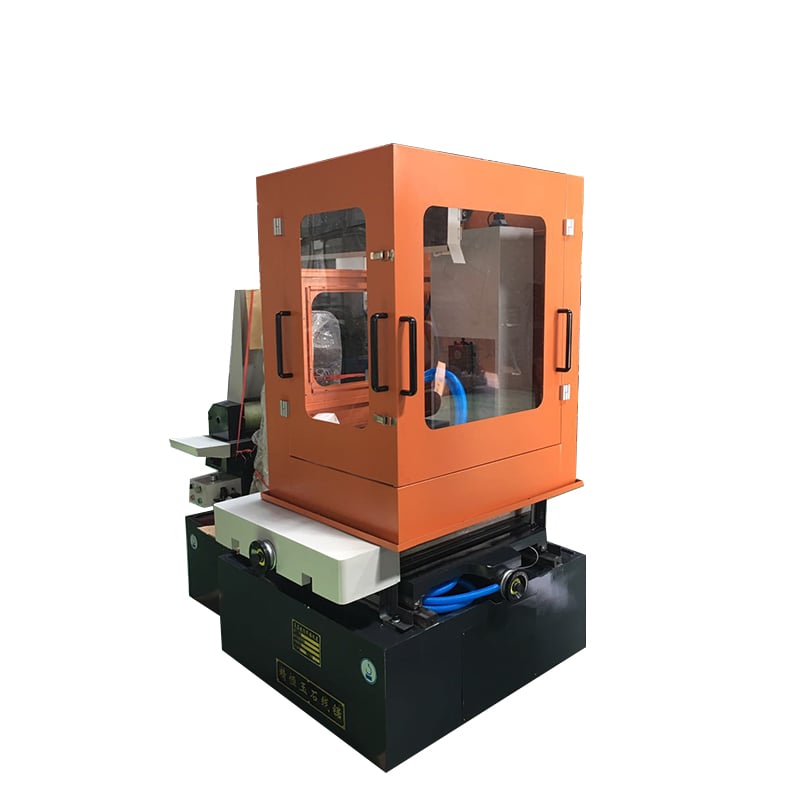
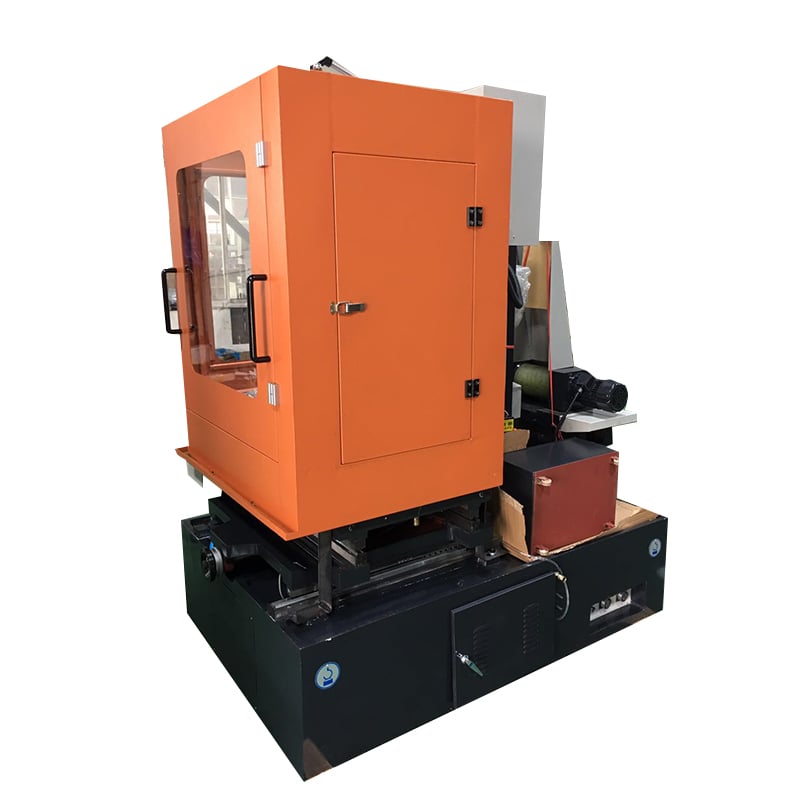
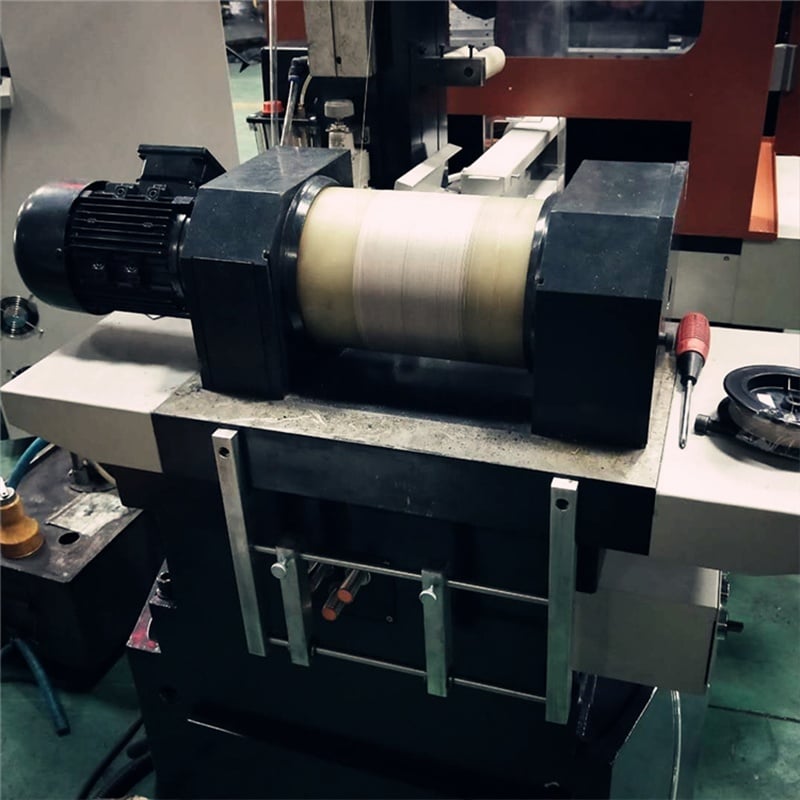
Tegund vélar: Þessi líkan er CNC-díamanttråðarskurðvéla með fram-og tilbaka-hreyfingu fyrir nákvæman skurð og umrissað skurðsterkra og brjótlegra efna. Díamanttráðin er geymd á tráðardrumlu og breytir átt í gegnum skurðsvæðið. Efni er fjarlægt með fastum slípiefnum; ferlið er ekki tráðar-EDM og krefst ekki rafleiðandi vinnustoffs.
Vinnu einkenni: Tráðarkerfið með fram-og tilbaka-hreyfingu styður forrituð umrissað skurð með stillanlegri tráðarhraða, fæðslu, spennu og kælivatnsstillingum. Loka-nákvæmni, fæðsluhraði, brúnarskilyrði, skurðbreidd og tráðarlíf taka áhrif af völdu efni, tráðarspecifikation, stærð slípiefna, skurðhæð, umrissi, festingarformi og ferlisstillingum.
Efnaflókar: Umsóknir geta verið metnar fyrir grafit; ljósfræðiglas og tengd glasmefi; tækniseramík; ferrít og önnur segulmefi; hálfleiðismefi og kristöllmefi; og valin steinmefi eins og marmar, jad, smaragd og ágat. Samhæfni við efni og lokaparámetrar ferliðs ættu að staðfesta með því að skoða raunverulega teikningu og, þar sem nauðsyn krefur, úrtakssnið.
Tilvísun í notkun: Útgefinar vélarstillingar lýsa búnaðaruppsetningu, ekki einhverju almennum sniðni. Sendu efnisflokk, mál hlutar, umrisskýri, markmiðstolerans og kröfur til brúnar eða yfirborðs fyrir tæknilega yfirferð.
Leiðbeiningar við val á línu
Bilun á líkum: Veldu QT5625 þegar 250 × 300 mm X/Y-færi og listuð fram-og-tilbaka-tvíhreyfing á tráði uppfylla verkefnið. Berið saman QT5625H endalausa hringlaga líkan fyrir sama listuð X/Y-færi með samfelldri einstefnu-hreyfingu á tráði og hærri listuðri línuhraða. Fyrir stærra fram-og-tilbaka-svæði skoðið QT5632 sjá öll hreyfikrafts-díamantvír-ságuvélar .
Upplýsingar sem nauðsynlegar eru fyrir tæknilegt yfirlit
- Efni og gæðaskálá
- Hámarks lengd, breidd, hæð og þyngd hlutar
- Bein snið, skurður eða umhverfisskurr, ákveðinn með teikningu ef hægt er
- Markmörk fyrir málstæði eða umhverfisskurr, kröfur til brúnar eða yfirborðs, leyfð skerðing og skurðbreidd
- Forgangsvalin þvermál diamantsnórs og frábrugðin, ef þekkt
- Takmarkanir á kælivatni eða saumun
- Virkjunarafl: spenni, fasa og tíðni
- Krepputími, magn hverrar röð og kröfur til sjálfvirkni eða hleðslu
Tækifæri
Landsvæðingaraðili skuli veita frjálsar á staðarþjálfun fyrir 1-2 tækniaðila frá kaupanda, í 1-2 daga skeiði.
- Nei, ekki. |
Item |
Námsmefni |
1 |
Forritun |
Kynning á CAM forritun fyrir deilubandi skurð |
Notkun G-kóða og 3B kóða | ||
Brettabreiddarjafnvægi og leiðarbilun stillingar | ||
2 |
Rekstur |
Yfirlit yfir vélabyggingu og hluti |
Ræsingu og að lokum ferli | ||
Stýripanel föll | ||
Forrit hleðsla og stillinga breytingar | ||
Öruggur rekstrarráðir | ||
3 |
Vélbúnaðurinn við hátt við gerð |
Hluti 1: Yfirlit yfir uppbyggingu |
– X/Y/Z-ásar hreyfingarkerfi og leiðbeiningar | ||
– Tráarafmælingar- og spennihluti | ||
– Smerstu og kæliskerfi | ||
Hluti 2: Villumeðferð | ||
– Gullspæru víxla | ||
– Leiðbeinandi hjól og tráarafleiðsla | ||
– Meðhöndun tráarsprengingar eða tráarinnar | ||
4 |
Rafmagnsviðhald |
Greina helstu rafhluta og tákn |
Grunnur rafstrauma | ||
Lesa stýrihurðaschem | ||
Villudreifing (vél, nemi, merkingarvillur) | ||
5 |
Hagnýt prófanir |
Vinna á flutningi og uppsetningu |
Forrit prófa á tórum keyrslum | ||
Raunveruleg skurðprófun og eftirlit | ||
Athugun á vinnumáti og gæðamat |
Eftir-sölu þjónusta
Frá afhverfingardaginni veitir framleiðandinn ársmechanískt ábyrgðartrétt. Undir venjulegum starfsskilyrðum er framleiðandinn ábyrgður fyrir fría viðgerð og skipti um skiptihluti; hins vegar er ekki hluti af ábyrgðartréttinu meðnámshlutar, níðinghlutar og tæki.
Eftir árs ábyrgðartréttinn veitir framleiðandinn nauðsynlega skiptihluta til viðgerða og bjóðir viðgerðarþjónustu á sanngjarnlegum kostnaði.






