×
Forsíða>Vörur>EDM vélar fyrir myndstæðingar>ZNC die-sinking EDM vélar
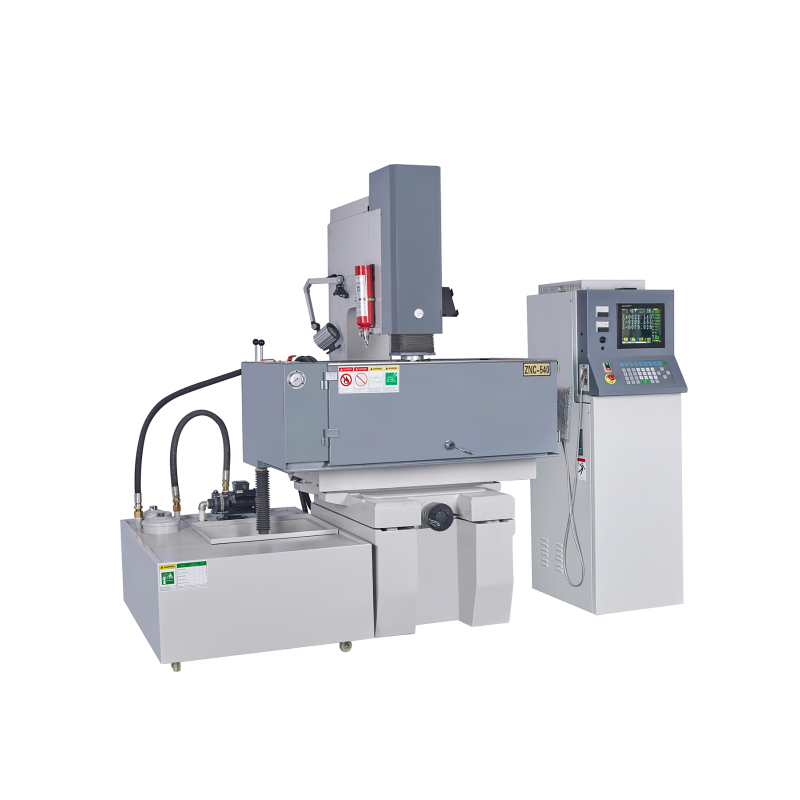
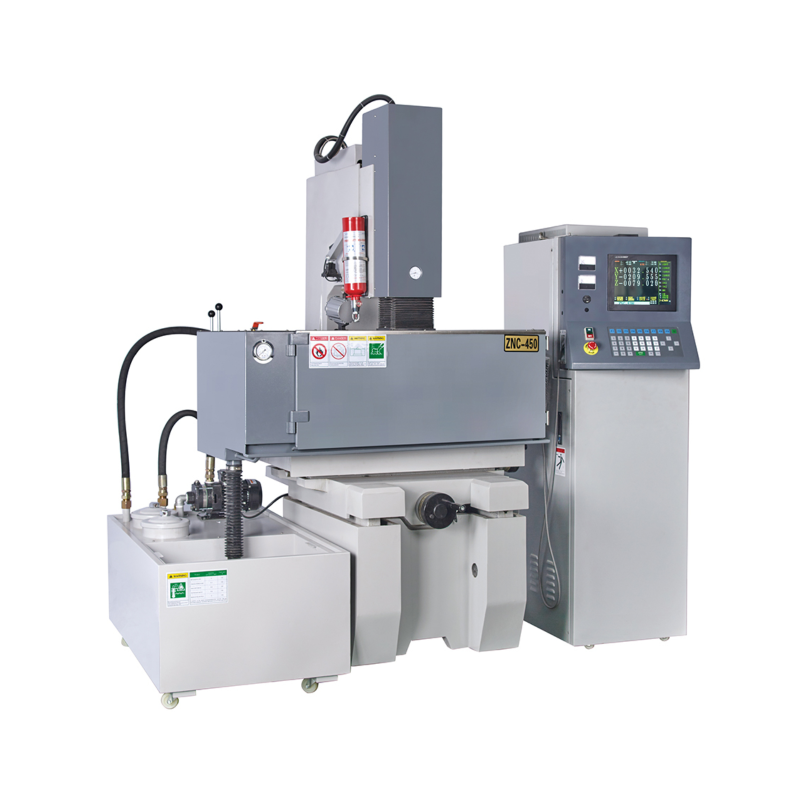
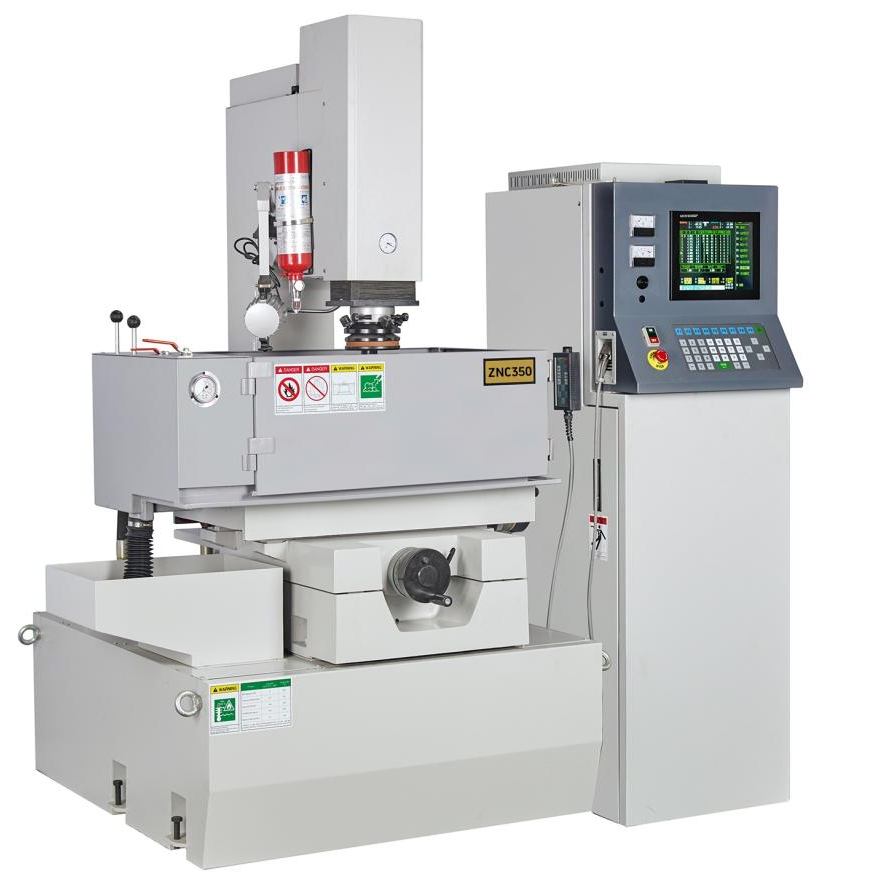
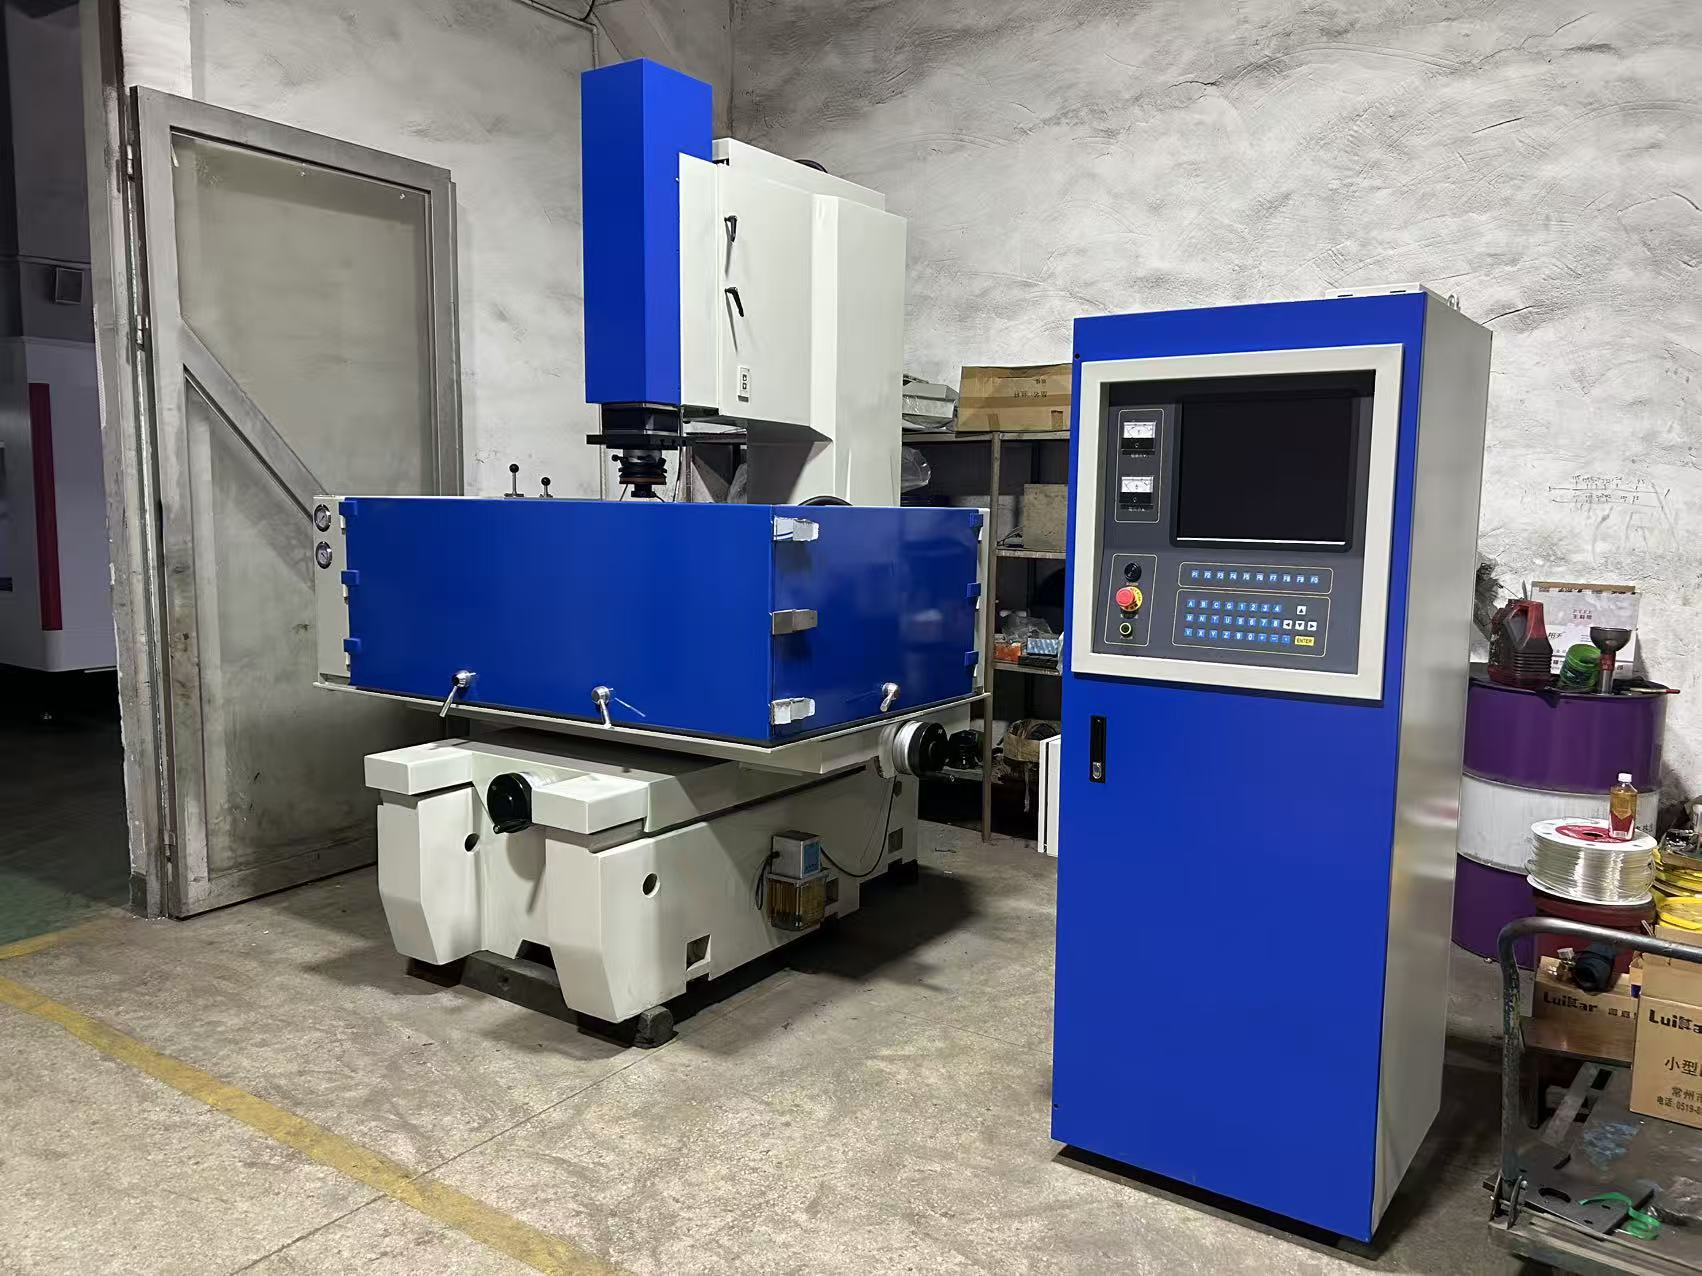
ZNC-dýpumálaritvélar frá HarsMarg nota handvirkar X/Y-töflur til að setja rafstöngina á stað, með þrívíddar tölustigsaukningu (DRO) og rafstýrða Z-ás málaritunar. Starfsmaðurinn setur rafstöngina yfir vinnuskuðuna í X- og Y-ásnum, en Z-ásstýringin stjórnar dýpt málaritunar, lyftingu rafstöngvar og forrituðu röð frá grófri til ljúffinar vinnslu. Þrívíddar DRO-tölustigsaukningar eru staðsetningarsýnisskerfi; þær ættu ekki að túlka sem CNC-stýringu á X/Y/Z-öxunum.
ZNC-sviðið er ætlað fyrir rafleiðandi vinnustuðla og holusmyggingu með ákveðnum rafstöngvum þar sem handvirk X/Y-staðsetning er viðeigandi. Fyrir samstillt X/Y/Z-hreyfingu, margstöðuforrit eða línulega, hringslaga og snúrfjórðungsskiptingu, berið saman við CNC-die-sinking EDM-sviðið .
| Líkan | Opinberuð X/Y-færi | Opinberuð hámarksvægi vinnustuðils/rafstöngvar | Valmöguleikar á rafmagnsgjafa eru sýndir á núverandi vörusíðu |
|---|---|---|---|
| ZNC-350 | 350 × 250 mm | 700 kg / 50 kg | 50 A |
| ZNC-450 (D7145) | 450 × 350 mm | 1.200 kg / 75 kg | 60 eða 90 A |
| ZNC-540 | 500 × 400 mm | 1.200 kg / 100 kg | 30, 60 eða 90 A |
| ZNC-650 | 650 × 550 mm | 2.000 kg / 150 kg | 50 A |
| ZNC-700 | 700 × 600 mm | Þyngd vinnuhlutar: staðfesta fyrir tilboð / Elektroða: 300 kg | 50, 60 eða 100 A |
Notaðu þessa töflu aðeins til upphaflegs samanburðar. Áður en pantað er skal staðfesta vinnubak, ferð Z-ásins með servostýringu, ferð viðbótarhausar, fjarlægð elektroðu frá borði, leyfi fyrir festingar, dreifingu þyngdar, dielektriskt kerfi og staðlaða eða valkvæma rafmagnsgjafa sem fylgir völdu vélinni.
Birtar útsetningar á afléttunargildi, besta yfirborðsútgildi og eyðingu elektroða eru tilvísunargildi, ekki óskilyrðilegar ábyrgðargildi. Raunveruleg afköst háð eru efni vinnuhlutar og elektroðu, flatarmáli og lögun elektroðu, pólaríteði, dýpt holunnar, skiptistillingum, ástandi dielektrisks efnis og hreinsunaraðferð. Sendu teikningu þegar nákvæmni mál, yfirborðsútgildi eða tími einnar umferðar eru mikilvæg svo hægt sé að meta ferlið fyrir raunverulega notkun.
Gefið upp efni, mál og þyngd vinnuskuðu; rýmisstærð og dýpt holu; efni, mál, þyngd og fjöldi elektroda; markmið fyrir nákvæmni og yfirborðsútgildi; nauðsynlega framleiðslu; staðbundna rafmagnssupply; áfangastað; og hvaða kröfur um hringrun eða sjálfvirkni sem er.
Aftur á die-sinking EDM flokkinn eða bera saman við CNC aðferðina .

 EN