Página Inicial>Produtos>Máquinas de Erosão por Mola (Die-Sinking EDM)>Máquinas EDM de eletroerosão por penetração ZNC
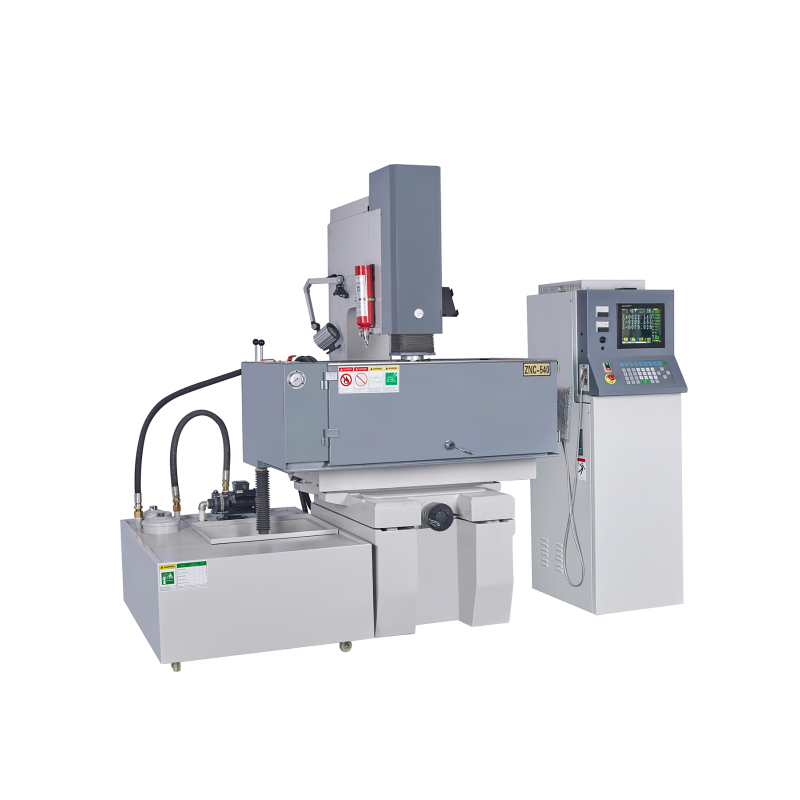
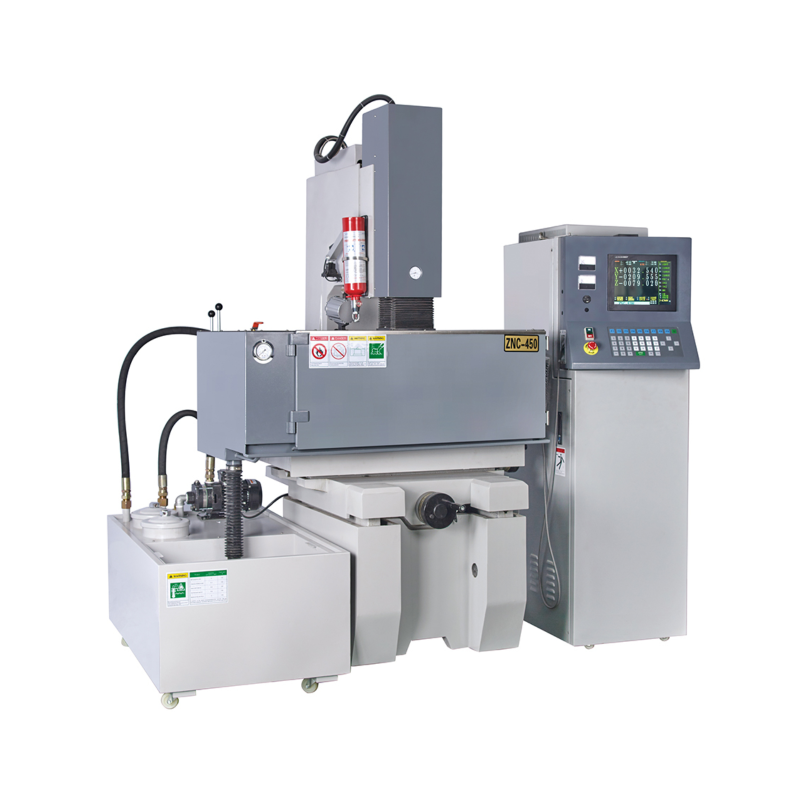
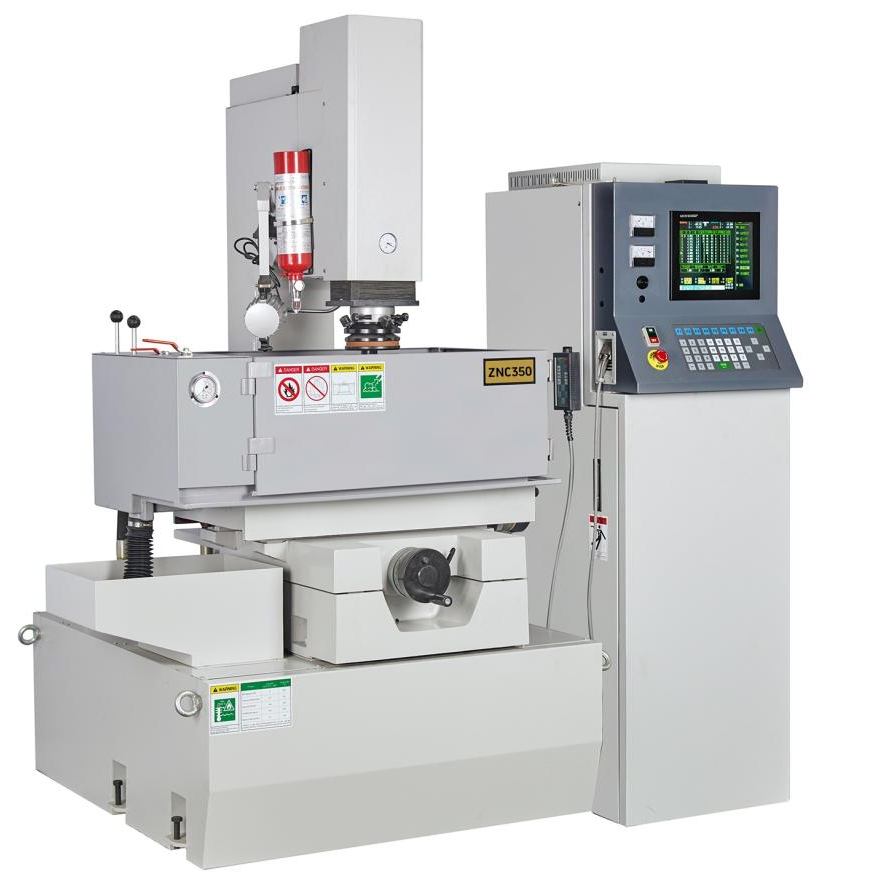
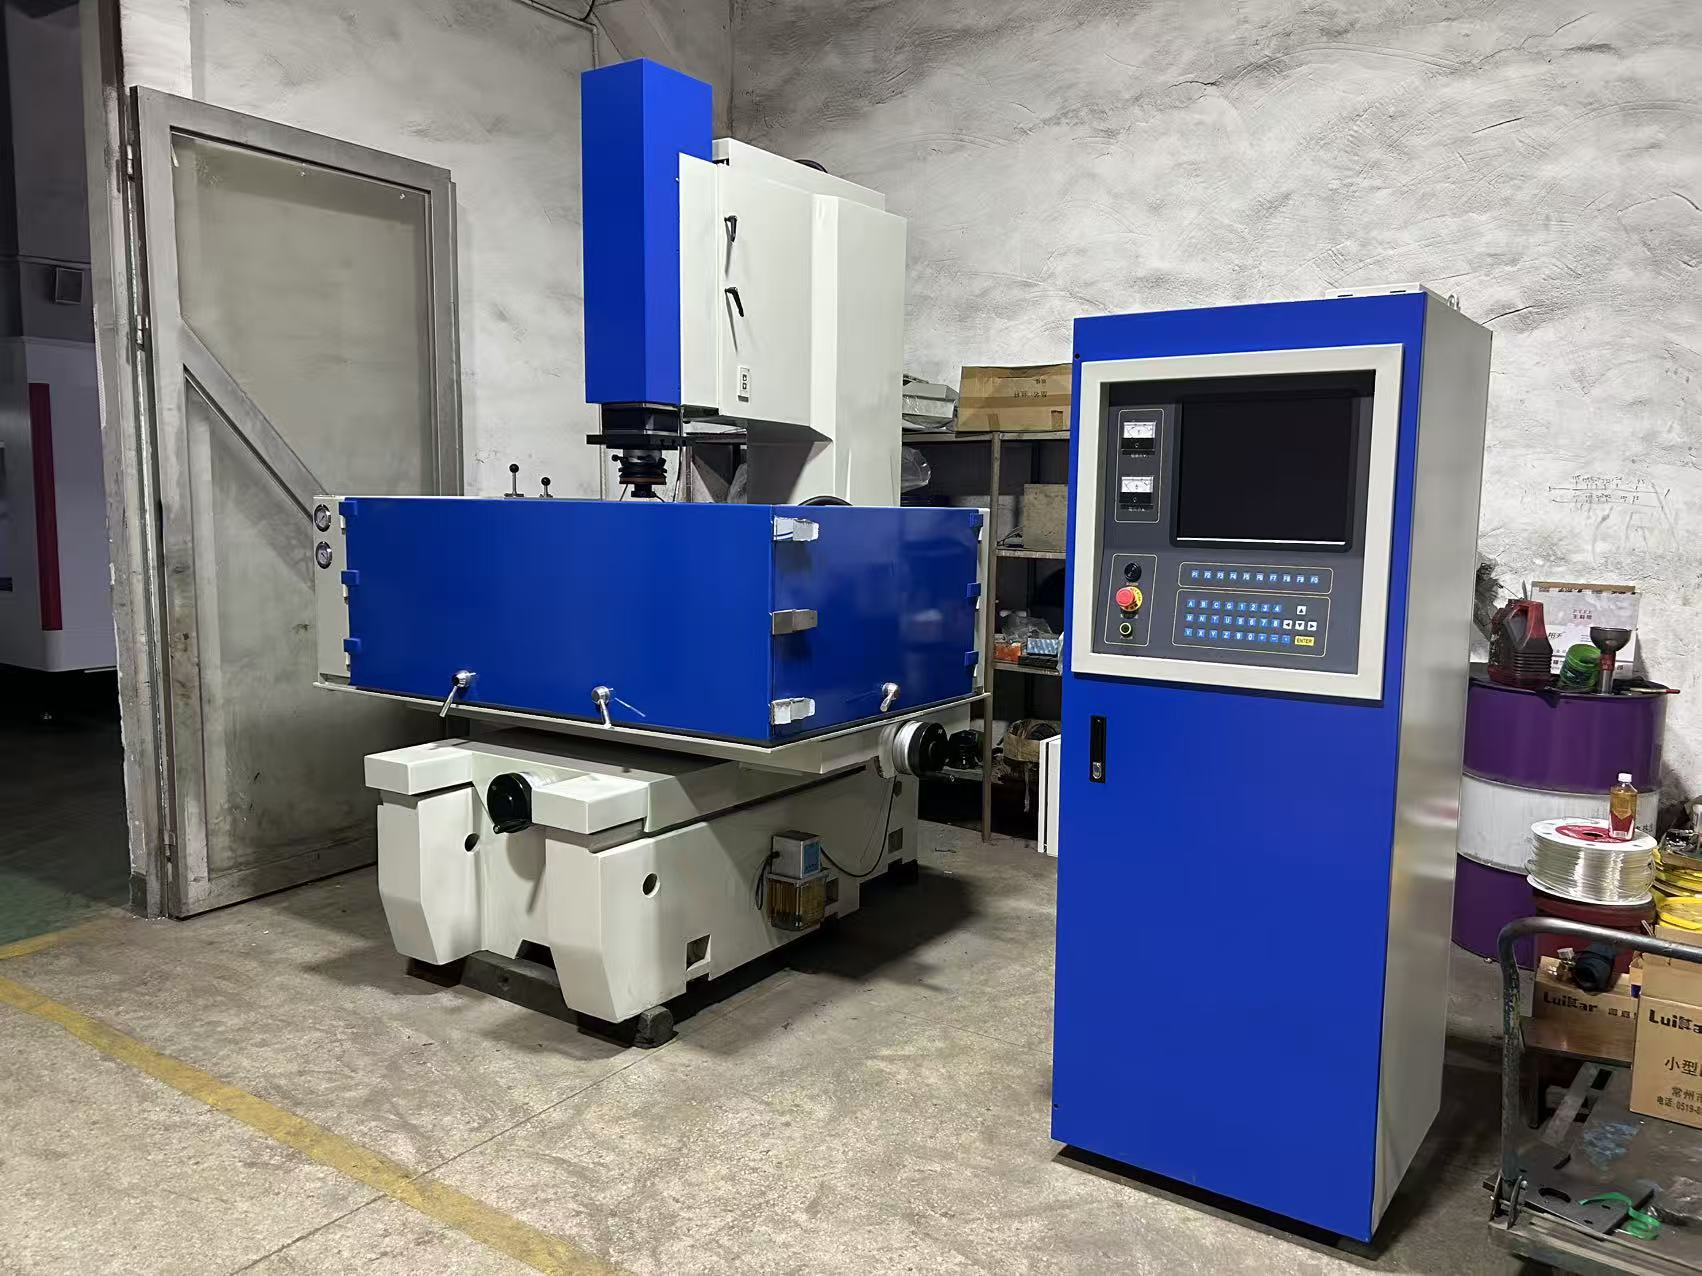
As máquinas HarsMarg ZNC de eletroerosão por penetração utilizam posicionamento manual da mesa nos eixos X/Y, com leitura digital em três eixos e usinagem no eixo Z controlada por servo. O operador posiciona o eletrodo sobre a peça nos eixos X e Y, enquanto o controle do eixo Z gerencia a profundidade de usinagem, a elevação do eletrodo e a sequência programada de usinagem bruta a acabamento. Um DRO de três eixos é um sistema de exibição de posição; não deve ser interpretado como controle CNC nos eixos X/Y/Z.
A faixa ZNC destina-se a peças de trabalho condutoras de eletricidade e à usinagem de cavidades com eletrodos em forma, onde o posicionamento manual em X/Y é aceitável. Para movimento coordenado em X/Y/Z, programas com múltiplas posições ou interpolação linear, circular e helicoidal, compare com a Faixa CNC de eletroerosão por penetração .
| Modelo | Curso publicado em X/Y | Carga máxima publicada para peça de trabalho/eletrodo | Opções de gerador indicadas na página atual do produto |
|---|---|---|---|
| ZNC-350 | 350 × 250 mm | 700 kg / 50 kg | 50 A |
| ZNC-450 (D7145) | 450 × 350 mm | 1 200 kg / 75 kg | 60 ou 90 A |
| ZNC-540 | 500 × 400 mm | 1.200 kg / 100 kg | 30, 60 ou 90 A |
| ZNC-650 | 650 × 550 mm | 2.000 kg / 150 kg | 50 A |
| ZNC-700 | 700 × 600 mm | Carga da peça: confirmar para cotação / Eléctrodo: 300 kg | 50, 60 ou 100 A |
Utilize esta tabela apenas para comparação inicial. Antes de efetuar o pedido, verifique o tanque de trabalho, o deslocamento do servo no eixo Z, o deslocamento da cabeça auxiliar, a distância entre o eletrodo e a mesa, a folga para fixação, a distribuição de carga, o sistema dielétrico e o gerador padrão ou opcional fornecido com a máquina selecionada.
A taxa de remoção de material publicada, o melhor acabamento superficial e o desgaste do eletrodo são valores de referência, não garantias incondicionais. O desempenho real depende dos materiais da peça e do eletrodo, da área e geometria do eletrodo, da polaridade, da profundidade da cavidade, das configurações de descarga, do estado do dielétrico e do método de flushing. Envie um desenho quando a precisão dimensional, o acabamento superficial ou o tempo de ciclo forem críticos, para que o processo possa ser avaliado na aplicação real.
Forneça o material da peça, as dimensões e o peso; o tamanho e a profundidade da cavidade; o material do eletrodo, suas dimensões, peso e quantidade; a tolerância alvo e o acabamento superficial; a produção exigida; a alimentação elétrica local; o país de destino; e quaisquer requisitos de órbita ou automação.
Voltar para o categoria de EDM por afundamento de matriz ou comparar com a Alternativa CNC .

 EN