Unang Pahina>Mga Produkto>Mga Makina sa Die-Sinking EDM>Ng ZNC die-sinking EDM machines
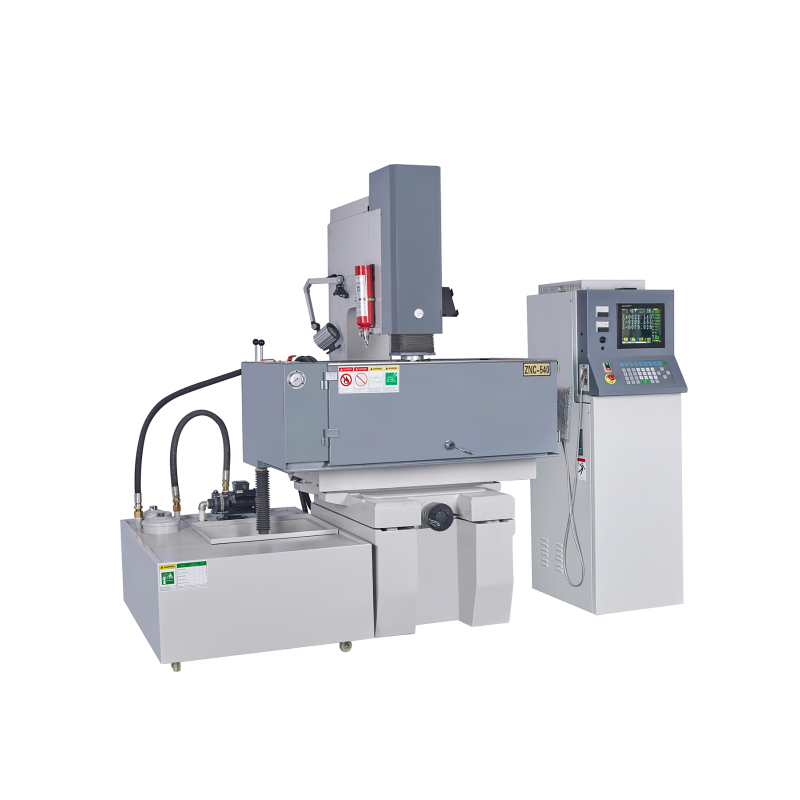
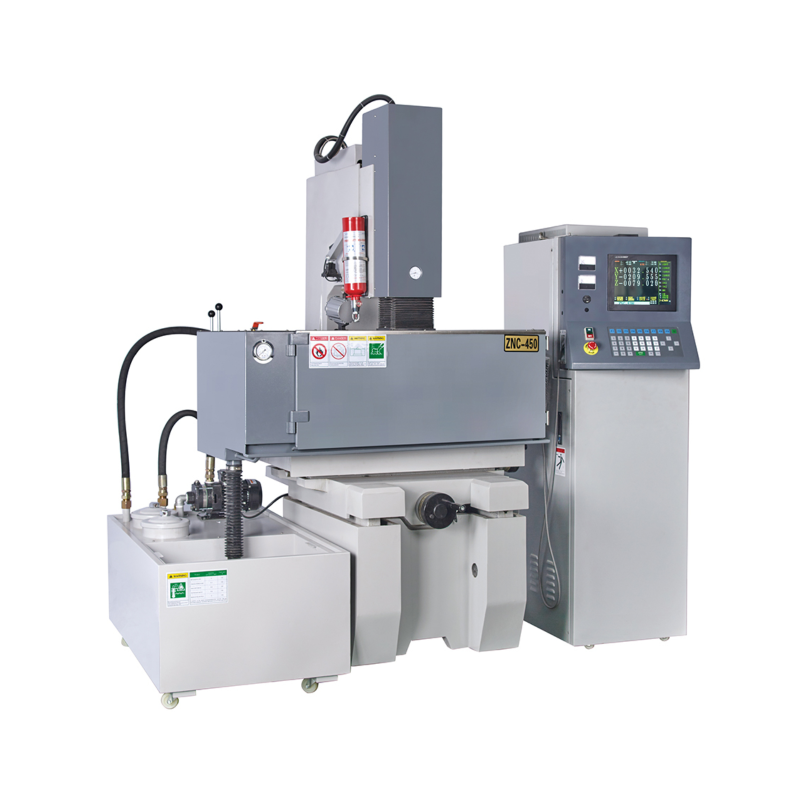
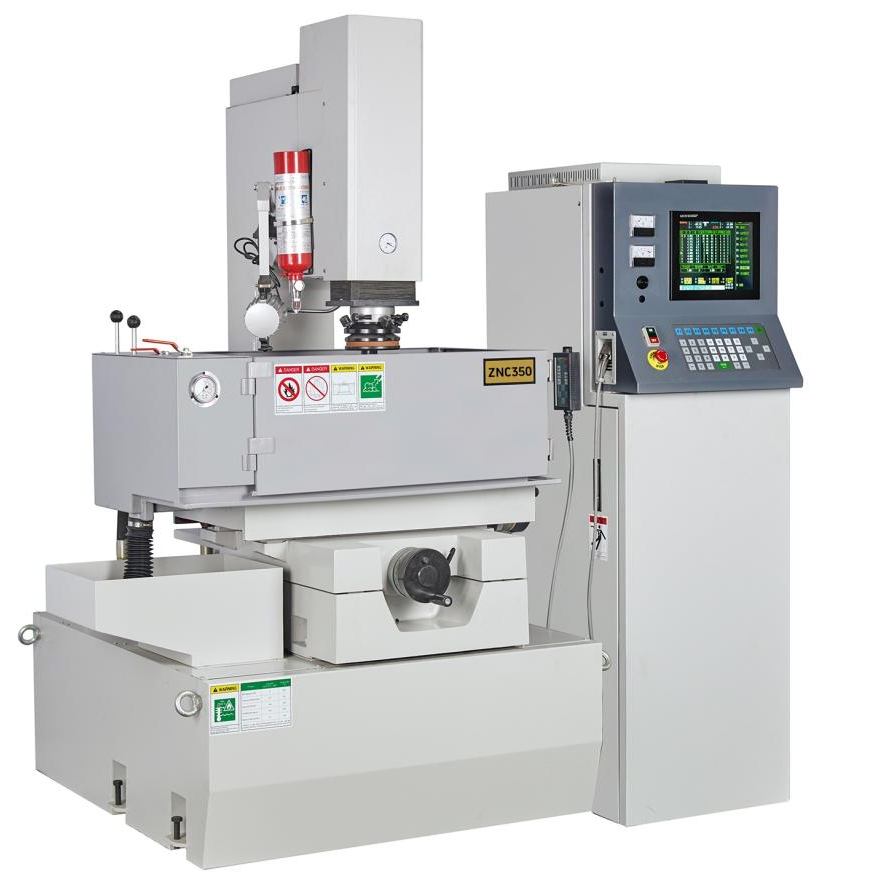
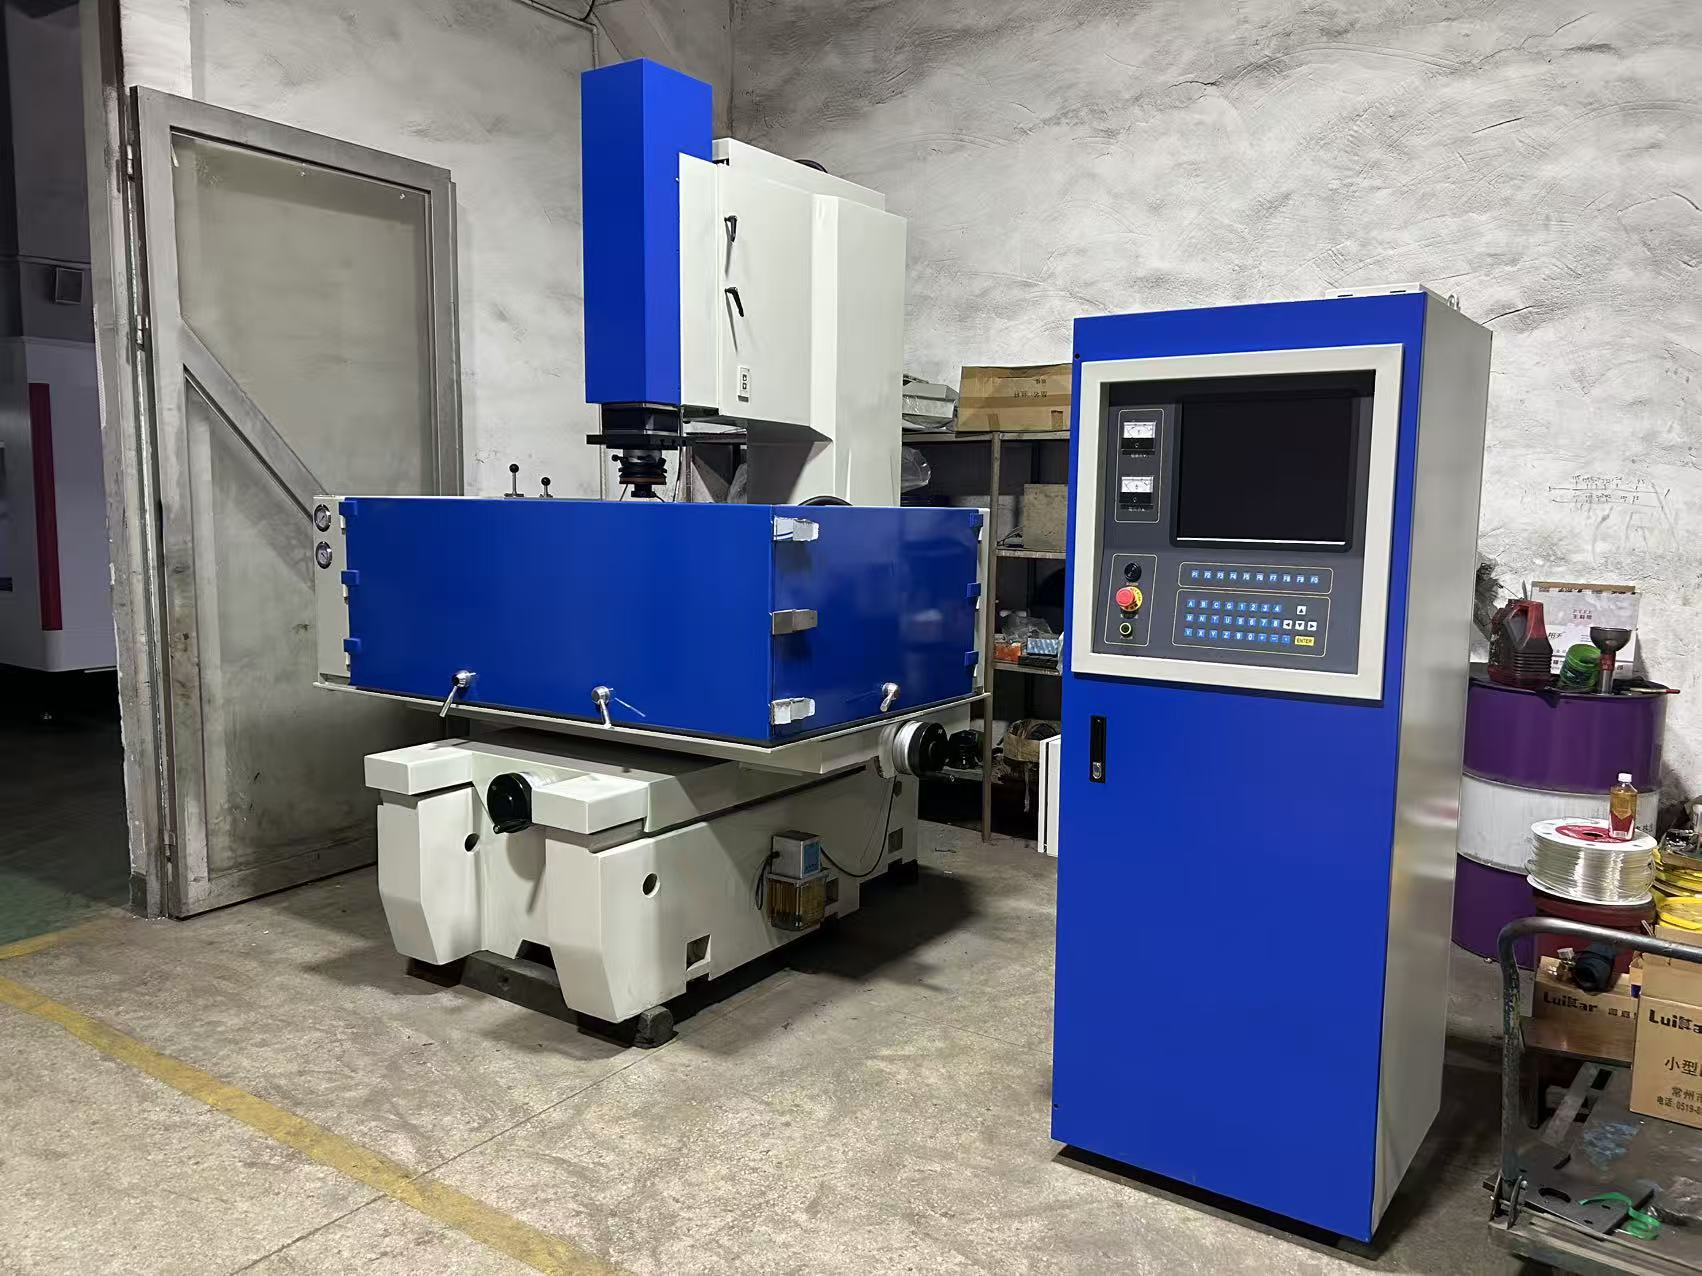
Ginagamit ng mga HarsMarg ZNC die-sinking EDM machine ang manu-manong pagpo-posisyon ng X/Y table kasama ang three-axis digital readout at servo-controlled Z-axis machining. Ang operator ang nagpo-posisyon ng electrode sa ibabaw ng workpiece sa X at Y, habang ang Z-axis control ang nangangasiwa sa lalim ng machining, pagtaas ng electrode, at programmed na rough-to-finish sequence. Ang three-axis DRO ay isang sistema ng display ng posisyon; hindi ito dapat interpretahin bilang X/Y/Z CNC control.
Ang saklaw ng ZNC ay idinisenyo para sa mga workpiece na may kuryenteng daloy at para sa pagmamachine ng kavidad gamit ang shaped-electrode kung saan ang manu-manong pagpo-posisyon sa X/Y ay katanggap-tanggap. Para sa pinag-koordinang galaw sa X/Y/Z, mga programa na may maraming posisyon, o linear, circular, at helical interpolation, ihambing ang CNC die-sinking EDM range .
| Modelo | Ipinapahayag na lakad sa X/Y | Pinakamataas na ipinapahayag na bigat ng workpiece/electrode | Mga pagpipilian ng generator na nakalista sa kasalukuyang pahina ng produkto |
|---|---|---|---|
| ZNC-350 | 350 × 250 mm | 700 kg / 50 kg | 50 A |
| ZNC-450 (D7145) | 450 × 350 mm | 1,200 kg / 75 kg | 60 o 90 A |
| ZNC-540 | 500 × 400 mm | 1,200 kg / 100 kg | 30, 60 o 90 A |
| ZNC-650 | 650 × 550 mm | 2,000 kg / 150 kg | 50 A |
| ZNC-700 | 700 × 600 mm | Karga ng workpiece: kumpirmahin para sa quote / Electrode: 300 kg | 50, 60 o 100 A |
Gamitin ang talahang ito para sa paunang paghahambing lamang. Bago mag-order, tiyaking tama ang work tank, Z-axis servo travel, auxiliary head travel, electrode-to-table distance, fixture allowance, load distribution, dielectric system, at ang standard o opsyonal na generator na kasama sa napiling makina.
Ang inilathalang material removal rate, pinakamahusay na surface finish, at electrode wear ay mga reference value, hindi walang kondisyong garantiya. Ang aktwal na pagganap ay nakasalalay sa materyales ng workpiece at electrode, electrode area at geometry, polarity, cavity depth, discharge settings, kalagayan ng dielectric, at pamamaraan ng flushing. Magpadala ng drawing kapag mahalaga ang dimensional accuracy, surface finish, o cycle time upang masuri ang proseso para sa aktwal na aplikasyon.
Magbigay ng materyal ng workpiece, sukat at timbang nito; laki at lalim ng cavity; materyal, sukat, timbang at bilang ng electrode; target na toleransya at surface finish; kailangang output; lokal na power supply; bansang pupuntahan; at anumang kinakailangan sa orbiting o automation.
Bumalik sa kategorya ng die-sinking EDM o ikumpara ang Alternatibong CNC .

 EN