
Unang Pahina>Mga Produkto>Metal Polishing, Brushing, at Belt Finishing Machines
Ang HarsMarg ay nagbibigay ng mga makina para sa metal polishing, brushing, at abrasive-belt finishing para sa iba’t ibang hugis ng workpiece at pamamaraan ng produksyon. Ang hanay na ito ay hiwalay sa aming EDM equipment: ito ay nag-aalis, nagpapagana, o nagpapaganda ng ibabaw sa pamamagitan ng direktang kontak sa abrasive belt, brush, flap wheel, o polishing wheel. Kaya ang tamang makina ay nakasalalay muna sa geometry ng workpiece at sa proseso ng paggawa, hindi lamang sa salitang “polishing.”
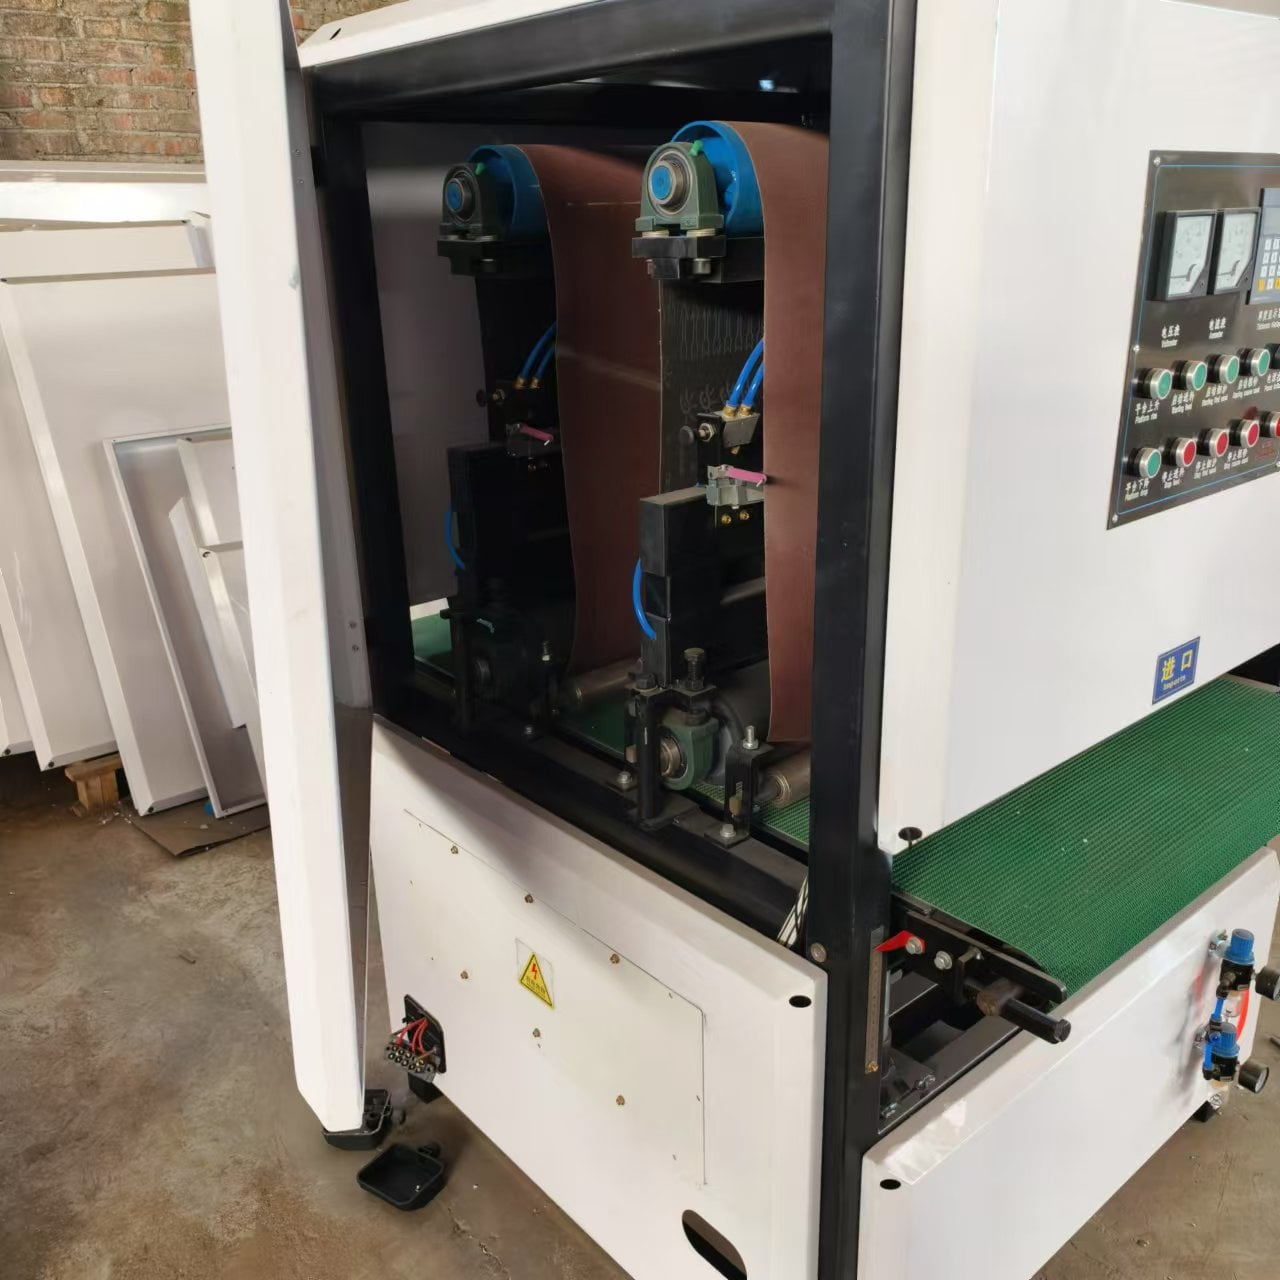
Para sa mga patag na piraso ng gawa, ihambing ang nakalista na lapad ng paggawa, saklaw ng kapal, bilang ng mga estasyon, at paraan ng pag-aadjust ng taas. Ang saklaw ay kasama ang isang kompakto 150 mm na platform sa mga bersyon na may isang, dalawang, at tatlong estasyon, kasama na ang mas malawak na mga konpigurasyon na may sukat na 400, 600, 800, 1000, at 1300 mm. Kung ang kasalukuyang teknikal na tala ay nagsasaad ng elektrikong pagtaas o pagtaas gamit ang manu-manong gearbox, ginagamit ang nasabing napatunayang pagkakaiba para sa pagpili; hindi ito nangangahulugan nang hiwalay na awtomatikong paglo-load, awtomatikong kontrol ng proseso, o garantisadong kumpletong resulta.
Para sa mga bilog o baluktot na bahagi, ipadala ang diameter ng tubo, bar o shaft, haba, radius ng baluktot, at isang drawing o litrato. Ang isang makina para sa mga tuwid na bahaging may parehong diameter ay gumagamit ng iba’t ibang konsepto sa pagpapakaliwa at pagpapakain kumpara sa mga kagamitan na idinisenyo para sa mga tubo na mayroon nang baluktot. Para sa manu-manong gawain o mababang dami ng produksyon, kasali rin sa hanay ang mga vertical, vertical-at-horizontal, at iba pang uri ng belt sander. Ang kanilang working zones, haba ng belt, at opsyon sa motor ay dapat tugma sa kinakailangang contact area at operasyon.
Ang kalidad ng surface ay nakasalalay sa unang kondisyon ng bahagi, materyales, uri at butil ng abrasive, contact pressure, bilis ng belt o wheel, feed, bilang ng passes, at anumang polishing compound. Dahil dito, ang pangalan lamang ng makina ay hindi maaaring mag-garantiya ng mirror, satin, hairline, o measured-roughness na resulta. Dapat kumpirmahin ni HarsMarg ang proseso gamit ang isang representatibong bahagi o sample kapag mahalaga ang visual o sukat na finish.
Upang makatanggap ng teknikal na rekomendasyon, bigyan ang materyal at grado, hugis at sukat ng workpiece, kasalukuyang kalagayan ng ibabaw, layunin ng operasyon at panghuling pagpapaganda, kinakailangang bilis ng produksyon, piniling proseso na tuyo o basa, paraan ng paglo-load, lokal na suplay ng kuryente, at bansang destinasyon. Maaari namin pagkatapos ay ikumpara ang mga kaugnay na pamilya ng makina at tukuyin kung aling mga teknikal na detalye o opsyon ang kailangang pa-kumpirmahin bago magbigay ng quote.
| Workpiece o kinakailangan | Magsimula sa | Ikumpara bago pumili |
|---|---|---|
| Mga patag na bahagi hanggang 150 mm na nakalista ang lapad | Isang Estasyon ,dalawang estasyon o tatlong Estasyon modelo | Bilang ng mga estasyon, eksaktong tool sa bawat estasyon, lapad, kapal, at kailangang sunud-sunod na proseso |
| Mas malawak na patag na ibabaw | 400–1300 mm na electric-lift o manual-lift na belt finishing machines | Nakalista ang working width, saklaw ng kapal, paraan ng pag-angat, konpigurasyon ng belt, at feed |
| Mga tubo na mayroon nang baluktot | Makinang pangpulido ng mga baluktot na tubo | Diyametro ng tubo, radius ng baluktot, puwang, sukat ng belt, kailangan ng tuyo o basa, at ninanais na huling gawing hitsura |
| Mga tuwid na tubo, bar, o shaft | makinang pangpulido ng tubo at bar na may sukat na 4–80 mm | Diyametro, haba, paraan ng suporta o pagpapakarga, uri ng kasangkapan, at bilang ng pagdaan |
| Manu-manong pagwawakas sa maliit o malayang hugis na bahagi | Patayo ,pahalang-at-patayo o manu-manong belt sander | Oryentasyon ng paggawa, lugar ng kontak, sukat ng belt, opsyon ng motor, kontrol ng bilis, at boltahe |









 EN



