
Bosh sahifa>Mahsulotlar>Metallni polirlash, cho‘tish va lenta orqali tozalash uskunalari
HarsMarg turli shakldagi detallar va ishlab chiqarish usullari uchun metallni polirovka qilish, cho'tkalamoq va abraziv lenta bilan yakunlash moslamalarini taqdim etadi. Bu diapazon bizning EDM uskunalardan ajralib turadi: u abraziv lenta, cho'tka, qo'pollovchi disk yoki polirovka diski bilan kontakt orqali sirtga ta'sir qiladi — ya'ni uni olib tashlaydi, aralashtiradi yoki yaxshilaydi. Shu sababli, to'g'ri moslamani tanlash avvalo detallarning geometrik shakliga va ishlab chiqarish yo'nalishiga bog'liq, faqatgina «polirovka» so'ziga emas.
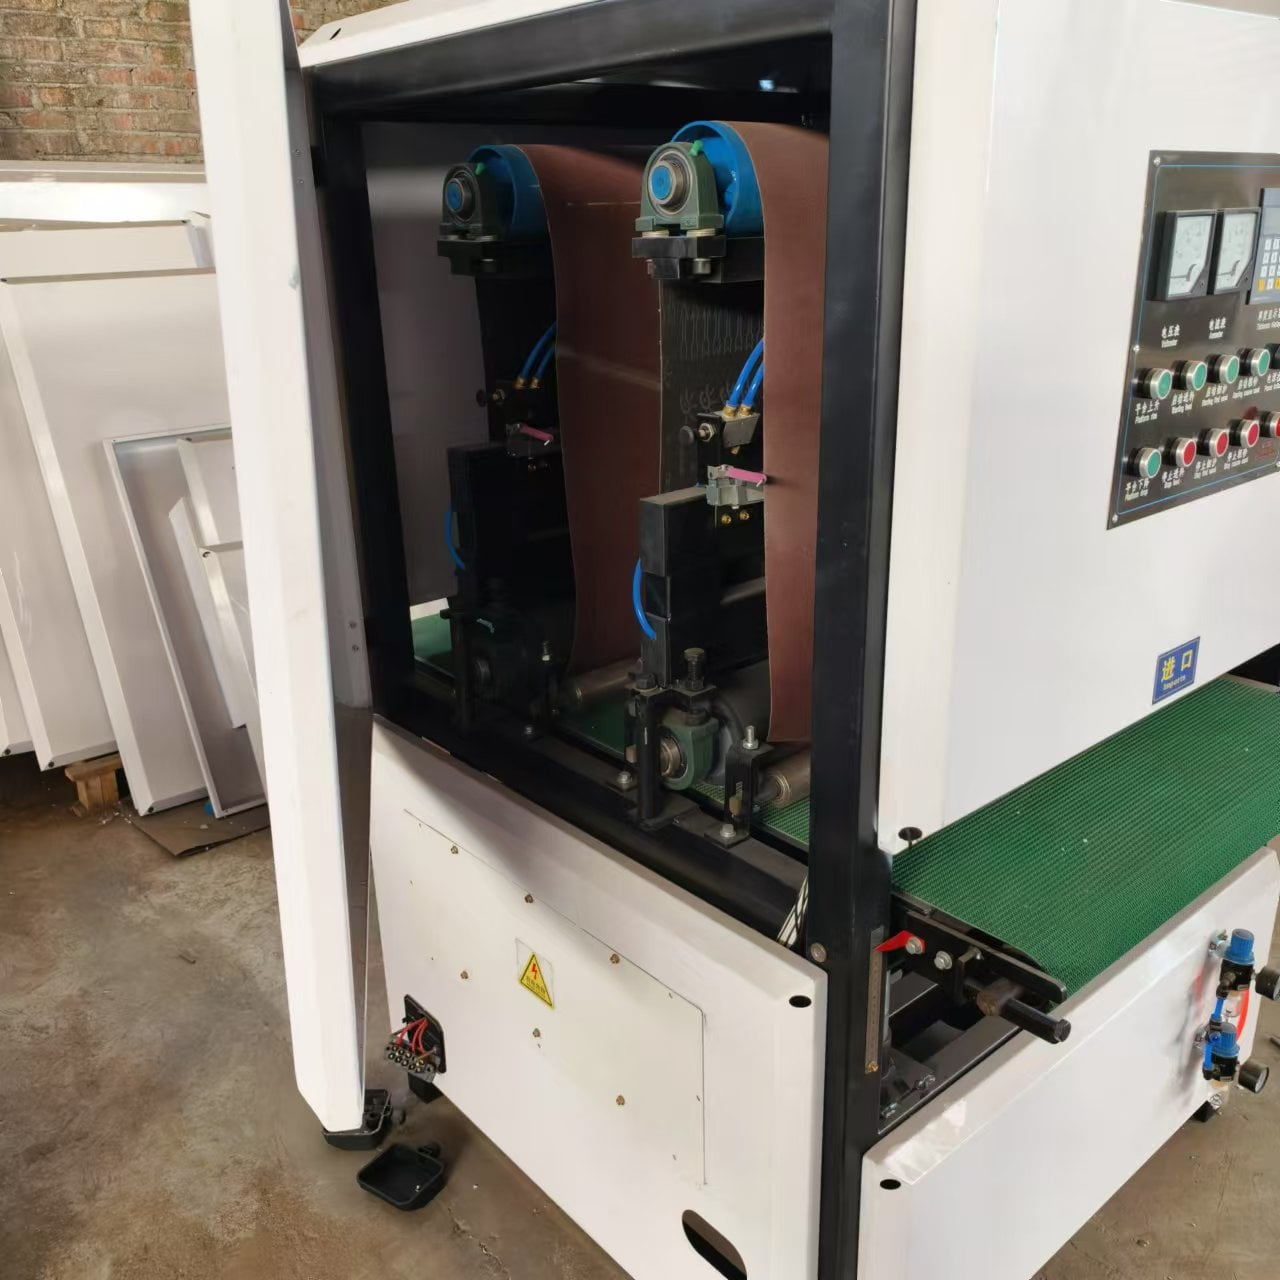
Tekis detallar uchun ko'rsatilgan ishlaydigan kenglik, qalinlik doirasi, stansiyalar soni va balandlikni sozlash usulini solishtiring. Doira bitta, ikkita va uchta stansiyali kompakt 150 mm platformasini, shuningdek, kengroq 400, 600, 800, 1000 va 1300 mm konfiguratsiyalarini o'z ichiga oladi. Agar joriy texnik xususiyatlarda elektr yoki mexanik qutili ko'tarish tizimi ko'rsatilgan bo'lsa, bu tasdiqlangan farq tanlovda qo'llaniladi; bu avtomatik yuklash, avtomatik jarayon boshqaruvi yoki kafolatlangan sifatni o'zini anglatmaydi.
Aylana yoki egri detallar uchun naycha, sterjen yoki o'q diametri, uzunligi, egilish radiusi va chizma yoki rasmini yuboring. To'g'ri, bir xil diametrli detallar uchun ishlatiladigan apparat, allaqachon egilgan naychalarga mo'ljallangan uskunadan farqli ish ushlagich va tortish tizimiga ega. Qo'lda yoki past hajmda ishlash uchun diapazon vertikal, vertikal-va-gorizontal hamda boshqa lenta shtampovka konfiguratsiyalarini ham o'z ichiga oladi. Ularning ishlaydigan zonalari, lenta uzunligi va dvigatel variantlari talab qilinadigan kontakt maydoni va operatsiyaga mos kelishi kerak.
Yuzaki natijalar kelib chiqish holati, material, abraziv tur va zarrasi, kontakt bosimi, lenta yoki g'ildirak tezligi, tortish tezligi, o'tishlar soni hamda har qanday polirovka moddasi bilan belgilanadi. Shu sababli, faqat apparat nomi aynan oyna, satin, soch simi yoki o'lchanish natijasida aniqlangan xiralik natijasini kafolatlamaydi. Agar ko'rinadigan yoki o'lchanish natijasida aniqlangan yuzaki sifat muhim bo'lsa, HarsMarg har doim namunaviy detaldan yoki namunadan jarayonni tasdiqlashi kerak.
Texnik tavsiya olish uchun material va uning darajasi, ishlov beriladigan detallarning shakli va o'lchamlari, hozirgi sirt holati, maqsadli operatsiya va yakuniy ishlov berish, talab qilinadigan ish quvvati, quruq yoki nam jarayonni afzal ko'rish, yuklash usuli, mahalliy elektr ta'minoti va yetkazib berish mamlakati haqida ma'lumot bering. Shundan so'ng biz mos keladigan apparat oilasini solishtirib, taklif berishdan oldin qaysi texnik xususiyatlar yoki variantlar hali tasdiqlanishi kerakligini aniqlaymiz.
| Ishlov beriladigan detallar yoki talablar | Boshlangich | Tanlashdan oldin solishtiring |
|---|---|---|
| Kengligi 150 mm gacha bo'lgan tekis detallar | Bitta stantsiya ,ikki o'rnatish joyli yoki uch stansiyali model | O'rnatish joylari soni, har bir o'rnatish joyidagi aniq asbob, kenglik, qalinlik va talab qilinadigan ishlov berish ketma-ketligi |
| Kengroq tekis sirtlar | 400–1300 mm elektrko'taruvchi yoki qo'lda ko'taruvchi lenta orqali ishlov beruvchi apparatlar | Ko'rsatilgan ishlaydigan kenglik, qalinlik doirasi, ko'tarish usuli, lenta konfiguratsiyasi va uzatish |
| Avvaldan egilgan naychalar | Egilgan naychalarni polirovka qilish apparati | Naycha diametri, egilish radiusi, bo'shliq, remen o'lchami, quruq yoki nam ishlash talabi va maqsadli yuzaki sifat |
| To'g'ri naychalar, sterjenlar yoki val lar | 4–80 mm naycha va sterjenlarni polirovka qilish apparati | Diametr, uzunlik, qo'llab-quvvatlash yoki uzatish usuli, asbob turi va o'tishlar soni |
| Kichik yoki erkin shaklli detallarga qo'l bilan yakuniy ishlov berish | Vertikal ,vertikal va gorizontal yoki qo'l bilan boshqariladigan remenli ziravor | Ishlayotgan yo'nalish, kontakt maydoni, remen o'lchami, dvigatel varianti, tezlikni boshqarish va kuchlanish |









 EN



