
హోమ్పేజీ>ఉత్పాదనలు>లోహ పాలిషింగ్, బ్రషింగ్ మరియు బెల్ట్ ఫినిషింగ్ యంత్రాలు
హార్స్మార్గ్ వివిధ పని ముక్కల ఆకారాలు మరియు ఉత్పత్తి పద్ధతులకు లోబడి లోహాలను పాలిష్ చేయడం, బ్రష్ చేయడం మరియు అబ్రాసివ్-బెల్ట్ ఫినిషింగ్ యంత్రాలను సరఫరా చేస్తుంది. ఈ శ్రేణి మా ఈడీఎమ్ పరికరాల నుండి వేరుగా ఉంటుంది: ఇది అబ్రాసివ్ బెల్ట్, బ్రష్, ఫ్లాప్ వీల్ లేదా పాలిషింగ్ వీల్తో సృష్టించే సంప్రదాయ సంపర్కం ద్వారా ఉపరితలాన్ని తొలగిస్తుంది, కలుపుతుంది లేదా మెరుగుపరుస్తుంది. కాబట్టి సరైన యంత్రాన్ని ఎంచుకోవడం మొదట పని ముక్క జ్యామితి మరియు ప్రక్రియ మార్గంపై ఆధారపడి ఉంటుంది, కేవలం “పాలిషింగ్” అనే పదం మీద కాదు.
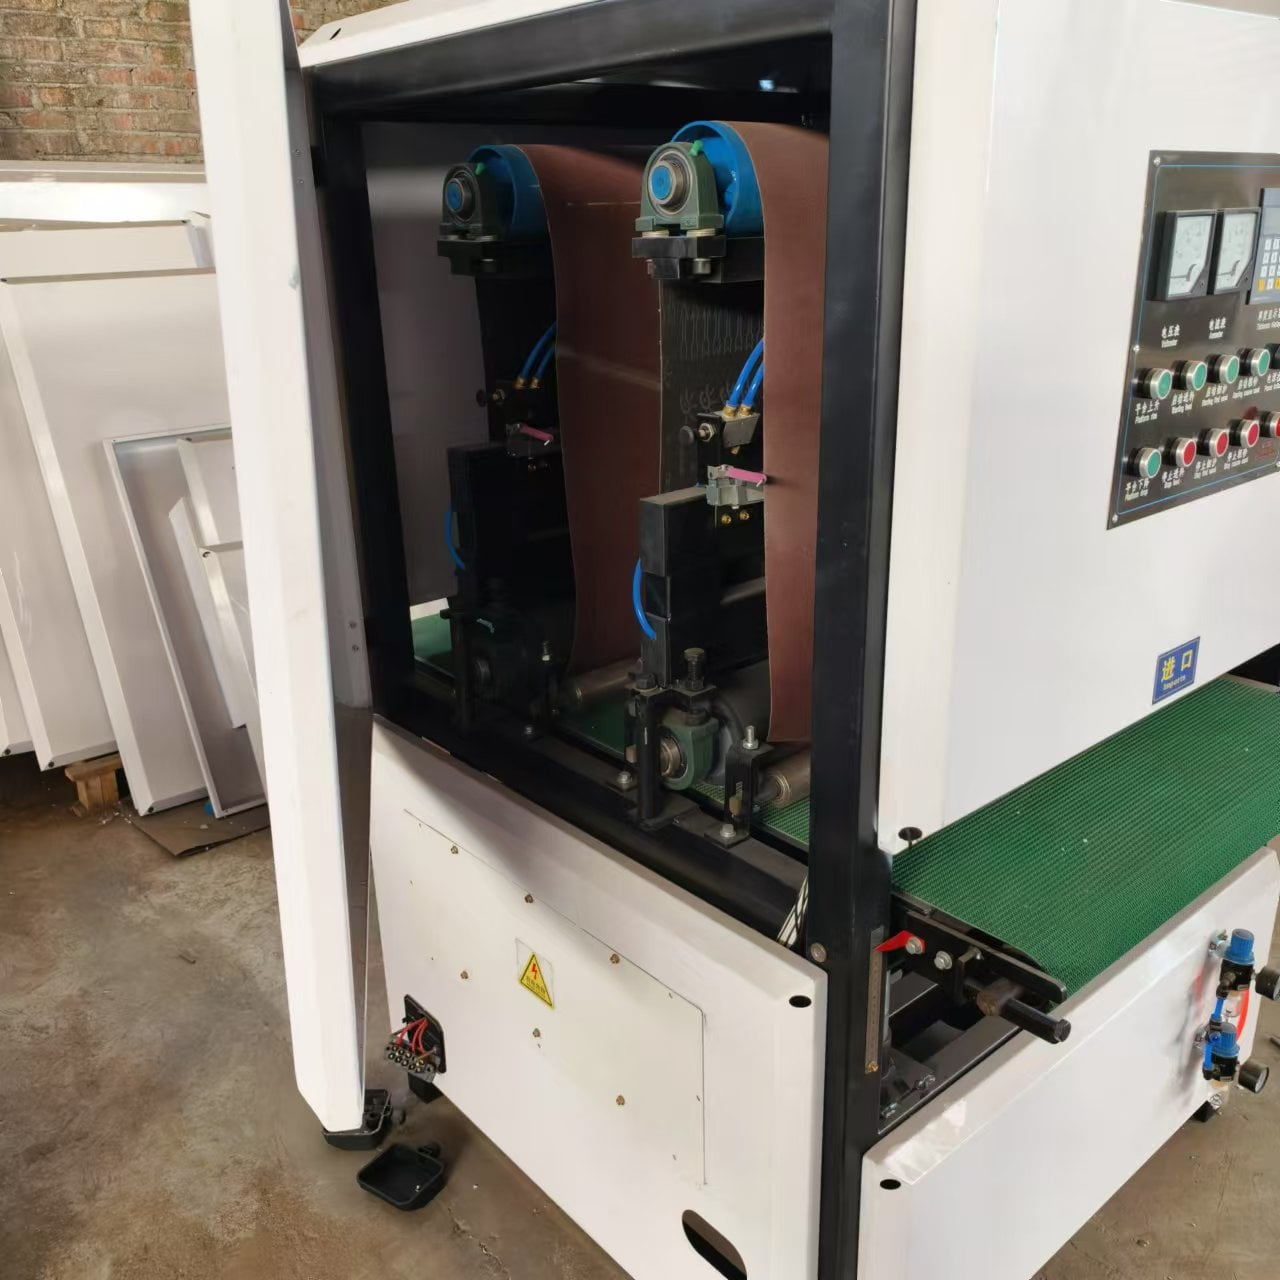
సమతల పని ముక్కలకు, జాబితాలో ఇచ్చిన పని వెడల్పు, మందం పరిధి, స్టేషన్ల సంఖ్య మరియు ఎత్తు సర్దుబాటు పద్ధతిని పోల్చండి. ఈ శ్రేణిలో 150 మిమీ సాంకేతిక వేదిక ఒక్కటి, రెండు మరియు మూడు స్టేషన్ల వెర్షన్లలో ఉంటుంది, అలాగే 400, 600, 800, 1000 మరియు 1300 మిమీ వెడల్పుల విస్తృత వెర్షన్లు కూడా ఉన్నాయి. ప్రస్తుత స్పెసిఫికేషన్ ఎలక్ట్రిక్ లిఫ్టింగ్ లేదా మాన్యువల్ గియర్ బాక్స్ లిఫ్టింగ్ అని గుర్తించినప్పుడు, ఆ సరిచూసిన తేడాను ఎంపిక కోసం ఉపయోగిస్తారు; అది స్వయంచాలక లోడింగ్, స్వయంచాలక ప్రక్రియ నియంత్రణ లేదా హామీ ఇచ్చిన ఫినిష్ను సూచించదు.
గుండ్రని లేదా వంగిన పని ముక్కల కోసం, ట్యూబ్, బార్ లేదా షాఫ్ట్ వ్యాసం, పొడవు, వంపు వ్యాసార్థం మరియు ఒక చిత్రం లేదా ఫోటోను పంపండి. సరళమైన, సమాన-వ్యాసార్థ భాగాల కోసం ఉపయోగించే యంత్రం ఇప్పటికే వంగిన ట్యూబ్ల కోసం రూపొందించిన పరికరాల నుండి వేరుగా ఉండే పని-ఆధారిత హోల్డింగ్ మరియు ఫీడ్ సంకల్పనను ఉపయోగిస్తుంది. మాన్యువల్ లేదా తక్కువ సంఖ్యలో పని కోసం, ఈ శ్రేణిలో ఊర్ధ్వ, ఊర్ధ్వ-మరియు-క్షితిజ సమాంతర మరియు ఇతర బెల్ట్-సాండర్ అమరికలు కూడా ఉంటాయి. వాటి పని ప్రాంతాలు, బెల్ట్ పొడవు మరియు మోటార్ ఎంపికలు అవసరమైన సంప్రదింపు ప్రాంతం మరియు ఆపరేషన్కు సరిపోయేలా సరిచేయాలి.
ఉపరితల ఫలితాలు ప్రవేశించే పరిస్థితి, పదార్థం, అబ్రాసివ్ రకం మరియు గ్రిట్, సంప్రదింపు పీడనం, బెల్ట్ లేదా వీల్ వేగం, ఫీడ్, పాస్ల సంఖ్య మరియు ఏదైనా పాలిషింగ్ కాంపౌండ్ పై ఆధారపడి ఉంటాయి. అందువల్ల, ఒక యంత్రం పేరు మాత్రమే కీటికి, సాటిన్, హెయిర్లైన్ లేదా కొలిచిన రాఫ్నెస్ ఫలితాన్ని హామీ ఇవ్వలేదు. దృశ్యమాన లేదా కొలిచిన ఫినిష్ కీలకమైనప్పుడు, హార్స్మార్గ్ ఎప్పుడూ ప్రతినిధి పని ముక్క లేదా నమూనా నుండి ప్రక్రియను ధృవీకరించాలి.
సాంకేతిక సిఫార్సును పొందడానికి, మెటీరియల్ మరియు గ్రేడ్, వర్క్పీస్ ఆకృతి మరియు కొలతలు, ప్రస్తుత ఉపరితల పరిస్థితి, లక్ష్య ఆపరేషన్ మరియు ఫినిష్, అవసరమైన థ్రూపుట్, ఎంచుకున్న శుష్క లేదా తడి ప్రక్రియ, లోడింగ్ పద్ధతి, స్థానిక విద్యుత్ సరఫరా మరియు గమ్య దేశాన్ని అందించండి. అప్పుడు మేము సంబంధిత మెషీన్ కుటుంబాన్ని పోల్చి, అందించే అవసరమైన అంశాలు లేదా ఎంచుకోవాల్సిన ఐచ్ఛికాలను గుర్తిస్తాము.
| వర్క్పీస్ లేదా అవసరం | ఇందులో ప్రారంభించండి | ఎంచుకోవడానికి ముందు పోల్చండి |
|---|---|---|
| 150 మిమీ వరకు వెడల్పు కలిగిన సమతల భాగాలు | సింగిల్-స్టేషన్ ,రెండు-స్టేషన్ లేదా మూడు-స్టేషన్లు నమూనా | స్టేషన్ల సంఖ్య, ప్రతి స్టేషన్లో ఖచ్చితమైన టూల్, వెడల్పు, మందం మరియు అవసరమైన ప్రక్రియ క్రమం |
| వెడల్పైన సమతల ఉపరితలాలు | 400–1300 మిమీ ఎలక్ట్రిక్-లిఫ్ట్ లేదా మాన్యువల్-లిఫ్ట్ బెల్ట్ ఫినిషింగ్ మెషీన్లు | జాబితా చేసిన పని వెడల్పు, మందం పరిధి, లిఫ్ట్ పద్ధతి, బెల్ట్ కాన్ఫిగరేషన్ మరియు ఫీడ్ |
| ఇప్పటికే వంగిన ట్యూబ్లు | బెంట్ ట్యూబ్ పాలిషింగ్ మెషీన్ | ట్యూబ్ వ్యాసం, వంగు వ్యాసార్థం, క్లియరెన్స్, బెల్ట్ పరిమాణం, ఎండిన లేదా తడి అవసరం మరియు లక్ష్య ఫినిష్ |
| సీధా ట్యూబ్లు, బార్లు లేదా షాఫ్ట్లు | 4–80 మిమీ ట్యూబ్ మరియు బార్ పాలిషింగ్ మెషీన్ | వ్యాసం, పొడవు, మద్దతు లేదా ఫీడ్ పద్ధతి, టూల్ రకం మరియు పాస్ల సంఖ్య |
| చిన్న లేదా ఫ్రీఫార్మ్ భాగాల మాన్యువల్ ఫినిషింగ్ | నిలువు ,ఉర్ధ్వ-మరియు-క్షితిజ సమాంతర లేదా మాన్యువల్ బెల్ట్ స్యాండర్ | పని దిశ, సంప్రదించే ప్రాంతం, బెల్ట్ పరిమాణం, మోటార్ ఎంపిక, వేగ నియంత్రణ మరియు వోల్టేజ్ |









 EN



