EN







- Огляд
- Рекомендовані товари
- CNC-керовані осі X, Y та Z
- Лінійна, кругова та гелікоподібна інтерполяція
- Компенсація кроку та зазору
- мінімальний крок команди — 1 мкм
- CNC-платформа керування на основі Windows 7
- 15-дюймовий сенсорний екран
- Перевірте хід по осях X/Y/Z порівняно з деталлю, пристосуванням і розташуванням електрода.
- Переконайтеся, що робочий бак, рівень рідини та відстань від шпінделя до столу відповідають повному комплекту обладнання.
- Перевірте навантаження як заготовки, так і електрода; не користуйтеся лише розміром робочого столу.
- Визначте необхідну траєкторію осі, кількість позицій і послідовність інтерполяції.
- Надайте цільовий допуск, якість поверхні та час циклу для оцінки процесу.
- Перед замовленням підтвердьте напругу, частоту, фазу та умови встановлення на місці призначення.
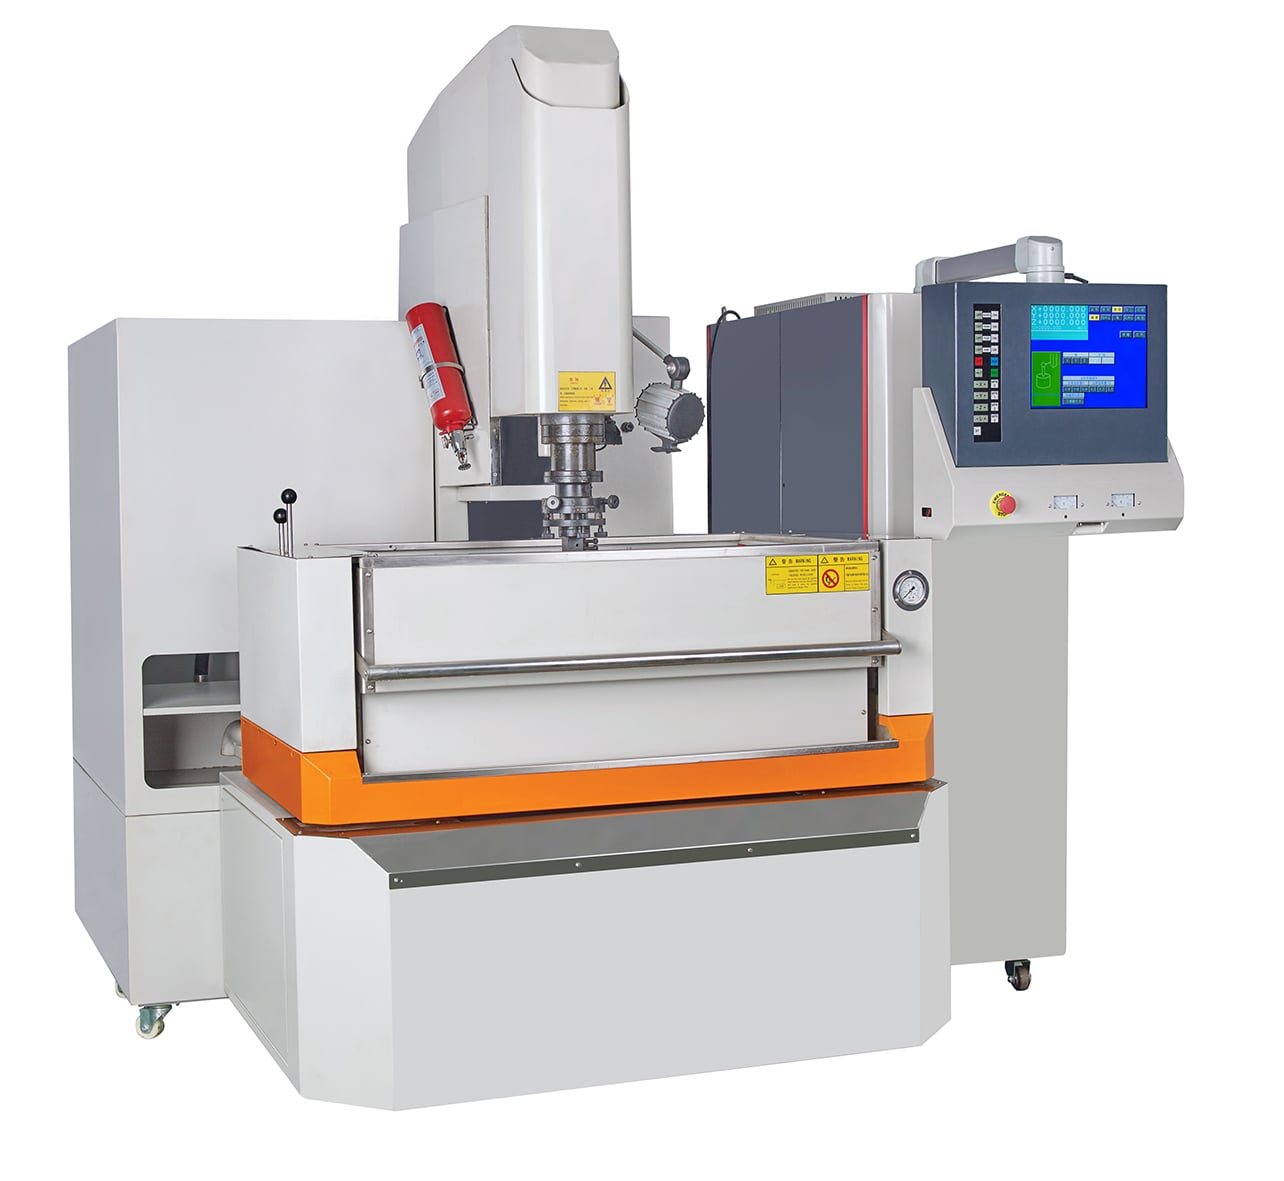
Серія HarsMarg CNC300–CNC1200 — це сімомодельний ряд трикоординатних CNC-верстатів електроерозійного опускання електрода для обробки порожнин за допомогою профільованих електродів у електропровідних заготовках. Осі X, Y та Z керуються за допомогою CNC, із програмованим позиціонуванням та лінійною, круговою та гелікоподібною інтерполяцією. Діапазон має оголошені ходи осі X від 300 до 1200 мм, що дозволяє покупцям обрати розміри робочого простору та клас навантаження з урахуванням реальних заготовки, пристосування та електрода.
CNC-керування та функції обробки
Згадка про Windows вказує на платформу робочої системи контролера, а не на бренд або потужність генератора імпульсів.
Робоча зона та потужність
| Специфікація | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Робочий стіл (Д × Ш), мм | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1050 × 600 | 1380 × 800 | 1380 × 800 |
| Х/У/Z хід, мм | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1 000 × 600 × 400 | 1 200 × 600 × 400 |
| Робочий бак (Д × Ш × В), мм | 994 × 604 × 405 | 1 090 × 630 × 435 | 1 340 × 850 × 500 | 1 600 × 980 × 520 | 1 800 × 1 000 × 600 | 1 800 × 1 240 × 570 | 1 800 × 1 240 × 570 |
| Максимальний рівень робочої рідини, мм | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Відстань від кінця шпинделя до робочого столу, мм | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Максимальна вага електрода, кг | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Максимальна вага заготовки, кг | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Об’єм діелектричної ємності, л | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Вага верстата, кг | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Габаритні розміри верстата (Д × Ш × В), мм | 2 040 × 2 119 × 2 240 | 2 590 × 1 992 × 2 355 | 2 540 × 2 487 × 2 480 | 2 800 × 2 730 × 2 500 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 | 3 087 × 3 187 × 2 800 |
Електричні та довідкові характеристики
| Специфікація | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Номінальна вхідна потужність | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А | 9 кВ·А |
| Максимальний струм обробки | 50 А | 50 А | 50 А | 50 А | 50 А | 50 А | 50 А |
| Електроживлення на місці | 380 В змінного струму, 50 Гц, трифазне | 380 В змінного струму, 50 Гц, трифазне | 380 В змінного струму, 50 Гц, трифазне | 380 В змінного струму, 50 Гц, трифазне | 380 В змінного струму, 50 Гц, трифазне | 380 В змінного струму, 50 Гц, трифазне | 380 В змінного струму, 50 Гц, трифазне |
| Оголошена точність позиціонування | 5 мкм | 5 мкм | 5 мкм | 5 мкм | 5 мкм | 7 мкм/300 мм | 7 мкм/300 мм |
| Опублікована повторюваність | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Найкраща продемонстрована якість поверхні | Ra ≤ 0,08 мкм | Ra ≤ 0,08 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм | Ra ≤ 0,2 мкм |
| Опубліковане співвідношення зносу електрода | ≤ 0,05% | ≤ 0,05% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% |
| Опублікована швидкість видалення матеріалу з еталонного зразка | ≥ 500 мм³/хв | ≥ 500 мм³/хв | ≥ 500 мм³/хв | ≥ 500 мм³/хв | ≥ 500 мм³/хв | ≥ 500 мм³/хв | ≥ 500 мм³/хв |
Примітка щодо продуктивності: Опубліковані значення продуктивності є еталонними результатами за вказаних умов обробки. Фактична швидкість видалення матеріалу, якість поверхні, знос електрода, точність позиціонування та точність обробки залежать від матеріалу заготовки й електрода, площі й геометрії електрода, полярності, параметрів розряду, глибини порожнини, стану діелектрика, методу промивання, умов навколишнього середовища та методу вимірювання. Надішліть, будь ласка, креслення та детальні відомості про матеріал для оцінки процесу або випробування зразків.
Як обрати модель ЧПК
Інформація, необхідна для технічного огляду
Будь ласка, надайте матеріал і марку заготовки, її розміри та масу; креслення порожнини, глибину та мінімальний внутрішній радіус закруглення; матеріал електрода, його розміри, масу, кількість та полярність; цільовий допуск та якість поверхні; очікування щодо чернової та чистової обробки; вимоги до промивання та діелектрика; кількість запрограмованих позицій; вимоги до автоматизації; параметри місцевої електромережі та країну призначення.
Порівняти CNC-діапазоном електроерозійних верстатів для обробки формою , перегляньте повну категорію EDM для обробки порожнин , або розгляньте Серію ZNC у разі, коли керування позиціонуванням порожнини по осях X/Y за допомогою ЧПК не потрібне.