EN





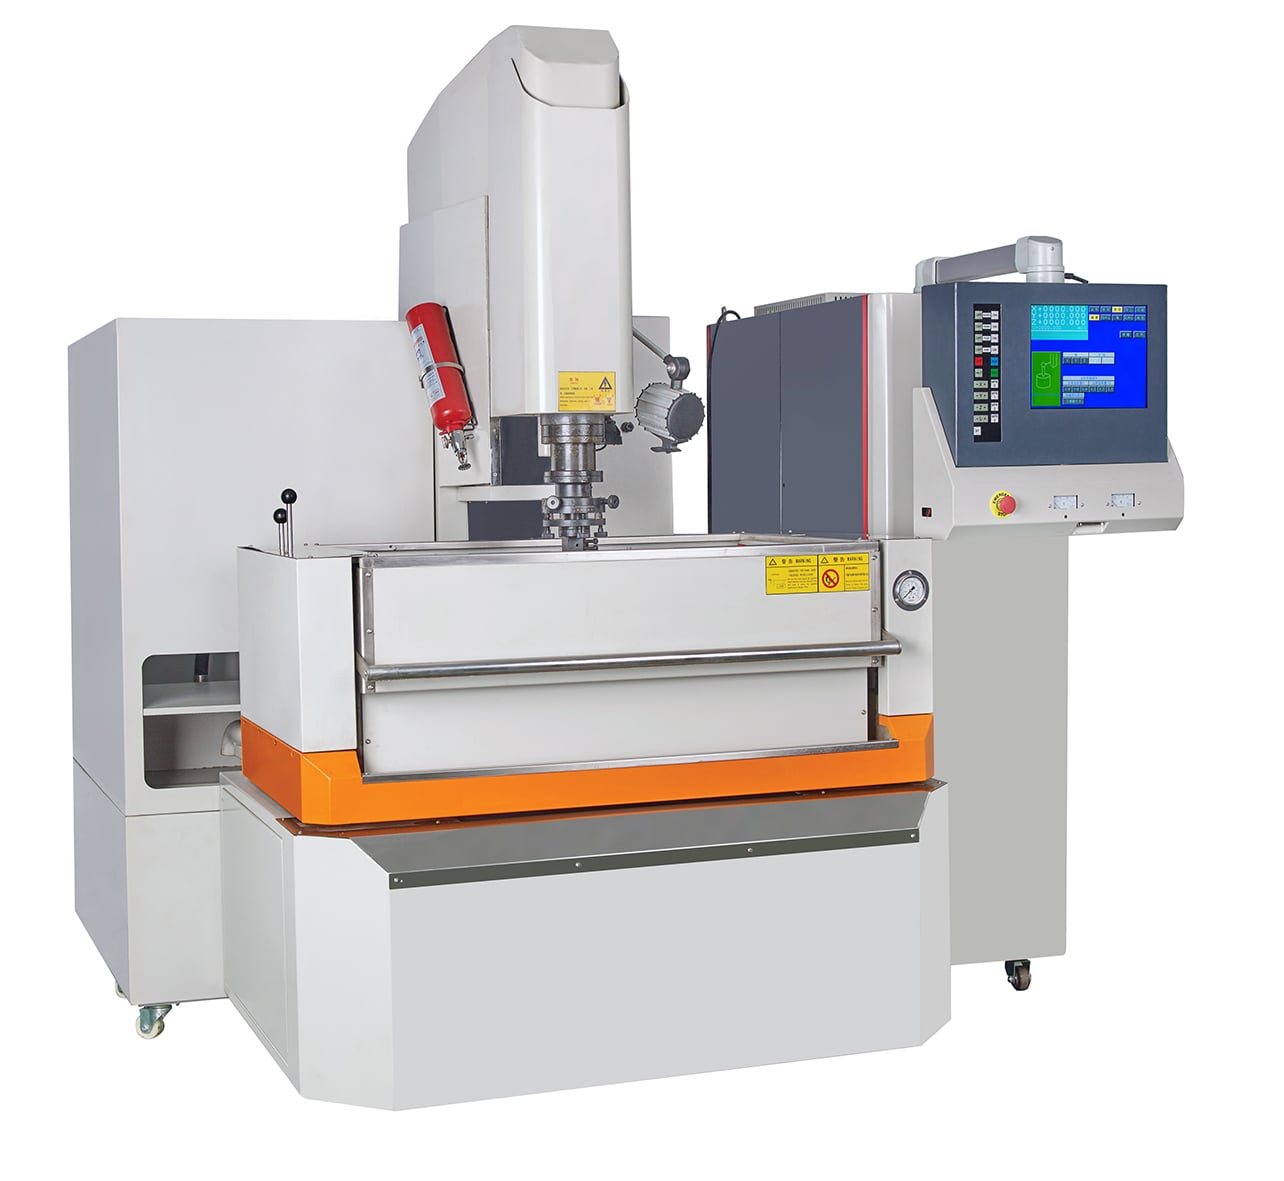


- Ընդհանուր տեսք
- Առաջարկվող ապրանքներ
- CNC-ով կառավարվող X, Y և Z առանցքներ
- Գծային, շրջանային և սպիրալային ինտերպոլյացիա
- Քայլի հեռավորության և բացվածքի համակերպում
- 1 մկմ նվազագույն հրամանի աճ
- Windows 7-ի հիման վրա ստեղծված CNC կառավարման հարթակ
- 15-դյույմանոց շոշափելի էկրան
- Ստուգեք X/Y/Z շարժումը մասի, ամրացման սարքի և էլեկտրոդի տեղադրման դեմ:
- Հաստատեք աշխատանքային ավազանի, հեղուկի մակարդակի և սպինդլ-սեղանի հեռավորության պայմանները ամբողջ տեղադրման համար:
- Ստուգեք մշակվող մասի և էլեկտրոդի բեռնվածությունը. չօգտագործեք միայն աշխատասեղանի չափսը:
- Սահմանեք անհրաժեշտ առանցքի ճանապարհը, դիրքերի քանակը և ինտերպոլյացիայի հաջորդականությունը:
- Նշեք նպատակային թույլատրելի շեղումը, մակերևույթի վերջնամշակման որակը և ցիկլի տևողությունը գործընթացի գնահատման համար:
- Պատվերը տալելուց առաջ հաստատեք նպատակային լարումը, հաճախականությունը, փուլը և տեղադրման պայմանները:
HarsMarg CNC300–CNC1200 շարքը երեք առանցքանի համակարգչային կառավարվող դիելեկտրիկ էլեկտրաէրոզիոն մեքենաների յոթ մոդելներից բաղկացած շարք է, որոնք նախատեսված են էլեկտրահաղորդական մասերում ձևավորված էլեկտրոդների օգնությամբ խոռոչների մշակման համար: X, Y և Z առանցքները կառավարվում են CNC-ով՝ ծրագրավորելի դիրքավորմամբ և գծային, շրջանային ու սպիրալային ինտերպոլյացիայով: Շարքի մեջ նշված X առանցքի շարժման տարածությունը կազմում է 300–1200 մմ, ինչը հնարավորություն է տալիս գնորդներին ընտրել մեքենայի չափսերն ու բեռնման դասը՝ հիմնված իրական մշակվող մասի, ամրացման սարքի և էլեկտրոդի չափսերի վրա:
CNC կառավարում և մշակման ֆունկցիաներ
Windows-ի նկարագրությունը նշում է կառավարիչի գործառնական հարթակը, այլ ոչ թե իմպուլսային գեներատորի ապրանքային անվանումը կամ գեներատորի հզորությունը:
Աշխատանքային շրջանակ եւ հզորություն
| Տեխնիկական բնութագրեր | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Աշխատասեղան (երկարություն × լայնություն), մմ | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1,050 × 600 | 1,380 × 800 | 1,380 × 800 |
| X/Y/Z շարժման տարածություն, մմ | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1.000 × 600 × 400 | 1.200 × 600 × 400 |
| Աշխատանքային տանկ (երկարություն × լայնություն × բարձրություն), մմ | 994 × 604 × 405 | 1.090 × 630 × 435 | 1.340 × 850 × 500 | 1.600 × 980 × 520 | 1,800 × 1,000 × 600 | 1,800 × 1,240 × 570 | 1,800 × 1,240 × 570 |
| Առավելագույն աշխատանքային հեղուկի մակարդակը, մմ | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Սպինդլի ծայրից մինչև աշխատասեղանը հեռավորությունը, մմ | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Առավելագույն էլեկտրոդի զանգվածը, կգ | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Առավելագույն մշակվող մասի զանգվածը, կգ | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Դիէլեկտրիկ բաքի տարողությունը, լ | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Մեքենայի զանգվածը, կգ | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Մեքենայի չափսերը (Ե × Լ × Բ), մմ | 2,040 × 2,119 × 2,240 | 2,590 × 1,992 × 2,355 | 2,540 × 2,487 × 2,480 | 2,800 × 2,730 × 2,500 | 3,087 × 3,187 × 2,800 | 3,087 × 3,187 × 2,800 | 3,087 × 3,187 × 2,800 |
Էլեկտրական և հղման ցուցանիշներ
| Տեխնիկական բնութագրեր | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Նշված մուտքային հզորություն | 9 կՎԱ | 9 կՎԱ | 9 կՎԱ | 9 կՎԱ | 9 կՎԱ | 9 կՎԱ | 9 կՎԱ |
| Առավելագույն մշակման հոսանք | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A |
| Տեղամասի էլեկտրամատակարարում | 380 Վ ՄՀ, 50 Հց, եռաֆազ | 380 Վ ՄՀ, 50 Հց, եռաֆազ | 380 Վ ՄՀ, 50 Հց, եռաֆազ | 380 Վ ՄՀ, 50 Հց, եռաֆազ | 380 Վ ՄՀ, 50 Հց, եռաֆազ | 380 Վ ՄՀ, 50 Հց, եռաֆազ | 380 Վ ՄՀ, 50 Հց, եռաֆազ |
| Հրապարակված դիրքավորման ճշգրտություն | 5 մկմ | 5 մկմ | 5 մկմ | 5 մկմ | 5 մկմ | 7 մկմ/300 մմ | 7 մկմ/300 մմ |
| Հրապարակված կրկնելիություն | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Լավագույն ցուցադրված մակերևույթի վերջնամշակում | Ra ≤ 0.08 µմ | Ra ≤ 0.08 µմ | Ra ≤ 0.2 µմ | Ra ≤ 0.2 µմ | Ra ≤ 0.2 µմ | Ra ≤ 0.2 µմ | Ra ≤ 0.2 µմ |
| Հրապարակված էլեկտրոդի մաշվածության հարաբերակցություն | ≤ 0.05% | ≤ 0.05% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% |
| Հրապարակված հղման նյութի հեռացման արագություն | ≥ 500 մմ³/րոպե | ≥ 500 մմ³/րոպե | ≥ 500 մմ³/րոպե | ≥ 500 մմ³/րոպե | ≥ 500 մմ³/րոպե | ≥ 500 մմ³/րոպե | ≥ 500 մմ³/րոպե |
Կատարողականի նշում. Հրապարակված կատարողականի արժեքները հղման արդյունքներ են՝ սահմանված մշակման պայմանների տակ: Իրական նյութի հեռացման արագությունը, մակերևույթի վերջնամշակումը, էլեկտրոդի մաշվածությունը, դիրքավորման կատարողականը և մշակման ճշգրտությունը փոփոխվում են մշակվող մասի և էլեկտրոդի նյութերի, էլեկտրոդի մակերեսի և երկրաչափության, բևեռայինության, պարպման կարգավորումների, խոռոչի խորության, դիէլեկտրիկի վիճակի, լվացման եղանակի, շրջակա միջավայրի պայմանների և չափման եղանակի կախման մեջ: Խնդրում ենք ներկայացնել ձեր գծագիրը և նյութի մանրամասները գործընթացի գնահատման կամ նմուշի փորձարկման համար:
Ինչպես ընտրել CNC մոդել
Տեխնիկական վերլուծության համար անհրաժեշտ տեղեկատվություն
Խնդրում ենք ներկայացնել մշակվող մասի նյութը և դասակարգը, չափսերը և քաշը, խոռոչի գծագիրը, խորությունը և նվազագույն ներքին անկյունը, էլեկտրոդի նյութը, չափսերը, քաշը, քանակը և բևեռայինությունը, նպատակային թույլատրելի շեղումը և մակերևույթի վերջնամշակման որակը, մուրճավորման և վերջնամշակման սպասելի արդյունքները, լվացման և դիէլեկտրիկի պահանջները, ծրագրավորված դիրքերի քանակը, ավտոմատացման պահանջները, տեղական էլեկտրամատակացման համակարգը և նպատակային երկիրը:
Համեմատել ՀՄԾ դիե-սինկինգ ԷԴՄ-ի շարքը », վերանայեք « ամբողջական դիելեկտրիկ էլեկտրաէրոզիոն մշակման (EDM) կատեգորիա , կամ դիտարկեք ZNC շարքը , երբ CNC-կառավարվող X/Y խոռոչի դիրքավորումը չի պահանջվում: