EN







- ຄຳອະທິບາຍສັ້ນ
- ຜະລິດຕະພັນທີ່ແນະນຳ
- ແກນ X, Y ແລະ Z ທີ່ຄວບຄຸມດ້ວຍ CNC
- ການປະສົມປະສານແບບເສັ້ນຊື່, ແບບວົງກົມ ແລະ ແບບເກີດເປັນເກີດເປັນເກີດ
- ການປົບຄືນຄ່າຄວາມຫ່າງຂອງຂັ້ນແລະ ຄວາມຫ່າງລະຫວ່າງເອເລັກໂຕຣດກັບວັດຖຸ
- ຄ່າຕຳ່ສຸດທີ່ສາມາດປ້ອນໄດ້ແມ່ນ 1 ມີກຣາເມັດ
- ເວທີຄວບຄຸມ CNC ຢູ່ເທິງ Windows 7
- ໜ້າຈໍສໍາຜັດຂະໜາດ 15 ນິ້ວ
- ກວດສອບໄລຍະທາງ X/Y/Z ເທີບກັບຊິ້ນສ່ວນ, ອຸປະກອນຈັບ, ແລະ ການຈັດຕັ້ງຂັ້ວໄຟຟ້າ.
- ຢືນຢັນຂະໜາດຖັງນ້ຳ, ລະດັບນ້ຳ, ແລະ ຂ່າວສູງຈາກເຄື່ອງຕັດຫາຕາຕະລາງ.
- ກວດສອບທັງຊິ້ນງານ ແລະ ອີເລັກໂຕຣດທີ່ໃຊ້ງານ; ຢ່າໃຊ້ຂະໜາດຂອງຕາຕະລາງເຮັດວຽກເປັນເຄື່ອງວັດແທກເພີ່ມເຕີມ.
- ກຳນົດເສັ້ນທາງຂອງແກນທີ່ຕ້ອງການ, ຈຳນວນຕຳແໜ່ງ ແລະ ລຳດັບການປະສົມປະສານ.
- ໃຫ້ຄ່າຄວາມຖືກຕ້ອງທີ່ຕ້ອງການ, ຄຸນນະສົມບັດຂອງພື້ນຜິວ ແລະ ເວລາວຟົງຂອງຂະບວນການເພື່ອການປະເມີນຜົນ.
- ຢືນຢັນຄ່າຄວາມຕ້ານທີ່ຈະສົ່ງໄປ, ຄວາມຖີ່, ແຕ່ລະເຟືອງ ແລະ ເງື່ອນໄຂການຕິດຕັ້ງກ່ອນຈະສັ່ງຊື້.
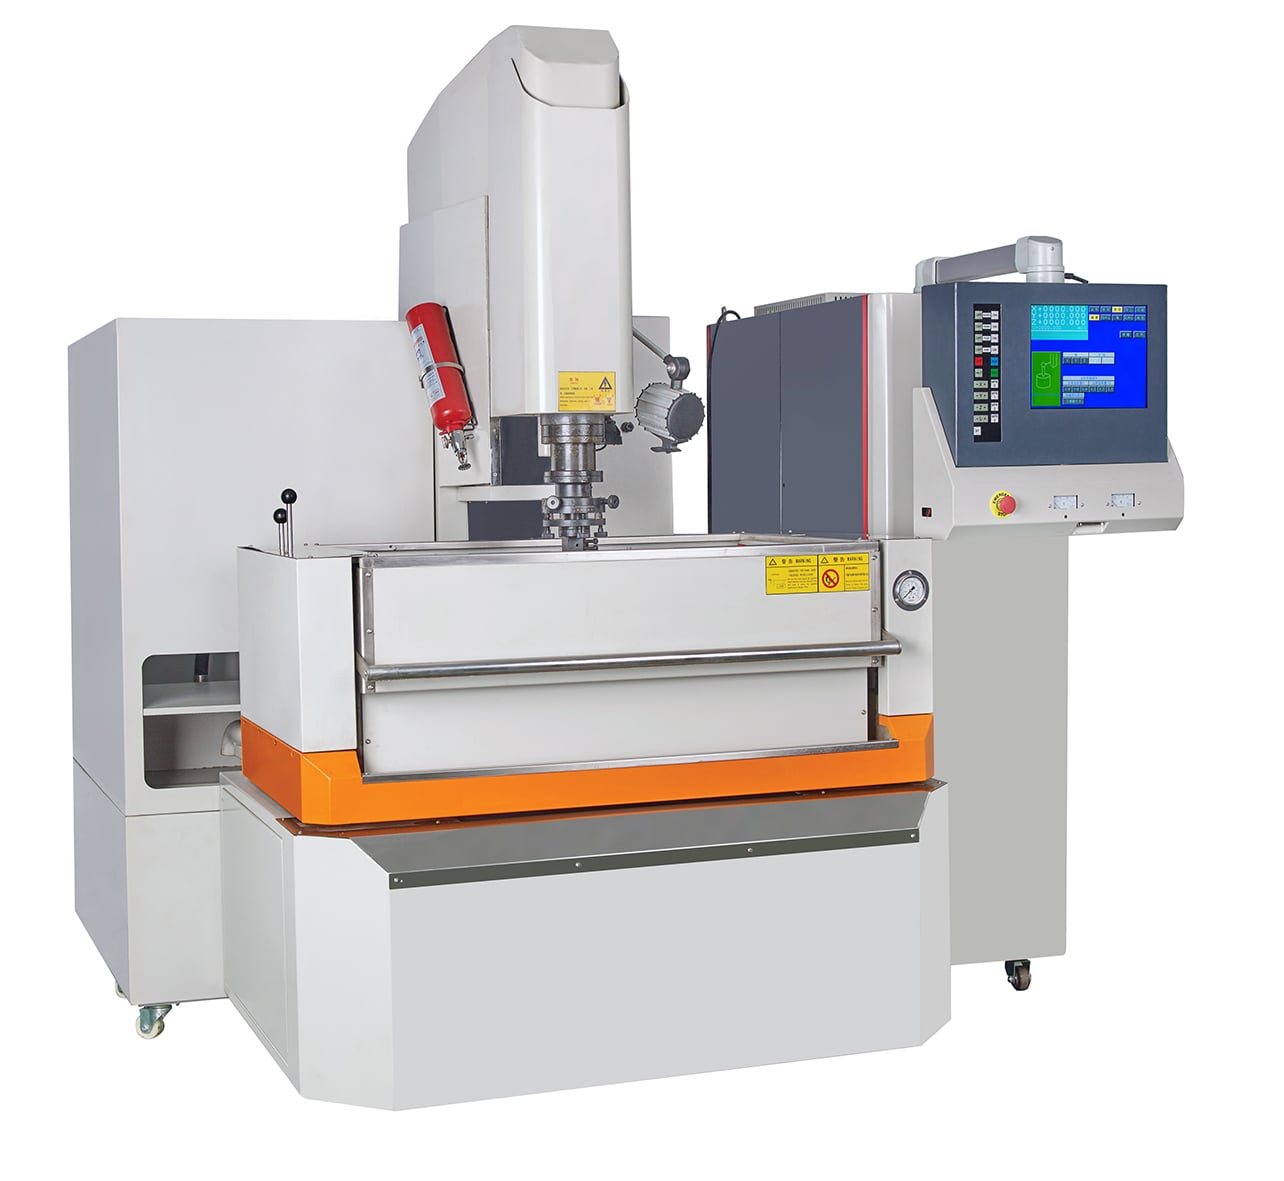
ຊຸດ HarsMarg CNC300–CNC1200 ແມ່ນເຄື່ອງ EDM ປະເພດ Die-Sinking ທີ່ຄວບຄຸມດ້ວຍ CNC ໃນແຕ່ລະແກນ X, Y ແລະ Z ຈຳນວນເຈັດຮຸ່ນ ສຳລັບການປຸງແຕ່ງຫ້ອງທີ່ມີຮູບຮ່າງໃນວັດສະດຸທີ່ເປັນຕົວນຳໄຟຟ້າ. ແກນ X, Y ແລະ Z ຖືກຄວບຄຸມດ້ວຍ CNC ໂດຍມີການຈັດຕັ້ງຕຳແໜ່ງທີ່ເຂົ້າກັນໄດ້ກັບໂປແກຼມ ແລະ ການປະສົມປະສານແບບເສັ້ນຊື່, ແບບວົງກົມ ແລະ ແບບເກີດເປັນເກີດເປັນເກີດ. ຊຸດນີ້ມີການເດີນທາງຂອງແກນ X ຕັ້ງແຕ່ 300 ຫາ 1,200 ມີລີແມັດ ເຊິ່ງຊ່ວຍໃຫ້ຜູ້ຊື້ເລືອກຂະໜາດຂອງເຄື່ອງ ແລະ ຊະນິດຂອງການຮັບນ້ຳໜັກຕາມວັດຖຸທີ່ຈະປຸງແຕ່ງ, ອຸປະກອນຈັບວັດຖຸ ແລະ ເອເລັກໂຕຣດ.
ການຄວບຄຸມ CNC ແລະ ຟັງຊັນການປຸງແຕ່ງ
ການອະທິບາຍ Windows ນີ້ເປັນການອ້າງອີງເຖິງເວທີປະຕິບັດງານຂອງເຄື່ອງຄວບຄຸມ ແຕ່ບໍ່ໄດ້ເປັນການອ້າງອີງເຖິງຍີ່ຫໍ້ຂອງເຄື່ອງເກີດຄື່ນ ຫຼື ພະລັງງານຂອງເຄື່ອງເກີດຄື່ນ.
ເຂດເຮັດວຽກ ແລະ ຄວາມຈຸ
| ຂໍ້ກຳນົດ | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| ຕາຕະລາງເຮັດວຽກ (ຍາວ × ກວ້າງ), ມມ | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1,050 × 600 | 1,380 × 800 | 1,380 × 800 |
| ການເຄື່ອນທີ່ X/Y/Z, ມມ | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1,000 × 600 × 400 | 1,200 × 600 × 400 |
| ຖັງເຮັດວຽກ (ຍາວ × ກວ້າງ × ສູງ), ມມ | 994 × 604 × 405 | 1,090 × 630 × 435 | 1,340 × 850 × 500 | 1,600 × 980 × 520 | 1,800 × 1,000 × 600 | 1,800 × 1,240 × 570 | 1,800 × 1,240 × 570 |
| ລະດັບສູງສຸດຂອງຂອງເຫຼວທີ່ໃຊ້ເຮັດວຽກ, ມມ | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| ໄລຍະຫ່າງຈາກປາກຂອງເຄື່ອງຈັກຈົນເຖິງຕາຕະລາງເຮັດວຽກ, ມມ | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| ນ້ຳໜັກສູງສຸດຂອງຂັ້ວໄຟຟ້າ, ກິໂລແກຣມ | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| ນ້ຳໜັກສູງສຸດຂອງຊິ້ນສ່ວນທີ່ເຮັດວຽກ, ກິໂລແກຣມ | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| ຄວາມຈຸຂອງຖັງຂອງເຫຼວທີ່ໃຊ້ເປັນສານເຄື່ອນໄຫວ, ລິດ | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| ນ້ຳໜັກຂອງເຄື່ອງຈັກ, ກິໂລແກຣມ | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| ຂະໜາດຂອງເຄື່ອງຈັກ (ຍາວ × ກວ້າງ × ສູງ), ມມ | 2,040 × 2,119 × 2,240 | 2,590 × 1,992 × 2,355 | 2,540 × 2,487 × 2,480 | 2,800 × 2,730 × 2,500 | 3,087 × 3,187 × 2,800 | 3,087 × 3,187 × 2,800 | 3,087 × 3,187 × 2,800 |
ປະສິດທິພາບດ້ານໄຟຟ້າ ແລະ ການອ້າງອີງ
| ຂໍ້ກຳນົດ | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| ຄວາມສາມາດປ້ອນທີ່ຈັດອັນດັບ | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA |
| ກະແສໄຟຟ້າສູງສຸດໃນການກຳນົດ | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A |
| ແຫຼ່ງຈ່າຍພະລັງງານໃນສະຖານທີ່ | 380 V AC, 50 Hz, ສາມເຟສ | 380 V AC, 50 Hz, ສາມເຟສ | 380 V AC, 50 Hz, ສາມເຟສ | 380 V AC, 50 Hz, ສາມເຟສ | 380 V AC, 50 Hz, ສາມເຟສ | 380 V AC, 50 Hz, ສາມເຟສ | 380 V AC, 50 Hz, ສາມເຟສ |
| ຄວາມຖືກຕ້ອງໃນການຈັດຕຳແໜ່ງທີ່ເຜີຍແຜ່ | 5 ໄມໂຄແມັດ | 5 ໄມໂຄແມັດ | 5 ໄມໂຄແມັດ | 5 ໄມໂຄແມັດ | 5 ໄມໂຄແມັດ | 7 ມິກໂຣເມດເຕີ/300 ມີລີເມດເຕີ | 7 ມິກໂຣເມດເຕີ/300 ມີລີເມດເຕີ |
| ຄວາມຖືກຕ້ອງຊ້ຳຄືນທີ່ຖືກເຜີຍແຜ່ | 3 ໄມໂຄແມັດ | 3 ໄມໂຄແມັດ | 3 ໄມໂຄແມັດ | 3 ໄມໂຄແມັດ | 3 ໄມໂຄແມັດ | 3 ໄມໂຄແມັດ | 3 ໄມໂຄແມັດ |
| ຄຸນນະພາບຜິວໜ້າທີ່ດີທີ່ສຸດທີ່ໄດ້ຮັບການສະແດງ | Ra ≤ 0.08 µm | Ra ≤ 0.08 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm |
| ອັດຕາການສຶກຫຼຸດຂອງຂັ້ວໄຟຟ້າທີ່ຖືກປະກາດ | ≤ 0.05% | ≤ 0.05% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% |
| ອັດຕາການຖອດວັດຖຸອ້າງອີງທີ່ຖືກປະກາດ | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min |
ບັນທຶກດ້ານປະສິດທິພາບ: ຄ່າປະສິດທິພາບທີ່ຖືກປະກາດແມ່ນຜົນໄດ້ຮັບອ້າງອີງທີ່ໄດ້ຮັບການທົດສອບໃນເງື່ອນໄຂການຕັດທີ່ກຳນົດ. ອັດຕາການຖອດວັດຖຸ, ຄຸນນະພາບຜິວ, ອັດຕາການສຶກຫຼຸດຂອງຂັ້ວໄຟຟ້າ, ຄວາມຖືກຕ້ອງໃນການຈັດຕັ້ງຕຳແໜ່ງ, ແລະ ຄວາມຖືກຕ້ອງໃນການຕັດຈະແຕກຕ່າງກັນໄປຕາມວັດຖຸທີ່ຈະຕັດ, ວັດຖຸຂອງຂັ້ວໄຟຟ້າ, ພື້ນທີ່ແລະຮູບຮ່າງຂອງຂັ້ວໄຟຟ້າ, ລັກສະນະຂອງຂັ້ວໄຟຟ້າ (ບວກ/ລົບ), ການຕັ້ງຄ່າການປ່ອຍແສງຟ້າ, ຄວາມເລິກຂອງຮູ, ສະພາບຂອງນ້ຳມັນຕັດ, ວິທີການລ້າງ, ສະພາບແວດລ້ອມ, ແລະ ວິທີການວັດແທກ. ກະລຸນາສົ່ງຮູບຮ່າງແລະລາຍລະອຽດວັດຖຸຂອງທ່ານມາເພື່ອການປະເມີນຂະບວນການ ຫຼື ການທົດສອບຕົວຢ່າງ.
ວິທີເລືອກຮູບແບບ CNC
ຂໍ້ມູນທີ່ຕ້ອງການສຳລັບການທົບທວນດ້ານວິທະຍາສາດ
ກະລຸນາໃຫ້ຂໍ້ມູນວັດສະດຸ ແລະ ຊັ້ນຄຸນນະພາບຂອງຊິ້ນງານ, ມີຂະໜາດ ແລະ ນ້ຳໜັກເທົ່າໃດ; ຮູບຮ່າງຂອງບ່ອນເຈາະ, ຄວາມເລິກ ແລະ ມຸມພາຍໃນທີ່ເລັກທີ່ສຸດ; ວັດສະດຸ, ຂະໜາດ, ນ້ຳໜັກ, ຈຳນວນ ແລະ ປະເພດຂອງອີເລັກໂຕຣດ; ຄ່າຄວາມຖືກຕ້ອງ ແລະ ຄຸນນະສົມບັດຂອງພື້ນຜິວທີ່ຕ້ອງການ; ຄາດໝາຍໃນການຕັດເບື້ອງຕົ້ນ ແລະ ຕັດສຳເລັດ; ຂໍ້ກຳນົດການລ້າງ ແລະ ວັດສະດຸທີ່ໃຊ້ເປັນສື່ກາງ; ຈຳນວນຕຳແໜ່ງທີ່ໄດ້ຕັ້ງໂປຣແກຣມໄວ້; ຂໍ້ກຳນົດການອັດຕະໂນມັດ; ສາຍໄຟຟ້າທ້ອງຖິ່ນ; ແລະ ປະເທດທີ່ຈະສົ່ງໄປ.
ເປີຽບທຽບ ຊຸດ CNC die-sinking EDM , ຕິດຕາມ ປະເພດ EDM ສຳລັບການເຈາະແບບເຕັມຮູບແບບ , ຫຼື ພິຈາລະນາ ຊຸດ ZNC ເມື່ອບໍ່ຈຳເປັນຕ້ອງໃຊ້ການຈັດຕຳແໜ່ງບ່ອນເຈາະ X/Y ດ້ວຍລະບົບ CNC.
ສ่งຮູບຮ່າງ ແລະ ຂໍ້ມູນວັດຖຸຂອງທ່ານມາເພື່ອຢືນຢັນແບບ CNC, ແຜນການດຳເນີນການ ແລະ ລາຄາອ້າງອີງ.