EN







- ภาพรวม
- สินค้าที่แนะนำ
- แกน X, Y และ Z ควบคุมด้วยซีเอ็นซี
- การแทรกค่าระหว่างจุดแบบเชิงเส้น แบบวงกลม และแบบเกลียว
- การชดเชยระยะห่างระหว่างขั้นตอนและการชดเชยช่องว่าง
- ค่าเพิ่มขั้นต่ำที่สั่งการได้คือ 1 ไมโครเมตร
- แพลตฟอร์มควบคุมซีเอ็นซีที่ใช้ระบบปฏิบัติการวินโดวส์ 7
- หน้าจอสัมผัสขนาด 15 นิ้ว
- ตรวจสอบระยะการเคลื่อนที่แกน X/Y/Z เทียบกับชิ้นงาน แท่นยึด และการจัดวางขั้วไฟฟ้า
- ยืนยันขนาดถังสำหรับงาน ระดับของเหลว และระยะห่างจากหัวจับถึงโต๊ะทำงาน สำหรับการจัดวางทั้งหมด
- ตรวจสอบน้ำหนักของทั้งชิ้นงานและขั้วไฟฟ้าอย่างละเอียด ห้ามใช้ขนาดโต๊ะทำงานเพียงอย่างเดียว
- กำหนดเส้นทางแกนที่ต้องการ จำนวนตำแหน่ง และลำดับการแทรกค่า
- ระบุความคลาดเคลื่อนที่ต้องการ พื้นผิวหลังการขึ้นรูป และเวลาในการผลิตหนึ่งรอบสำหรับการประเมินกระบวนการ
- ยืนยันแรงดันไฟฟ้า ความถี่ จำนวนเฟส และเงื่อนไขการติดตั้งก่อนสั่งซื้อ
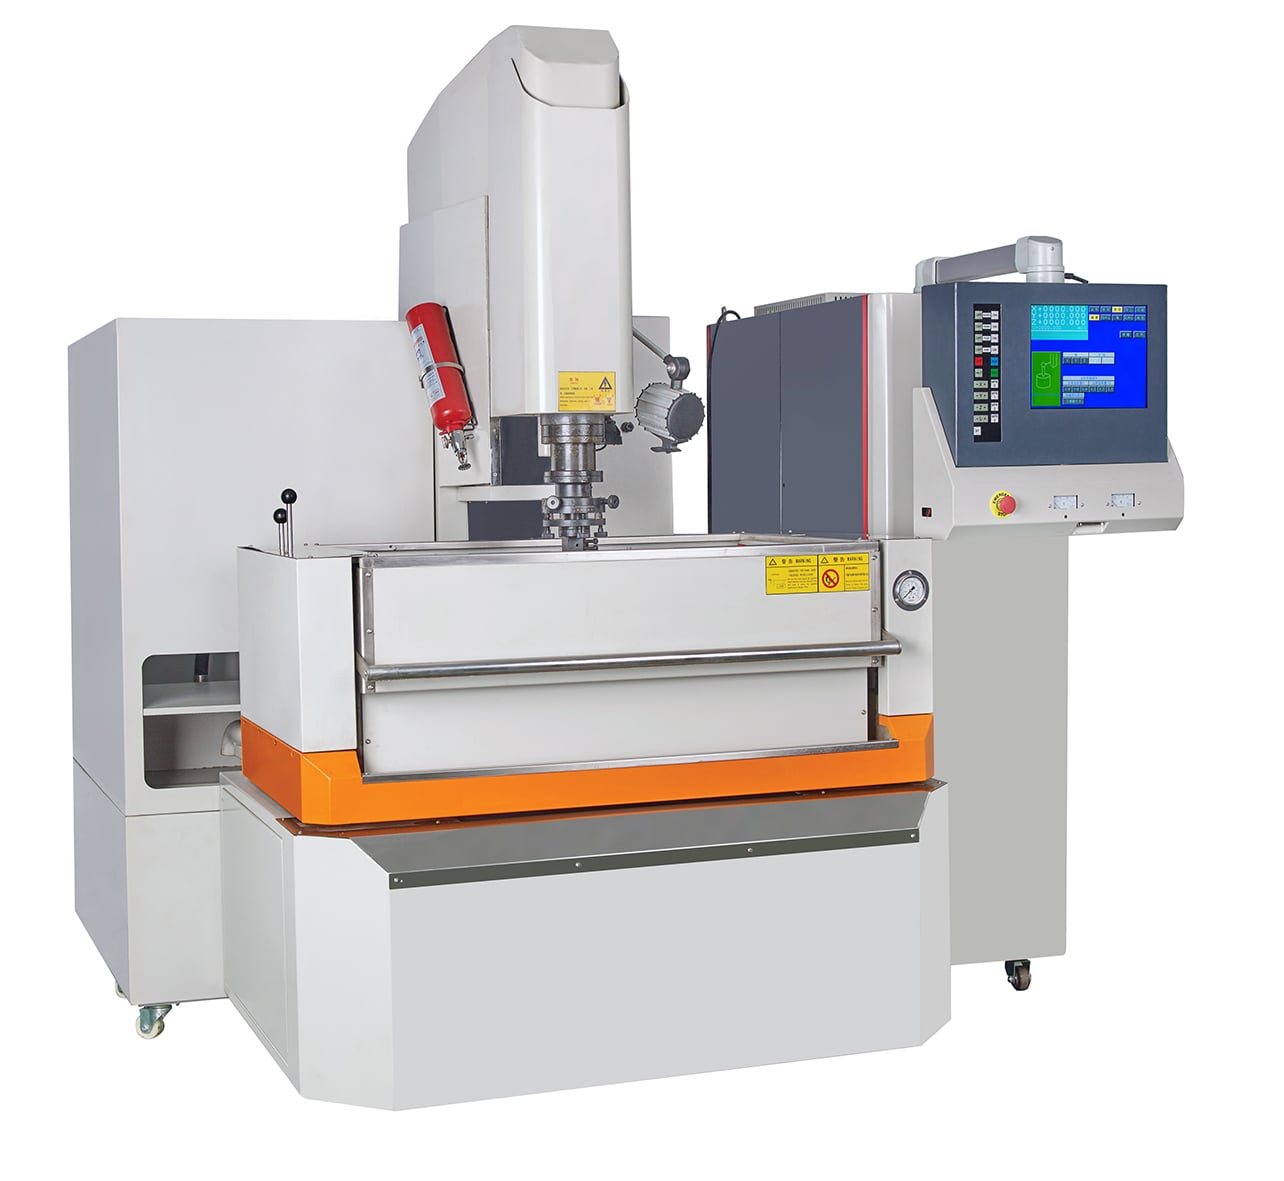
ชุดซีเอ็นซี300–ซีเอ็นซี1200 ของฮาร์สมาร์กเป็นเครื่องตัดแบบดี-ซิงก์อีดีเอ็ม ควบคุมด้วยซีเอ็นซี สามแกน ที่มีทั้งหมดเจ็ดรุ่น สำหรับการขึ้นรูปโพรงด้วยอิเล็กโทรดที่มีรูปร่างเฉพาะบนชิ้นงานที่นำไฟฟ้าได้ แกน X, Y และ Z ควบคุมด้วยซีเอ็นซี พร้อมความสามารถในการกำหนดตำแหน่งตามโปรแกรม และการแทรกค่าระหว่างจุดแบบเชิงเส้น แบบวงกลม และแบบเกลียว ช่วงการเคลื่อนที่ตามแกน X ที่ระบุไว้คือ 300 ถึง 1,200 มิลลิเมตร ทำให้ผู้ซื้อสามารถเลือกขนาดโดยรวมของเครื่องและระดับความสามารถในการรับน้ำหนักให้สอดคล้องกับขนาดจริงของชิ้นงาน จิ๊ก และอิเล็กโทรด
ระบบควบคุมซีเอ็นซีและฟังก์ชันการขึ้นรูป
คำอธิบายวินโดวส์นี้ระบุเพียงแพลตฟอร์มระบบควบคุม ไม่ได้หมายถึงยี่ห้อของเครื่องกำเนิดสัญญาณหรือกำลังของเครื่องกำเนิดสัญญาณ
พื้นที่ทำงานและความสามารถในการรับน้ำหนัก
| ข้อกำหนด | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| โต๊ะทำงาน (ความยาว × ความกว้าง) มิลลิเมตร | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1,050 × 600 | 1,380 × 800 | 1,380 × 800 |
| ระยะการเคลื่อนที่แกน X/Y/Z มิลลิเมตร | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1,000 × 600 × 400 | 1,200 × 600 × 400 |
| ถังทำงาน (ย × ก × ส) มม. | 994 × 604 × 405 | 1,090 × 630 × 435 | 1,340 × 850 × 500 | 1,600 × 980 × 520 | 1,800 × 1,000 × 600 | 1,800 × 1,240 × 570 | 1,800 × 1,240 × 570 |
| ระดับสูงสุดของของเหลวที่ใช้งาน หน่วยมิลลิเมตร | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| ระยะห่างจากปลายเพลาหมุนถึงโต๊ะทำงาน หน่วยมิลลิเมตร | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| น้ำหนักอิเล็กโทรดสูงสุด หน่วยกิโลกรัม | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| น้ำหนักชิ้นงานสูงสุด หน่วยกิโลกรัม | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| ความจุถังไดอิเล็กทริก หน่วยลิตร | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| น้ำหนักเครื่องจักร หน่วยกิโลกรัม | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| ขนาดเครื่องจักร (ยาว × กว้าง × สูง) หน่วยมิลลิเมตร | 2,040 × 2,119 × 2,240 | 2,590 × 1,992 × 2,355 | 2,540 × 2,487 × 2,480 | 2,800 × 2,730 × 2,500 | 3,087 × 3,187 × 2,800 | 3,087 × 3,187 × 2,800 | 3,087 × 3,187 × 2,800 |
สมรรถนะด้านไฟฟ้าและอ้างอิง
| ข้อกำหนด | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| กำลังไฟขาเข้าเรทติ้ง | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA |
| กระแสไฟฟ้าสูงสุดในการกลึง | 50 แอมแปร์ | 50 แอมแปร์ | 50 แอมแปร์ | 50 แอมแปร์ | 50 แอมแปร์ | 50 แอมแปร์ | 50 แอมแปร์ |
| แหล่งจ่ายไฟฟ้าที่สถานที่ติดตั้ง | กระแสสลับ 380 โวลต์ ความถี่ 50 เฮิร์ตซ์ สามเฟส | กระแสสลับ 380 โวลต์ ความถี่ 50 เฮิร์ตซ์ สามเฟส | กระแสสลับ 380 โวลต์ ความถี่ 50 เฮิร์ตซ์ สามเฟส | กระแสสลับ 380 โวลต์ ความถี่ 50 เฮิร์ตซ์ สามเฟส | กระแสสลับ 380 โวลต์ ความถี่ 50 เฮิร์ตซ์ สามเฟส | กระแสสลับ 380 โวลต์ ความถี่ 50 เฮิร์ตซ์ สามเฟส | กระแสสลับ 380 โวลต์ ความถี่ 50 เฮิร์ตซ์ สามเฟส |
| ความแม่นยำในการระบุตำแหน่งที่ประกาศไว้ | 5 ไมครอน | 5 ไมครอน | 5 ไมครอน | 5 ไมครอน | 5 ไมครอน | 7 ไมโครเมตรต่อ 300 มิลลิเมตร | 7 ไมโครเมตรต่อ 300 มิลลิเมตร |
| ความซ้ำซ้อนของการวัดที่เผยแพร่ | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| คุณภาพพื้นผิวที่ดีที่สุดที่แสดงได้ | Ra ≤ 0.08 µm | Ra ≤ 0.08 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm | Ra ≤ 0.2 µm |
| อัตราการสึกหรอของขั้วไฟฟ้าที่เผยแพร่ | ≤ 0.05% | ≤ 0.05% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% | ≤ 0.1% |
| อัตราการตัดวัสดุอ้างอิงที่เผยแพร่ | ≥ 500 mm³/วินาที | ≥ 500 mm³/วินาที | ≥ 500 mm³/วินาที | ≥ 500 mm³/วินาที | ≥ 500 mm³/วินาที | ≥ 500 mm³/วินาที | ≥ 500 mm³/วินาที |
หมายเหตุเกี่ยวกับประสิทธิภาพ: ค่าประสิทธิภาพที่เผยแพร่เป็นผลลัพธ์อ้างอิงภายใต้เงื่อนไขการกลึงที่ระบุไว้ ทั้งอัตราการตัดวัสดุจริง คุณภาพพื้นผิว การสึกหรอของขั้วไฟฟ้า ประสิทธิภาพการจัดตำแหน่ง และความแม่นยำในการกลึง จะแปรผันตามวัสดุชิ้นงานและขั้วไฟฟ้า พื้นที่และรูปทรงของขั้วไฟฟ้า ขั้วไฟฟ้าบวก-ลบ การตั้งค่าการปล่อยประจุ ความลึกของโพรง สภาพของสารหล่อลื่น วิธีการไหลเวียนสารหล่อลื่น สภาพแวดล้อมโดยรอบ และวิธีการวัด กรุณาส่งแบบแปลนและรายละเอียดวัสดุของท่านเพื่อประเมินกระบวนการหรือทดสอบตัวอย่าง
วิธีเลือกรุ่นเครื่อง CNC
ข้อมูลที่จำเป็นสำหรับการทบทวนเชิงเทคนิค
โปรดให้ข้อมูลวัสดุและเกรดของชิ้นงาน ขนาดและน้ำหนัก แบบแปลนของโพรง ความลึก และมุมภายในที่เล็กที่สุด วัสดุของอิเล็กโทรด ขนาด น้ำหนัก จำนวน และขั้วไฟฟ้า ความคลาดเคลื่อนที่ต้องการและคุณภาพพื้นผิว ความคาดหวังสำหรับขั้นตอนการกัดหยาบและการตกแต่งผิว ข้อกำหนดเกี่ยวกับระบบล้างและสารหล่อลื่นไฟฟ้า จำนวนตำแหน่งที่เขียนโปรแกรมไว้ ข้อกำหนดด้านระบบอัตโนมัติ แหล่งจ่ายไฟในท้องถิ่น และประเทศปลายทาง
เปรียบเทียบ ช่วง CNC die-sinking EDM ตรวจสอบ หมวดเครื่อง EDM แบบเจาะแม่พิมพ์แบบครบวงจร หรือพิจารณา ซีรีส์ ZNC เมื่อไม่จำเป็นต้องควบคุมตำแหน่งโพรงในแนวแกน X/Y ด้วยระบบ CNC
ส่งแบบแปลนและข้อมูลวัสดุของท่านมาเพื่อยืนยันรุ่น CNC แผนการดำเนินกระบวนการ และใบเสนอราคา