EN







- Yfirlit
- Mældar vörur
- CNC-stýrðir X-, Y- og Z-ásar
- Línuleg, hringskörpun og snúrfjórðungsskörpun
- Skref- og bilagreiðsla
- lágmarks skipunarauglýsing 1 µm
- Windows 7-byggð CNC-stýrikerfi
- 15 tommur snertiskjár
- Athugaðu X/Y/Z-færið miðað við hlutinn, festinguna og eldrammasetupið.
- Staðfestið vinnubak, væskjunnarstöðu og fjarlægðina milli snúningsás og borðs fyrir heildarsetupið.
- Staðfestið bæði þyngd verkhlutarins og eldrammanna; notaðu ekki bara stærð vinnuborðsins.
- Skilgreinið nauðsynlega ásferð, fjölda stöðugilda og innblændunarröð.
- Gefið tilgreindar markmarkmið fyrir nákvæmni, yfirborðsútgildi og ferlið tíma til matar á ferlið.
- Staðfestið áfangastaðspennu, tíðni, fasa og uppsetningarskilyrði áður en pantað er.
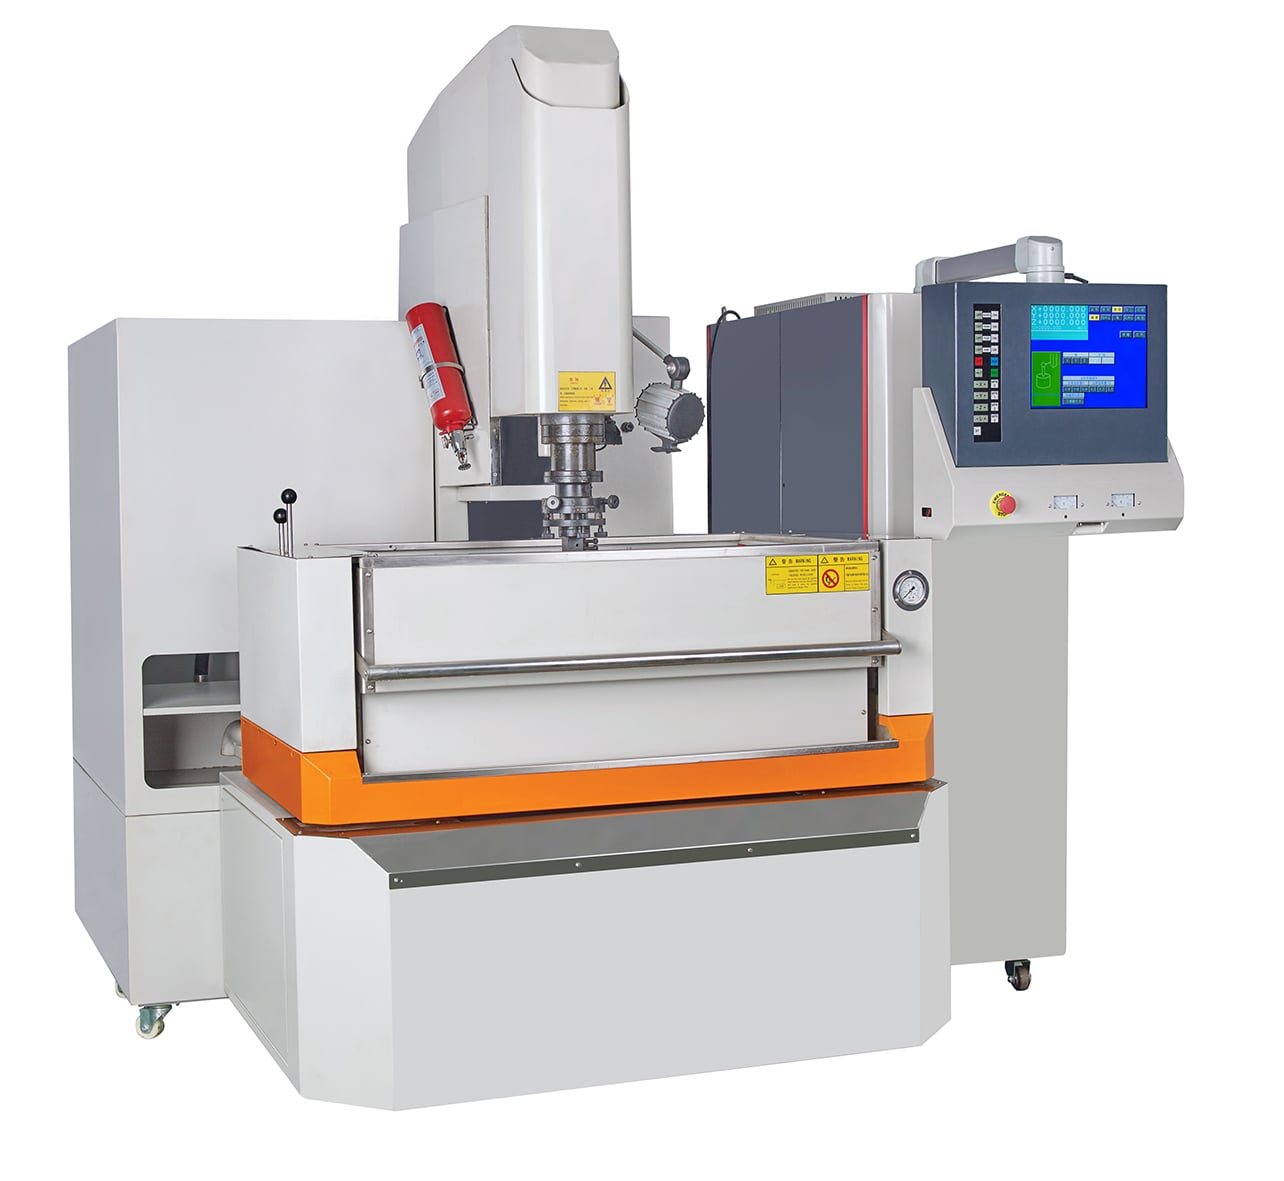
HarsMarg CNC300–CNC1200-raðin er sjö lína af þremur ásana CNC Die-Sinking EDM-vélum fyrir holuskurð í rýmdum með formgefinum rafleiðandi elektrodum í rafleiðandi efnum. X-, Y- og Z-ásarnir eru stýrðir með CNC, með forritanlegri staðsetningu og línulegri, hringskörpun og snúrfjórðungsskörpun. Raðin býður upp á skilgreinda ferðalengdir á X-ásnum frá 300 til 1.200 mm, sem gerir kaupendum kleift að velja vélarstærð og þyngdaklasa eftir raunverulegum vinnuhlut, festingum og elektrodum.
CNC-stýring og vinnslufall
Windows lýsingin víðar á stýrikerfið, ekki merkið á pulsaframleiðaranum né afl pulsaframleiðarans.
Vinnumáls- og getufélag
| Stafrænir | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Vinnumásíða (lengd × breidd), mm | 600 × 400 | 600 × 400 | 800 × 500 | 900 × 500 | 1.050 × 600 | 1.380 × 800 | 1.380 × 800 |
| Ferð í X-/Y-/Z-ás, mm | 300 × 212 × 272 | 452 × 300 × 272 | 500 × 400 × 300 | 600 × 400 × 350 | 800 × 500 × 400 | 1.000 × 600 × 400 | 1.200 × 600 × 400 |
| Vinnumál (L × B × H), mm | 994 × 604 × 405 | 1.090 × 630 × 435 | 1.340 × 850 × 500 | 1.600 × 980 × 520 | 1.800 × 1.000 × 600 | 1.800 × 1.240 × 570 | 1.800 × 1.240 × 570 |
| Hámarksstöðu vinnuvætis, mm | 250 | 340 | 350 | 350 | 460 | 350 | 350 |
| Fjarlægð frá áslokunum að vinnuborðinu, mm | 530 | 580 | 700 | 720 | 900 | 950 | 950 |
| Hámarksþyngd rafleiðar, kg | 25 | 30 | 80 | 150 | 150 | 200 | 200 |
| Hámarksþyngd vinnuhlutans, kg | 400 | 500 | 1,800 | 2,000 | 2,500 | 4,000 | 4,000 |
| Getu dielektrisku keris, L | 400 | 600 | 600 | 750 | 1,500 | 1,800 | 1,800 |
| Þyngd vélarinnar, kg | 2,300 | 2,800 | 3,300 | 3,500 | 4,800 | 5,800 | 5,800 |
| Mál vélarinnar (L × B × H), mm | 2.040 × 2.119 × 2.240 | 2.590 × 1.992 × 2.355 | 2.540 × 2.487 × 2.480 | 2.800 × 2.730 × 2.500 | 3.087 × 3.187 × 2.800 | 3.087 × 3.187 × 2.800 | 3.087 × 3.187 × 2.800 |
Raunvirkni og tilvísunarraunir
| Stafrænir | CNC300 | CNC450 | CNC500 | CNC600 | CNC800 | CNC1000 | CNC1200 |
|---|---|---|---|---|---|---|---|
| Raðað inntakstækifæri | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA | 9 kVA |
| Hámarks vinnubrúði | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A | 50 A |
| Staðarafurðastrauf | 380 V jafnstraum, 50 Hz, þrjú fasa | 380 V jafnstraum, 50 Hz, þrjú fasa | 380 V jafnstraum, 50 Hz, þrjú fasa | 380 V jafnstraum, 50 Hz, þrjú fasa | 380 V jafnstraum, 50 Hz, þrjú fasa | 380 V jafnstraum, 50 Hz, þrjú fasa | 380 V jafnstraum, 50 Hz, þrjú fasa |
| Birt nákvæmni staðsetningar | 5 µm | 5 µm | 5 µm | 5 µm | 5 µm | 7 µm/300 mm | 7 µm/300 mm |
| Birt endurtekningarnákvæmni | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm | 3 µm |
| Besta sýnd yfirborðsútgildi | Ra ≤ 0,08 µm | Ra ≤ 0,08 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm | Ra ≤ 0,2 µm |
| Birtur eldrammavíxla hlutfalls | ≤ 0,05% | ≤ 0,05% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% | ≤ 0,1% |
| Birtur tilvísunarefni afhendingarhraði | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min | ≥ 500 mm³/min |
Athugasemd um árangur: Birtir árangursgildi eru tilvísunarniðurstöður undir tilgreindum vinnuskilyrðum. Raunverulegur efni-afhendingarhraði, yfirborðsútgáfa, eldrammavíxla, staðsetningarárangur og vinnu nákvæmni breytast eftir verkhlut og eldrammamateriali, eldrammavídd og lögun, pólaritet, rafspennustillingar, holudýpt, skiljufloeðisstöðu, hreinsunaraðferð, umhverfisskilyrðum og mælingaraðferð. Vinsamlegast sendið okkur teikningu og upplýsingar um efni til matar á ferli eða prufunárangurs.
Hvernig á að velja CNC-gerð
Upplýsingar sem nauðsynlegar eru fyrir tæknilegt yfirlit
Vinsamlegast veidið efni og gæðamerki vinnuhlutarins, mál og þyngd; holuskissu, dýpt og minnstu innri horn; rafleiðisefni, mál, þyngd, fjölda og póla; markmarkmið fyrir nákvæmni og yfirborðsútgildi; væntingar um grunnskorn og ljúfskorn; krefður um blás og dielektrík; fjöldi forrituðra stöðu; krefður um sjálfvirkni; staðbundin rafmagnsaðgangur; og áfanguland.
Berið saman CNC-die-sinking EDM-sviðið , skoðið fullt flokkur fyrir die-sinking EDM , eða íhugaðu ZNC raðina þegar CNC-stýrt X/Y staðsetningu holunnar er ekki krafist.