EN





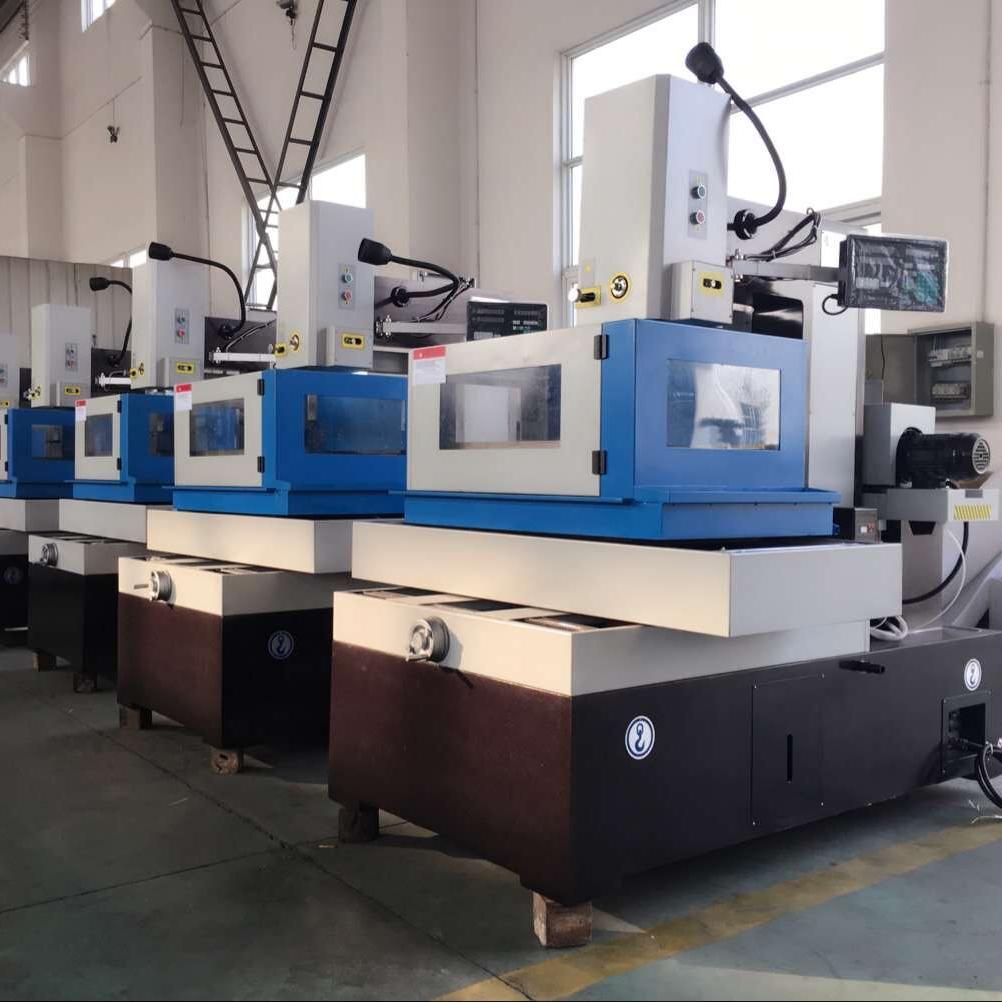
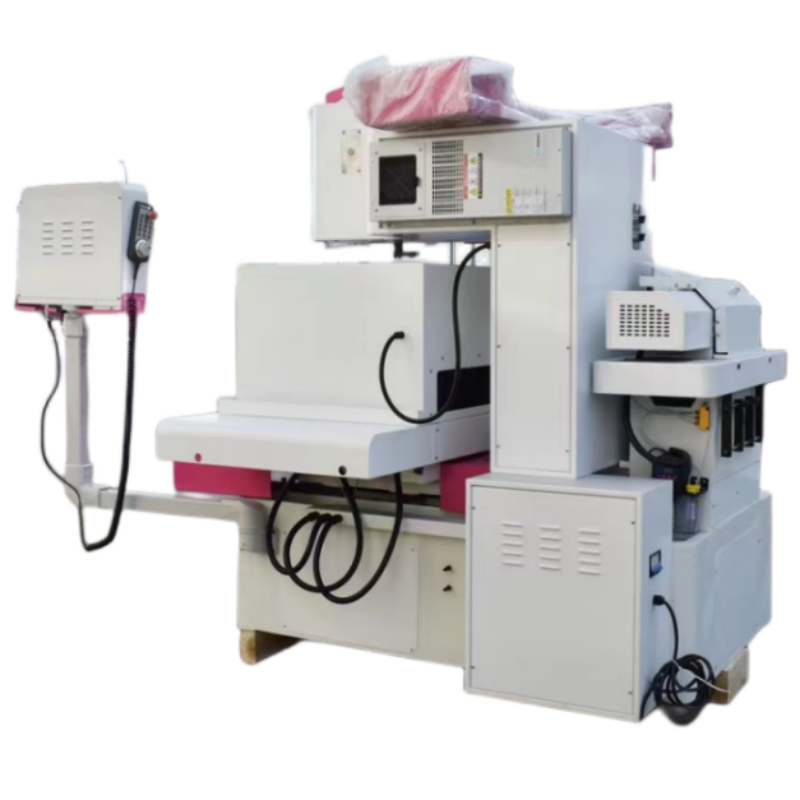
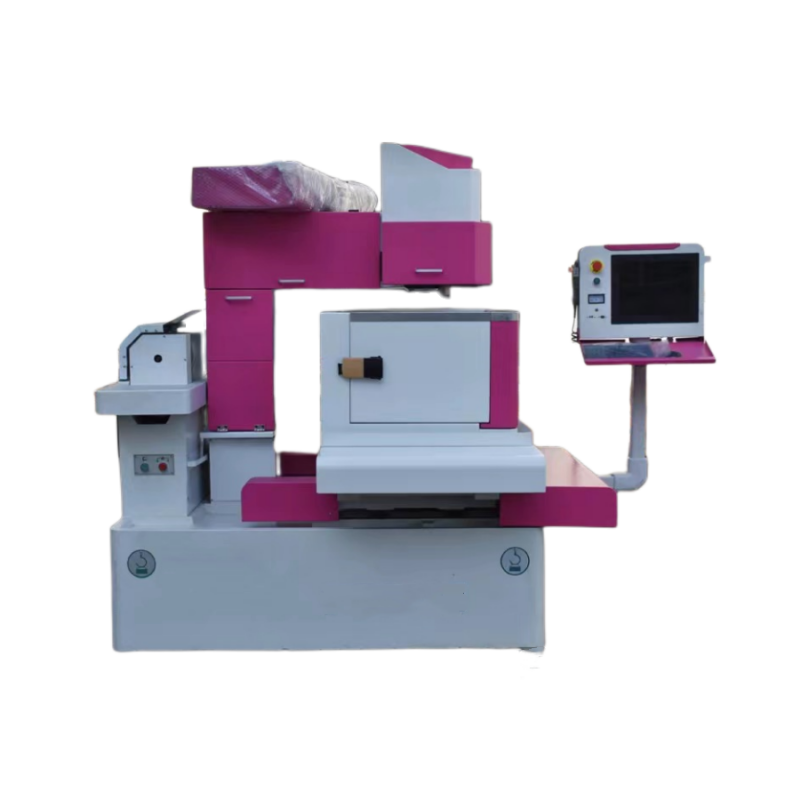
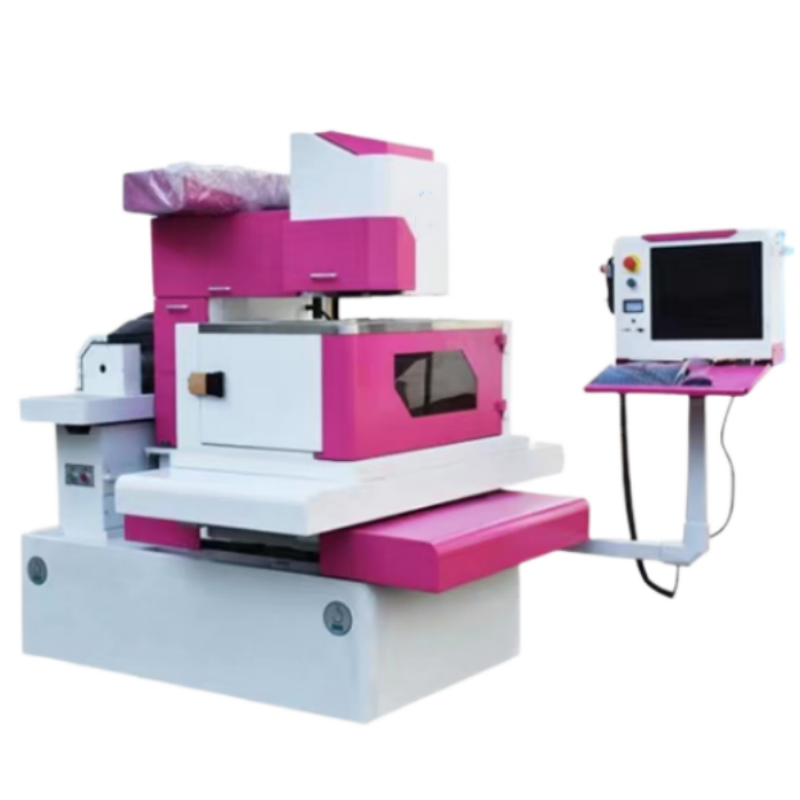
- Yfirlit
- Helstu viðmiðunarviðmið
- Stýriegna kerfi
- Mældar vörur
| Item | Eining | Stafrænir |
| Farið umfang | ||
| – X-ás (CNC) | mm | 400 |
| – Y-ás (CNC) | mm | 320 |
| Vinnaflötur | ||
| – Stærð borðsins | mm | 600 × 380 |
| – Hámarksþol | kg | 300 |
| Hámarksskurðarhorn | °/mm | 3°/6° |
| Hámarksmegra efni | mm | 400 |
| Færi handhjóls á hring | mm | 4 |
| Besti yfirborðsástand | μm | Fyrsti skurður: Ra ≤ 2,0 |
| Eftir að hreinsunarskurðir eru gerðir: Ra ≤ 0,8 | ||
| Vinnuvætissýsla | ||
| Nákvæmni síunar | mm | 0.005 |
| Vatnskass rúmfrádráttur | L | 110 |
| Vinnuskipulag | Síuþráskurðs kerfi | |
| Elektróða trásstærð | mm | φ0,12 – φ0,18 |
| Hámarks lengd geymslu tráar | k | 320 |
| Púls jafngildi | mm | 0.001 |
| Hæsta skurðhraða | mm²/min | ≧150 |
| Krav fyrir afsláttarsvið | KVA | 2 (3φ ~ 380V 50Hz) |
| Rekstrarumhverfi | Hiti: 10–35°C, Rakastig: 3%–75% RH | |
| Hámarks vinnubrúði | A | 8 |
| Vélareitur (getur verið ólíkur hjá Týpa C og Týpa T) | ||
| – Þyngd | kg | 1400 |
| – Heildarstærðir | mm | 1640 × 1280 × 1700 |
| CNC Hugbúnaður | HL Miðstærðar Heildstýring CNC | |
| CNC Skápi | Uppreist skápi | |
2. Lýsing á stýrihurðu
| - Nei, ekki. | Lýsing aðgerða | Athugasemdir |
| 1 | Heildstæð forritunar- og stýrihugbúnaður | |
| 2 | Línuritsskjölun | |
| 3 | Snúningur um hvaða horn sem er | |
| 4 | Samhverf vinnsla | |
| 5 | Vernd gegn þremmingu á vír | |
| 6 | Sjálfvirkur stöðvarhætti að forriti lokið | |
| 7 | USB-les og -skrifaðgerð | |
| 8 | Hnútaþrepsskurður í fjórum ásanna stefnum | |
| 9 | Sjálfvirk afturdráttur við stutta tengingu | |
| 10 | Vinnsla áfram og afturábak | |
| 11 | Vinnsluþjálfun | |
| 12 | Vernd gegn rafmagnsleysi | |
| 13 | Gagnafyrirheit fyrir AutoCAD DXF og ISOG sniðmát | |
| 14 | Molybdeen trádréttarafstemming | |
| 15 | Margfaldar skurðgerðir |
✦ Margföld vél til vefskurðar með miðlungs hröðu
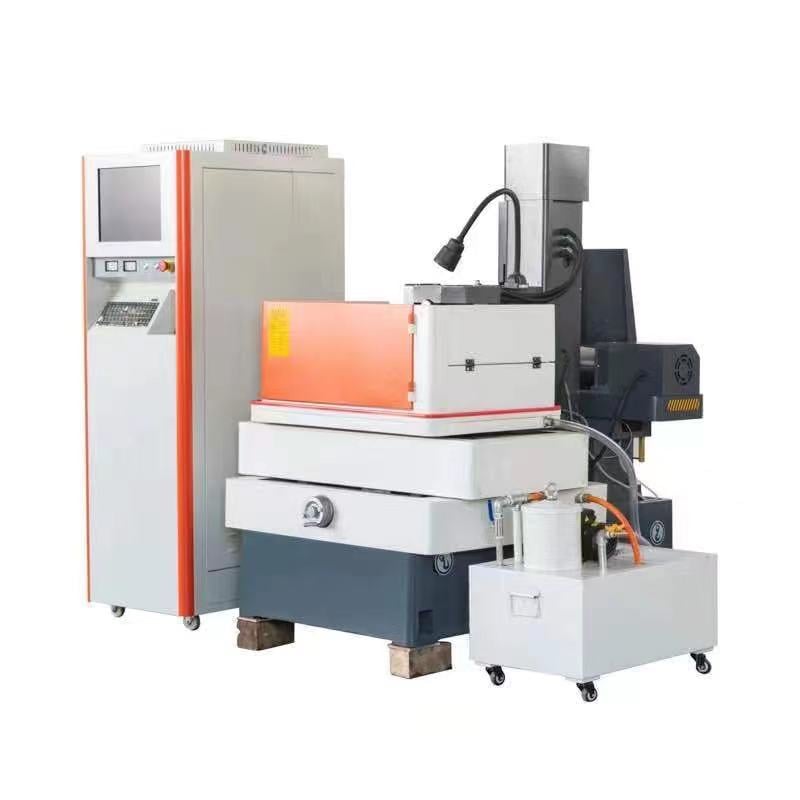
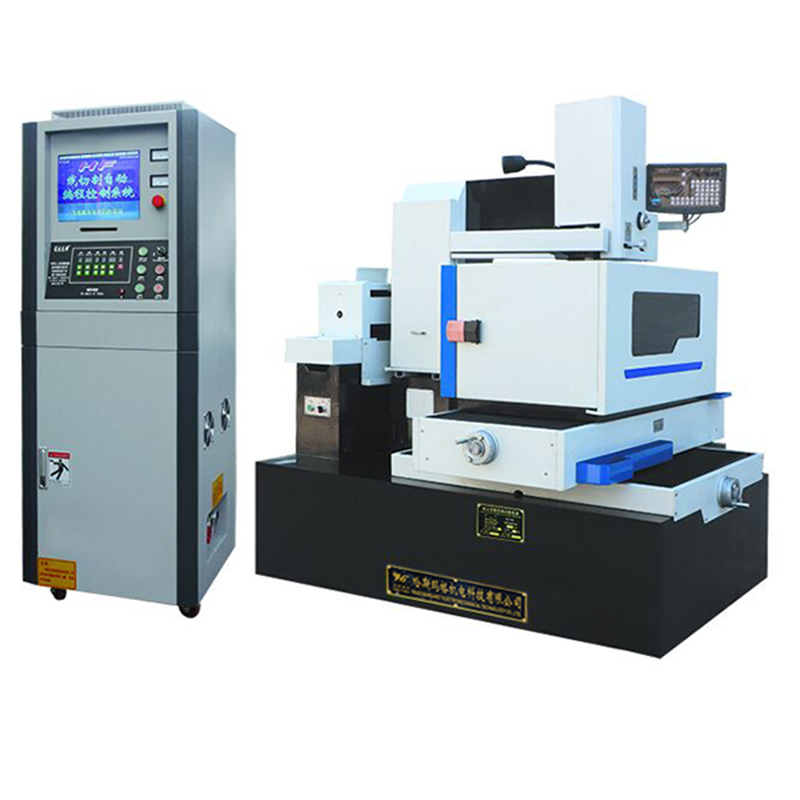
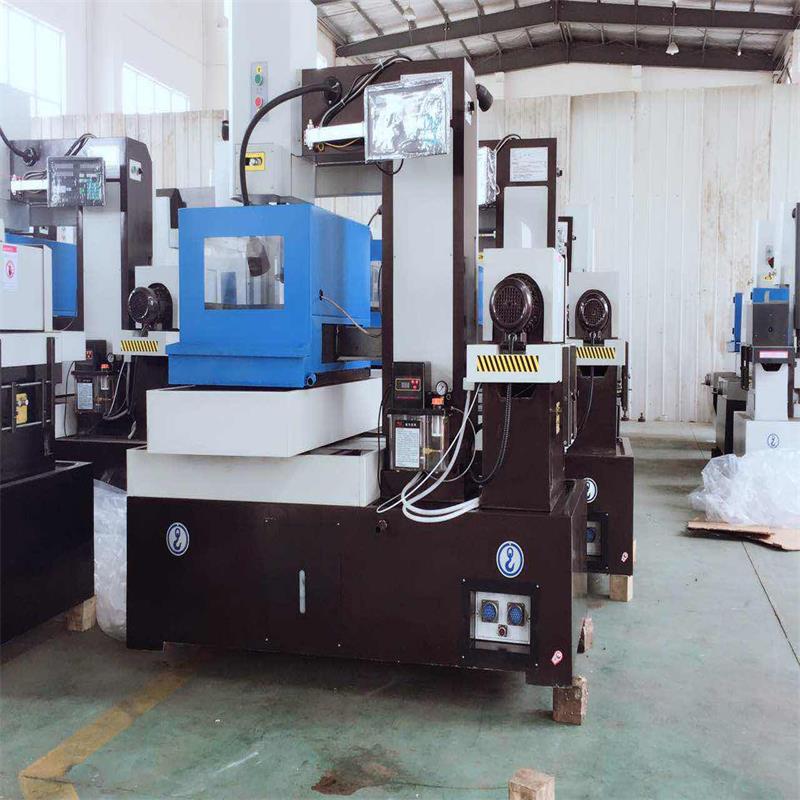
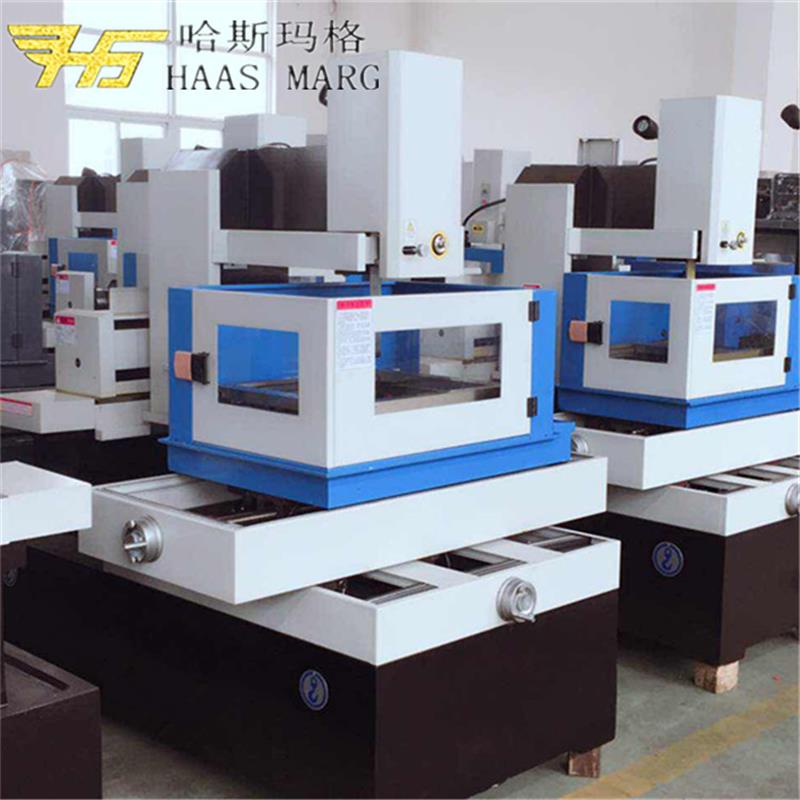
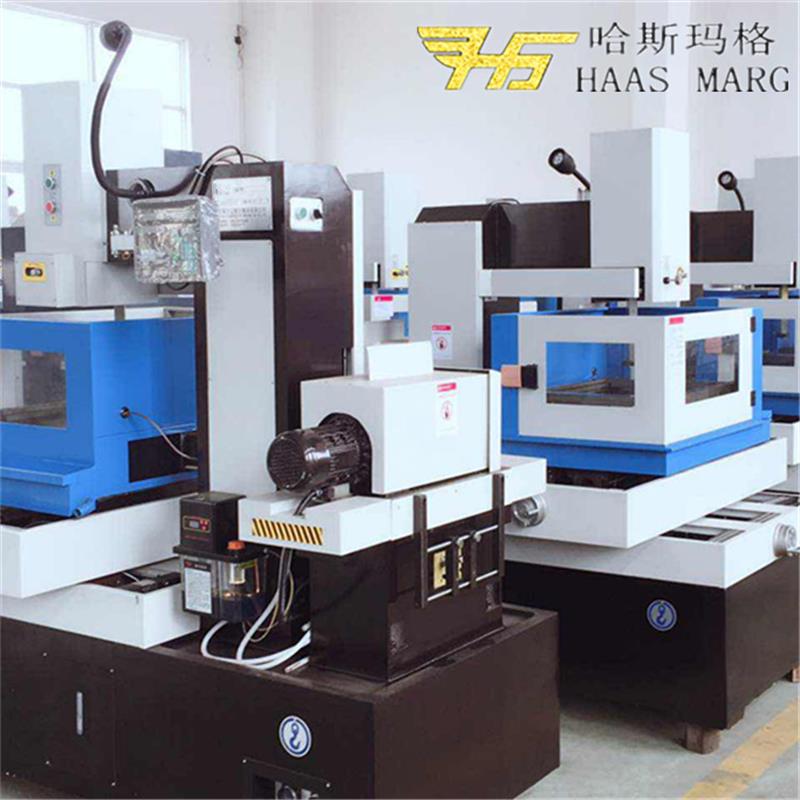
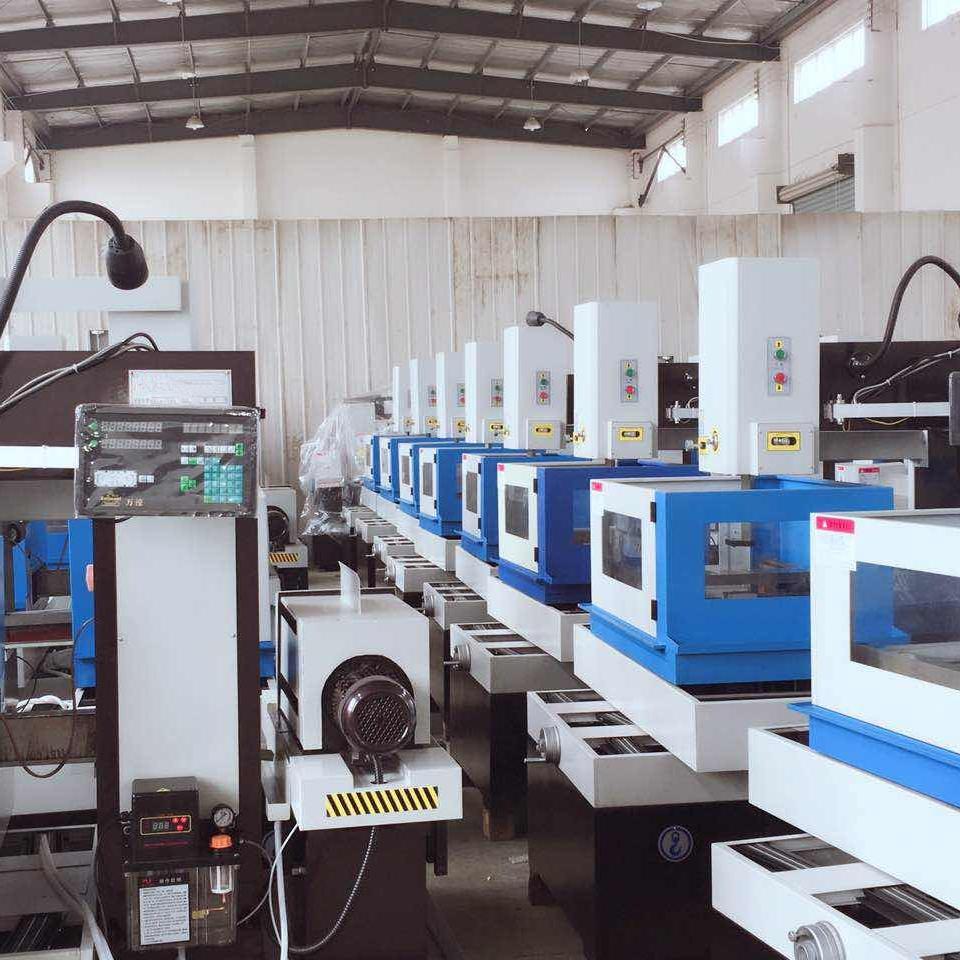
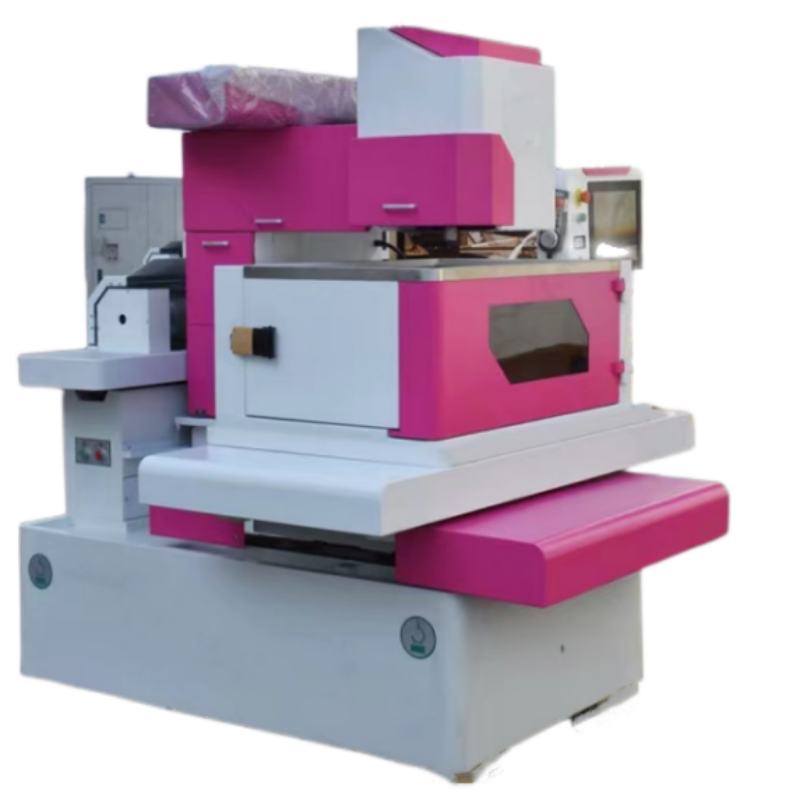
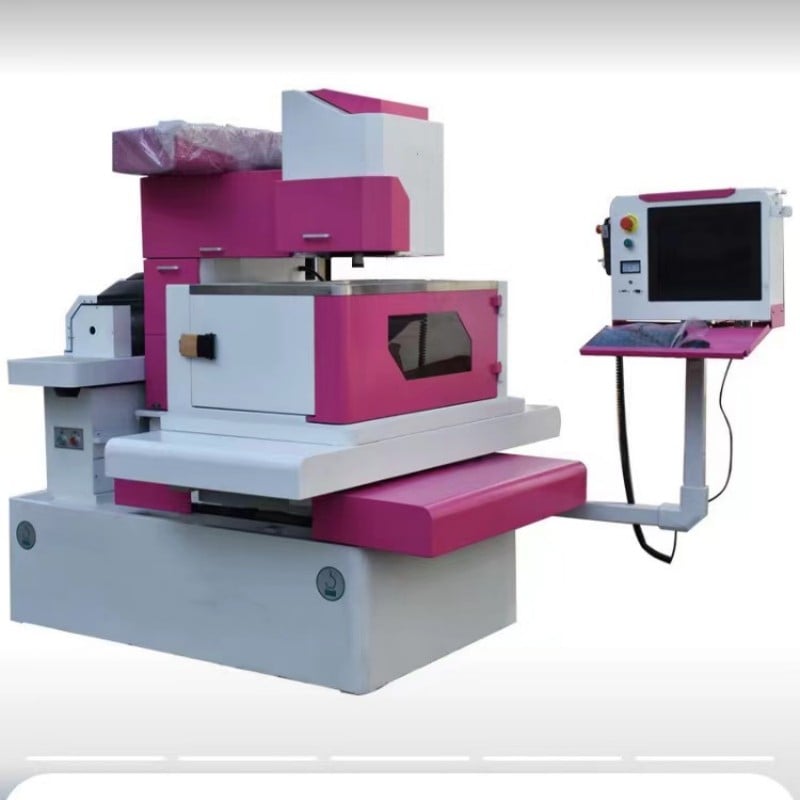
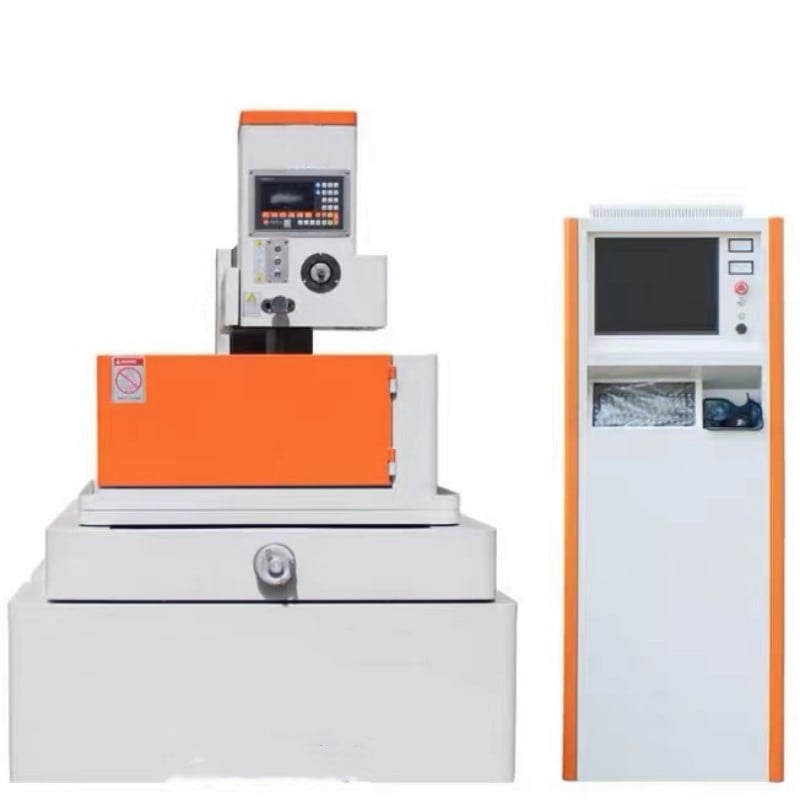
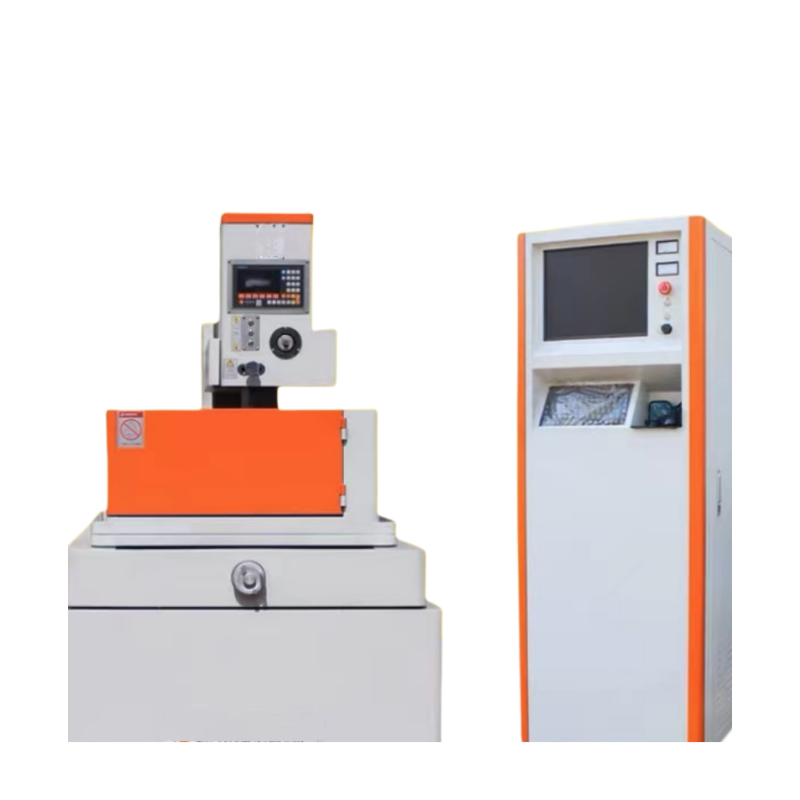
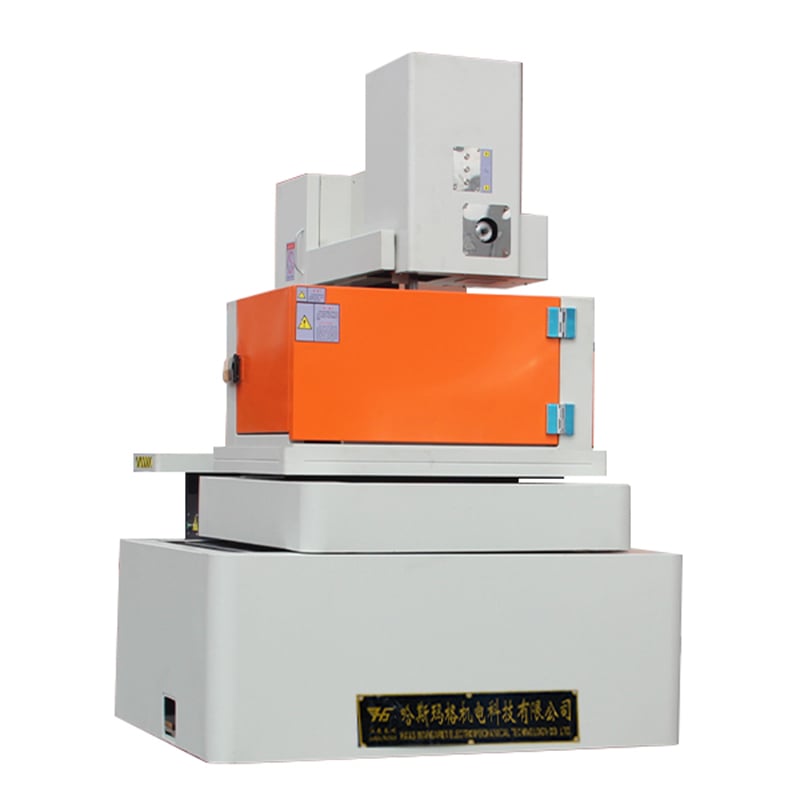
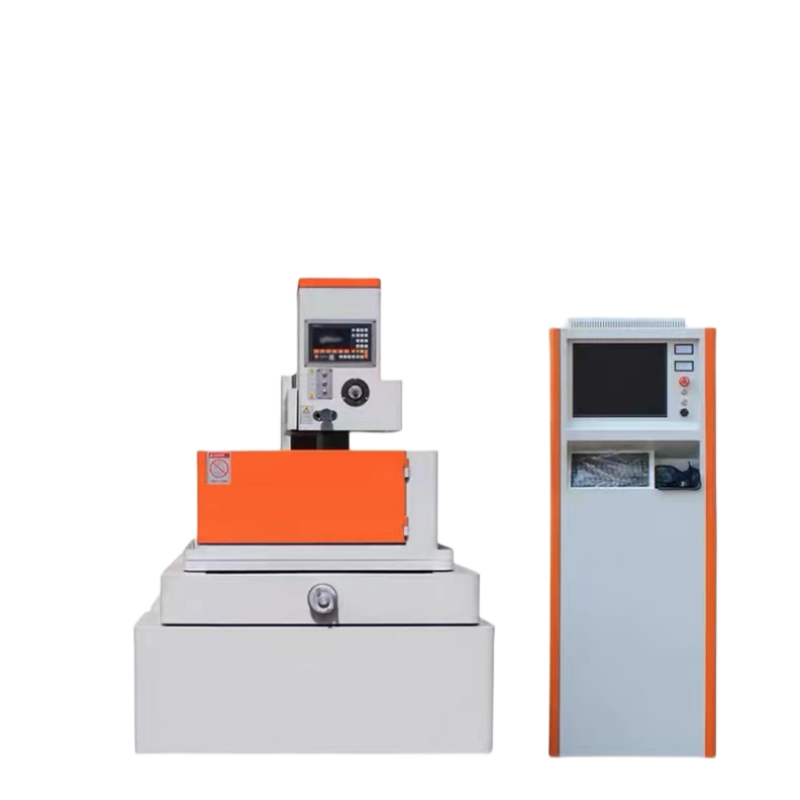
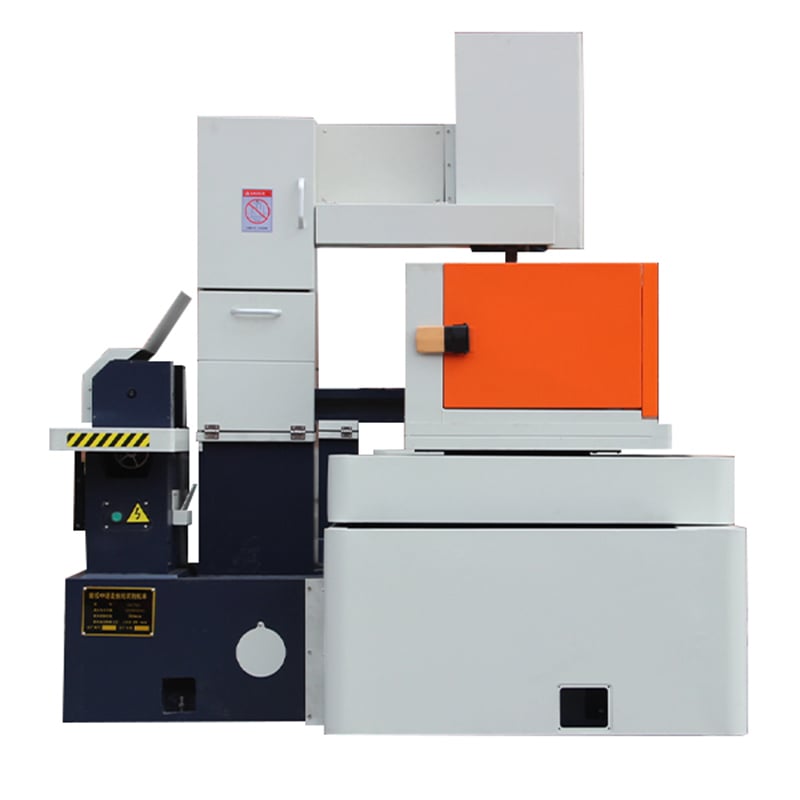
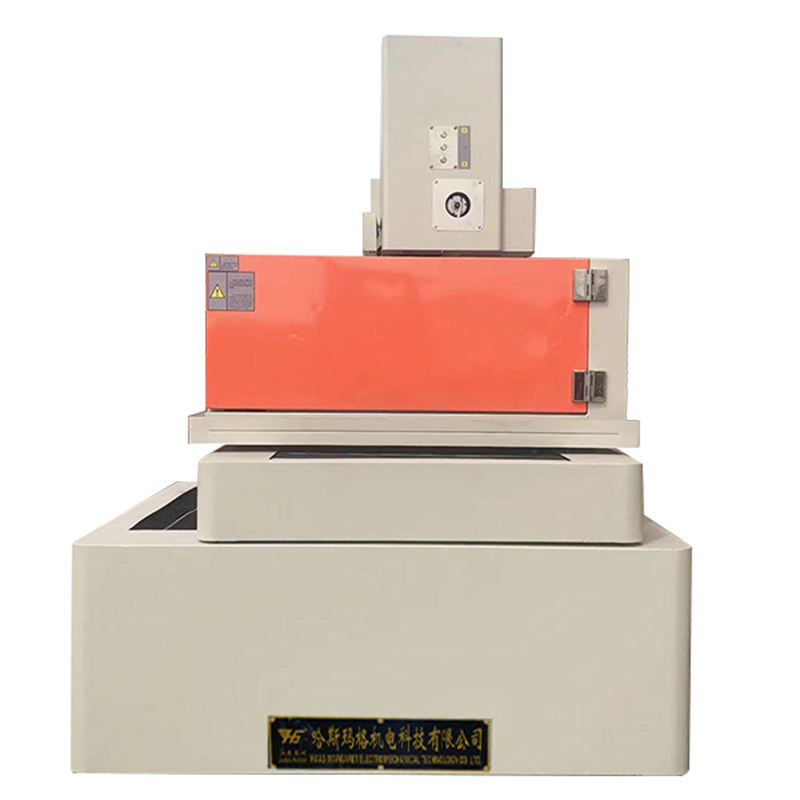
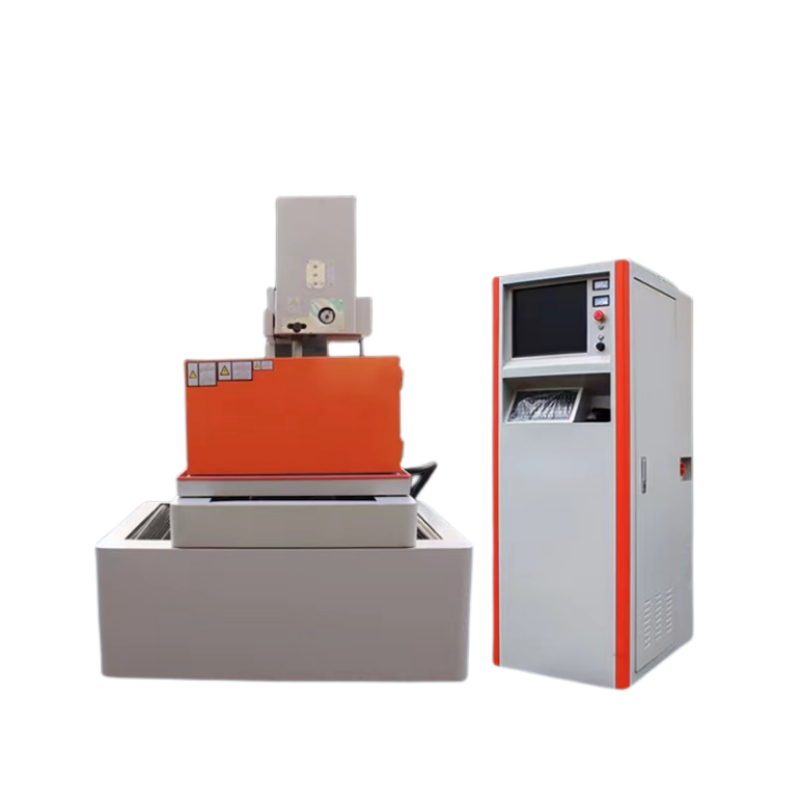
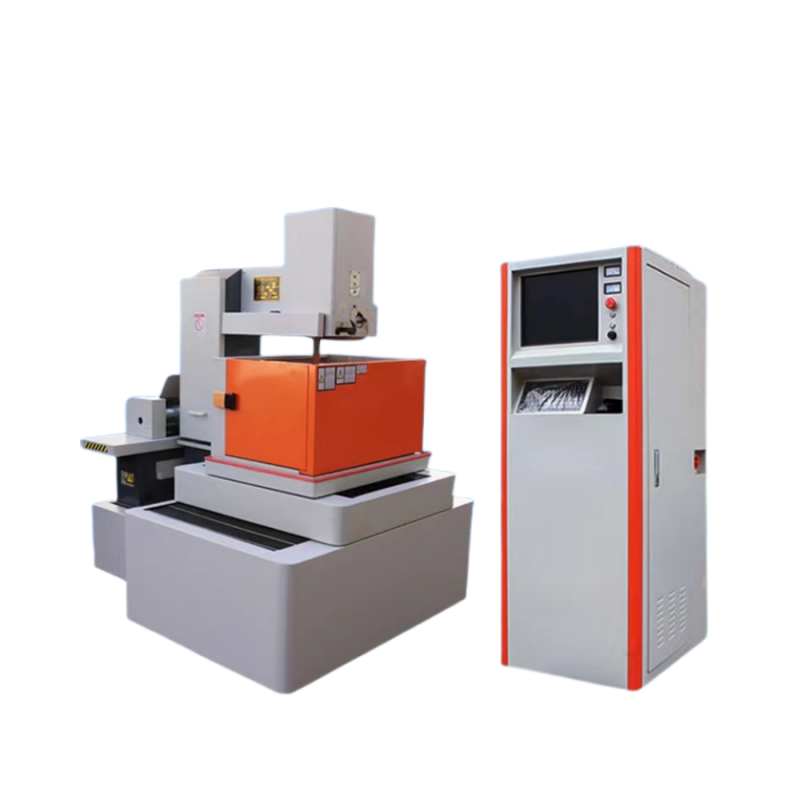
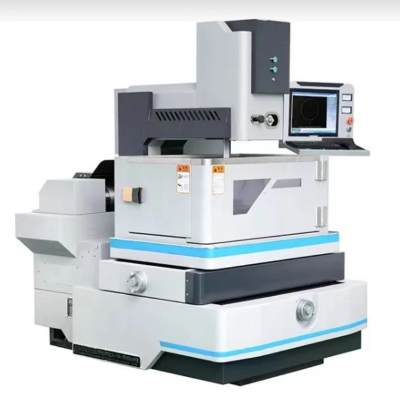
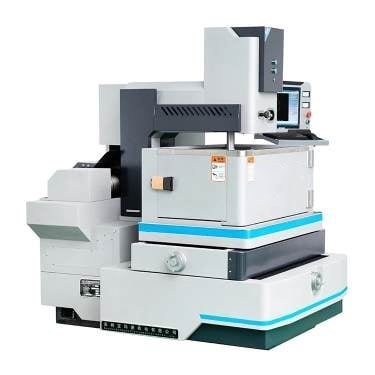
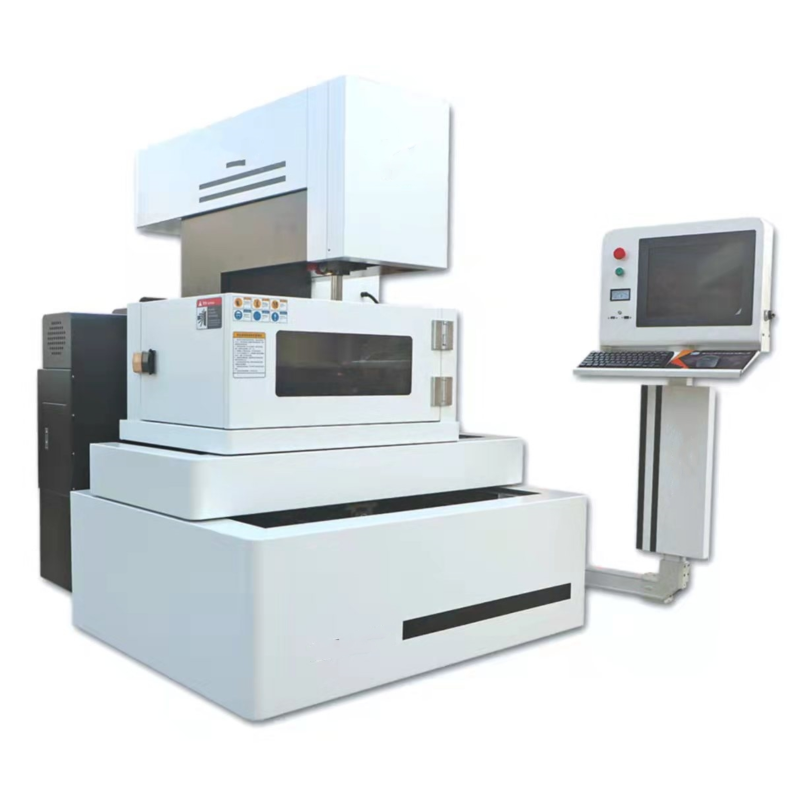
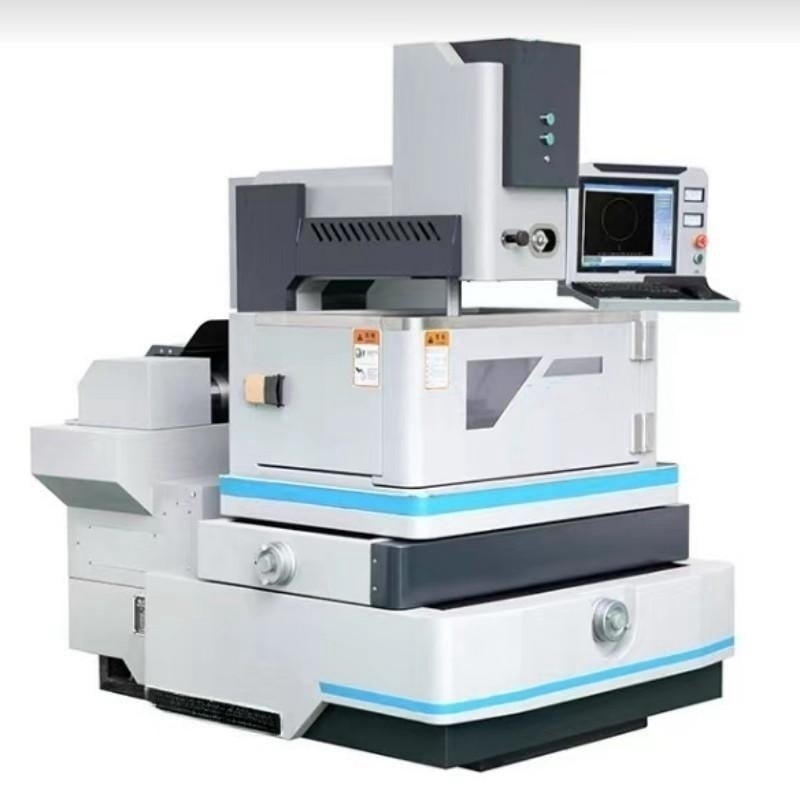
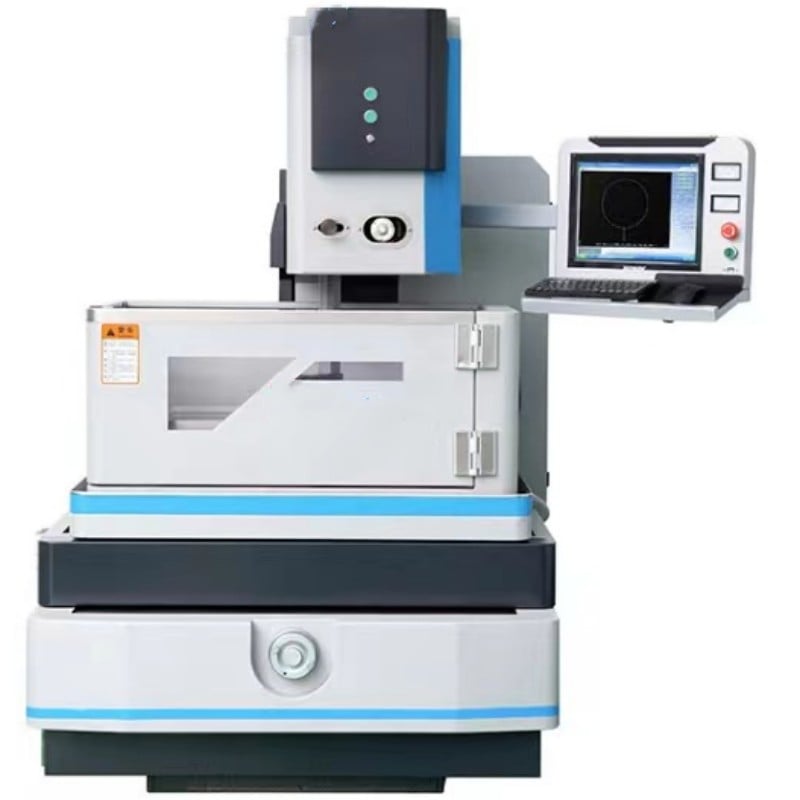
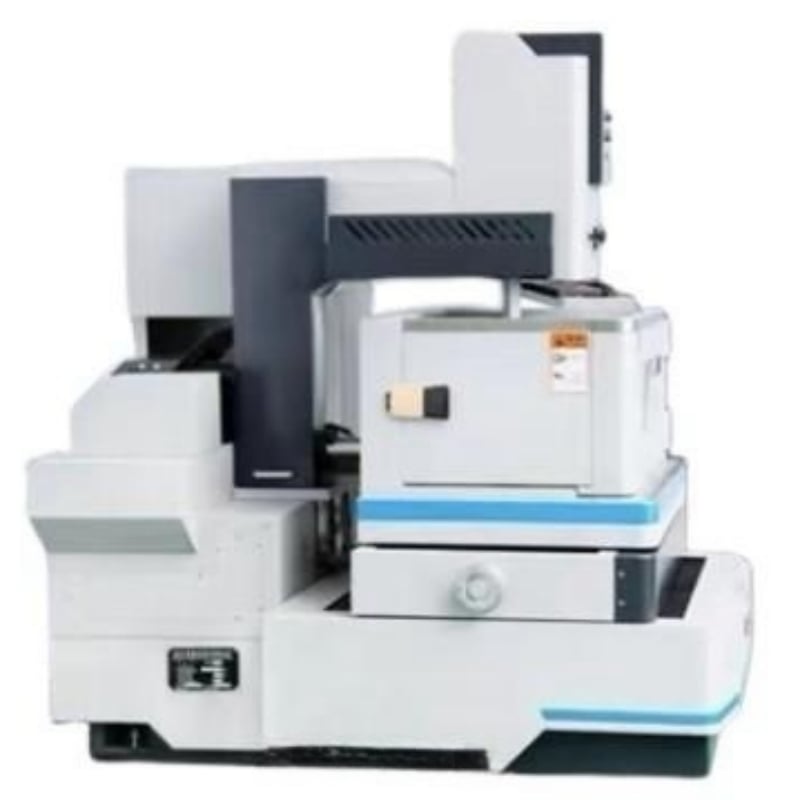
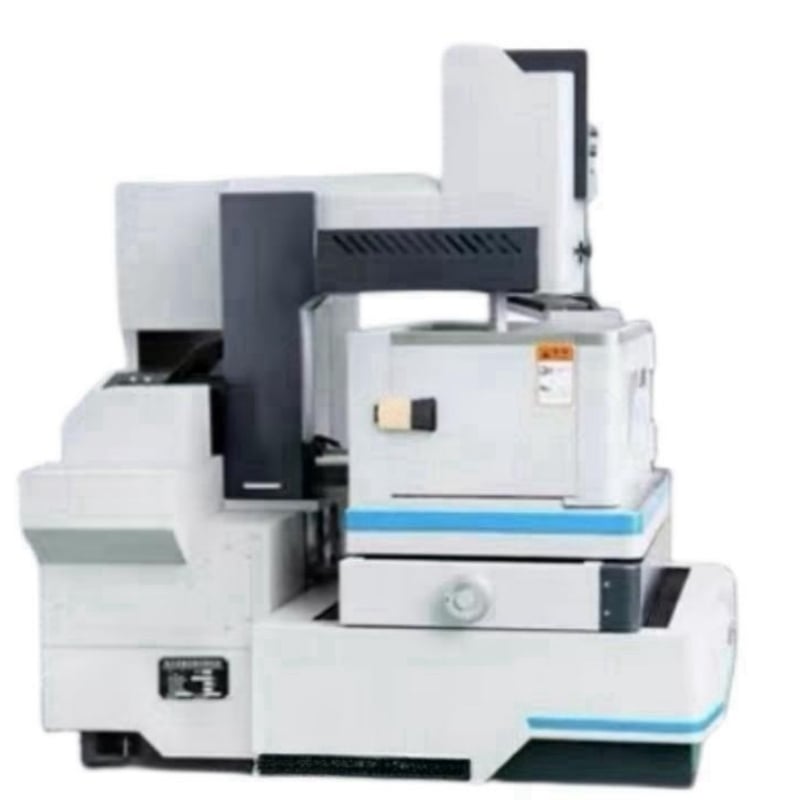
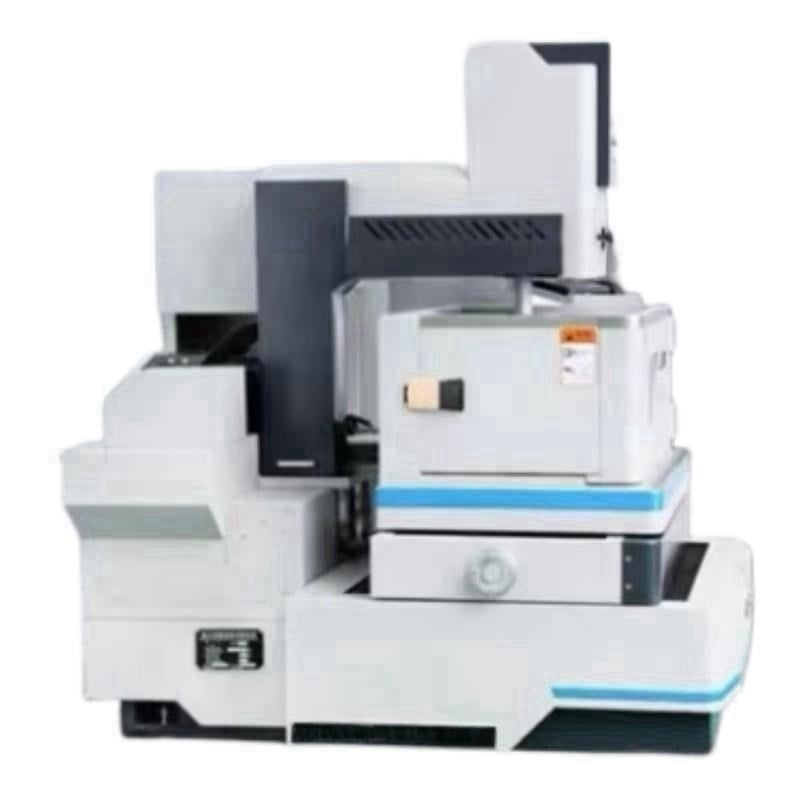
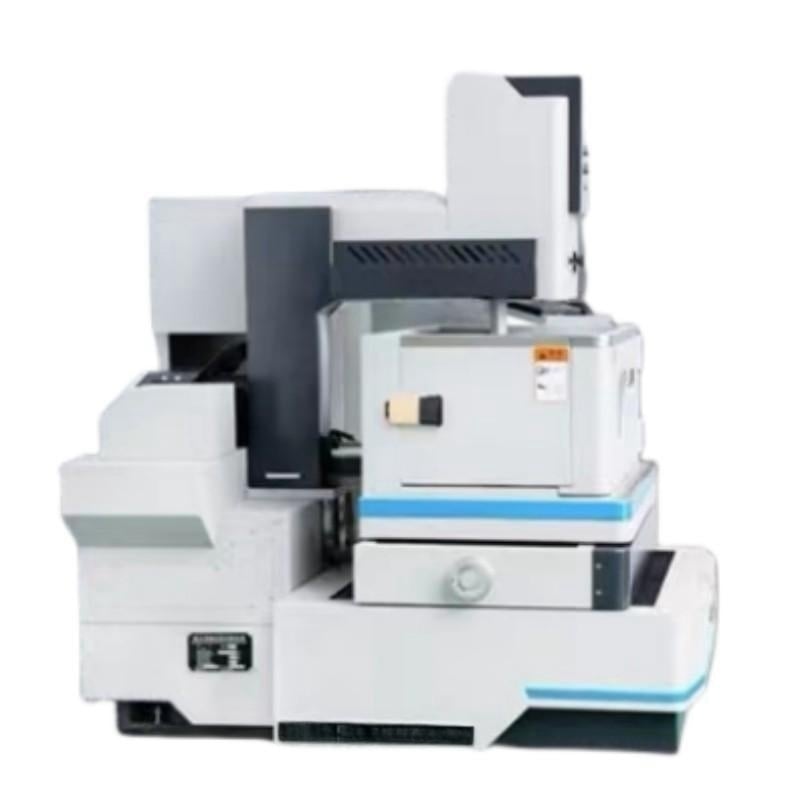
DK7732C/T er miðlungs hratt vélboringarvél með endurteknum þráð fyrir fyrsta snið og hreinsunaraðgerðir. Stjórnkerfið styður samhæfða fjóra ásana sniðvirkni á X-, Y-, U- og V-ásnum, ásamt mörgum hreinsunarsniðum.
✦ Framleiðslueiginleikar
Vélin býður upp á 400 × 320 mm ferð á X- og Y-ásnum, 600 × 380 mm vinnuborð og hámarksþyngd á borðinu af 300 kg. Hámarksþykkt hlutar sem getur verið vinninn er tilgreind sem 400 mm.
✦ Skurðaðstæður
Hámarks skurðhraði sem tilgreint er er ≥150 mm²/mín. Raunverulegur skurðhraði og yfirborðsútgildi eru háðir efni og þykkt hlutar, þvermál vefsins, vinnumyndinni, skurðaðstæðum og fjölda hreinsunarskurða.
✦ Yfirborðsloftun
Tilgreind yfirborðsgrófleiki er Ra ≤ 2,0 μm eftir fyrstu skurðinn og Ra ≤ 0,8 μm eftir klippiskurðina.
✦ Nákvæmni vélbreytingar eftir klippiskurð
Fyrir tilgreinda prófunarhlutann, reglulegan áttunga með hæð 40 mm og hliðarlengd 28 mm, er víddaframleiðsla eftir klippiskurð 0,009 mm í lóðréttum sniði og 0,010 mm í láréttum sniði.
✦ Vél- og rafraeðistilling
Listi yfir hluti tilgreinir P3-gæða HIWIN kúluskrufulstöðvar og HIWIN línulegar leiðslur. Valmöguleikar fyrir ágisker eru NSK (Japan) eða HARBIN (China). Tilgengilegar stýrikerfi eru HF Integrated CNC og Autocut CNC. Merki og uppruni rafhluta breytast eftir hlut og stillingu; sjá hlutatalan og lokatilboðið fyrir staðfestan uppbyggingu.
DK7732C/T notar á HT300 hráefni-sandgjöfustyrkt og styður miðlungs hratt, margfaldan skur á endurteknum þráði með EDM. Samstilltur skur er framkvæmdur á X-, Y-, U- og V-ásunum. Z-ásinn er ekki tilgreindur sem fimmti samstilltur skurás. Lokalegur stýrihlutur, ásskaut, stýrismíða og rafhlutir eru staðfestir í vélarboðinu og uppsetningarskjalasafninu.
DK7732C og DK7732T eru aðallega ólíkar í botnbyggingum sínar. Miðað við C-gerð botnbyggingar býður T-gerð botnbyggingar upp á lítinn fyrirframhaldandi stuðul á stöðugleika og er betur hentug fyrir notkunartilvik þar sem stöðugleiki krefst meiri nauvirkni. Besta uppsetningin ákveðst eftir vinnuhlut, starfskilmálum og vinsældum vinnslu niðurstöðum. Nákvæmar tilgreiningar og skoðunar niðurstöður eru staðfestar í lokaboðinu og framleiðsluskoðunar skýrslu.
Veldu DK7732C/T þegar nauðsynleg skurðsvæðisstærð er innan 400 × 320 mm og borðþyngd er innan 300 kg. Fyrir stærri kröfur, bera saman við DK7740C/T eða DK7750C/T . Skoðaðu heildarvalkostana fyrir HarsMarg margföldum snóra-EDM vélum .
| Flokkur hluta | Uppruni (framleiðandi) | Athugasemdir |
| Stjórnkerfi | ||
| CNC-stjóri | HF samþættur CNC / Autocut CNC | Tveir valmöguleikar í boði |
| Vélaverkfær (valfrjálst) | ||
| Gjóðstrafræði | Innlendar | HT300 harsgólf casting |
| Kúlum skrúfum samsetningu | HIWIN, Taíwan | Nákvæmniarflokkur P3 |
| Línulegar ástæðuvegir | HIWIN, Taíwan | |
| Hringir | NSK, Japan / Harbin, Kína | |
| Rafmagnsþætti | ||
| AC samhverfara | Siemens | |
| Hjálparskil | Omron | |
| Háttíðni aflsveifla | Innflytt úr Japan | |
| Transformer | Innlendar | |
| SERVO VÍFIR | Delta, Taiwan | AC vélhamfara |
| Aðrar | Japan, Taiwan, Sameignarfélag | |
Í samræmi við þjóðlega staðalinn GB7926-2015 'Tråd EDM vélar (aftur og fram tegund) - Nákvæmni insýni':
| Insýnisatriði | Stafrænir |
| Gagnstæðar hliðar 28 mm reglulegrar áttund prism (lóðrétt sniðmát) | 0,012 mm / 0,009 mm (e. skurður) / hæð 40 mm |
| Gagnstæðar hliðar á 28 mm venjulegum áttkanta prisma (láréttur sniðmengi) | 0,015 mm / 0,010 mm (eftir klippingu) / hæð 40 mm |
| Nákvæmni á X og Y-ás | 0,025 mm / innan 1000 mm ferðar |
| Endurtekning á stillingar nákvæmni | 0,013 mm / innan 1000 mm ferðar |
| Yfirborðs ágrýni (Ra) | Fyrsta skurður: Ra ≤ 2,0 μm / Eftir auka-skurði: Ra ≤ 0,8 μm |
| - Nei, ekki. | Aðbúnaður |
| 1 | Vinnuljós |
| 2 | Einfalda búnaður |
| 3 | Lóðrétt stillingarvélastæði fyrir rafmagnsþræði |
| 4 | Hnöttur |
| 5 | Þræðspennari |
| 6 | Vinnuvætissýsla |
| 7 | Verktækisvernda |
| - Nei, ekki. | Skjöl |
| 1 | Pakkalisti |
| 2 | Gæðaskoðun á vél í verkfræðingi |
| 3 | Ein afrit af handbók um kerfisnotkun |
| 4 | Ein afrit af handbók vélinotanda |
✦ Frá upphafsdaginni veitir birgirinn ár afköst á vélmenni. Undir venjulegum notkunarskilmálum er birgirinn ábyrgður fyrir frjálsar viðgerðir og skipti á skiptibitum, en brúanlegir hlutar, slípbitar og tæki eru ekki hluti af ábyrgðarkeðju.
✦ Eftir tveggja ára ábyrgðartímabilið mun birgirinn veita nauðsynlega skiptibit fyrir viðgerðir og bjóða viðgerðaþjónustu á skilvirðum kostnaði.
Leyfishafið skal veita ókeypis þjálfun á staðnum fyrir 1–2 tækniaðila á vinnustað leyfishafans í einu til tveggja daga.
| - Nei, ekki. | Item | Námsmefni |
| 1 | Forritun | Kennsla í forritunartækni |
| 2 | Rekstur | Yfirlit yfir heildaruppbyggingu vélarinnar, upphafsnámskeið og lyklaföll stýrikerfisins |
| Kall á forrit, nálgar kennsluupplýsingar | ||
| Aðgerðafræði og öryggisráðstafanir | ||
| 3 | Vélbúnaðurinn við hátt við gerð | 1) Yfirlit yfir vélarbyggingu: |
| – Uppbygging X, Y, Z, U og V ása | ||
| – Uppbygging olíu- og smyrjukerfis | ||
| 2) Algeng vélavandamál og viðhald: | ||
| – Meðhöndlun á leiðbeiningum við brot í rafstreng | ||
| 4 | Rafmagnsviðhald | 1) Kennsla á algengum rafhlutum og táknmælum |
| 2) Kynning á grunnþekkingu á rafmagnsfræði | ||
| 3) Skýring á vélarafstýringaritmyndum | ||
| 4) Leit að og möguleg lausn á algengum rafmagnsvilljum | ||
| 5 | Próf | Venjulag prófanir og staðfesting á vélarnotkun |