EN





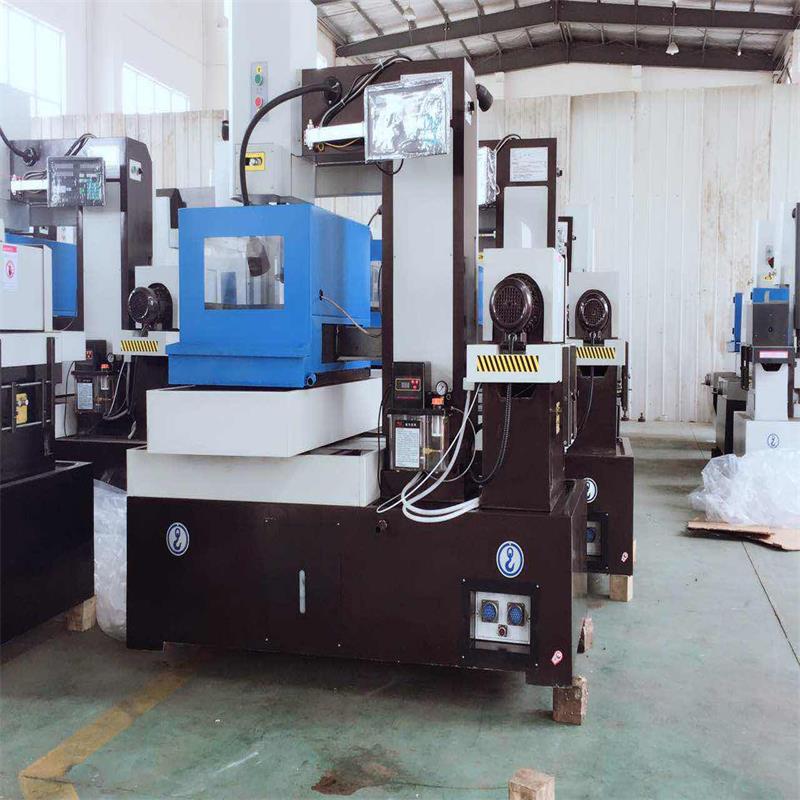
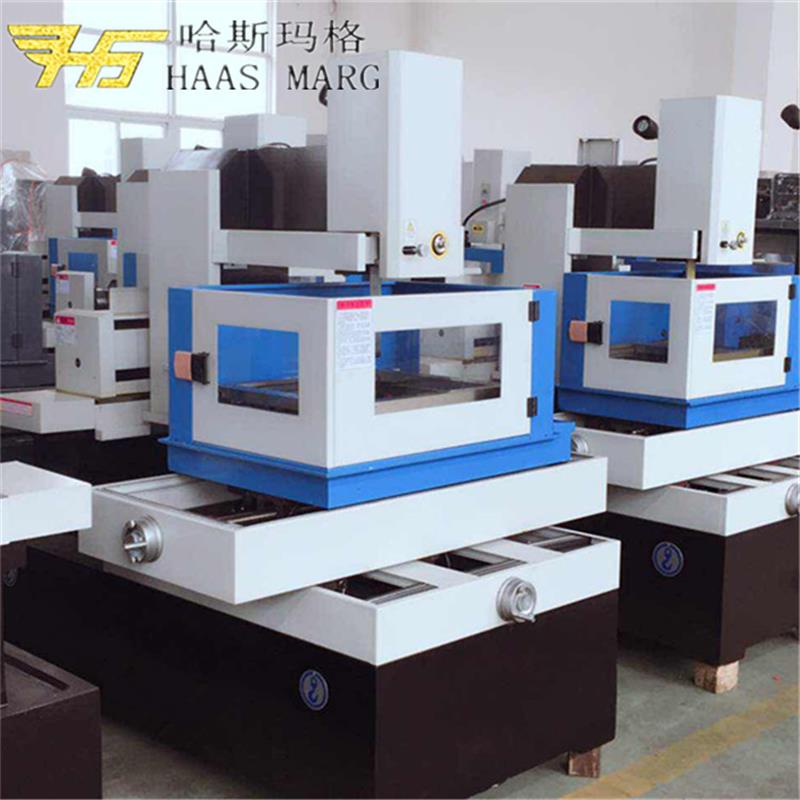
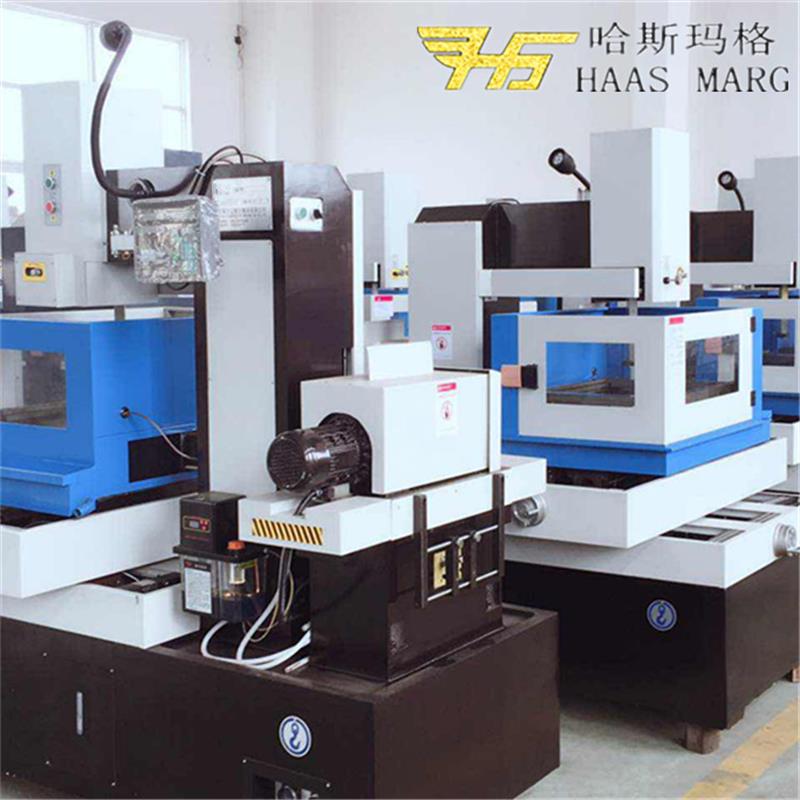
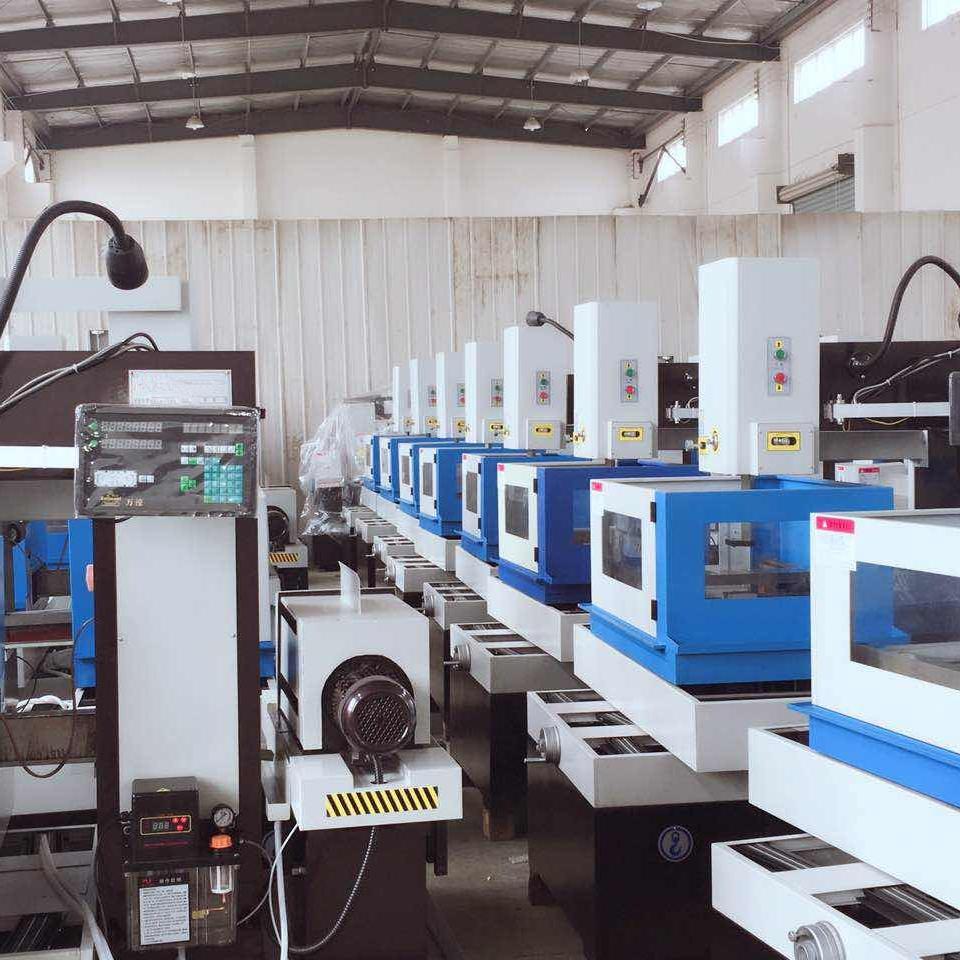
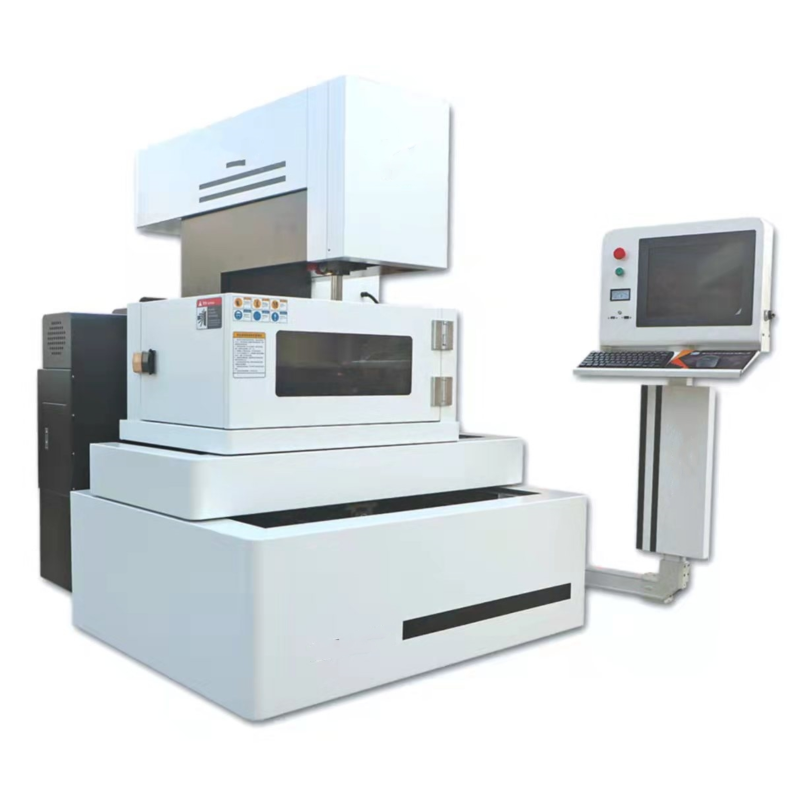
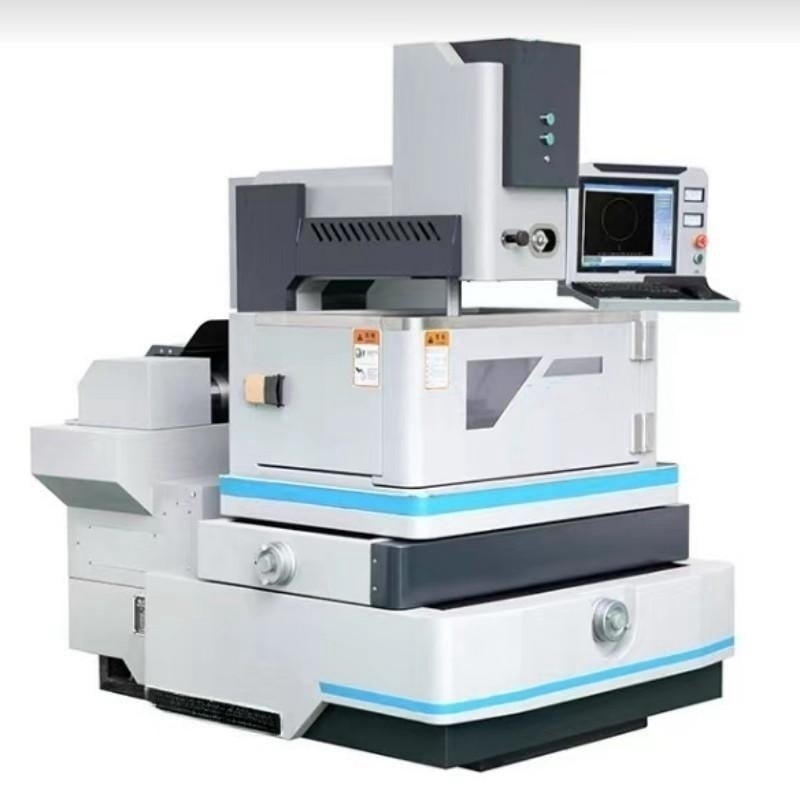
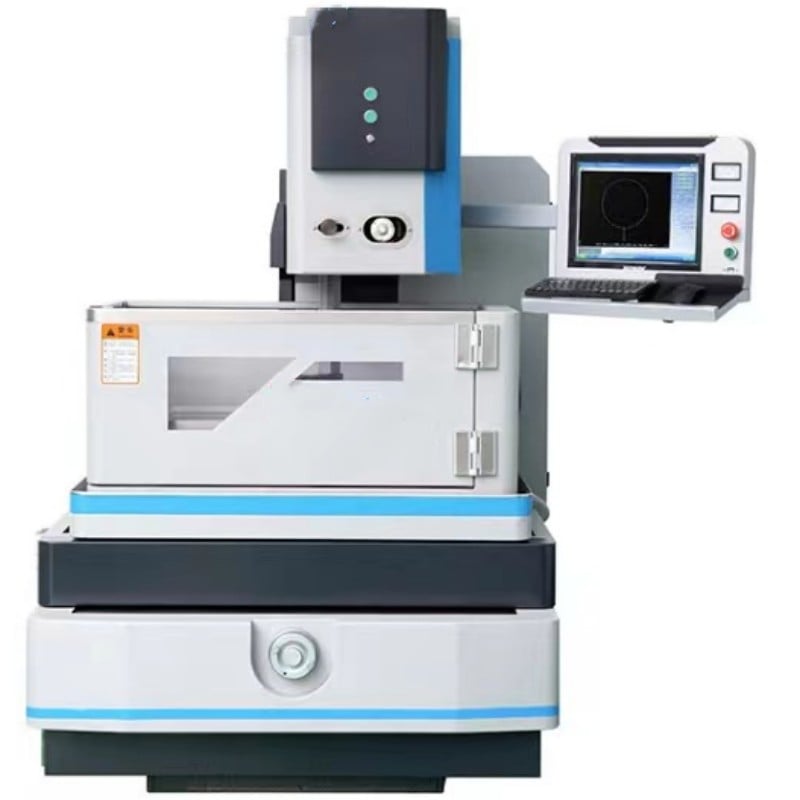
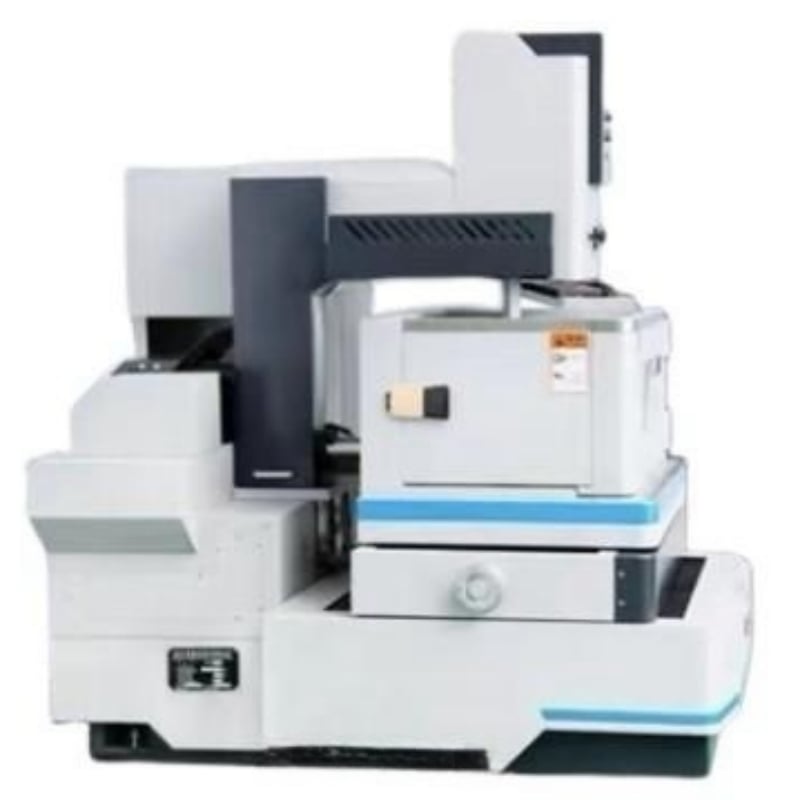
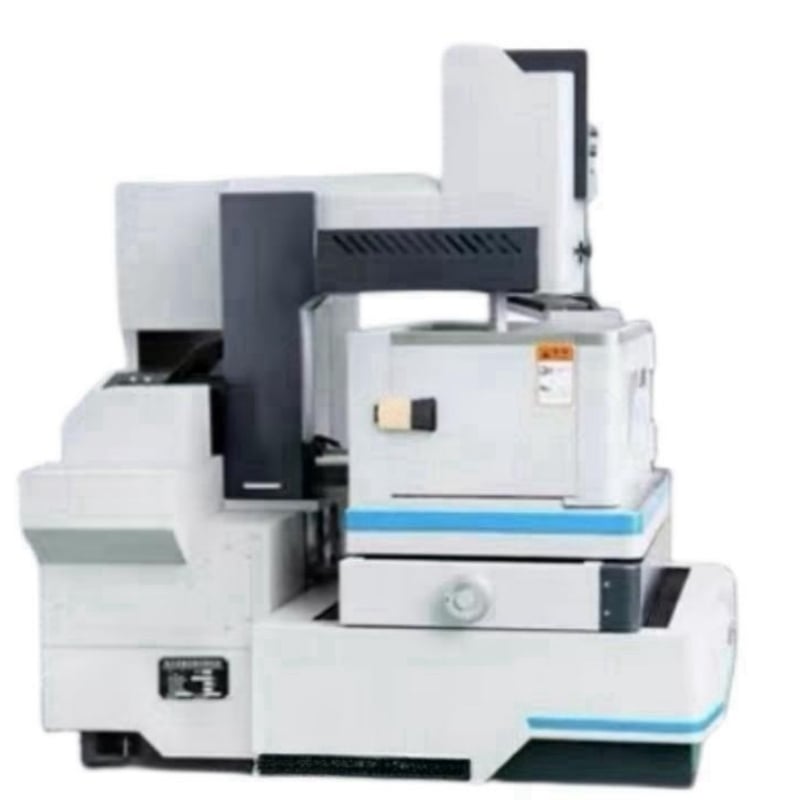
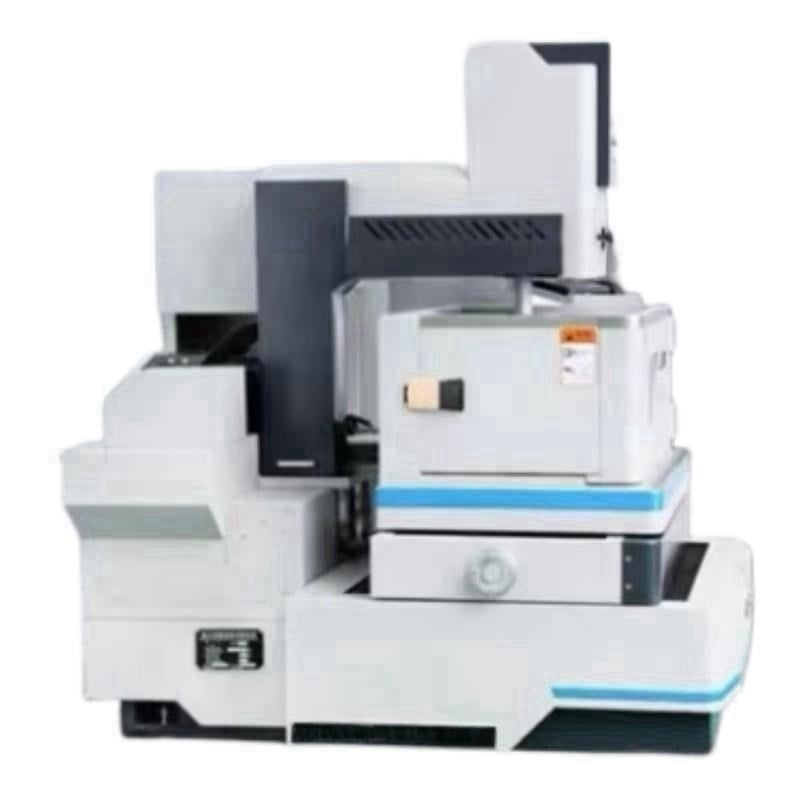
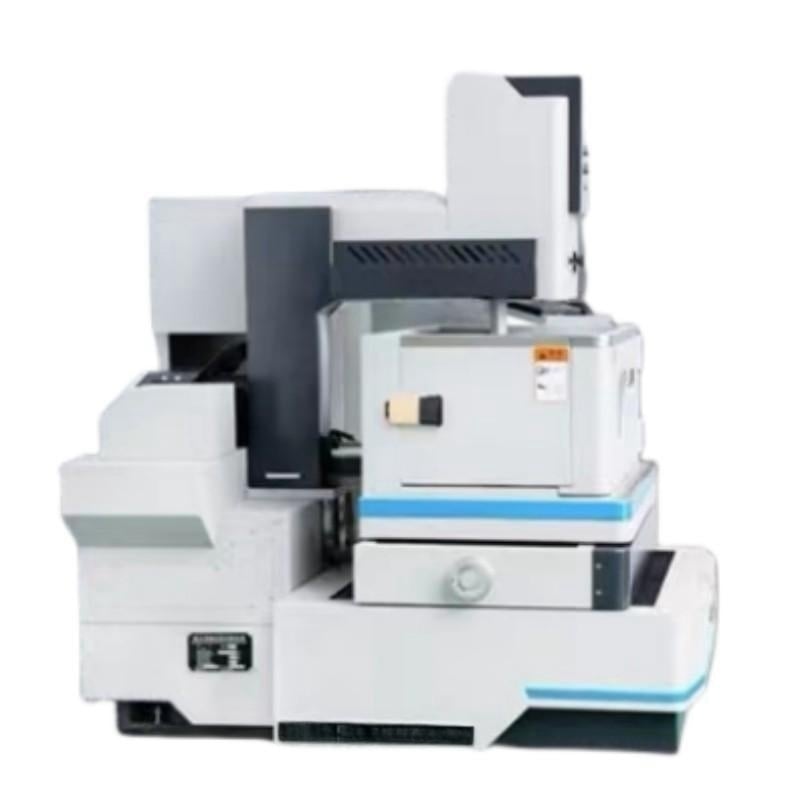
- အကြမ်းဖျင်း
- အဓိက အချက်အလက်များ
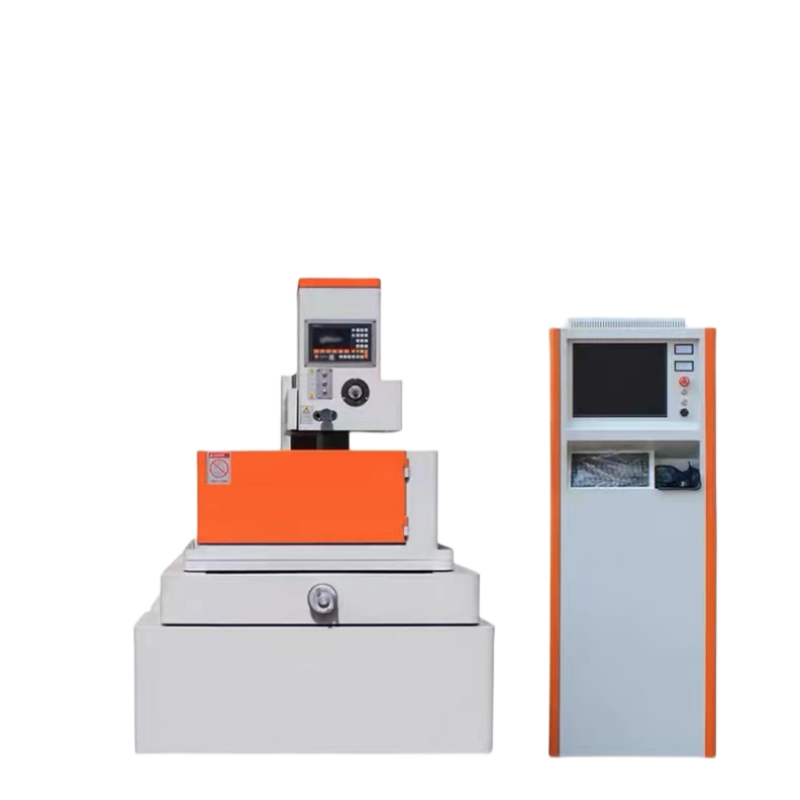
- ထိန်းချုပ်မှုစနစ်လုပ်ဆောင်ချက်
- အကြံပေးထားသော ထုတ်ကုန်များ
| ပစ္စည်း | ယူနစ် | အသေးစိတ်ဖော်ပြချက် |
| ခရီးသွားနိုင်မှုအကွာအဝေး | ||
| – X-axis (CNC) | mm | 400 |
| – Y-axis (CNC) | mm | 320 |
| အလုပ်စားပွဲ | ||
| – စားပွဲအရွယ်အစား | mm | 600 × 380 |
| – အများဆုံးတင်ဆောင်နိုင်သောဝန် | ကီလိုဂရမ် | 300 |
| အများဆုံးဖြတ်တံပါးခြင်း | ဒီဂရီ/မီလီမီတာ | 3°/6° |
| အများဆုံးအလုပ်စိတ်အလွှာအထူ | mm | 400 |
| တစ်ပတ်လျှင်လက်ကိုင်ဘီးခရီး | mm | 4 |
| အကောင်းဆုံးမျက်နှာပြင်မျှင်မှု | µm | ပထမအကြိမ် ဖြတ်ခြင်း - Ra ≤ ၂.၀ |
| အနောက်ဆုံးဖြတ်ခြင်းအကြိမ်များအပြီး - Ra ≤ ၀.၈ | ||
| အလုပ်လုပ်ရာတွင်အသုံးပြုသည့်အရည်စနစ် | ||
| စစ်ထုတ်မှုတိကျမှု | mm | 0.005 |
| ရေစည်စွမ်းရည် | L | 110 |
| လုပ်ဆောင်မှုနည်းလမ်း | ကွာခြားသောဖိအားစစ်ထုတ်စနစ် | |
| အီလက်ထရိုဒ်ဝါယာအချင်း | mm | φ၀.၁၂ – φ၀.၁၈ |
| အများဆုံးဝါယာကြိုးသိမ်းဆည်းနိုင်သည့်အလျား | m | 320 |
| ပလုဆဲလ်တန်ဖိုး | mm | 0.001 |
| အများဆုံးဖြတ်တောက်မှုမြန်နှုန်း | mm²/မိနစ် | ≧150 |
| အင်အားပေးရောင်းရှိမှု လိုအပ်ချက် | ကီလိုဗား | ၂ (၃φ ~ ၃၈၀V ၅၀Hz) |
| လုပ်ငန်းပတ်ဝန်းကျင် | အပူချိန်-၁၀–၃၅°C၊ စိုထိုင်းဆ-၃%–၇၅% RH | |
| အများဆုံးစက်ဖြတ်တံလျှပ်စစ်ဓာတ်အား | A | 8 |
| စက်တံတွေ (C ပုံစံနှင့် T ပုံစံတို့သည် ကွဲပြားနိုင်သည်) | ||
| – အလေးချိန် | ကီလိုဂရမ် | 1400 |
| – စုစုပေါင်း အရွယ်အစား | mm | 1640 × 1280 × 1700 |
| CNC ဆော့ဖ်ဝဲ | HL အလယ်အလတ်အမြန်နှုန်း တစ်ခုတည်းဖြစ်သော CNC ထိန်းချုပ်မှု | |
| CNC ကက်ဘီနက် | ရာဘာကက်ဘီနက် | |
၂။ ထိန်းချုပ်မှုကက်ဘီနက်၏ လုပ်ဆောင်ချက်အကြောင်းကြားပြခြင်း
| အမှတ် | လုပ်ဆောင်ချက် ဖော်ပြချက် | မှတ်ချက်များ |
| 1 | တစ်ခုတည်းဖြစ်သော ပရိုဂရမ်ရေးသားခြင်းနှင့် ထိန်းချုပ်မှုဆော့ဖ်ဝဲ | |
| 2 | ဂရပ်ဖစ်ခြေရာခံခြင်း | |
| 3 | စိတ်ကြိုက်ထောင့်ကို လှည့်ခြင်း | |
| 4 | စီးထုံးတူ စက်ဖြင့် ကုလားထိုင်ခြင်း | |
| 5 | ဝါယာကြိုး ဖြတ်တောက်မှုကာကွယ်ပေးခြင်း | |
| 6 | ပရိုဂရမ်အပြီးတွင် အလိုအလျောက်ပိတ်လိုက်ခြင်း | |
| 7 | USB ဖတ်/ရေးသားသည့်လုပ်ဆောင်မှု | |
| 8 | လေးဘက်ပူးပေါင်း၍ ဖြတ်တောက်ခြင်း | |
| 9 | မီတာတိုက်ရိုက်ချိတ်ဆက်မှုတွင် အလိုအလျောက်ပြန်လည်ထုတ်ယူခြင်း | |
| 10 | ရှေ့နှင့်နောက်ဘက် စက်ဖြင့်ကုသခြင်း | |
| 11 | စက်ဖြင့်ကုသမှု အယူအဆ | |
| 12 | ဓာတ်မီတာပျက်ကွက်မှုကာကွယ်ပေးခြင်း | |
| 13 | AutoCAD DXF နှင့် ISOG ဖောင်မက်များအတွက် ဒေတာပြောင်းလဲခြင်း | |
| 14 | Molybdenum ဝါယာကြိုး၏ အကွာအဝေး အညီပြုလုပ်ပေးခြင်း | |
| 15 | အများအားဖြင့် ထုတ်လုပ်မှု လုပ်ငန်းစဉ် |
✦ အလယ်အလတ်မြန်နှုန်းရှိသော မလွှမ်းမုန်းသော ကြိုးဖြင့် အလွှဲခွဲစက်
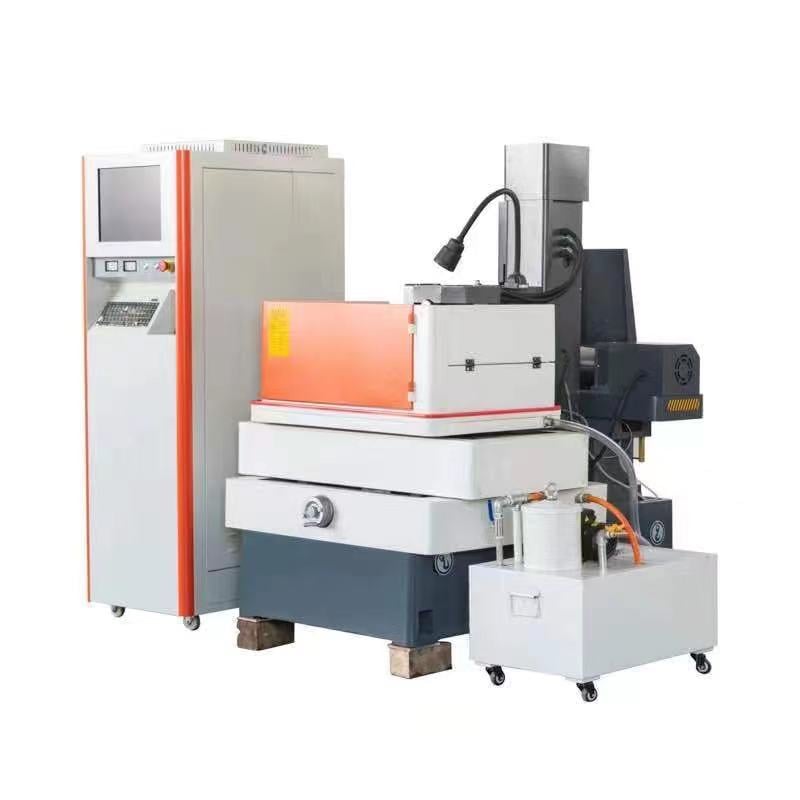
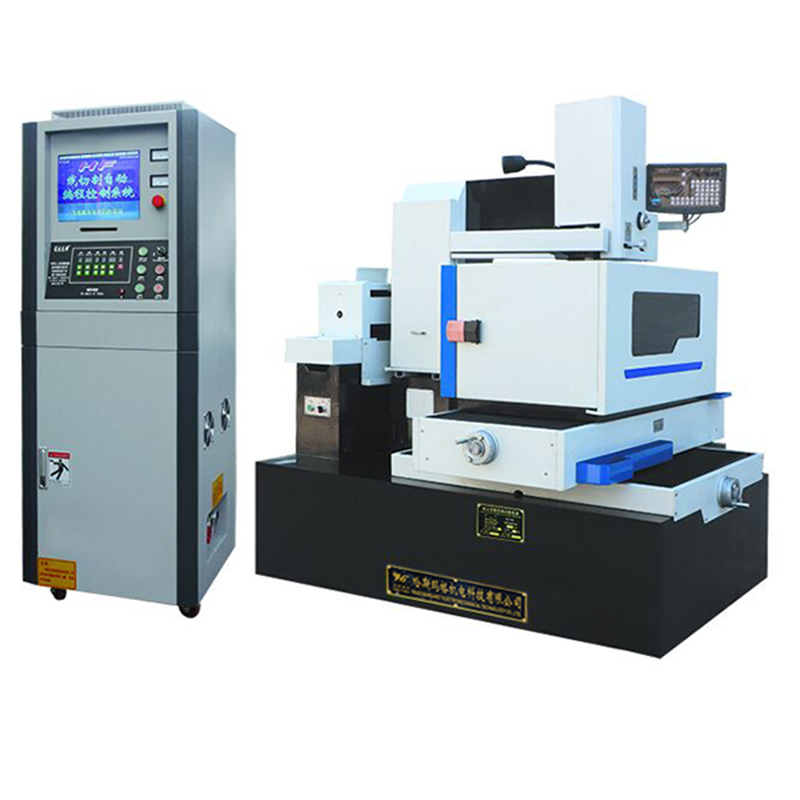
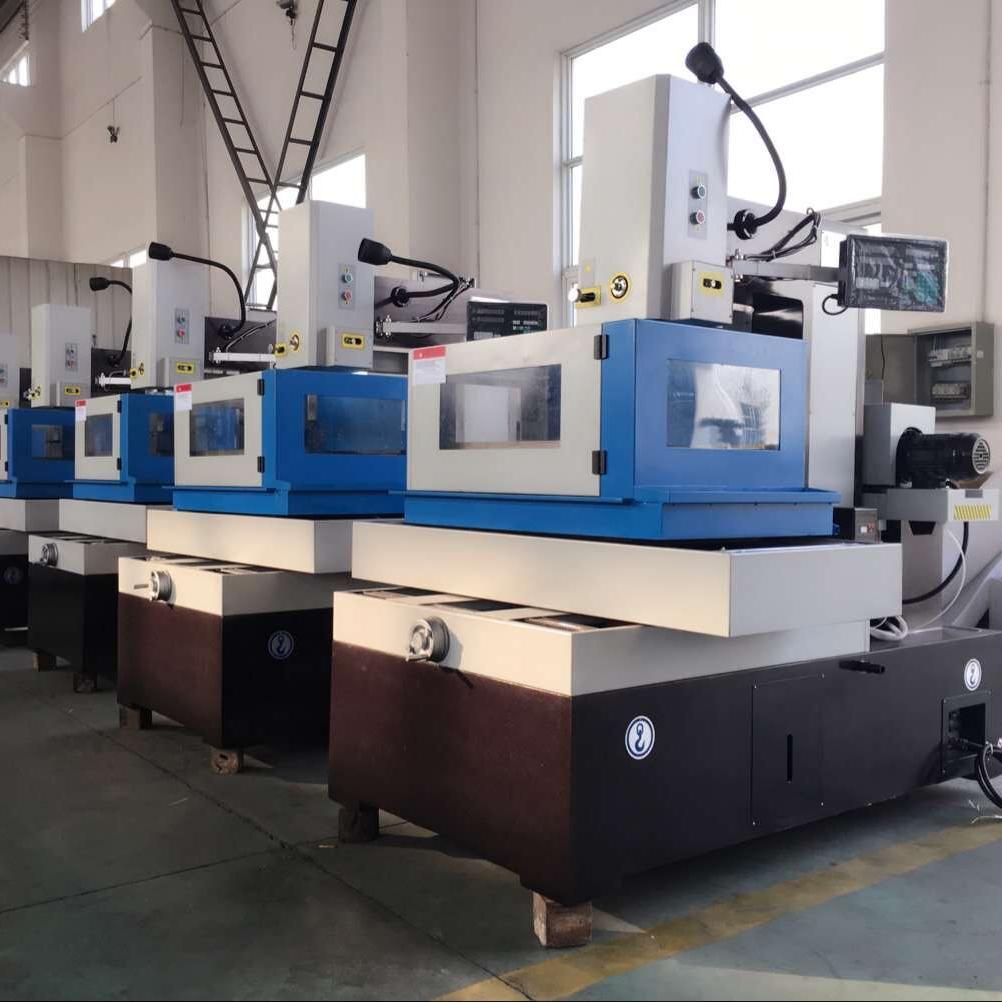
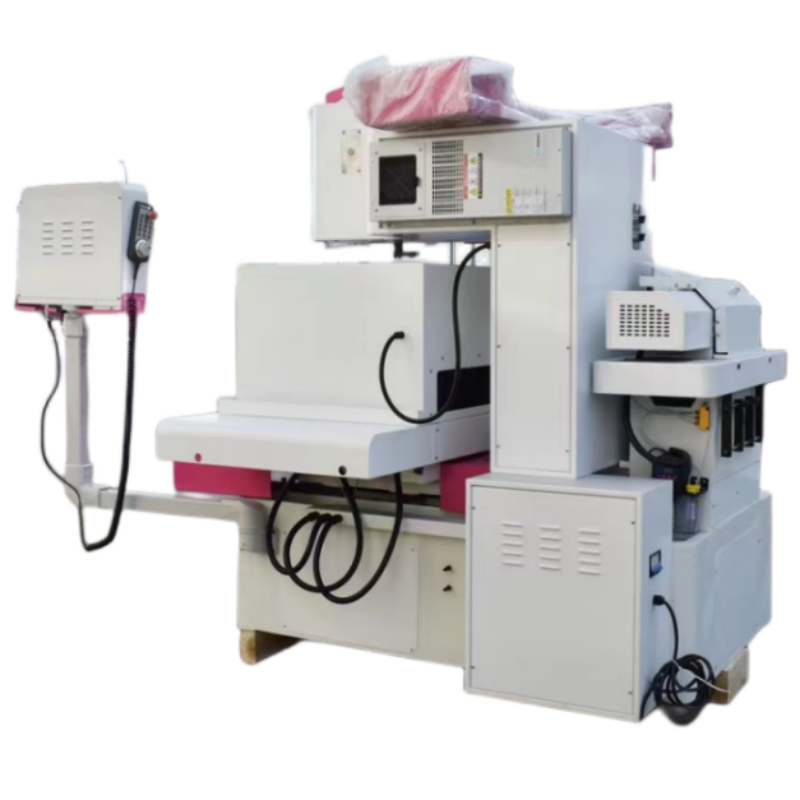
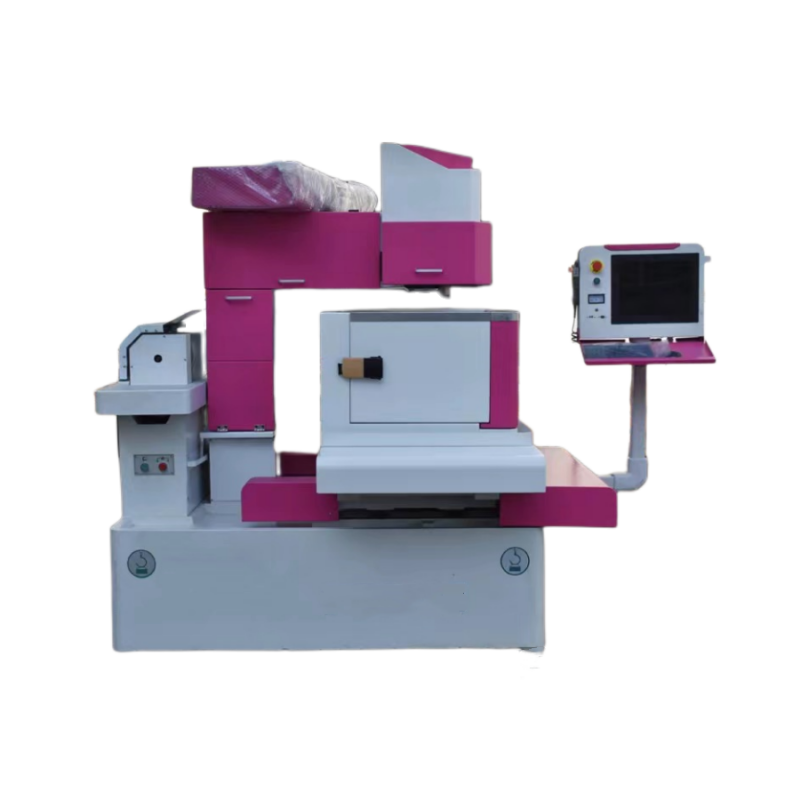
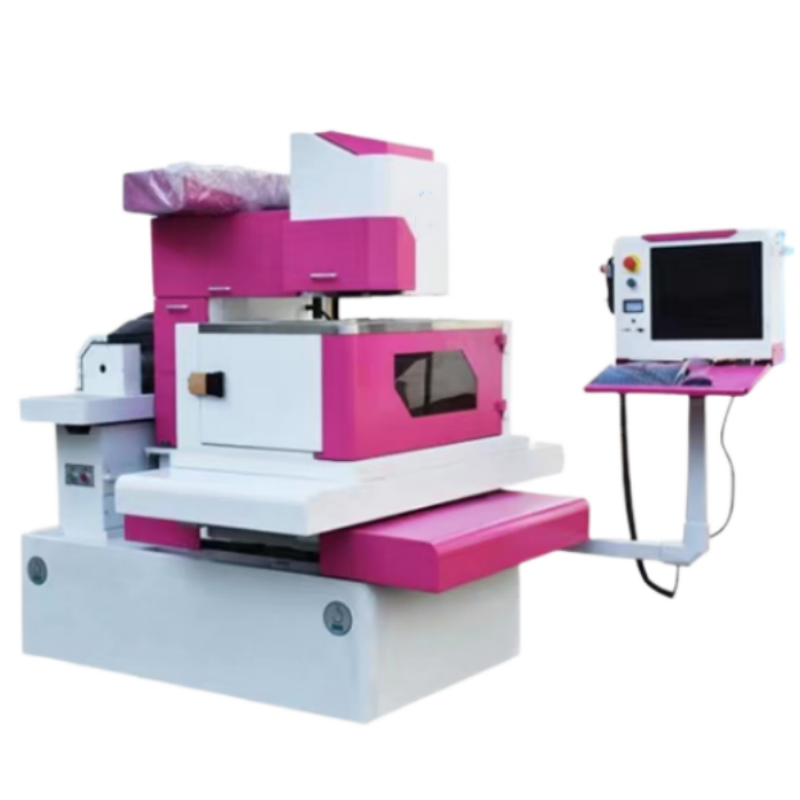
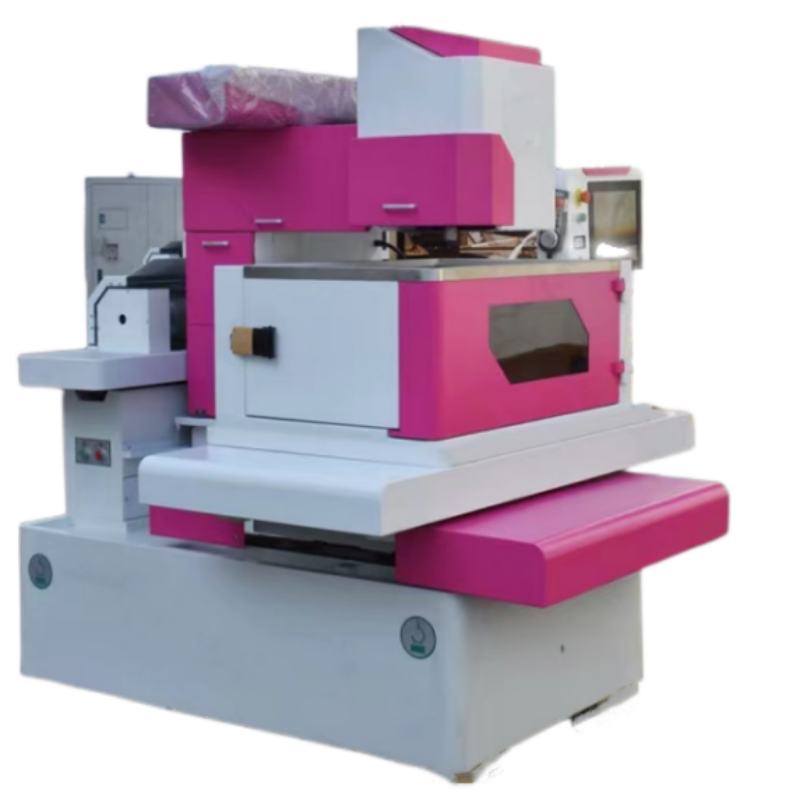
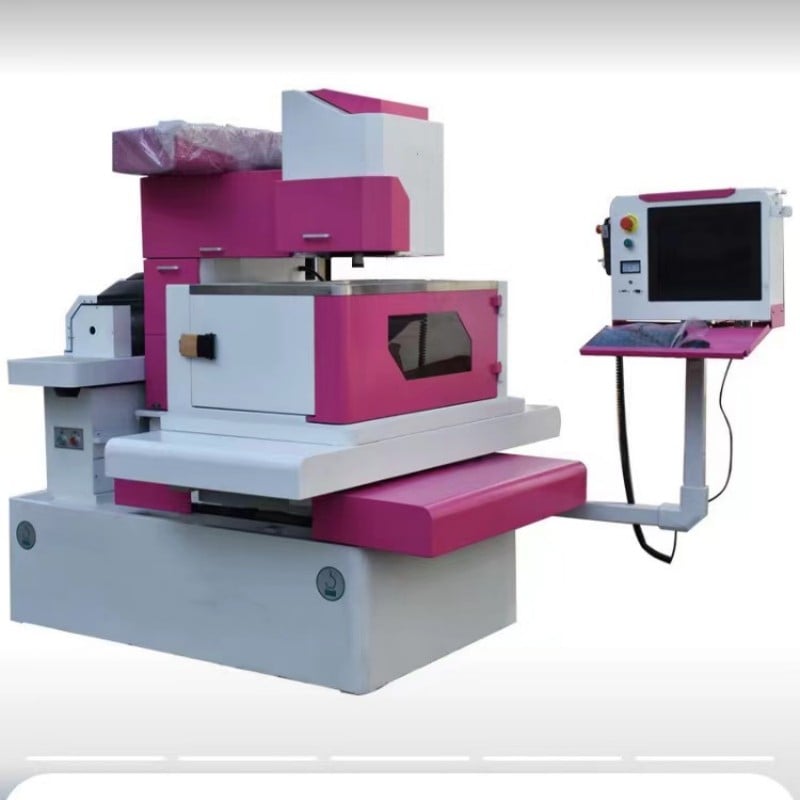
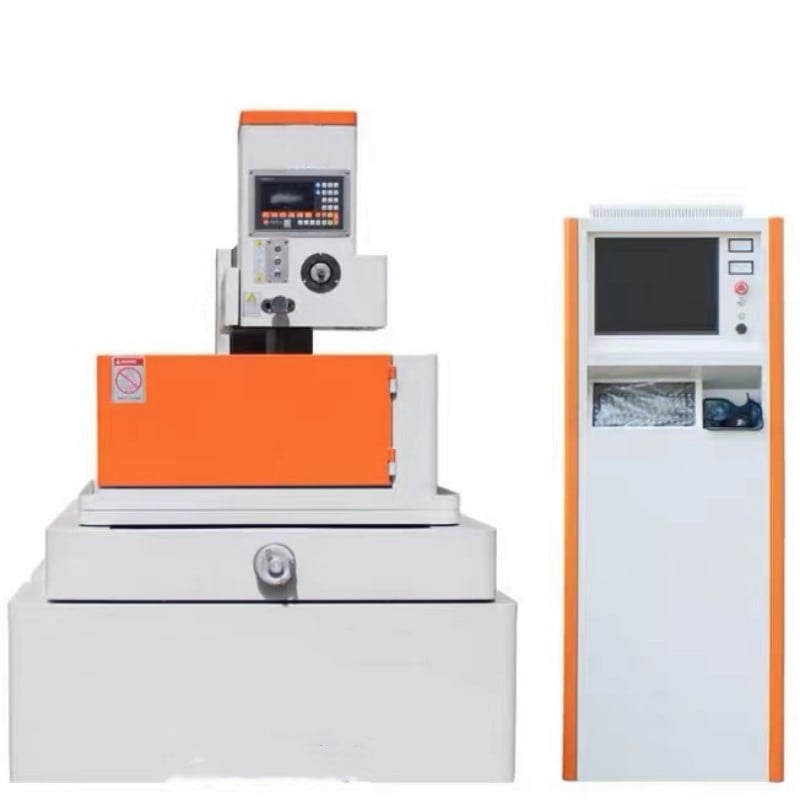
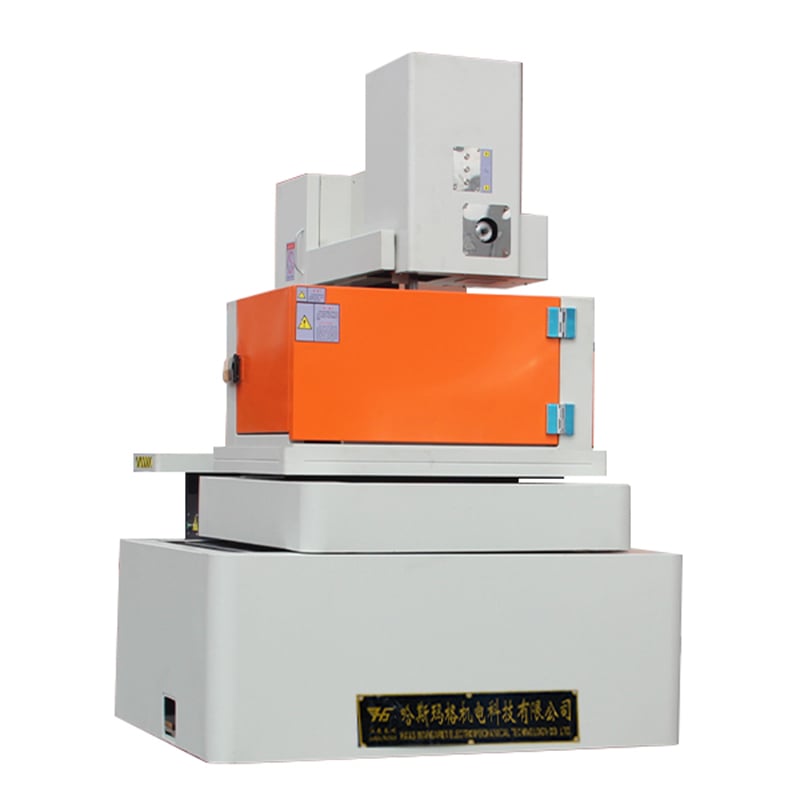
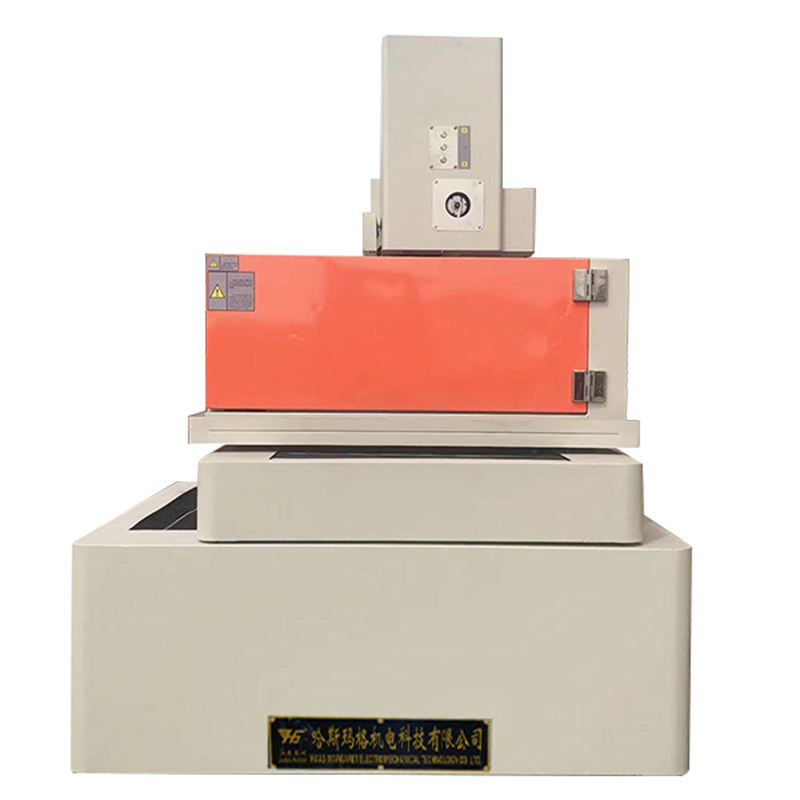
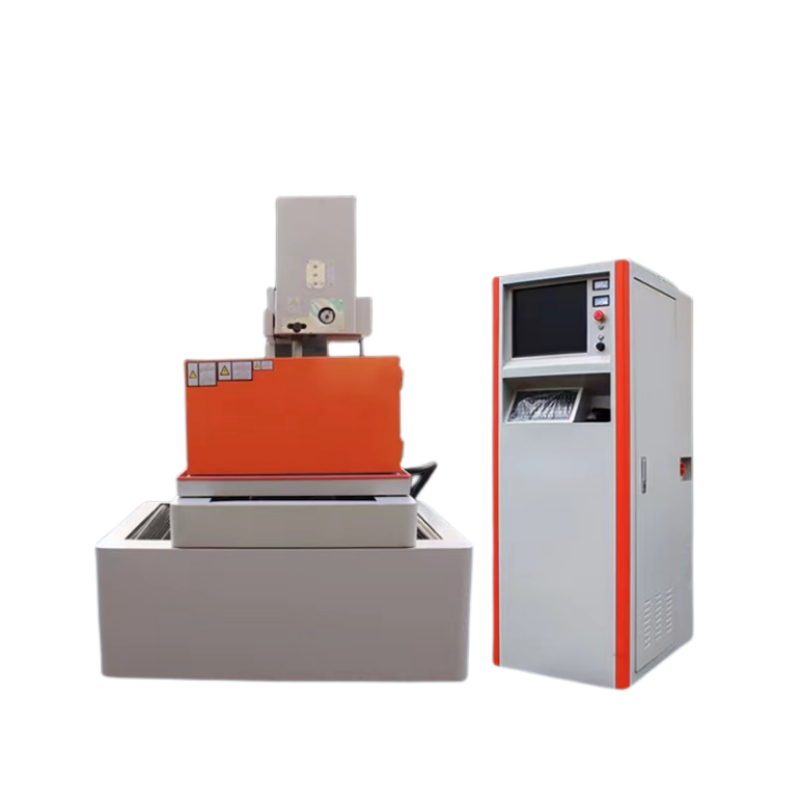
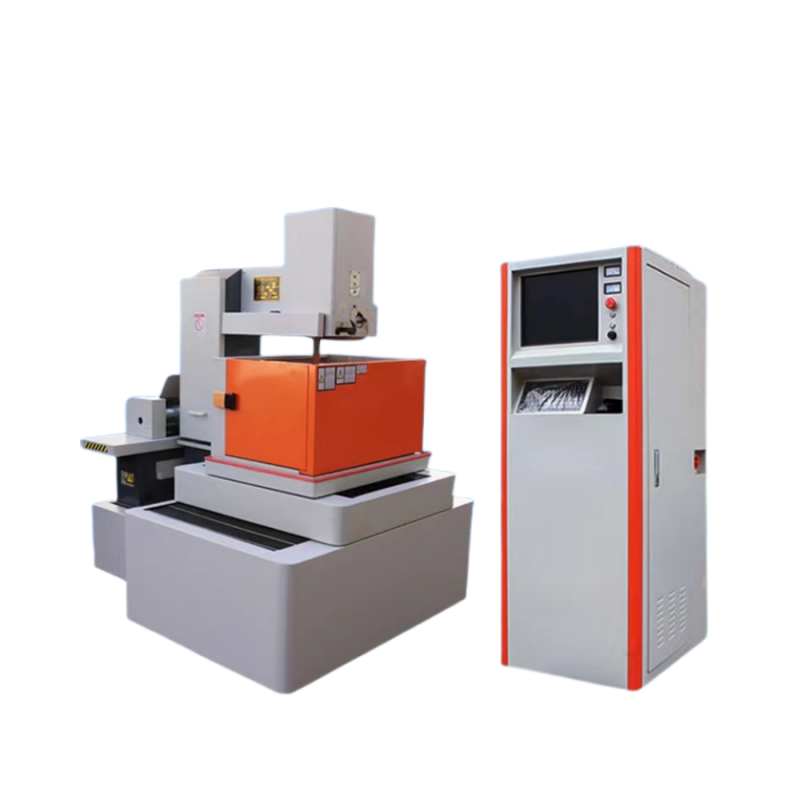
DK7732C/T သည် ပထမအကြိမ် ဖြတ်တောက်ခြင်းနှင့် အနောက်ဆုံးအလုပ်လုပ်ခြင်းလုပ်ဆောင်မှုများအတွက် ဒီဇိုင်းရေးထားသော အလယ်အလတ်အမြန်နှုန်း ပြောင်းလဲသော ဝိုင်ယာ EDM စက်ဖြစ်သည်။ ၎င်း၏ ထိန်းချုပ်မှုစနစ်သည် X၊ Y၊ U နှင့် V အတိုင်းအတာများတွင် လေးမျက်နှာပေါင်းစပ်ဖြတ်တောက်မှုကို အထောက်အပံ့ပေးပြီး အနောက်ဆုံးအလုပ်လုပ်ခြင်းဖြတ်တောက်မှုများစွာကို ပေးစေသည်။
✦ စက်ဖောက်ထွင်းနိုင်မှု
ဤစက်သည် X/Y ခရီးသွားမှု ၄၀၀ × ၃၂၀ မီလီမီတာ၊ ၆၀၀ × ၃၈၀ မီလီမီတာ အလုပ်လုပ်သည့် စားပွဲနှင့် စားပွဲပေါ်တွင် အများဆုံး ၃၀၀ ကီလိုဂရမ် အလေးချိန်ကို ထောက်ပံ့နိုင်သည်။ သတ်မှတ်ထားသော အများဆုံး အလုပ်လုပ်သည့် အရာဝတ္ထုအထူမှာ ၄၀၀ မီလီမီတာဖြစ်သည်။
✦ ဖြတ်ခြင်းစွမ်းရည်
သတ်မှတ်ထားသော အများဆုံးဖြတ်နှုန်းသည် ≥ ၁၅၀ မီလီမီတာ²/မိနစ်ဖြစ်သည်။ အမှန်တကယ်ဖြတ်နှုန်းနှင့် မျက်နှာပြင်အရည်အသွေးသည် အလုပ်အပိုင်း၏ ပစ္စည်းနှင့် အနက်၊ ကြိုးအထူ၊ အလုပ်လုပ်ရာတွင် အသုံးပြုသော အရည်၊ စက်ဖောက်ထွင်းမှုဆိုင်ရာ အချက်အလက်များနှင့် အနောက်ဆုံးဖြတ်ခြင်းအကြိမ်များပေါ်တွင် မှီခိုပါသည်။
✦ မျက်နှာပုံအရည်အသွေး
သတ်မှတ်ထားသော မျက်နှာပုံချောမွေ့မှုမှာ ပထမဆုံးဖြတ်တောက်မှုအပြီးတွင် Ra ≤ ၂.၀ မိုက်ခရောမီတာ ဖြစ်ပြီး အပိုမှုန်းချိန်မှုအပြီးတွင် Ra ≤ ၀.၈ မိုက်ခရောမီတာ ဖြစ်သည်။
✦ အပိုမှုန်းချိန်မှုအပြီး စက်သုံးအတိအကျမှု
သတ်မှတ်ထားသော ၄၀ မီလီမီတာအမြင့်ရှိပြီး ၂၈ မီလီမီတာ ပုံစံမှုန်းသော အိုက်တောဂွန်ပုံစံစမ်းသပ်မှုအရိုးအစိတ်ပစ္စည်းအတွက် အပိုမှုန်းချိန်မှုအပြီး ဒေါင်လိုက်အပိုင်းတွင် အရွယ်အစားအမှုန်းချိန်မှုမှာ ၀.၀၀၉ မီလီမီတာ ဖြစ်ပြီး အလျားလိုက်အပိုင်းတွင် ၀.၀၁၀ မီလီမီတာ ဖြစ်သည်။
✦ မော်ရ်ရှင်နှင့် လျှပ်စစ်ပါရာမီတာများ
အစိတ်အပိုင်းစာရင်းတွင် P3 အဆင့် HIWIN ဘောလ်စက်ရှူ အစီအစဥ်များနှင့် HIWIN လျှပ်စစ်မှုန်းချိန်မှုလမ်းကြောင်းများကို ဖော်ပြထားသည်။ ဘီယာရ်များအတွက် ရွေးချယ်စရာများမှာ NSK (ဂျပန်) သို့မဟုတ် HARBIN (တရုတ်) ဖြစ်သည်။ ထားရှိနိုင်သည့် ထိန်းချုပ်မှုစနစ်များမှာ HF ပေါင်းစပ်ထားသော CNC နှင့် Autocut CNC ဖြစ်သည်။ လျှပ်စစ်အစိတ်အပိုင်းများ၏ အမျိုးအစားများနှင့် မူလနေရာများသည် အစိတ်အပိုင်းအမျိုးအစားနှင့် ပုံစံအလိုက် ကွဲပါသည်။ အတည်ပြုထားသော ပုံစံအတွက် အစိတ်အပိုင်းစာရင်းနှင့် နောက်ဆုံးအကောက်ခေါ်စာရင်းကို ကြည့်ရှုပါ။
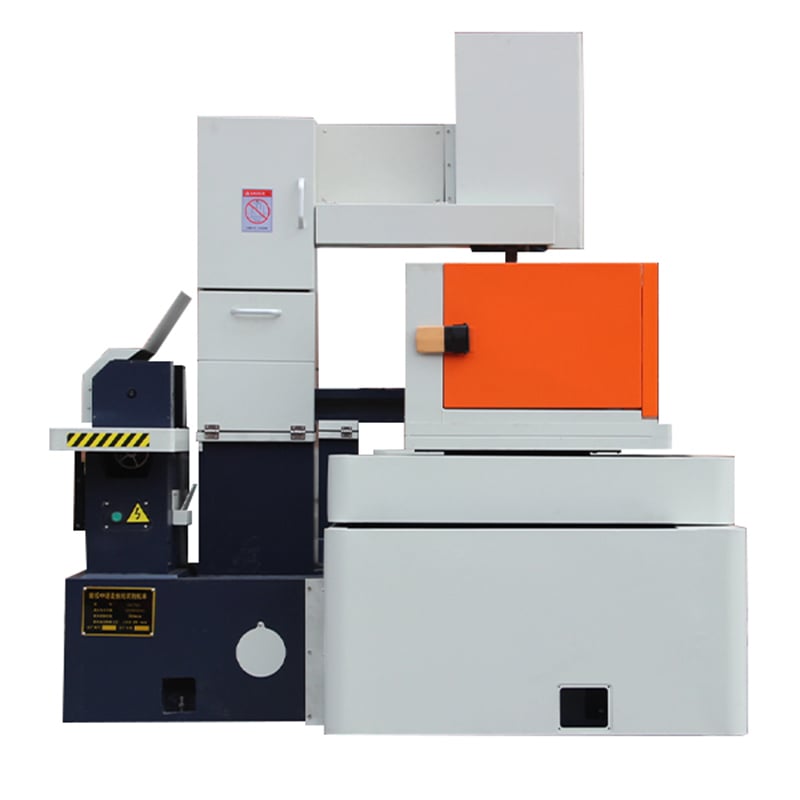
DK7732C/T သည် HT300 ရက်စင်း-အသဲဖွဲ့စည်းမှုကို အသုံးပြုပြီး အလယ်အလတ်အမြန်နှုန်း၊ အကြိမ်ပေါင်းများစွာ ဖြတ်ထုတ်နိုင်သော ပြန်လည်လှည့်ပတ်သော ဝိုင်ယာ EDM ကို အထောက်အပံ့ပေးပါသည်။ X၊ Y၊ U နှင့် V အက္ခရာများဖြင့် ညှိနှိုင်းထုတ်လုပ်မှုကို ဆောင်ရွက်ပါသည်။ Z အက္ခရာသည် ငါးခုမြောက် ညှိနှိုင်းထုတ်လုပ်မှုအက္ခရာအဖြစ် မပါဝင်ပါ။ နောက်ဆုံးထုတ်လုပ်သော ထိန်းချုပ်မှုစနစ်၊ ဘေးရိုင်း၊ ဆာဗို နှင့် လျှပ်စစ်အစိတ်အပိုင်းများကို စက်ပစ္စည်း၏ ကုန်စုပ်စာနှင့် ပုံစံသတ်မှတ်ချက်စာရင်းတွင် အတည်ပြုပါသည်။
DK7732C နှင့် DK7732T သည် စက်ပစ္စည်း၏ အိုးအဆောက်အအုံများတွင် အဓိကအားဖြင့် ကွဲပြားပါသည်။ C အမျိုးအစားအိုးအဆောက်အအုံနှင့် နှိုင်းယှဉ်ပါက T အမျိုးအစားအိုးအဆောက်အအုံသည် အဆောက်အအုံ၏ တည်ငြိမ်မှုကို အနည်းငယ် မြ improvement မှုရှိပြီး တည်ငြိမ်မှုလိုအပ်ချက်များ ပိုမိုတင်ဆောင်သော အသုံးပျော်များအတွက် ပိုမိုသင့်တော်ပါသည်။ အကောင်းဆုံးပုံစံကို အလုပ်အကိုင်အစိတ်အပိုင်း၊ လုပ်ဆောင်မှုအခြေအနေများနှင့် လိုအပ်သော စက်ပစ္စည်းဖြတ်ထုတ်မှုရလဒ်များအရ ရွေးချယ်ရပါမည်။ အတိအကျသော အသေးစိတ်အချက်အလက်များနှင့် စစ်ဆေးမှုရလဒ်များကို နောက်ဆုံးကုန်စုပ်စာနှင့် စက်ရုံစစ်ဆေးမှုအစီရင်ခံစာတွင် အတည်ပြုပါသည်။
လုပ်ဆောင်ချက်အတွက် လိုအပ်သော ဖြတ်ထုတ်နေရာသည် ၄၀၀ × ၃၂၀ မီလီမီတာအတွင်းဖြစ်ပြီး စားပွဲပေါ်တွင် ဝန်ခံနိုင်မှုသည် ၃၀၀ ကီလိုဂရမ်အတွင်းဖြစ်ပါက DK7732C/T ကို ရွေးချယ်ပါ။ ပိုမိုကြီးမားသော လိုအပ်ချက်များအတွက် အောက်ပါများကို နှိုင်းယှဉ်ပါ။ DK7740C/T သို့မဟုတ် DK7750C/T ။ အပြည့်အစုံကို ကြည့်ရှုပါ။ HarsMarg မလ်တီ-ကတ် ဝိုင်ယာ EDM အများအပြားရှိသော အမျိုးအစားများ .
| အစိတ်အပိုင်းအမျိုးအစား | မူလနေရာ (ထုတ်လုပ်သူ) | မှတ်ချက်များ |
| ထိန်းချုပ်မှုစနစ် | ||
| Cnc controller | HF ပေါင်းစပ်ထားသော CNC / အလိုအလျောက်ဖြတ်တံ CNC | ရရှိနိုင်သော ရွေးချယ်စရာနည်းလမ်းနှစ်ခု |
| စက်မှုပိုင်းဆိုင်ရာအစိတ်အပိုင်းများ (opsyional | ||
| တည်ဆောက်ပုံပုံစံ | ในประเทศ | HT300 ဓာတုကျောက်သဲ casting |
| ဘောလုံးပြွန်တပ်ဆင်မှု | ဟွိဝင်း၊ တိုကျိန် | တိကျမှုအဆင့် P3 |
| လိုင်းချိတ်မှုလမ်း | ဟွိဝင်း၊ တိုကျိန် | |
| လာခဲ | NSK၊ ဂျပန် / ဟားဘင်း၊ တရုတ် | |
| အီလက်ထရွန်စတင်းပစ္စည်းများ | ||
| အေးစက်ချိတ်ဆက်မှု | Siemens | |
| ရဲလေးများ | OMRON | |
| မြင့်မားသောကြိမ်နှုန်းပါဝါပြွန် | ဂျပန်နိုင်ငံမှ ဝင်ရောက်သည် | |
| အပြောင်းအလဲစက် | ในประเทศ | |
| ဆာဗိုမိုတာများ | ဒယ်တာ၊ တိုကျိန် | AC servo motor |
| အခြားများ | ဂျပန်၊ တိုကျိန်၊ ပူးပေါင်းရှယ်ယာကုမ္ပဏီများ | |
နိုင်ငံတော်စံချိန် GB7926-2015 ‘ဝိုင်း EDM စက်တန်းတွေ (ကြိမ်ပြန်အမျိုးအစား) - တိကျမှုစစ်ဆေးခြင်း’ နှင့်အညီ-
| စစ်ဆေးမှုပုံစံ | အသေးစိတ်ဖော်ပြချက် |
| 28 mm ပုံမှန်ရူပဗေဒပုံစံ၏ ဆန့်ကျင်ဘက်ဘေးခြမ်းများ (ဥပေက္ခာဖြတ်ပိုင်း) | 0.012 မီလီမီတာ/0.009 မီလီမီတာ (ကတ်စ်ပြီးနောက်)/အမြင့် 40 မီလီမီတာ |
| 28 မီလီမီတာ ပုံမှန် octagonal prism ၏ ဆန့်ကျင်ဘက်ဘေး (အလျားလိုက်ဖြတ်တံ) | 0.015 မီလီမီတာ/0.010 မီလီမီတာ (ကတ်စ်ပြီးနောက်)/အမြင့် 40 မီလီမီတာ |
| X၊ Y ဝင်ရိုး တည်နေရာ တိကျမှု | 0.025 မီလီမီတာ/1000 မီလီမီတာ ခရီးအတွင်း |
| ပြန်လည်တည်နေရာ သေချာမှု | 0.013 မီလီမီတာ/1000 မီလီမီတာ ခရီးအတွင်း |
| မျက်နှာပြင် ကိုက်ညီမှု (Ra) | ပထမဖြတ်ခြင်း - Ra ≤ ၂.၀ မိုက်ခရောမီတာ / အနောက်ဆုံးဖြတ်ခြင်းများအပြီး - Ra ≤ ၀.၈ မိုက်ခရောမီတာ |
| အမှတ် | အပိုဆောင်းပစ္စည်း |
| 1 | အလုပ်လှိုင်း |
| 2 | ရိုးရှင်းသော ပြင်ပစ္စည်း |
| 3 | အီလက်ထရိုဒ်ဝဲဖြောင့်ညှိရေးကိရိယာ |
| 4 | လက်ပ်ခလုတ် |
| 5 | ဝဲတင်ဆင်ပေးသည့်ကိရိယာ |
| 6 | အလုပ်လုပ်ရာတွင်အသုံးပြုသည့်အရည်စနစ် |
| 7 | အလုပ်လုပ်သည့်စားပွဲအကာအကွယ် |
| အမှတ် | စာရွက်စာတမ်းများ |
| 1 | ထုပ်ပိုးမှုစာရင်း |
| 2 | စက်ရုံအရည်အသွေးစစ်ဆေးမှုအစီရင်ခံစာ |
| 3 | စနစ်လည်ပတ်မှုစာအုပ်တစ်စောင် |
| 4 | စက်တပ်ဆင်သူအသုံးပြုသည့်စာအုပ်တစ်စောင် |
✦ ပေးပို့သည့်နေ့မှစ၍ တစ်နှစ်တာ စက်ယန္တရား အာမခံကို ပေးသွားမည်ဖြစ်ပါသည်။ ပုံမှန်လည်ပတ်မှုအခြေအနေများအောက်တွင် ပေးသွားမည့်အဖွဲ့သည် အခမဲ့ထိန်းသိမ်းခြင်းနှင့် အစားထိုးပေးရန် တာဝန်ရှိမည်ဖြစ်သော်လည်း သုံးစွဲပြီးသားပိုင်းများ၊ အသုံးအဆောင်ပိုင်းများနှင့် ကိရိယာများကို အာမခံမှ ထုတ်လိုက်ပါသည်။
✦ တစ်နှစ်အာမခံကာလအပြီးတွင် ပေးသွားမည့်အဖွဲ့သည် ပြုပြင်ရန်လိုအပ်သော အစားထိုးပိုင်းများကို ပေးသွားမည်ဖြစ်ပြီး ကုန်ကျစရိတ်နှင့်အညီ ပြုပြင်ပေးသွားမည်ဖြစ်ပါသည်။
ပေးသွားမည့်အဖွဲ့မှ နည်းပညာရှင် ၁-၂ ဦးအတွက် ၁-၂ ရက်တာ သင်တန်းကို အခမဲ့ပေးသွားမည်ဖြစ်ပါသည်။
| အမှတ် | ပစ္စည်း | သင်တန်းအကြောင်းအရာ |
| 1 | ပရိုဂရမ်ရေးသားခြင်း | ပရိုဂရမ်ရေးသားခြင်းနည်းလမ်းများအကြောင်း ညွှန်ပြချက် |
| 2 | လည်ပတ်မှု | စက်တစ်ခုလုံး၏ ဖွဲ့စည်းပုံ၊ စတင်သည့်လုပ်ထုံးလုပ်နည်းများနှင့် ထိန်းချုပ်ပြားရှိ အဓိကဖြစ်သော ခလုတ်များ၏ လုပ်ဆောင်ချက်များကို မိတ်ဆက်ခြင်း |
| ပရိုဂရမ်ခေါ်ယူခြင်း၊ အသေးစိတ် လည်ပတ်မှုညွှန်ကြားချက်များ | ||
| လည်ပတ်ရာတွင် သတိပြုရမည့်အချက်များနှင့် ဘေးကင်းရေးအတွက် စီမံချက်များ | ||
| 3 | စက်ယန္တရားထိန်းသိမ်းပြုပြင်ဆင်မှု | 1) စက်မှုတည်ဆောက်ပုံအကြောင်းအရာများ- |
| – X, Y, Z, U နှင့် V ဝင်ရိုးတည်ဆောက်ပုံ | ||
| – ဟိုက်ဒရောလစ်နှင့် ဆီစေးပေးသည့်စနစ်တည်ဆောက်ပုံ | ||
| 2) အသုံးများသော စက်ပိုင်းဆိုင်ရာပြဿနာများနှင့် ထိန်းသိမ်းခြင်း- | ||
| – ဝါယာကြိုးတုန်းကျိုးခြင်းကို ဖြေရှင်းသည့်လုပ်ထုံးလုပ်နည်း | ||
| 4 | လျှပ်စစ်ထိန်းသိမ်းမှု | 1) အသုံးများသော လျှပ်စစ်ပစ္စည်းများနှင့် သင်္ကေတများကို သိရှိခြင်း |
| 2) လျှပ်စစ်ပညာအခြေခံမိတ်ဆက်ခြင်း | ||
| 3) စက်ပိုင်းဆိုင်ရာ လျှပ်စစ်ထိန်းချုပ်မှု ဇယားအကြောင်းရှင်းပြခြင်း | ||
| 4) အသုံးများသော လျှပ်စစ်ပြဿနာများကို စစ်ဆေးဖြေရှင်းခြင်း | ||
| 5 | စမ်းသပ်ခြင်း | လက်တွေ့စမ်းသပ်ခြင်းနှင့် စက်ပိုင်းဆိုင်ရာ လည်ပတ်မှုကို အတည်ပြုခြင်း |