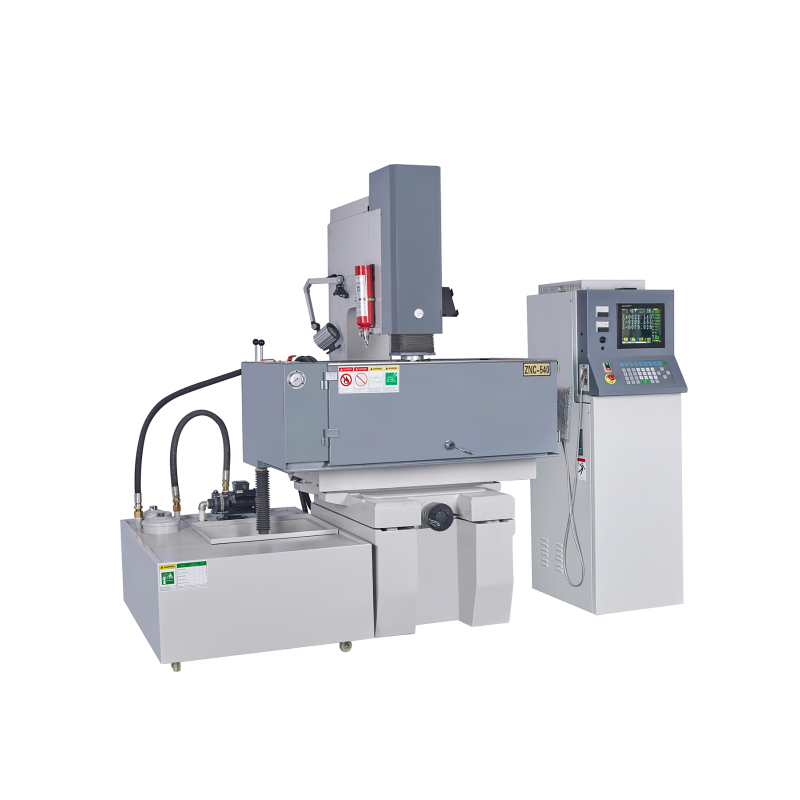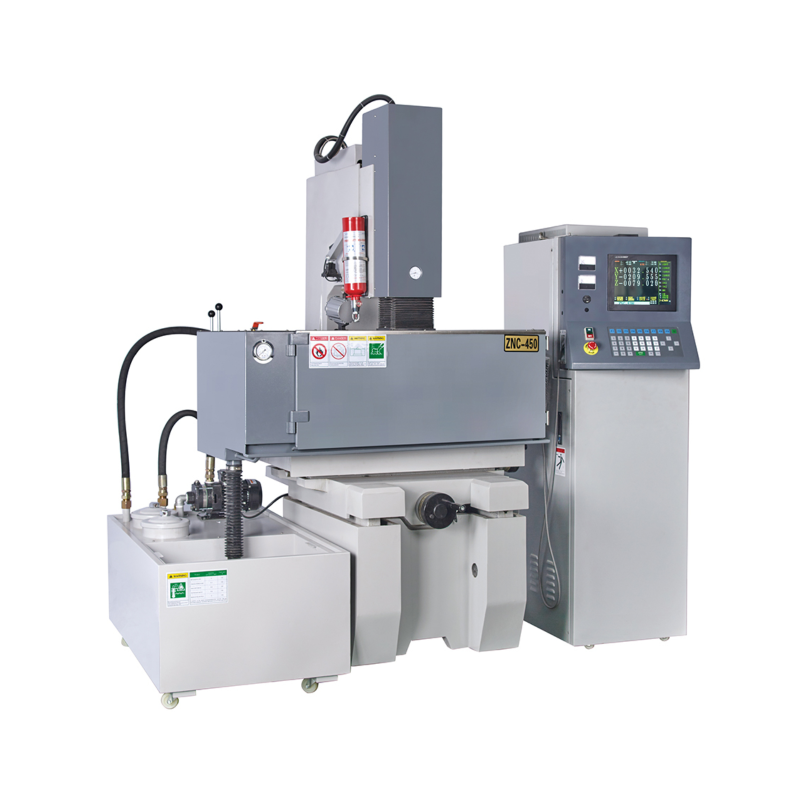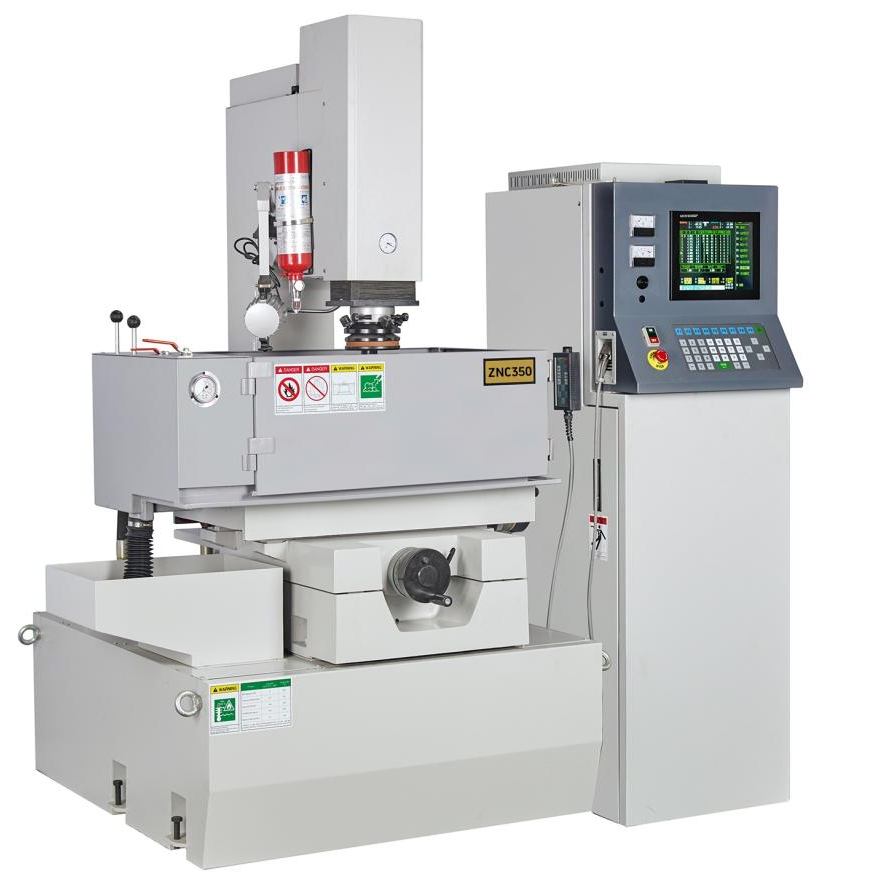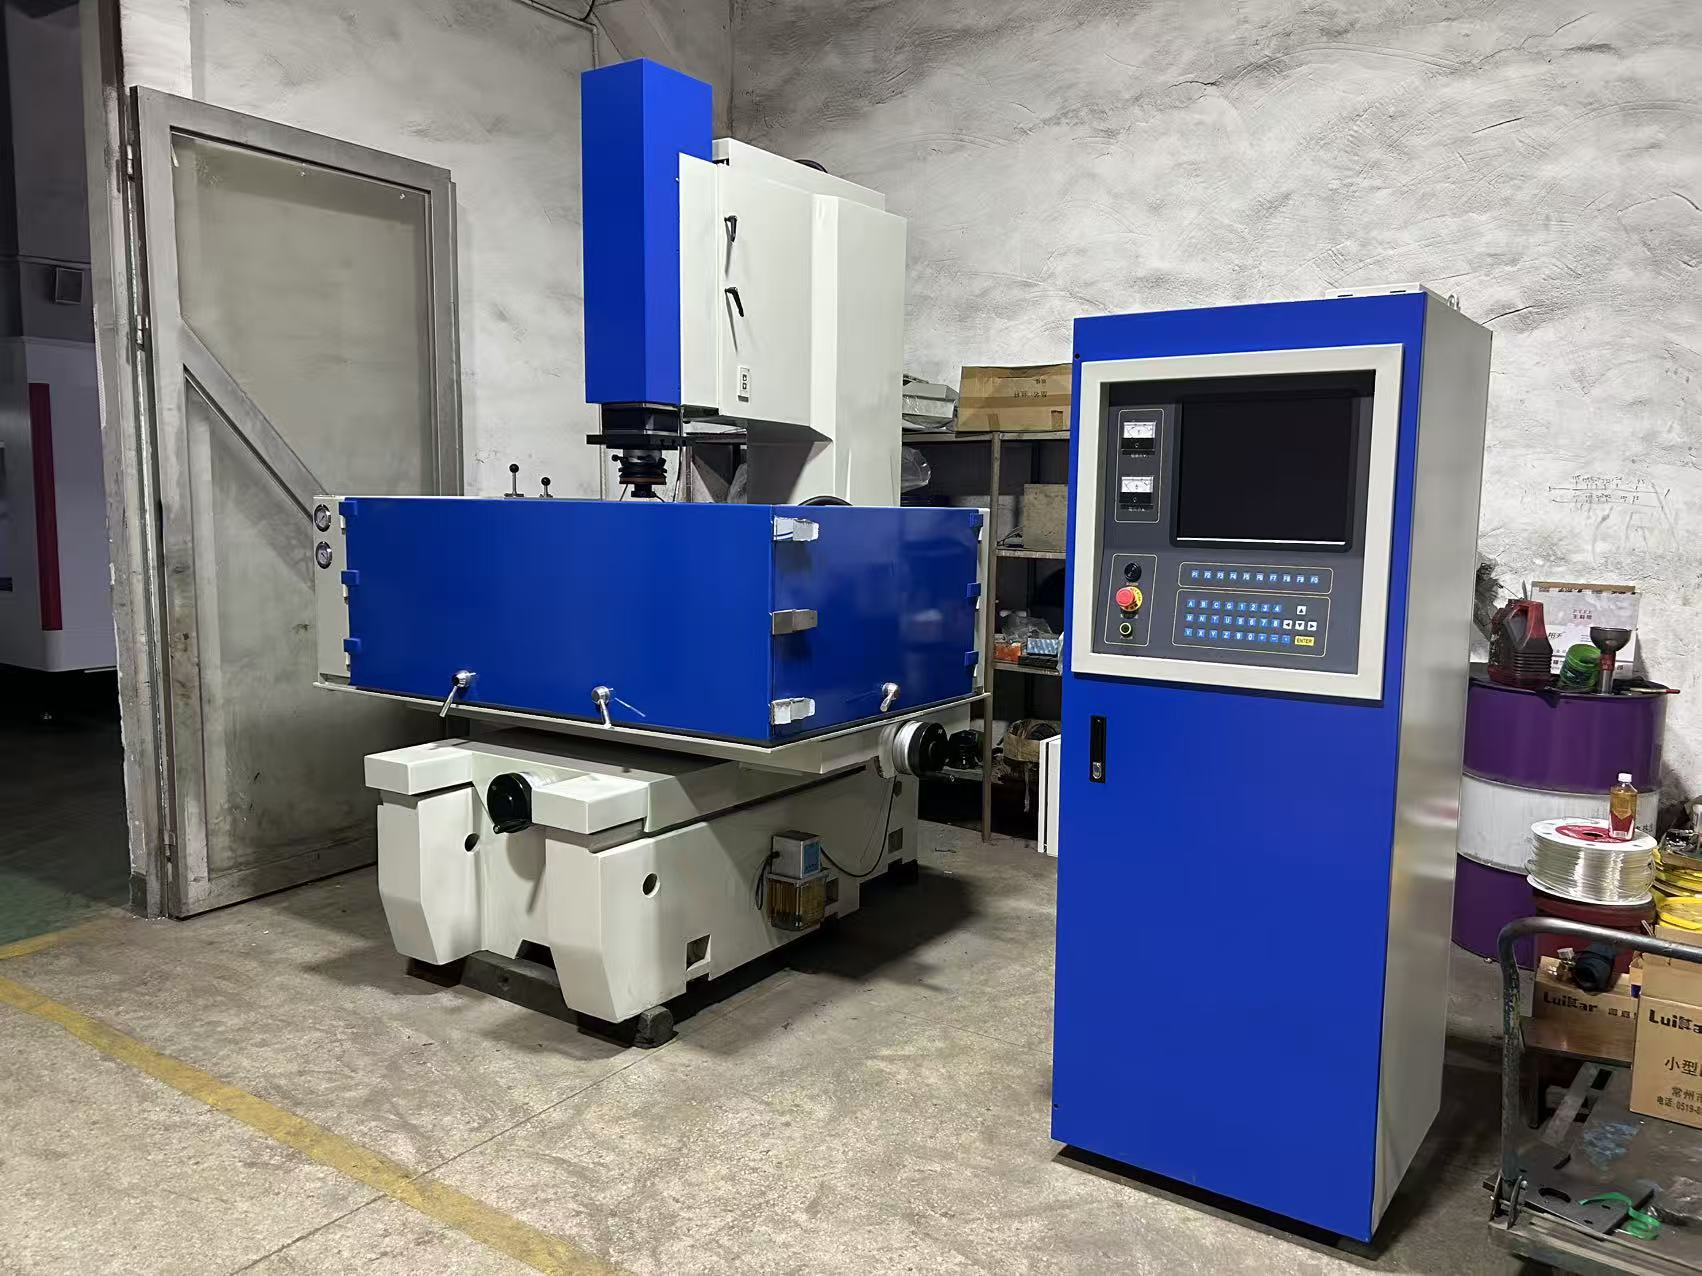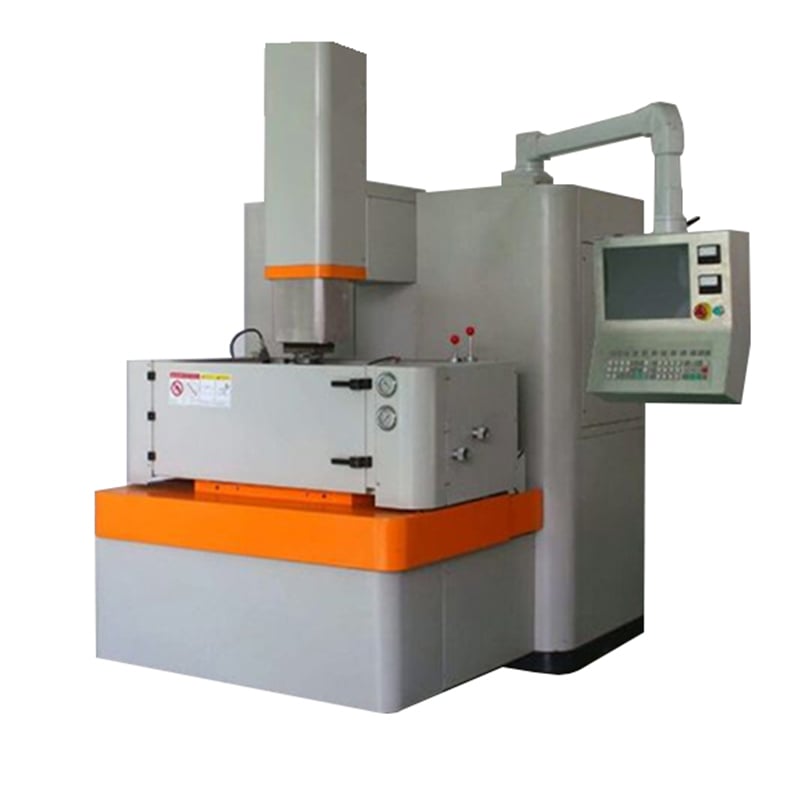
Die-sinking EDM စက်သည် dielectric fluid ရှိ ပုံသဏ္ဍာန်လျှပ်ကူးပစ္စည်းနှင့် workpiece အကြား ထိန်းချုပ်ထားသော လျှပ်စစ်ထုတ်လွှတ်မှုများဖြင့် လျှပ်စစ်စီးကူးနိုင်သော workpieces များတွင် အပေါက်များနှင့် သုံးဖက်မြင်အသေးစိတ်အချက်အလက်များကို ဖြစ်ပေါ်စေပါသည်။ လျှပ်ကူးပစ္စည်းသည် တိုက်ရိုက်စက်ပိုင်းဆိုင်ရာထိတွေ့မှုဖြင့် မဖြတ်တောက်သောကြောင့်၊ ရိုးရာဖြတ်တောက်ကိရိယာများဖြင့် ထုတ်လုပ်ရန်ခက်ခဲသော မာကျောသော လျှပ်ကူးပစ္စည်းများနှင့် အပေါက်ဂျီသြမေတြီများအတွက် ဤလုပ်ငန်းစဉ်ကို အသုံးပြုနိုင်ပါသည်။
HarsMarg သည် နှစ်မျိုးလုံးကို ပေးဆောင်သည် ZNC die-sinking EDM စက်များ နှင့် CNC die-sinking EDM စက်များ ။ မှန်ကန်သောရွေးချယ်မှုသည် လိုအပ်သောဝင်ရိုးထိန်းချုပ်မှု၊ အလုပ်အဖုံး၊ တိုင်ကီအရွယ်အစား၊ အလုပ်အပိုင်းအစနှင့် အီလက်ထရုတ်ဝန်များ၊ ဒေါင်လိုက်ရှင်းလင်းမှု၊ ဂျင်နရေတာဖွဲ့စည်းမှုပုံစံနှင့် ပစ်မှတ်လုပ်ငန်းစဉ်ရလဒ်ပေါ်တွင် မူတည်သည်။
| စက်အမျိုးအစား | နေရာချထားခြင်းနှင့် ထိန်းချုပ်ခြင်း | ဘယ်အချိန်မှာ စဉ်းစားရမလဲ | လက်ရှိ HarsMarg အပိုင်းအခြား |
|---|---|---|---|
| ZNC die-sinking EDM | သုံးဝင်ရိုးဒစ်ဂျစ်တယ်ဖတ်စက်ဖြင့် လက်စွဲ X/Y နေရာချထားခြင်း၊ servo-controlled Z-axis စက်ဖြင့်ပြုလုပ်ခြင်း | အော်ပရေတာသည် X/Y ကို ကိုယ်တိုင်နေရာချနိုင်ပြီး Z-ဝင်ရိုးသည် ပရိုဂရမ်ရေးဆွဲထားသော စက်ယန္တရားများကို လုပ်ဆောင်သည့် ရိုးရာ cavity sinking | ZNC-၃၅၀၊ ZNC-၄၅၀ (D၇၁၄၅)၊ ZNC-၅၄၀၊ ZNC-၆၅၀ နှင့် ZNC-၇၀၀ |
| CNC die-sinking EDM | CNC ထိန်းချုပ်ထားသော X/Y/Z နေရာချထားမှု ညှိနှိုင်းထားသော linear၊ circular နှင့် helical interpolation ဖြင့် | ပရိုဂရမ်ရေးဆွဲထားသော အနေအထားများစွာပါဝင်သော အလုပ်၊ ညှိနှိုင်းထားသော ဝင်ရိုးရွေ့လျားမှု သို့မဟုတ် ပိုမိုအလိုအလျောက် စက်ပိုင်းဆိုင်ရာ အစီအစဉ်များကို လိုအပ်သော အလုပ်များ | CNC300–CNC1200 စီးရီး |
သုံးဝင်ရိုး DRO သည် အနေအထားကို ပြသသော်လည်း ZNC စက်ကို သုံးဝင်ရိုး CNC စက် မဖြစ်စေပါ။ ပြသထားသော ဝင်ရိုးအရေအတွက်မှ မဟုတ်ဘဲ လိုအပ်သော စက်ပိုင်းဆိုင်ရာလမ်းကြောင်းနှင့် လုပ်ငန်းစဉ်မှ ထိန်းချုပ်မှုအမျိုးအစားကို ရွေးချယ်ပါ။
X/Y/Z ရွေ့လျားမှု၊ အလုပ်စားပွဲနှင့် အလုပ်ကန် အတိုင်းအတာများသည် အစိတ်အပိုင်း၊ ကိရိယာနှင့် အီလက်ထရုတ်တို့ကို နေရာချထားမှု ရှိမရှိ ဦးစွာ စစ်ဆေးပါ။ ထို့နောက် အများဆုံး အလုပ်စားပွဲနှင့် အီလက်ထရုတ် အလေးချိန်နှင့် အီလက်ထရုတ် တပ်ဆင်သည့် မျက်နှာပြင်မှ စားပွဲအထိ အသုံးပြုနိုင်သော အကွာအဝေးကို အတည်ပြုပါ။ အမ်ပီယာဖြင့် ဂျင်နရေတာ လျှပ်စီးကြောင်းနှင့် kVA ဖြင့် အဆင့်သတ်မှတ်ထားသော အဝင်စွမ်းရည်သည် မတူညီသော သတ်မှတ်ချက်များဖြစ်ပြီး သီးခြားစီ ပြန်လည်သုံးသပ်သင့်သည်။
ထုတ်ဝေထားသော ပစ္စည်းဖယ်ရှားမှုနှုန်း၊ မျက်နှာပြင်အပြီးသတ်ခြင်း၊ လျှပ်ကူးပစ္စည်းဟောင်းနွမ်းမှုနှင့် စက်ပိုင်းဆိုင်ရာတိကျမှုသည် သတ်မှတ်ထားသော စက်ပိုင်းဆိုင်ရာအခြေအနေများအောက်တွင် ရည်ညွှန်းရလဒ်များဖြစ်သည်။ အမှန်တကယ်ရလဒ်များသည် workpiece နှင့် လျှပ်ကူးပစ္စည်းပစ္စည်းများ၊ လျှပ်ကူးပစ္စည်းဧရိယာနှင့် ဂျီသြမေတြီ၊ polarity၊ discharge settings၊ cavity အနက်၊ dielectric အခြေအနေနှင့် flushing နည်းလမ်းတို့အပေါ် မူတည်၍ ကွဲပြားသည်။
Workpiece ပစ္စည်း၊ အလုံးစုံအတိုင်းအတာနှင့် အလေးချိန်၊ အခေါင်းပေါက်ပုံ၊ အနက်နှင့် အနည်းဆုံးအတွင်းပိုင်းထောင့်၊ လျှပ်ကူးပစ္စည်း၊ အရွယ်အစား၊ အလေးချိန်နှင့် ပမာဏ၊ ပစ်မှတ်ခံနိုင်ရည်နှင့် မျက်နှာပြင်ပြီးစီးမှု၊ လိုအပ်သော cycle time၊ နှစ်သက်ရာ control အမျိုးအစား၊ ဒေသတွင်းဗို့အား၊ ကြိမ်နှုန်းနှင့် phase၊ ဦးတည်ရာနိုင်ငံ၊ နှင့် မည်သည့် orbiting သို့မဟုတ် automation လိုအပ်ချက်ကိုမဆို ပေးပို့ပါ။ ထို့နောက် HarsMarg သည် မော်ဒယ်တစ်ခုကို အကြံပြုနိုင်ပြီး နမူနာစက်ဖြင့်ပြုပြင်ခြင်း လိုအပ်ခြင်းရှိမရှိ အကဲဖြတ်နိုင်ပါသည်။
နှိုင်းယှဉ်ကြည့်ပါ ZNC အကွာအဝေး နှင့် CNC အကွာအဝေး , သို့မဟုတ် နည်းပညာဆိုင်ရာ မော်ဒယ် အကြံပြုချက်အတွက် သင့်ပုံဆွဲကို ပေးပို့ပါ .

 EN