×
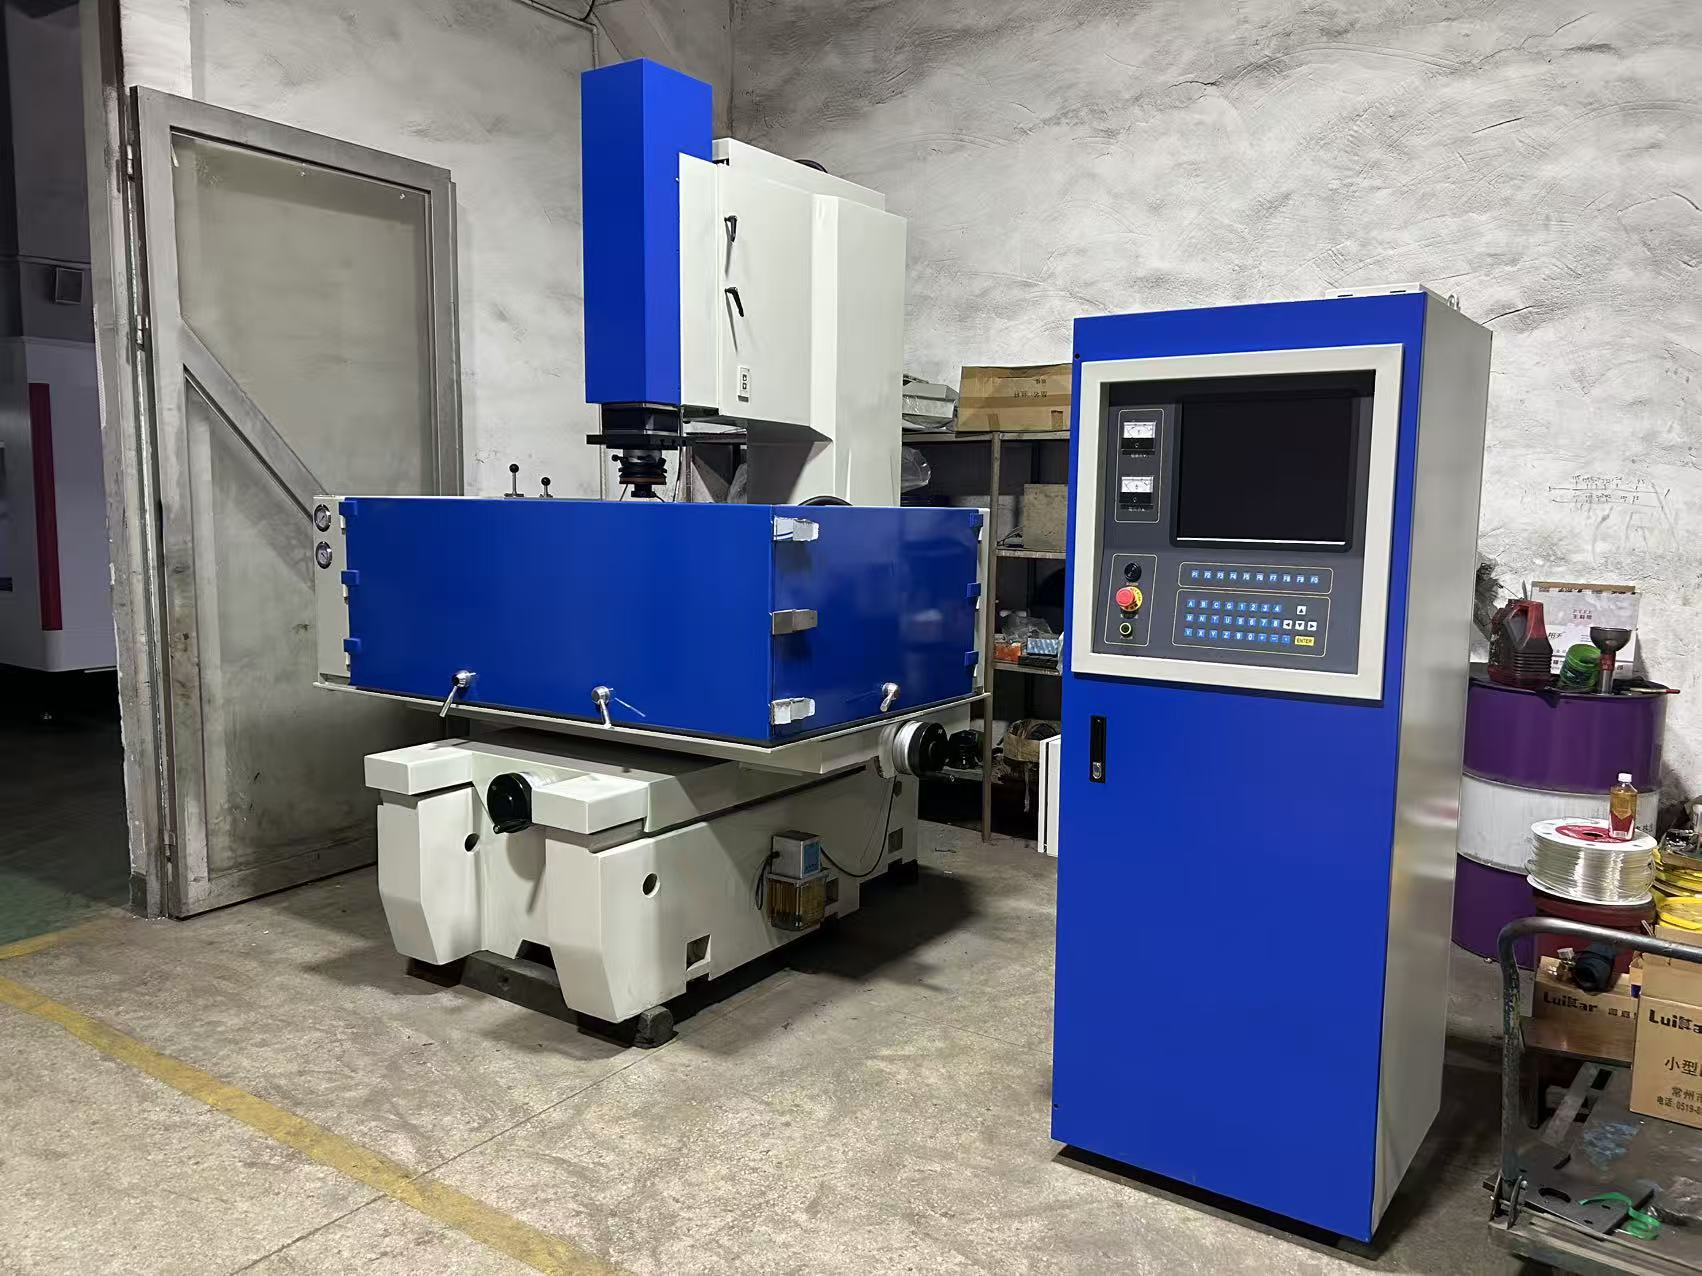
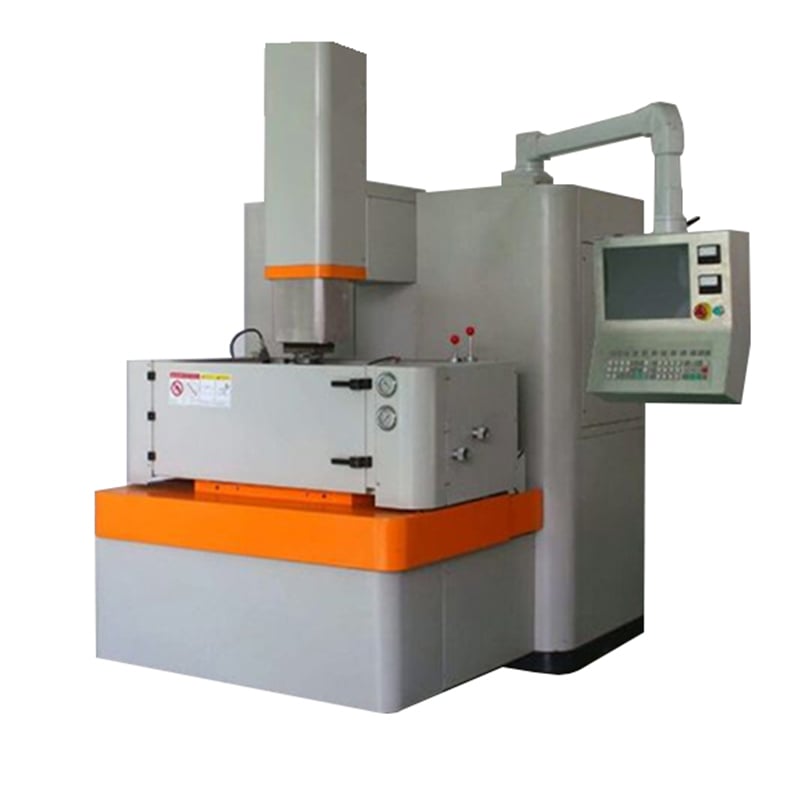
放電加工機(型彫り方式)は、導電性のあるワークピースに、成形された電極とワークピースの間で絶縁油中で制御された放電を発生させることにより、空洞や三次元形状の細部を形成します。電極がワークピースと直接機械的に接触して切削するわけではないため、この加工法は、高硬度の導電性材料や従来の切削工具では加工が困難な複雑な空洞形状にも適用できます。
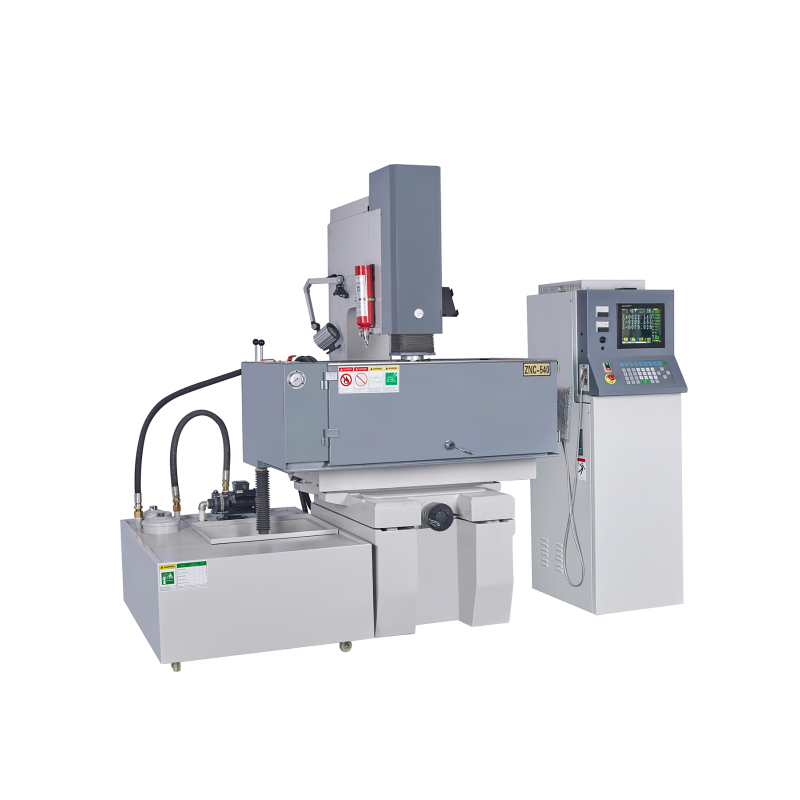
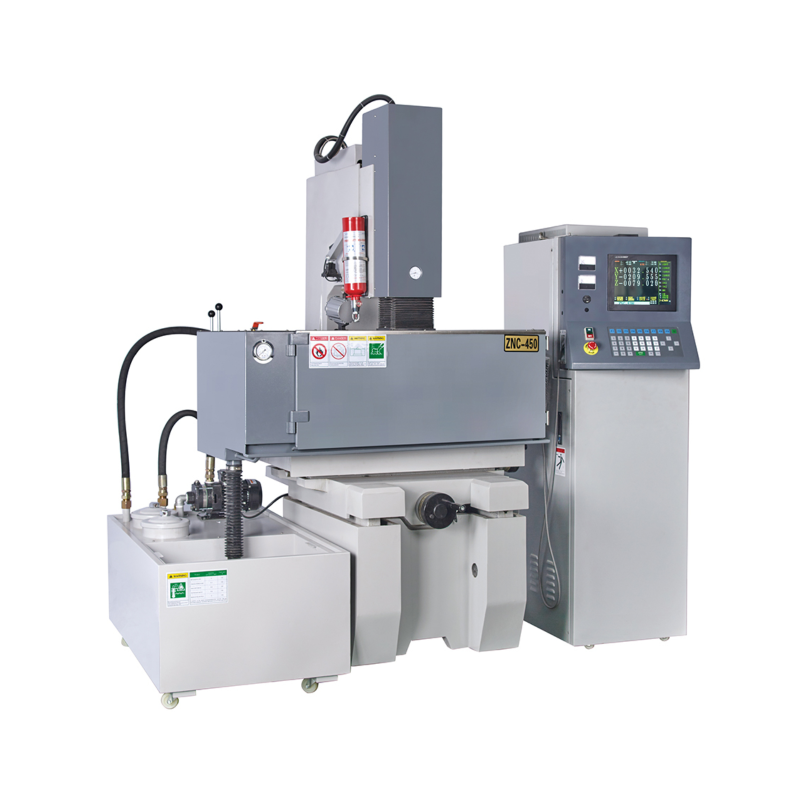
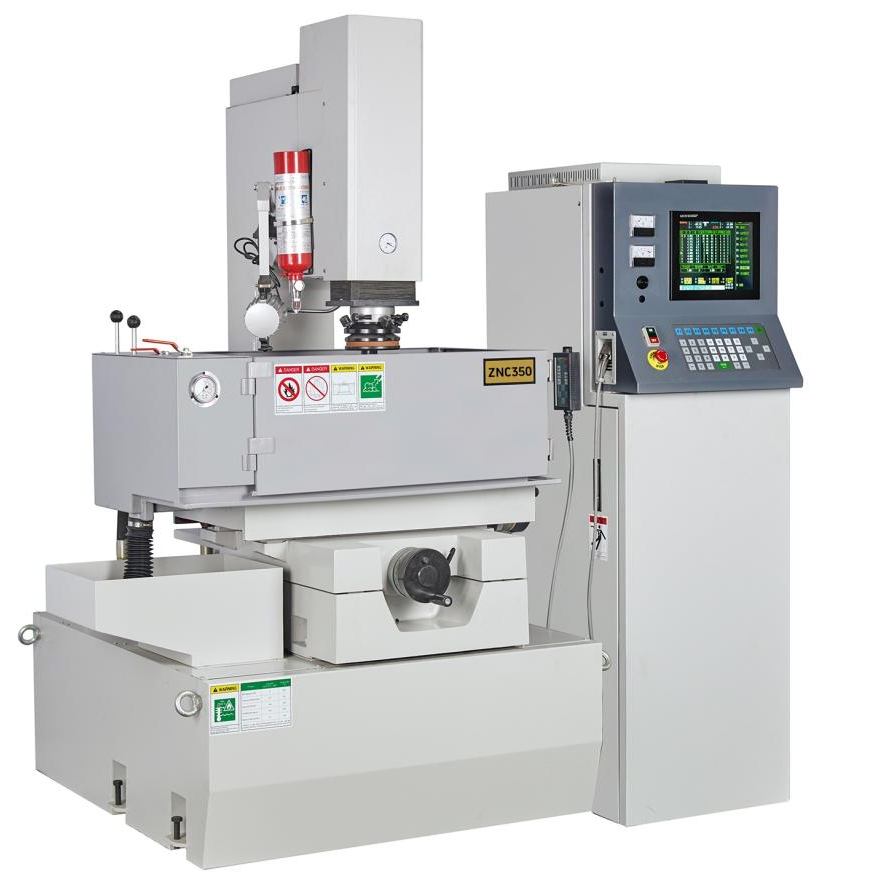
ハルスマルグ社では、以下の2種類の機種を提供しています。 ZNC式放電加工機(型彫り方式) であり、 CNC式放電加工機(型彫り方式) 最適な機種選定には、必要な軸制御方式、加工範囲、油槽サイズ、ワークピースおよび電極の質量、垂直方向のクリアランス、放電電源の構成、および目標とする加工結果などを総合的に検討する必要があります。
| 機械の種類 | 位置決めと制御 | 検討すべきケース | 現在のハルスマルグ社製品ラインナップ |
|---|---|---|---|
| ZNC型放電加工機(型彫り) | 手動によるX/Y軸位置決めと3軸デジタルリードアウト(DRO)付き;サーボ制御Z軸加工 | 従来型の型彫り加工。オペレーターがX/Y軸を手動で位置決めし、Z軸はプログラムされた加工サイクルを実行する | ZNC-350、ZNC-450(D7145)、ZNC-540、ZNC-650、ZNC-700 |
| CNC型放電加工機(型彫り) | CNC制御によるX/Y/Z軸位置決め。直線・円弧・ヘリカル補間を連携して実行 | 複数位置へのプログラム制御加工、軸間連携動作、またはより高度な自動化加工シーケンスを要する作業 | CNC300~CNC1200シリーズ |
3軸DROは位置表示のみを行うものであり、ZNC機を3軸CNC機に変えるものではない。制御方式は、表示される軸数ではなく、必要な加工パスおよびワークフローに基づいて選定すること。
まず、X/Y/Z軸の移動範囲、ワークテーブルおよびワークタンクの寸法が、加工対象物、治具および電極を収容可能であるかを確認してください。次に、最大加工物重量および最大電極重量、ならびに電極取付面からテーブルまでの有効距離を確認します。発電機の定格電流(単位:A)と定格入力容量(単位:kVA)は異なる仕様であり、それぞれ個別に確認する必要があります。
公表されている材料除去速度、表面粗さ、電極摩耗量および加工精度は、所定の加工条件における参考値です。実際の結果は、加工物および電極の材質、電極の面積および形状、極性、放電条件、空洞の深さ、絶縁油の状態および洗浄方式などにより変動します。
加工対象材質、外形寸法および重量、型腔図面、深さ、最小内角半径、電極材質、サイズ、重量および数量、目標公差および表面粗さ、所要サイクルタイム、推奨制御方式、現地の電圧・周波数・相数、納入先国、およびオービティングや自動化に関する要件をお知らせください。ハースマーグでは、これらの情報をもとに最適な機種をご提案し、試験加工の必要性を評価いたします。
比較する ZNC範囲 であり、 CNC範囲 ほか 技術的な機種選定のため、図面をお送りください .

 EN