 ×
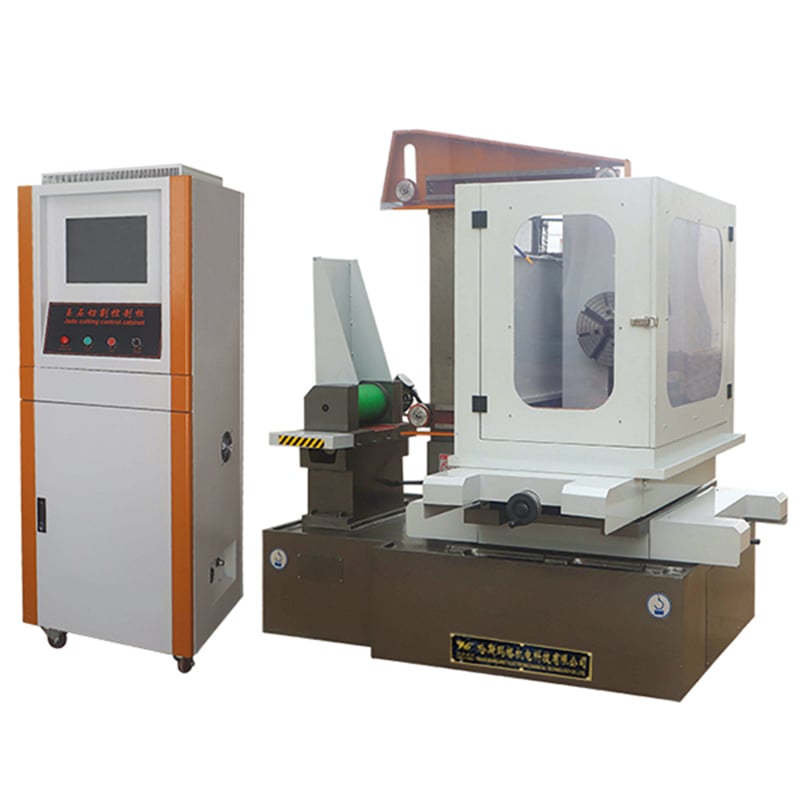
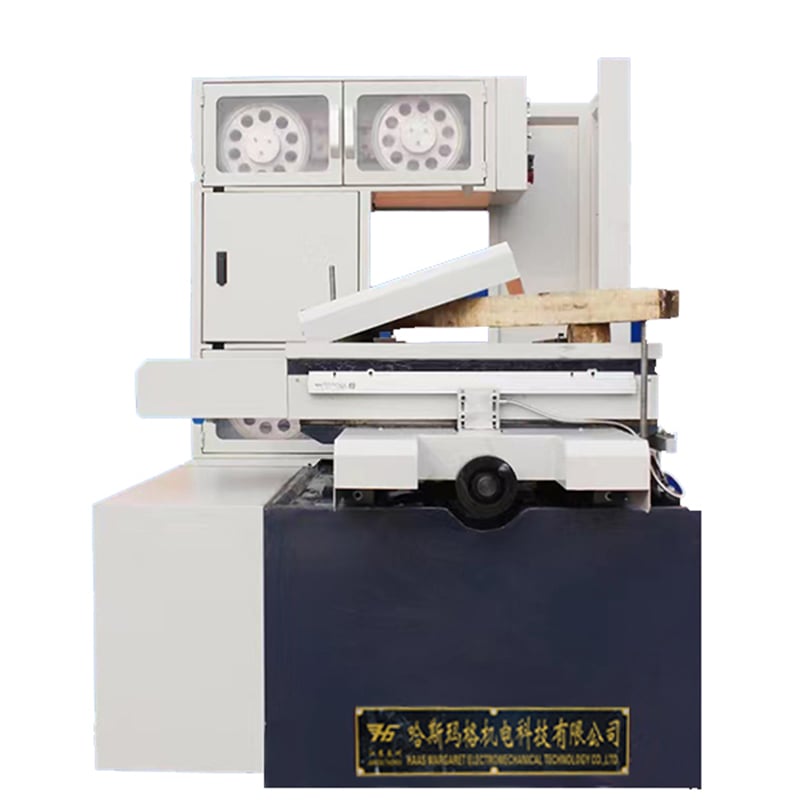
ハルスマーグ社のCNCダイヤモンドワイヤー切断機は、固定砥粒型ダイヤモンドワイヤーを用いて、硬脆性材料の機械的切断および輪郭加工を行います。主な対象材料には、グラファイト、光学ガラス、技術用セラミックス、フェライトなどの磁性材料、半導体および結晶材料、および特定の石材製品があります。この加工は砥粒による研削作用で材料を除去するものであり、ワイヤー放電加工(Wire EDM)とは異なり、放電による侵食作用に依存しないため、被加工物が電気的に導電性である必要はありません。
この範囲には、往復式およびループ状(無限長)の機械構造が含まれます。往復式モデルでは、ダイヤモンドワイヤーをワイヤードラムに巻き取り、切断中にワイヤーの走行方向を交互に切り替えます。Hシリーズのループ状モデルでは、閉ループ型のダイヤモンドワイヤーを一方向に連続して駆動します。一方向への連続運動により、ワイヤーの方向転換(リバース)が不要となり、Hシリーズで公称されているより高い線速度範囲を実現します。ワイヤー仕様、張力、送り速度、冷却液、治具が適切にマッチングされた場合、この構造は切断の安定性、輪郭の一貫性、および生産性の向上を可能にします。ただし、最終的な加工精度、表面状態、および工程時間については、実際に使用する材料および形状に基づき、個別に確認する必要があります。
| 選定ポイント | 往復式モデル | Hシリーズ・ループ状(無限長)モデル |
|---|---|---|
| ワイヤーの動き | ドラムにワイヤーを収容し、切断中に走行方向を交互に切り替え | 閉ループ型ワイヤーが一方向に連続して走行 |
| ワイヤーフォーム | 収容用ドラムに巻かれたダイヤモンドワイヤー | 閉ループ型(無限長)ダイヤモンドワイヤー |
| 公称ワイヤー線速度範囲 | 最大11.5 m/s(モデルおよび構成により異なります) | 最大40 m/s(モデルおよび構成により異なります) |
| 公称ワイヤー径範囲 | モデル依存。現在、φ0.12 mm~φ0.45 mmで掲載されています | モデル依存。現在、φ0.44 mm~φ1.5 mmで掲載されています |
| 対応可能な加工物およびプロセス適合性 | ドラム式往復送り方式と、掲載されている細径ワイヤー範囲が該当する場合に、選択したモデルの仕様範囲内にある硬質または脆質の加工物 | 連続送り方式を採用し、掲載されている高い線速および安定した輪郭切断が優先される場合に、選択したモデルの仕様範囲内にある硬質または脆質の加工物 |
| 確認が必要な事項 | 材質等級、加工物のサイズおよび重量、輪郭形状、目標寸法公差、エッジおよび表面品質要件、ワイヤー仕様、冷却液、治具、電源、所要サイクルタイム | |
比較 往復式ダイヤモンドワイヤー切断機 または確認する Hシリーズ連続ループ式ダイヤモンドワイヤー切断機 機種選定は、モデル番号のみに基づくのではなく、必要なX/Y軸移動量、テーブルサイズ、Z軸構成、治具、ワイヤー仕様および加工目標に基づいて行う必要があります。
以下のセットアップは、アプリケーション検証のための工学的な出発点として提案されたものであり、汎用的な量産条件でも、完成済みのハースマーグ社テスト記録でも、またすべての材料で同様の結果が得られることを保証するものでもありません。代表的な比較には、サイズ100×100×20 mmのK9光学ガラス試料3個と、角部R10の60×60 mm丸角正方形輪郭を用いることができます。
±0.03 mmの要求仕様に適合するかどうかは、顧客指定の材料および図面にて確認する必要がある。切断速度については、プログラム送り速度、実際の切断時間、有効切断面積当たりの加工速度の3項目をそれぞれ別途報告すること。これらの数値は相互に置き換え可能な値ではない。
技術的なご提案のため、以下の情報をご提供ください:材料および材質、最大加工物の長さ・幅・高さ・重量、直線カット・スライシング・輪郭カットのいずれか、図面および目標公差、エッジ条件・表面粗さ・キーフ(切断幅)、既知であれば推奨ワイヤー仕様、冷却液の制約事項、納入先国の電源仕様、および所要サイクルタイム。これらの情報をもとに、ハースマーグでは機械の外形寸法、Z軸構成、治具、ワイヤー経路、試験カットの必要性を検討したうえで、お見積りを提示いたします。

 EN


