Startsida>Produkter>Trådskärningsmaskin>CNC-diamanttrådsågar
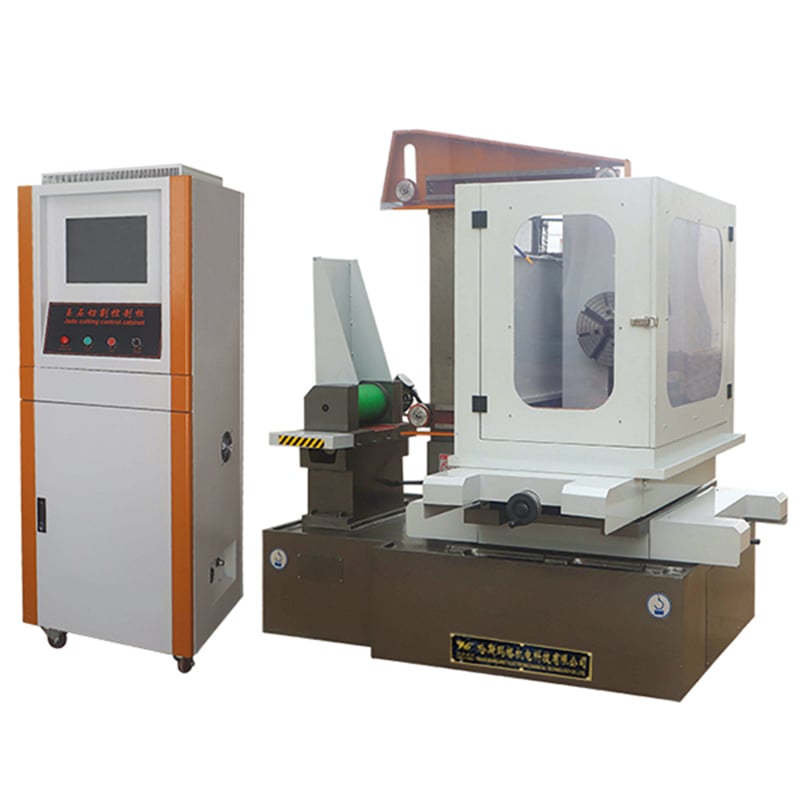
HarsMargs CNC-diamanttrådsågar använder fast monterad diamanttråd för mekanisk bearbetning och profilering av hårda och spröda material. Typiska tillämpningar inkluderar grafit, optiskt glas, tekniska keramer, ferrit och andra magnetiska material, halvledarmaterial och kristallmaterial samt vissa stenprodukter. Processen avlägsnar material genom slipning med slipmedel. Det är inte tråd-EDM och bygger inte på elektrisk urladdningserosion, så arbetsstycket behöver inte vara elektriskt ledande.
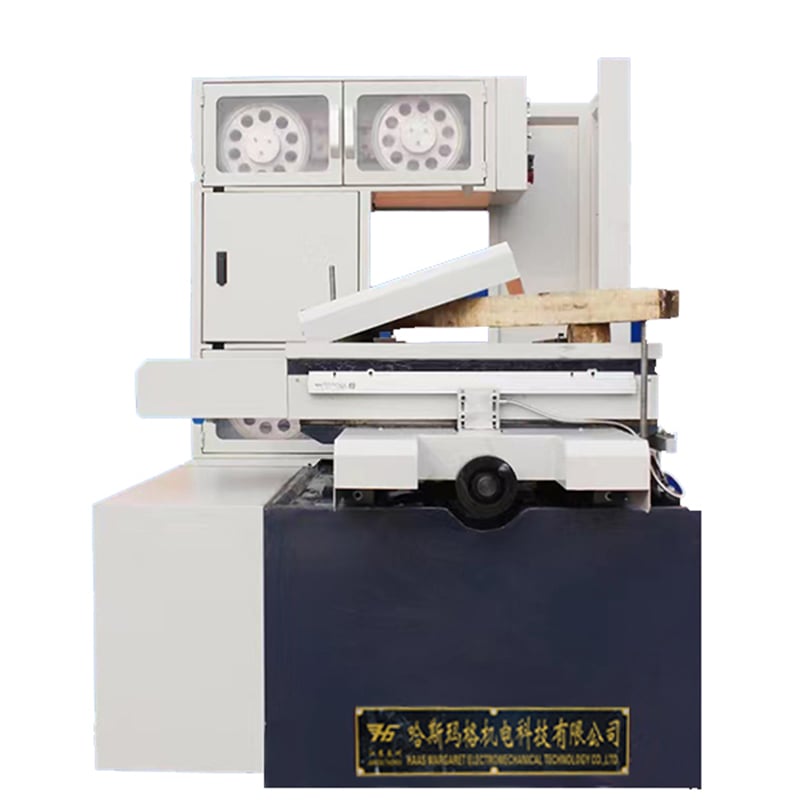
Sortimentet omfattar maskiner med gående och slutlösa slingor. Vid gående modeller spolas diamanttråden upp på en trumma och riktningen växlar under skärningen. Modeller i H-serien med slutlösa slingor kör en sluten diamanttråd kontinuerligt åt ett håll. Den kontinuerliga rörelsen åt ett enda håll eliminerar trådvändningar och möjliggör den högre offentliggjorda linjehastighetsområdet för H-serien. När trådspecifikation, spänning, matningshastighet, kylvätska och fästning är korrekt anpassade kan denna konstruktion förbättra skärnoggrannhet, konturkonsekvens och produktivitet. Slutlig noggrannhet, ytkvalitet och cykeltid måste fortfarande verifieras för det aktuella materialet och dess geometri.
| Urvalskriterium | Gående modeller | H-seriens slutlösa slingmodeller |
|---|---|---|
| Trådrörelse | Tråd spolad på en trumma; riktning växlar under skärningen | Slutlös tråd kör kontinuerligt åt ett håll |
| Trådform | Diamanttråd lindad på en lagringstrumma | Slutlös diamanttråd |
| Offentliggjort trådhastighetsområde | Upp till 11,5 m/s, beroende på modell och konfiguration | Upp till 40 m/s, beroende på modell och konfiguration |
| Offentliggjort tråddiameterområde | Beroende på modell, för närvarande angivet från φ0,12 mm till φ0,45 mm | Beroende på modell, för närvarande angivet från φ0,44 mm till φ1,5 mm |
| Lämpliga arbetsstycken och processanpassning | Hårda eller spröda arbetsstycken inom den valda modellens arbetsområde när ett trumbaserat reciprocationsystem och det angivna smalare trådområdet passar arbetet | Hårda eller spröda arbetsstycken inom den valda modellens arbetsområde när kontinuerlig rörelse, högre angiven linjehastighet och stabil konturfräsning är prioriteringar |
| Vad som måste bekräftas | Materialklass, arbetsstyckets storlek och vikt, kontur, måltolerans, krav på kanter och ytor, trådspecifikation, kylvätska, fästutrustning, elmatning och erforderlig cykeltid | |
Jämför växelverkande diamanttrådsågmaskiner eller granska H-seriens slutlösa diamanttrådsågmaskiner modellval bör baseras på de krävda X/Y-rörelserna, bordets storlek, Z-axelns konfiguration, fästutrustningen, trådspecifikationen och processmålet snarare än enbart modellnumret.
Följande inställning är en föreslagen teknisk utgångspunkt för applikationsvalidering, inte en universell produktionsinställning, en slutförd HarsMarg-testrapport eller ett påstående om att alla material kommer att ge samma resultat. En representativ jämförelse kan använda tre provbitar av K9-optiskt glas med måtten 100 × 100 × 20 mm och en avrundad kvadratisk kontur med måtten 60 × 60 mm och hörnradie R10.
För en applikationskrav på ±0,03 mm ska resultatet bekräftas på kundens material och ritning. Skärhastigheten måste anges separat som programmerad fördelningshastighet, faktisk skärtid och effektiv skärareahastighet; dessa värden får inte behandlas som utbytbara.
För en teknisk rekommendation skicka materialet och kvaliteten; maximal längd, bredd, höjd och vikt för arbetsstycket; önskad rät, skivande eller konturformad bana; ritning och måltolerans; önskad kantkvalitet, ytyta och snittbredd; föredragen trådspecifikation om känd; begränsningar gällande kylmedel; elnät i destinationlandet; samt önskad cykeltid. HarsMarg kan sedan granska maskinens yttermått, Z-axelkonfiguration, spännanordning, trådbana och krav på provsnitt innan offert lämnas.

 EN



