EN





- Översikt
- Huvudparametrar
- Rekommenderade produkter
Tekniska specifikationer
Viktiga tekniska parametrar för QT5655
| Nej. | Objekt | Specifikationer |
| 1 | Axis Travel | X-axel: 550 mm Y-axel: 650 mm |
| 2 | Arbetsbordstorlek (X × Y) | 610 mm × 790 mm |
| 3 | Z-axelns fördelningsrörelse | Valfritt: 300 mm - 600 mm |
| 4 | Bearbetningsnoggrannhet (skärnoggrannhet) | ±0,03 mm* |
| 5 | Mekanisk struktur | X- och Y-axlar: Högprecisionslinjära guiderailar och kulskruvar |
| 6 | Hastighet | Diamanttrådhastighet: 0–11,5 m/s (justerbar) |
| Programmerad fördelning / skärhastighet: Beroende av material och process; bekräftas genom provskärning. | ||
| 7 | Bihållsystem | Kylmetod: vattenkylning |
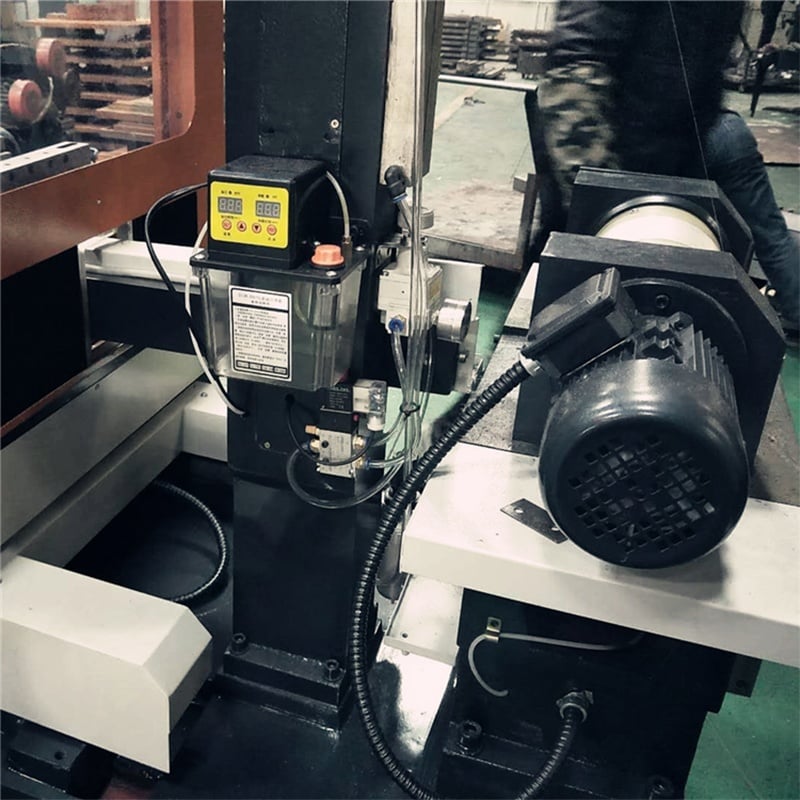
| Smörjning: Manuellt smörjsystem | ||
| Diamanttråddiameter: φ0,12–0,44 mm | ||
| 8 | Drivsystem | Stegmotor med dedikerad driver |
| 9 | Strömförsörjning | AC 380V (valfritt 220V), 50Hz |
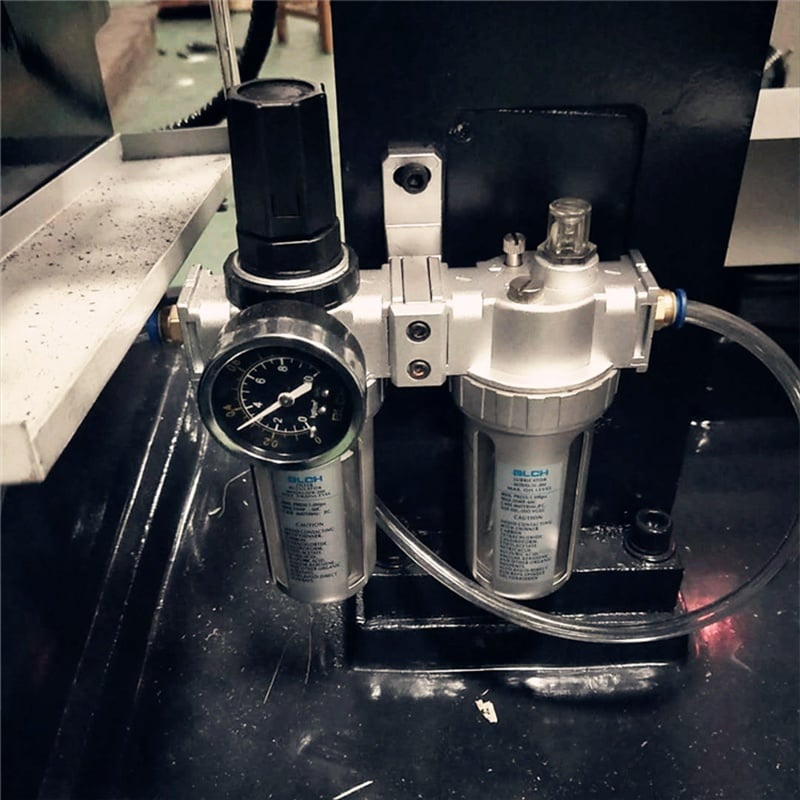
| 10 | Anordning för konstant spänning | Pneumatisk kontroll via luftpump |
| 11 | Stödda filformat | G-kod, 3B-kod |
| 12 | Styrssystem | HL CNC-styrningssystem |
| 13 | Totala Dimensioner (L×B×H) | 2200 mm × 1500 mm × 2100 mm |
| 14 | Maskinvikt | 2100 kg |
| 15 | Maximal arbetsstyckshöjd | Måste bekräftas för den valda Z-axelkonfigurationen och spännanordningen. |
| 16 | Maximal skärtjocklek | Måste bekräftas för den valda Z-axelkonfigurationen, trådbanan, materialet och konturen. |
Prestanda- och kapacitetsnoteringar
Noggrannhetsnotering: Den angivna bearbetningsnoggrannheten på ±0,03 mm avser skärnoggrannhet under definierade verifieringsförhållanden. De faktiska resultaten beror på materialklass, arbetsstyckets dimensioner och kontur, tråddiameter och sliperstorlek, trådslitage, spänning, linjär hastighet, programmerad fördjupning, kylvätska, fixering och mätmetod. Provskärning rekommenderas för applikationsspecifika toleranser.
Skärhastighetsnotering: Skärprestandan beror på materialklass, tvärsnittsarea vid skärning, tråddiameter och sliperstorlek, linjär hastighet, fördjupningshastighet, spänning, kylvätska och önskad kantkvalitet. Den programmerade fördjupningshastigheten (mm/min), den faktiska skärtiden och den effektiva skärareahastigheten (mm²/min) är olika mätvärden och får inte användas utbytbart.
Z-axel och kapacitetsnotering: Z-axelns fördärkningsresor är den programmerbara resan för fördärkningsaxeln. Det är inte detsamma som maximal arbetsstyckshöjd eller maximal skärtjocklek. Dessa kapaciteter måste verifieras för den valda Z-axelkonfigurationen, spännanordningen, trådbanan, materialet och konturen.
Maskinöversikt och tillämpningar
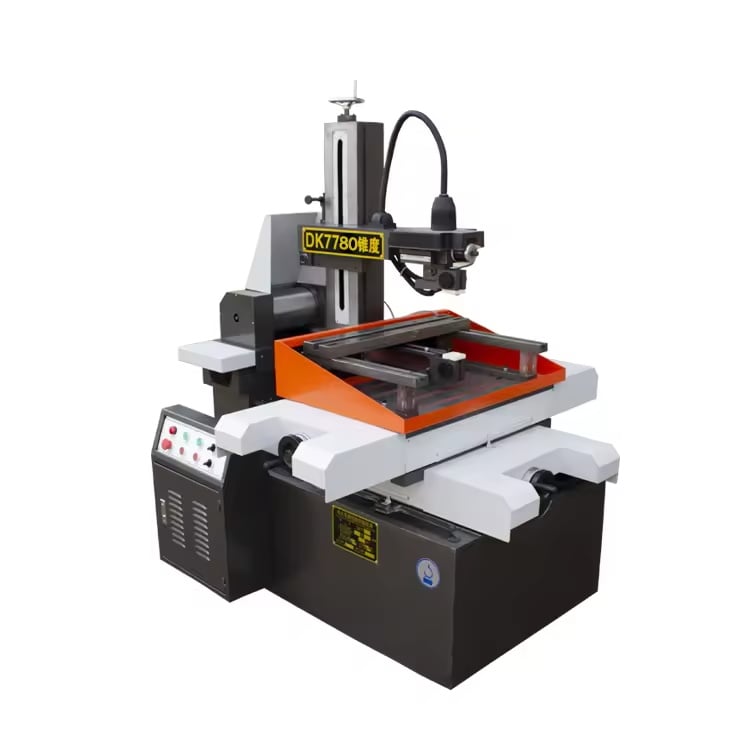
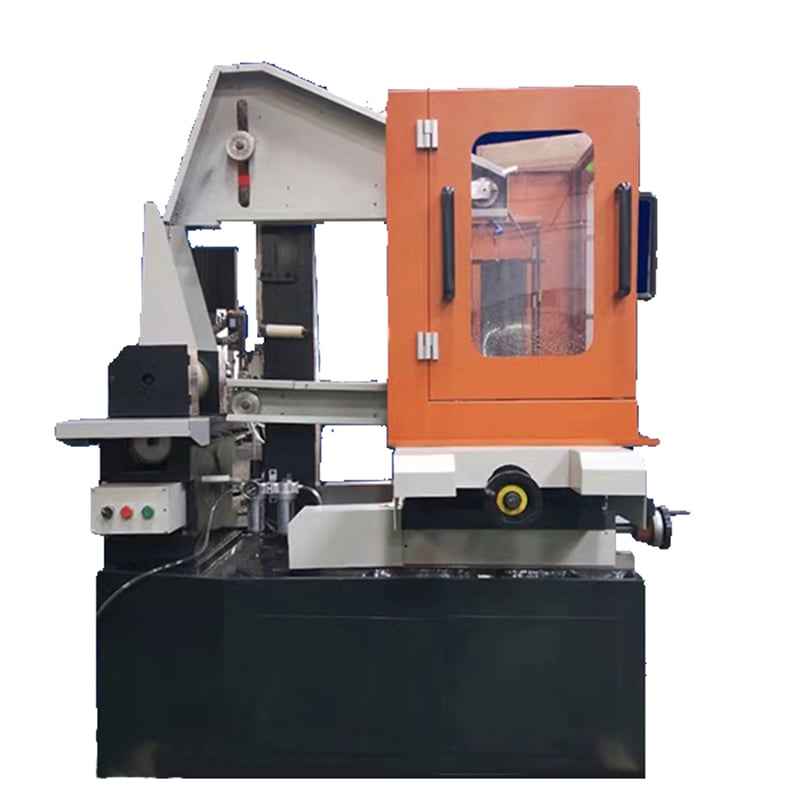
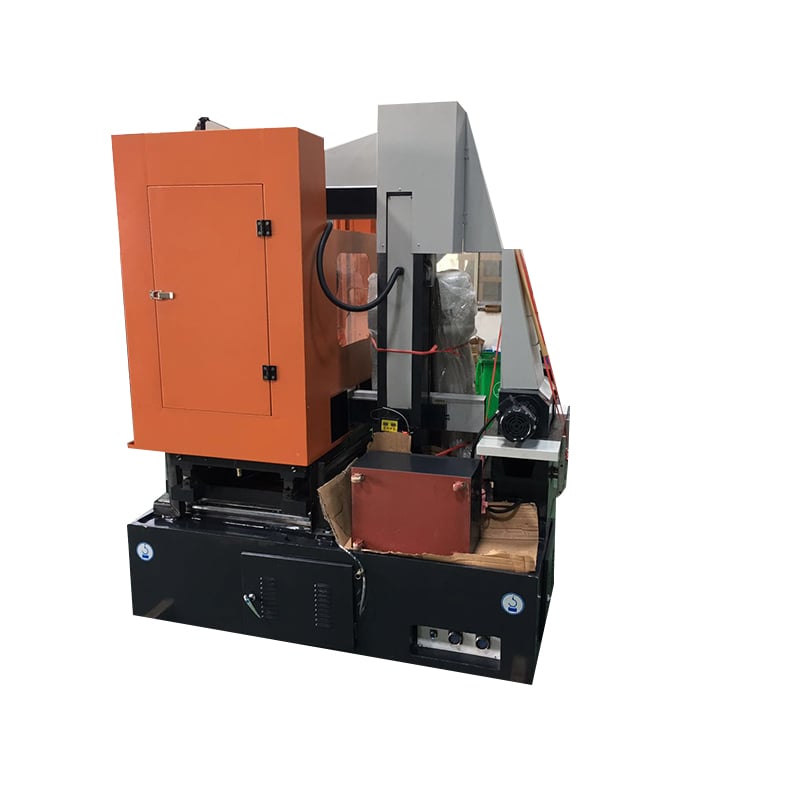
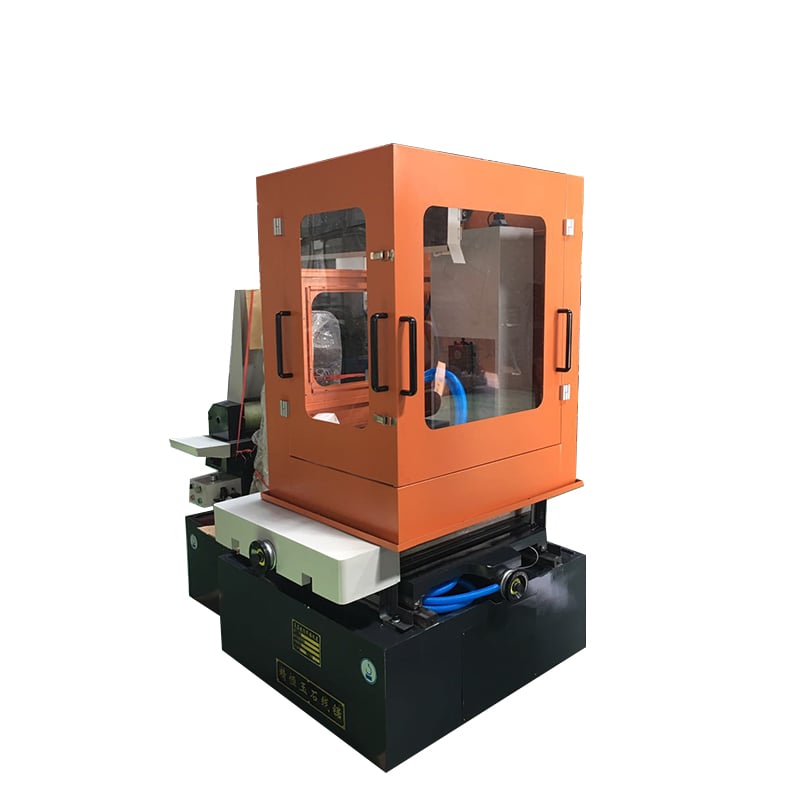
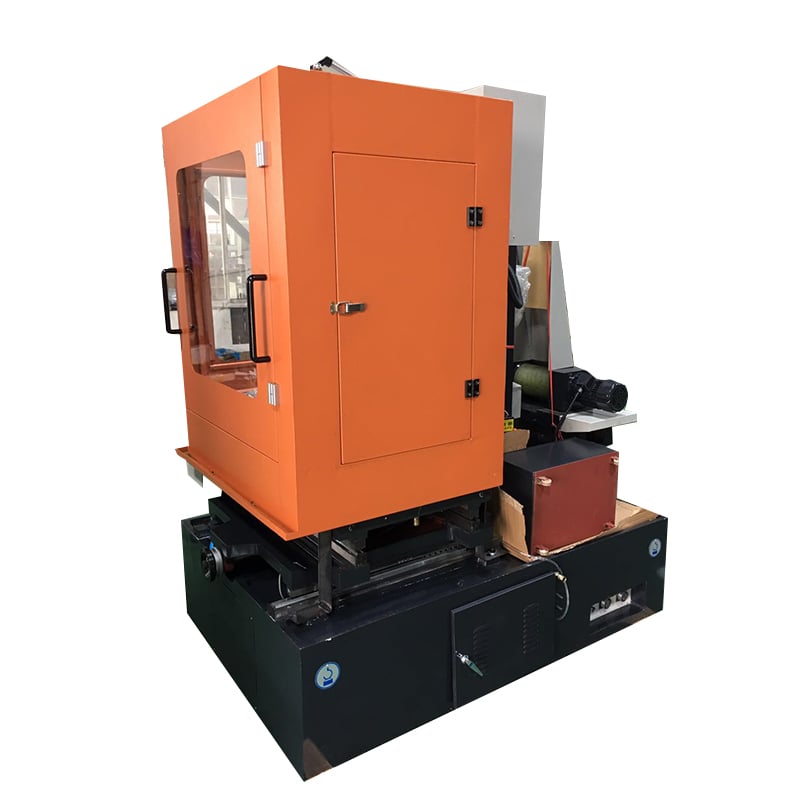
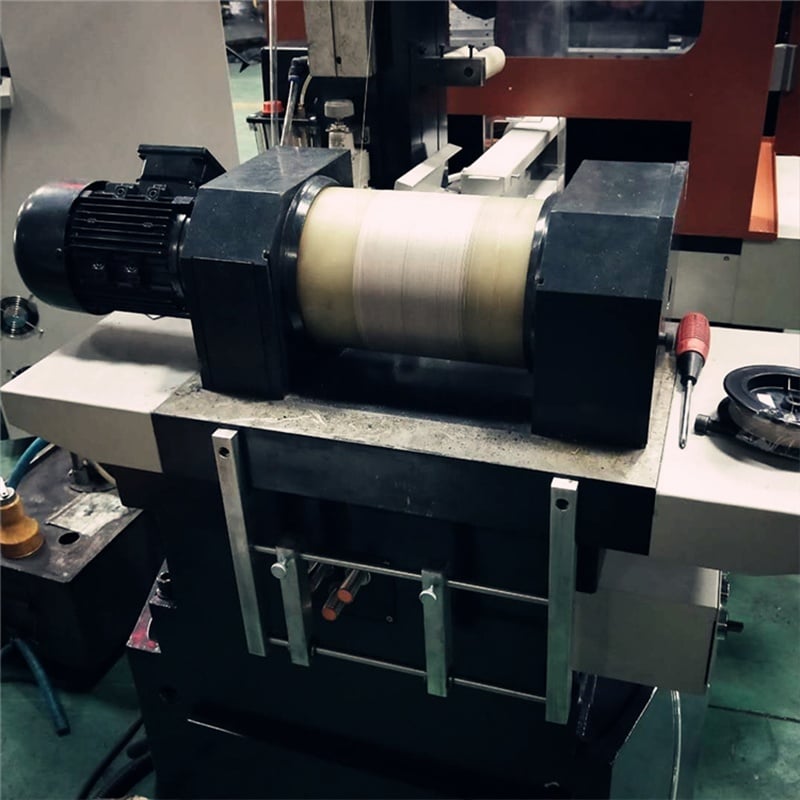
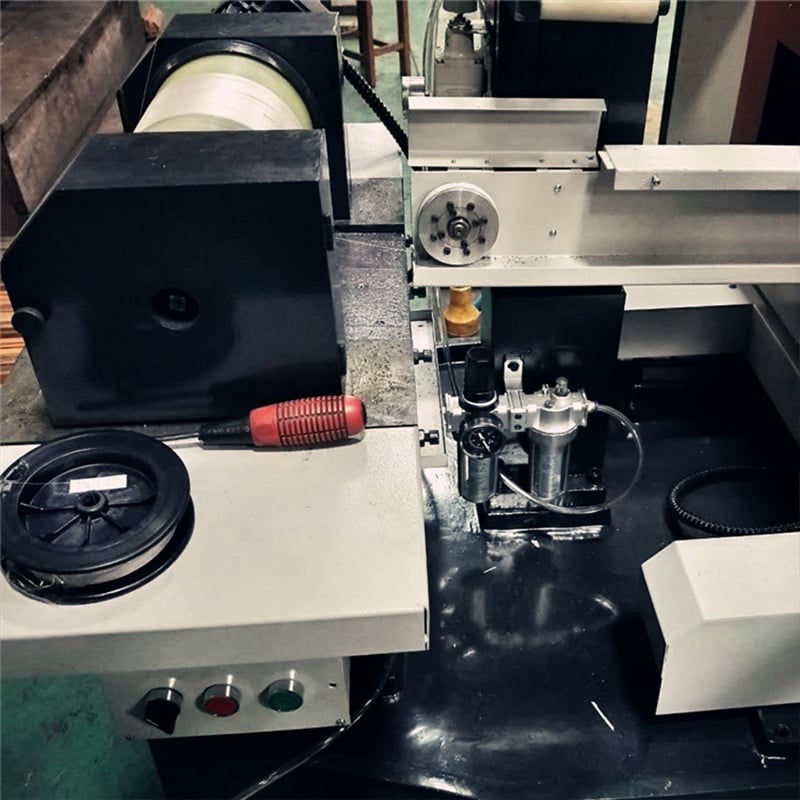
Maskintyp: Denna modell är en återgående CNC-diamanttrådsågmaskin för precisionskärning och konturering av hårda och spröda material. Diamanttråden lagras på en trådtrumma och växlar riktning genom skärzonen. Material avlägsnas genom fast abrasiv slipning; processen är inte tråd-EDM och kräver inte att arbetsstycket är elektriskt ledande.
Processens egenskaper: Det återgående trådsystemet stödjer programmerbar konturkärning med justerbar trådhastighet, fördärkning, spänning och kylmedelsförhållanden. Slutlig noggrannhet, fördärkningshastighet, kantkvalitet, skärbredd och trådlivslängd beror på det valda materialet, trådspecifikationen, slitmedelsstorleken, skärhöjden, konturen, spännanordningen och processinställningarna.
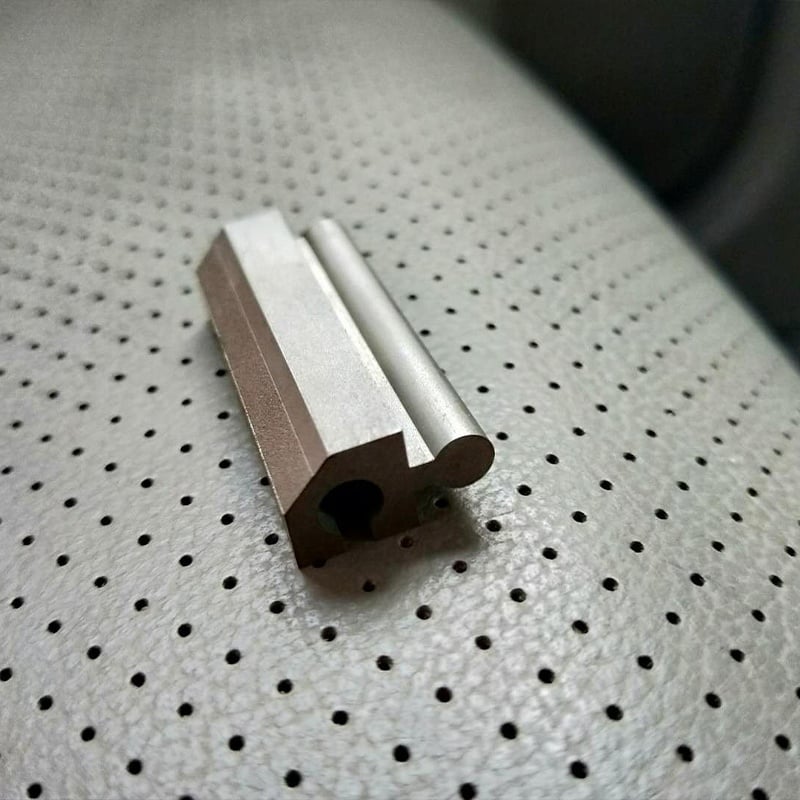
Materialgrupper: Applikationer kan utvärderas för grafit; optiskt glas och relaterade glasmaterial; tekniska keramiker; ferrit och andra magnetiska material; halvledarmaterial och kristallmaterial; samt utvalda stenmaterial såsom marmor, jade, smaragd och agat. Materialkompatibilitet och slutliga processparametrar bör bekräftas genom granskning av den faktiska ritningen och, vid behov, en provskärning.
Användarhandledning: Publicerade maskinparametrar beskriver utrustningskonfigurationen, inte ett universellt skärresultat. Skicka materialklass, arbetsstyckets dimensioner, kontur, måltolerans samt krav på kant eller yta för en teknisk granskning.
Vägledning för modellval
Modelljämförelse: QT5655 erbjuder den största angivna X/Y-resan i nuvarande oscillerande serie, nämligen 550 × 650 mm. Jämför med de mindre QT5645 , eller den QT5655H modellen med oändlig slinga för samma angivna X/Y-rörelse med kontinuerlig trådrörelse i en riktning. Se alla växelverkande diamanttrådsågmaskiner .
Information som krävs för teknisk granskning
- Material och kvalitet
- Maximal längd, bredd, höjd och vikt för arbetsstycke
- Rak skärning, skivning eller konturspår, helst med ritning
- Måldimensionell eller kontur-tolerans, krav på kant eller yta, tillåten sprickbildning och skärbredd
- Rekommenderad diamanttrådsdiameter och abrasivspecifikation, om känd
- Kylmedels- eller föroreningsbegränsningar
- Målelektriskt nät: spänning, faser och frekvens
- Krävd cykeltid, partistorlek och krav på automatisering eller lastning
Utbildning
Leverantören ska erbjuda gratis praktisk utbildning för 1–2 tekniska personer från köparens sida, med en varaktighet på 1 till 2 dagar.
Nej. |
Objekt |
Utbildningens innehåll |
1 |
Programmering |
Introduktion till CAM-programmering för diamanttrådsskärning |
Användning av G-kod och 3B-kod | ||
Kompensation för trådradie och inställning av banaoffset | ||
2 |
Drift |
Översikt av maskinens struktur och komponenter |
Start- och stoppförfaranden | ||
Funktioner på kontrollpanelen | ||
Programinläsning och parameterjustering | ||
Säkra driftprotokoll | ||
3 |
Mekanisk underhållning |
Del 1: Strukturöversikt |
– Rörelsesystem och guider för X/Y/Z-axel | ||
– Trådmatning och spänningsenhet | ||
– Smörj- och kylsystem | ||
Del 2: Felsökning | ||
– Diamanttråd byte | ||
– Riktning av guidehjul och trådbana | ||
– Hantering av trådbrott eller trådkväsning | ||
4 |
Elektriskt underhåll |
Identifiera viktiga elektriska komponenter och symboler |
Grundläggande elektriska kretsar | ||
Läsa styrskåpsdiagram | ||
Felhantverk (motor, sensor, signalproblem) | ||
5 |
Praktiskt testning |
Arbetsstyrelsens spänning och justering |
Programtorkkörningsverifiering | ||
Verklig skärningstest och övervakning | ||
Arbetsstyrelseinspektion och kvalitetsbedömning |
Efterförsäljningstjänst
- Från leveransdatum tillhandahåller leverantören en mekanisk garanti på ett år. Under normala driftförhållanden är leverantören ansvarig för kostnadsfri underhåll och utbyte av reservdelar; dock täcks inte förbrukningsdelar, slitage delar och verktyg under garantin.
- Efter det enskilda garantiperioden kommer leverantören att tillhandahålla nödvändiga reservdelar för reparationer och erbjuda reparationstjänster till rimliga avgifter.