EN





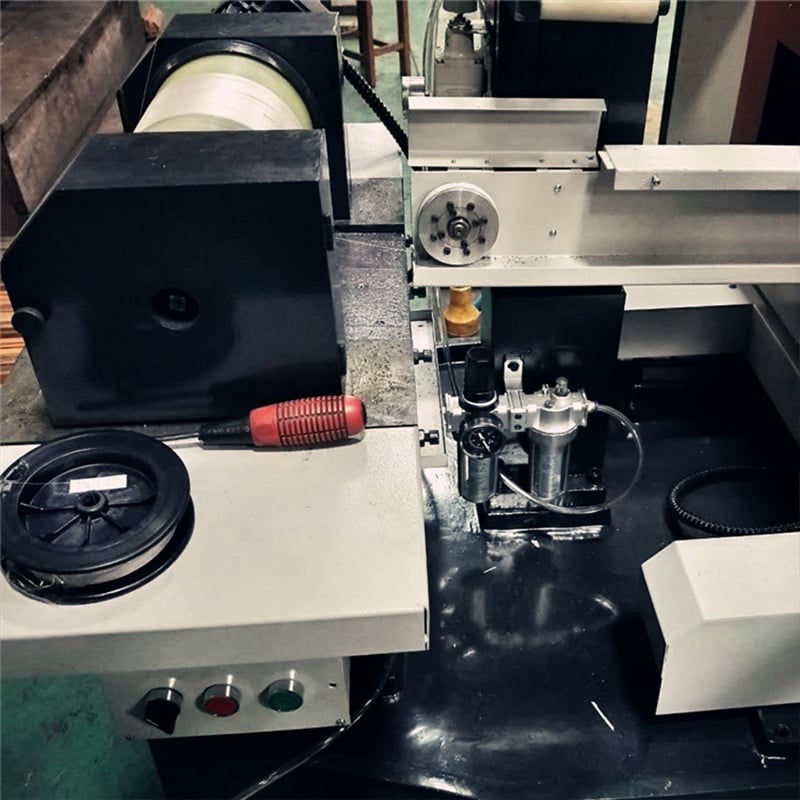
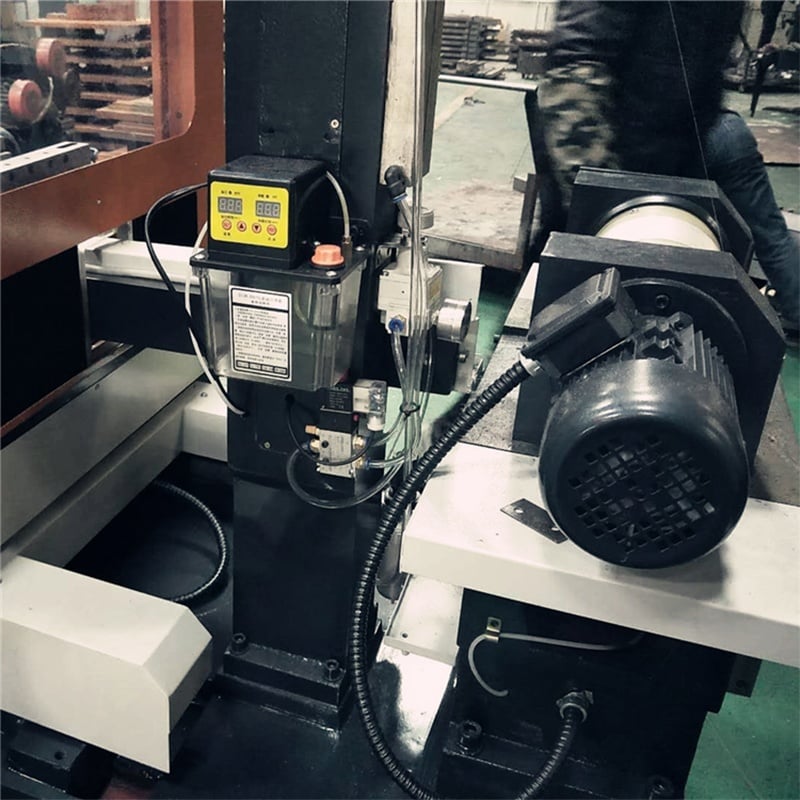
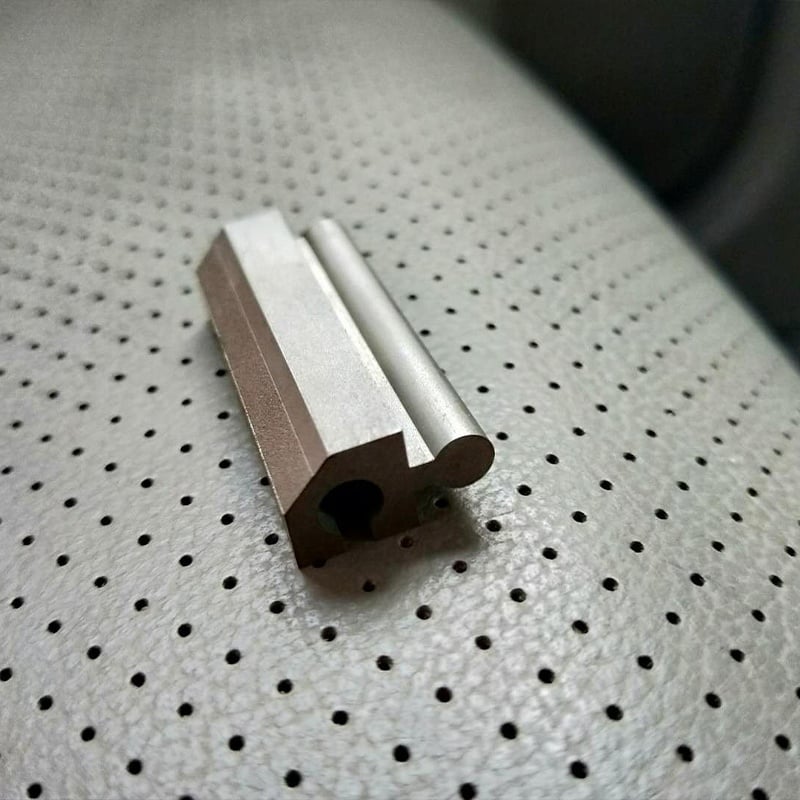
- Áttekintés
- Fő paraméterek
- Ajánlott termékek
Műszaki adatok
A QT5655 fő műszaki paraméterei
| Sorszám | Tétel | Műszaki adatok |
| 1 | Tengelymozgás | X-tengely: 550 mm Y-tengely: 650 mm |
| 2 | Munkaasztal méret (X × Y) | 610 mm × 790 mm |
| 3 | Z-tengely előtolási útja | Opcionális: 300 mm – 600 mm |
| 4 | Megmunkálási pontosság (vágási pontosság) | ±0,03 mm* |
| 5 | Gépi szerkezet | X és Y tengely: Nagypontosságú lineáris vezetékek és golyósorsók |
| 6 | Sebesség | Gyémántszál sebessége: 0–11,5 m/s (állítható) |
| Programozott előtolás / vágási sebesség: anyag- és folyamatfüggő; megerősítendő próbametszéssel. | ||
| 7 | Segédszolgáltatások | Hűtési módszer: vízhűtés |
| Kenés: Kézi kenőrendszer | ||
| Gyémántszál átmérője: φ0,12–0,44 mm | ||
| 8 | Meghajtó rendszer | Léptetőmotor dedikált meghajtóval |
| 9 | Tápegység | AC 380V (opcionális 220V), 50Hz |
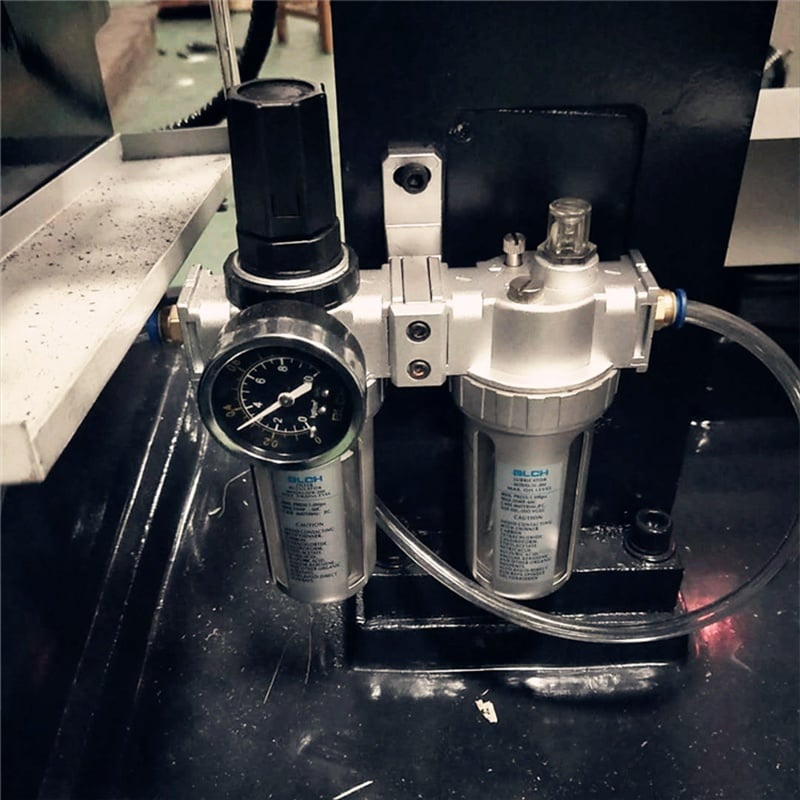
| 10 | Állandó feszítőberendezés | Pneumatikus vezérlés légszivattyún keresztül |
| 11 | Támogatott fájlformátumok | G-kód, 3B kód |
| 12 | Vezérlőrendszer | HL CNC vezérlőrendszer |
| 13 | Teljes méretek (H × SZ × M) | 2200 mm × 1500 mm × 2100 mm |
| 14 | Gép súlya | 2100 kg |
| 15 | Maximális alkatrészmagasság | A kiválasztott Z-tengely-konfigurációhoz és rögzítőberendezéshez igazítandó. |
| 16 | Maximális vágási vastagság | A kiválasztott Z-tengely-konfigurációhoz, drótpályához, anyaghoz és kontúrhoz igazítandó. |
Teljesítmény- és kapacitási megjegyzések
Pontossági megjegyzés: A felsorolt ±0,03 mm-es megmunkálási pontosság a meghatározott ellenőrzési feltételek melletti vágási pontosságra vonatkozik. A tényleges eredmények függnek az anyagminőségtől, a munkadarab méretétől és kontúrjától, a huzal átmérőjétől és az abrazív szemcsemérettől, a huzal kopásától, a feszítettségtől, a lineáris sebességtől, a programozott előtolástól, a hűtőfolyadéktól, a rögzítéstől és a mérési módszertől. Az alkalmazásspecifikus tűréshatárokhoz ajánlott mintavágási megerősítés.
Vágási sebesség megjegyzése: A vágási teljesítmény függ az anyagminőségtől, a vágott keresztmetszettől, a huzal átmérőjétől és az abrazív szemcsemérettől, a lineáris sebességtől, az előtolási sebességtől, a feszítettségtől, a hűtőfolyadéktól és a szükséges éls minőségétől. A programozott előtolási sebesség (mm/perc), a tényleges vágási idő és az effektív vágott felületi sebesség (mm²/perc) különböző mérési adatok, amelyeket nem szabad egymással felcserélni.
Z-tengely és kapacitási megjegyzés: A Z-tengely előtolási útja a programozható előtolási tengely útja. Ez nem azonos a maximális munkadarab-magassággal vagy a maximális vágásvastagsággal. Ezeket a kapacitásokat a kiválasztott Z-tengely-konfigurációhoz, rögzítőberendezéshez, vezetékpályához, anyaghoz és kontúrhoz egyenként ellenőrizni kell.
Gépfelülvizsgálat és alkalmazások
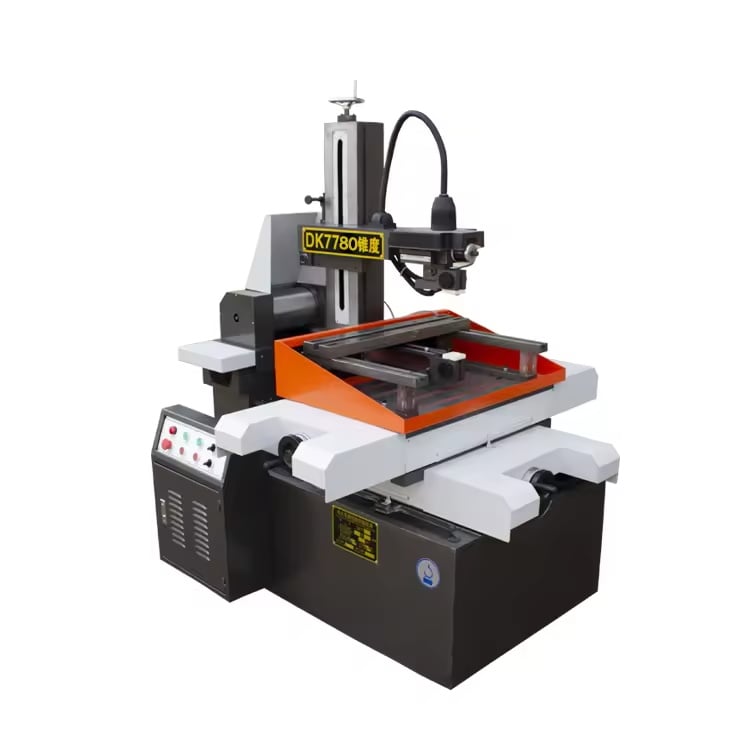
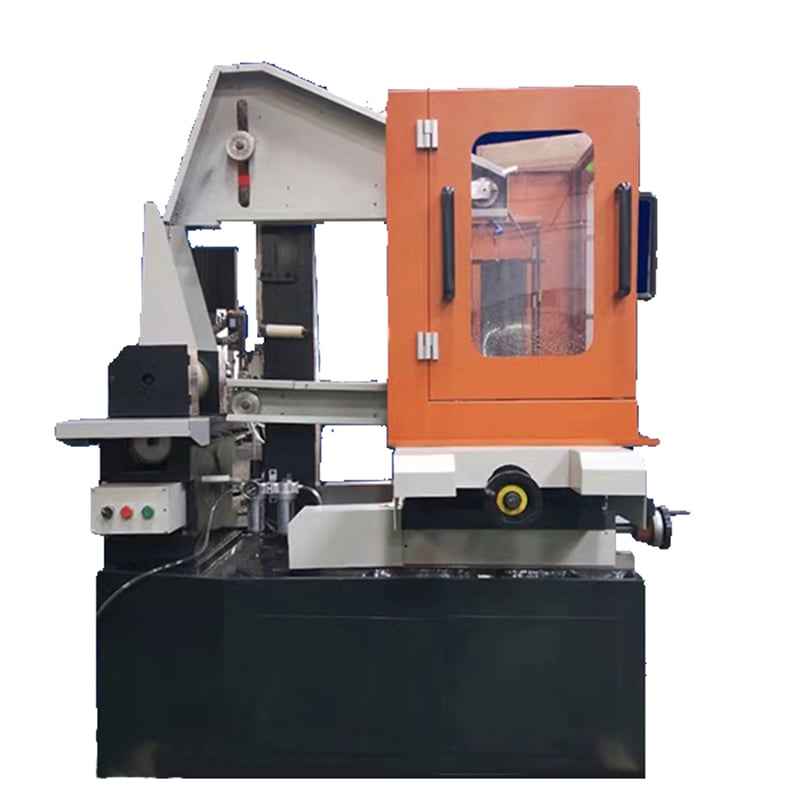
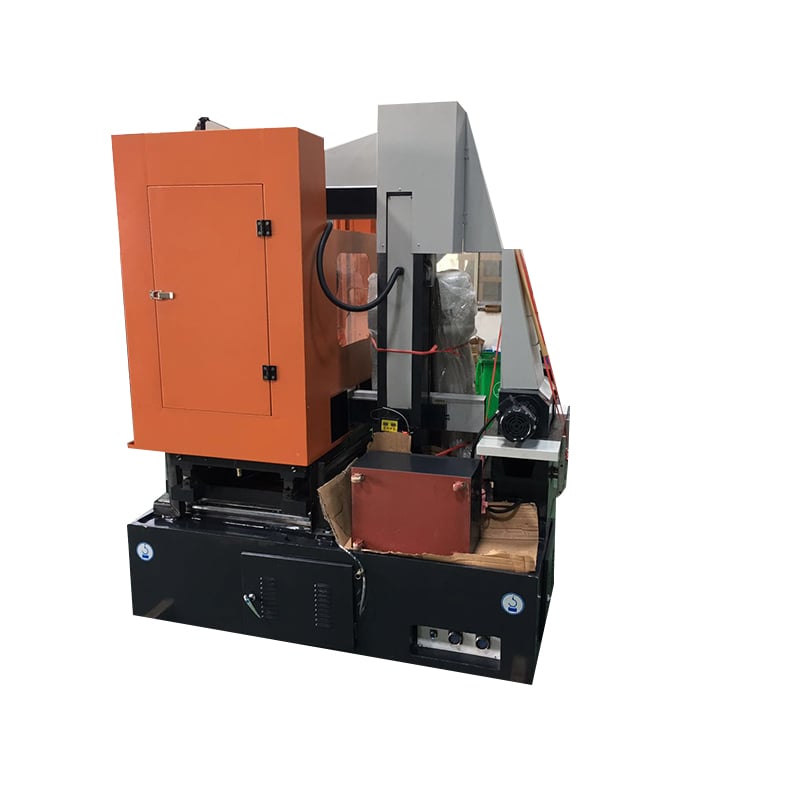
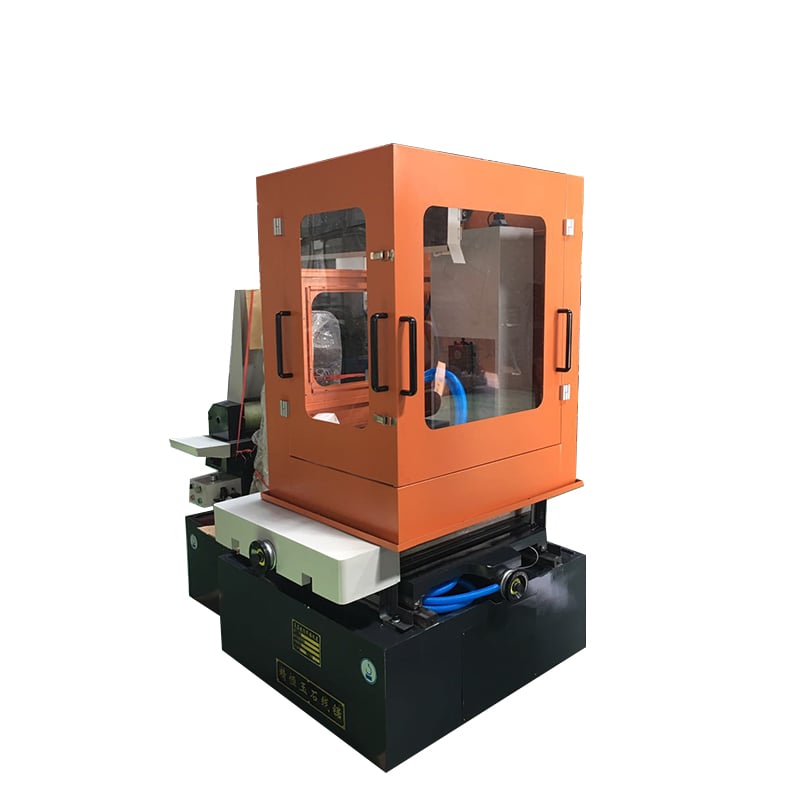
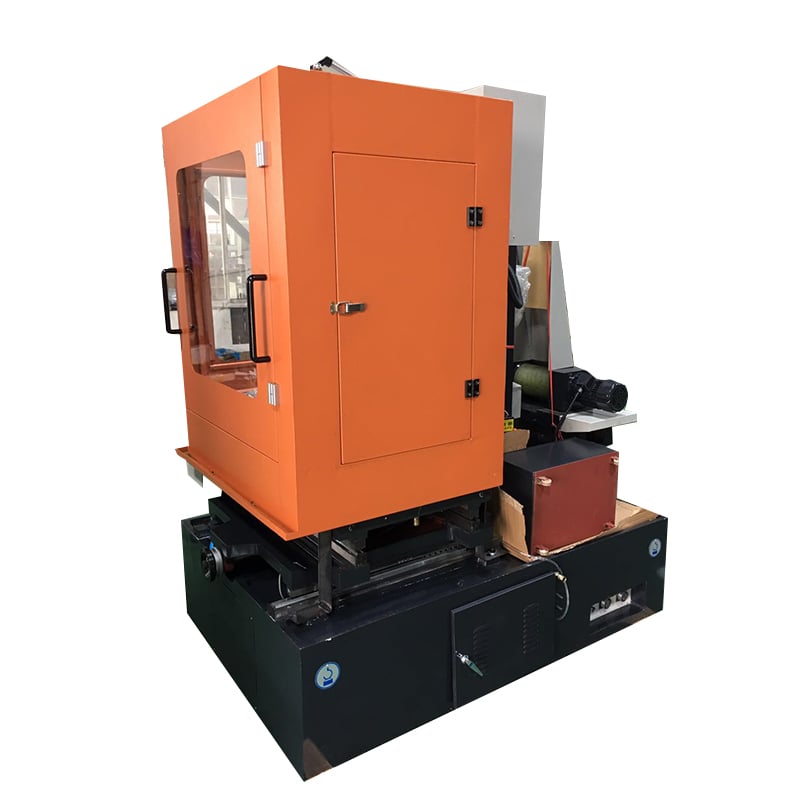
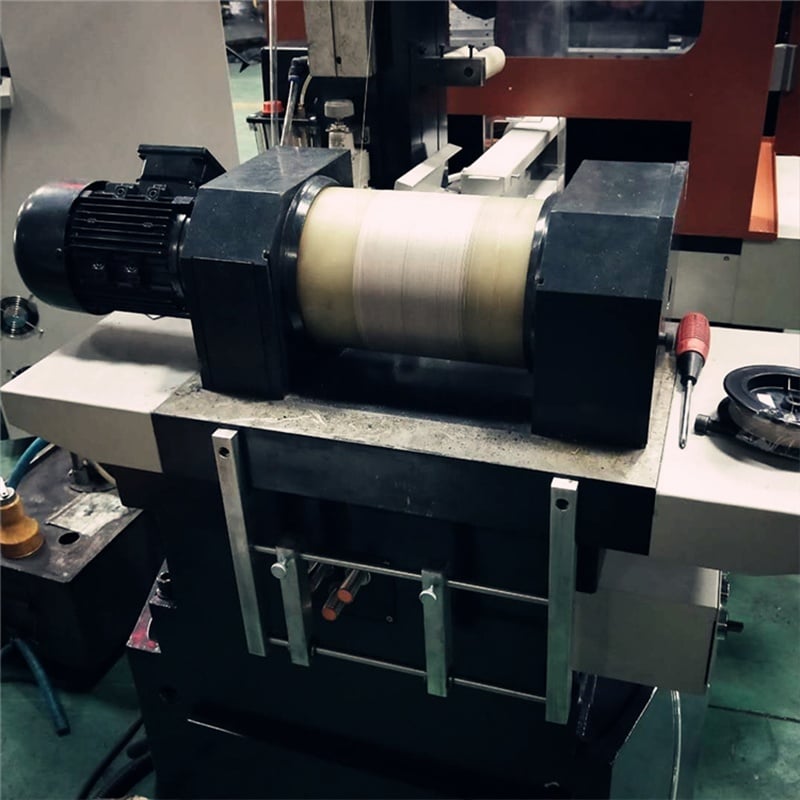
Gép típusa: Ez a modell egy CNC vezérelt, ingamozgású gyémántvezeték-fűrész gép, amelyet kemény és rideg anyagok precíziós vágására és kontúrozására fejlesztettek ki. A gyémántvezeték egy tekercsen tárolódik, és a vágózónán keresztül váltakozó irányban mozog. Az anyag eltávolítása rögzített északi csiszolással történik; ez a folyamat nem vezeték-EDM, és nem igényel elektromosan vezetőképes munkadarabot.
Folyamat jellemzői: Az ingamozgású vezetékrendszer programozható kontúrvágást tesz lehetővé, amelyhez beállítható a vezeték sebessége, az előtolás, a feszítés és a hűtőfolyadék-állapotok. A végső pontosság, az előtolási sebesség, a vágott él minősége, a vágási rések szélessége (kerf) és a vezeték élettartama függ a kiválasztott anyagtól, a vezeték specifikációjától, az északi szemcsemérettől, a vágási magasságtól, a kontúrtól, a rögzítőberendezéstől és a folyamatbeállításoktól.
Anyagcsoportok: Az alkalmazások értékelhetők grafitra; optikai üvegre és kapcsolódó üveganyagokra; műszaki kerámiákra; ferritra és egyéb mágneses anyagokra; félvezető- és kristályanyagokra; valamint kiválasztott kőanyagokra, például márványra, jadéra, smaragdra és ágatra. Az anyagkompatibilitást és a végső folyamatparamétereket az aktuális rajz átvizsgálásával, szükség esetén mintavágással kell megerősíteni.
Alkalmazási megjegyzés: A közzétett gépparaméterek a berendezés konfigurációját írják le, nem pedig egy univerzális vágási eredményt. Küldje el az anyagminőséget, a munkadarab méreteit, a kontúrt, a célzott tűrést és az él- vagy felületkövetelményeket műszaki felülvizsgálat céljából.
Modellválasztási útmutató
Modellösszehasonlítás: A QT5655 a jelenlegi ingado típusú gépek között a legnagyobb felsorolt X/Y utazási távolságot biztosítja: 550 × 650 mm. Hasonlítsa össze a kisebb modelleket QT5645 , vagy a QT5655H végtelen hurkos modell ugyanazzal a felsorolt X/Y mozgásterülettel és folyamatos, egyirányú vezetékmozgással. Lásd az összes ingado gyémántdrótos fűrészgépek .
Információk a műszaki felülvizsgálathoz
- Anyag és osztály
- Maximális munkadarab-hossz, -szélesség, -magasság és -tömeg
- Egyenes vágás, szeletelés vagy kontúrvonal, előnyösen rajzzal
- Cél méret- vagy kontúrtűrés, él- vagy felületkövetelmény, megengedett repedés és vágásszélesség
- Előnyös gyémántdrót-átmérő és abrazív specifikáció, ha ismert
- Hűtőfolyadék- vagy szennyeződés-korlátozások
- Célhelyi hálózati tápfeszültség: feszültség, fázis és frekvencia
- Szükséges ciklusidő, tételnagyság és automatizálási vagy betáplálási követelmények
Tanítás
A szállító köteles a vevő oldaláról 1–2 műszaki személy részére díjmentes helyszíni képzést biztosítani, melynek időtartama 1–2 nap.
Sorszám |
Tétel |
Képzés tartalma |
1 |
Programozás |
Diamanthuzalos vágáshoz készült CAM programozás bevezetése |
G-kód és 3B kód használata | ||
Huzalátmérő-kompenzáció és pályaeltolási beállítások | ||
2 |
Művelet |
Gépszerkezet és alkatrészek áttekintése |
Indítási és leállítási eljárások | ||
Kezelőpanel funkciói | ||
Programm betöltése és paraméterek beállítása | ||
Biztonságos üzemeltetési protokollok | ||
3 |
Mechanikai karbantartás |
1. rész: Szerkezeti áttekintés |
– X/Y/Z tengely mozgatási rendszer és vezető sín | ||
– Huzalbetápláló és feszítő egység | ||
– Kenési és hűtési rendszer | ||
2. rész: Hibakeresés | ||
– Gyémánt huzal cseréje | ||
– Vezetőcső és huzal útvonal beállítása | ||
– Huzaltörés vagy elakadás kezelése | ||
4 |
Elektromos karbantartás |
Elektromos alkatrészek és szimbólumok azonosítása |
Elektromos áramkörök alapjai | ||
Kapcsolási szekrény diagramok olvasása | ||
Hibadiagnosztizálás (motor, érzékelő, jelproblémák) | ||
5 |
Gyakorlati vizsgálatok |
Munkadarab befogása és igazítása |
Program szimulációs ellenőrzés | ||
Valós vágási próba és figyelés | ||
Munkadarab ellenőrzés és minőségértékelés |
Üzemmód utáni szerviz
- A szállítás dátumától számítva a szállító egyéves mechanikai garanciát biztosít. Normál üzemeltetési körülmények között a szállító felelős a karbantartás és a tartalékalkatrészek cseréjének díjmentességéért; azonban a fogyóeszközök, kopóalkatrészek és szerszámok nem tartoznak a garancia körébe.
- Az egyéves garanciális időszak után a szállító biztosítja a szükséges tartalékalkatrészeket javításhoz és számottevő díjazás ellenében javítási szolgáltatást is.