EN





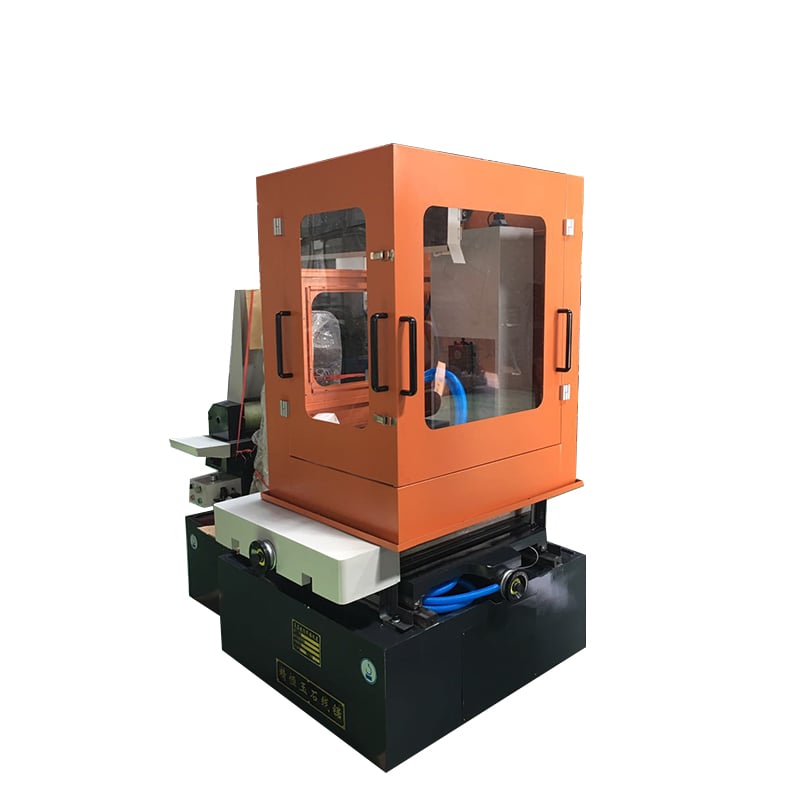
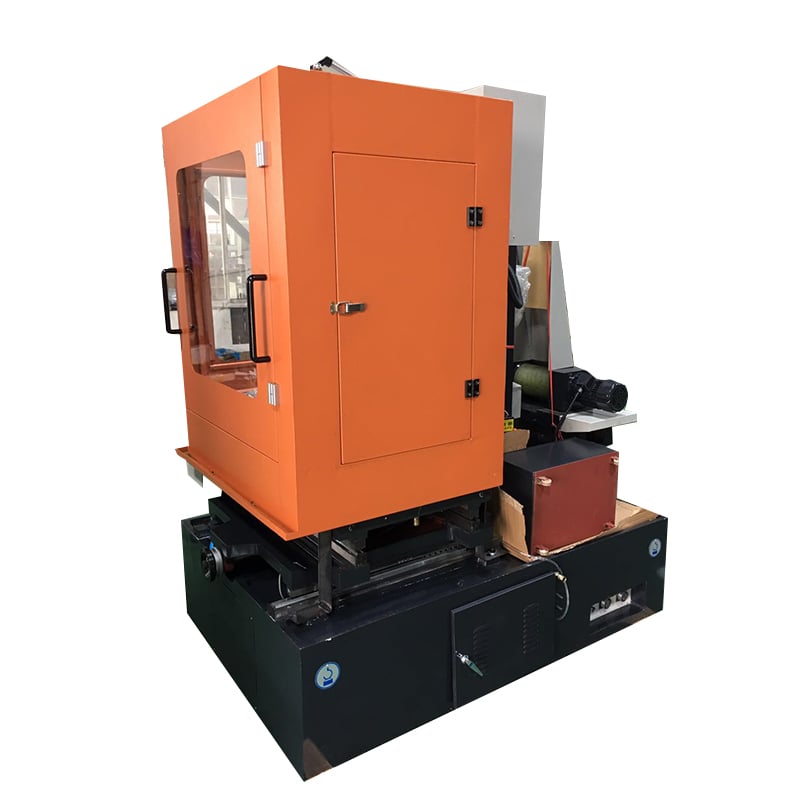
- အကြမ်းဖျင်း
- အဓိက အချက်အလက်များ
- အကြံပေးထားသော ထုတ်ကုန်များ
နည်းပညာဆိုင်ရာ သတ်မှတ်ချက်များ
QT5655 ၏ အဓိက နည်းပညာဆိုင်ရာ အချက်များ
| အမှတ် | ပစ္စည်း | အသေးစိတ်အချက်အလက်များ |
| 1 | ဝင်ရိုးတန်းခရီးသွား | X-ဝင်ရိုး- 550 mm Y-ဝင်ရိုး- 650 mm |
| 2 | ဇယားခေါင်းအရွယ်အစား (X × Y) | 610 mm × 790 mm |
| 3 | Z-အက်က်စ် အုပ်နောက်သို့ ရှေးသွားခရီးသွား | ရွေးချယ်နိုင်သည့်- 300 မီလီမီတာ- 600 မီလီမီတာ |
| 4 | စက်ဖြင့် ဖြတ်ထုတ်မှု တိကျမှု (ဖြတ်ထုတ်မှု တိကျမှု) | ±၀.၀၃ မီလီမီတာ* |
| 5 | စက်မှုတည်ဆောက်ပုံ | X နှင့် Y ဝင်ရိုးများ- မြင့်မားသောတိကျမှုရှိသည့် လိုင်းမီးနှင့် ဘောလုံးပိုက်ကွက်များ |
| 6 | အမြန်နှုန်း | ဒိုင်ယာမွန်ဝါယာကြိုးအမြန်နှုန်း- 0–11.5 m/s (ပြောင်းလဲနိုင်ပါသည်) |
| အစီအစဥ်ဖေးဒ် / ဖြတ်ထုတ်မှုနှုန်း - ပစ္စည်းနှင့် လုပ်ငန်းစဉ်အလိုက် ကွဲပြားမှုရှိပါသည်။ နမူနာဖြတ်ထုတ်မှုဖြင့် အတည်ပြုပါ။ | ||
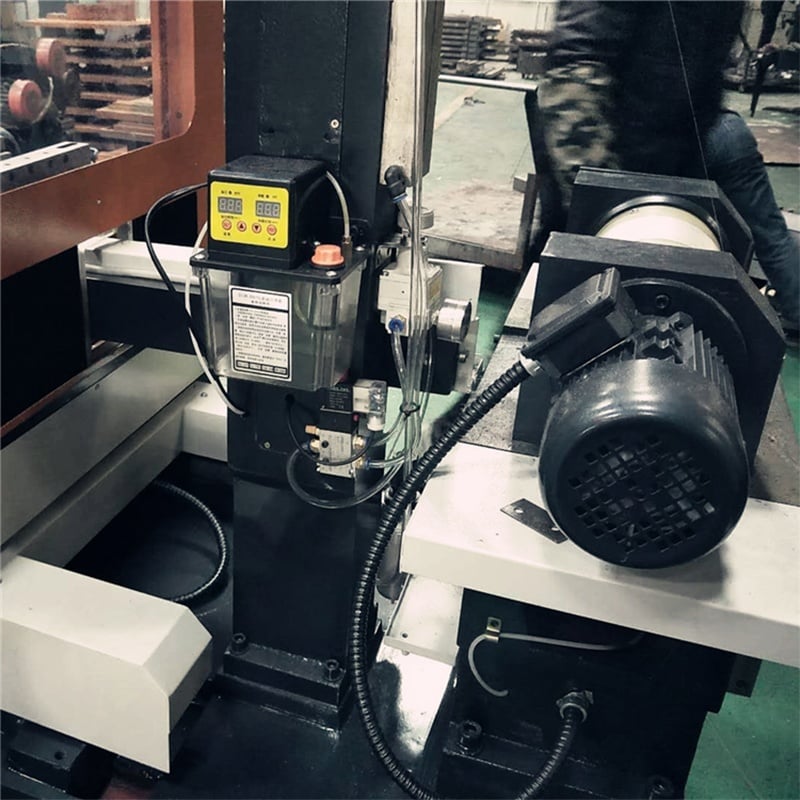
| 7 | အကူအညီစနစ်များ | အေးစက်စနစ်- ရေအေးစက်စနစ် |
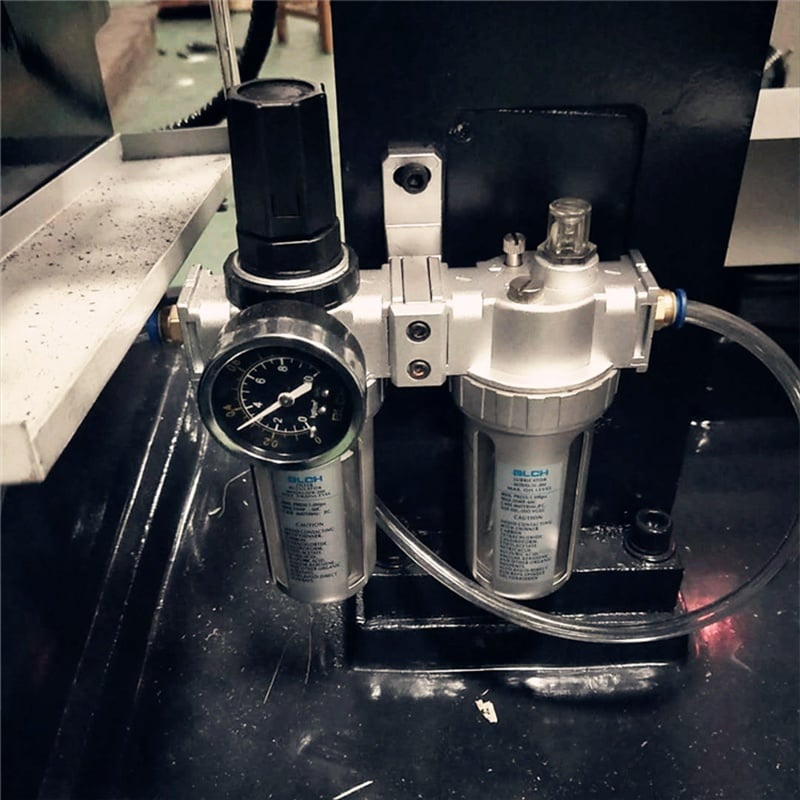
| ဆီလူးဘရီကေးရှင်း- လက်တွေ့ဆီလူးဘရီကေးရှင်းစနစ် | ||
| ဒိုင်မွန်းဝိုင်ယာအချင်း- φ0.12–0.44 မီလီမီတာ | ||
| 8 | မောင်းနှင်ရေးစနစ် | တစ်ခြမ်းစီ မော်တာသည် ပရိုဂရမ်ရှင်း ဒရိုင်ဘာဖြင့် |
| 9 | အင်တင်စီးမှု | AC 380V (အမျိုးအစားအလိုက် 220V), 50Hz |
| 10 | တင်းမာမှုကိရိယာကို တူညီစွာထိန်းသိမ်းပေးသည် | လေပိုက်ဖြင့် လေထိန်းချုပ်မှု |
| 11 | ဖိုင်ပုံစံများကို ထောက်ပံ့ပေးသည် | G-code, 3B code |
| 12 | ထိန်းချုပ်မှုစနစ် | HL CNC ထိန်းချုပ်မှုစနစ် |
| 13 | စုစုပေါင်း အရွယ်အစား (အလျား×အနံ×အမြင့်) | 2200 mm × 1500 mm × 2100 mm |
| 14 | စက်အလေးချိန် | 2100 kg |
| 15 | အများဆုံး အလုပ်လုပ်မှု အမြင့် | Z-အက်က်စ် အဖွဲ့စည်းမှုနှင့် ဖစ်ချားရွေးချယ်မှုအလိုက် အတည်ပြုရန်။ |
| 16 | အများဆုံး ဖြတ်သန်းနိုင်သော အထူ | Z-အက်က်စ် အဖွဲ့စည်းမှု၊ ကြိုးလမ်းကြောင်း၊ ပစ္စည်းနှင့် အကွက်အလိုက် အတည်ပြုရန်။ |
စွမ်းဆောင်ရည်နှင့် အရည်အသွေးဆိုင်ရာ မှတ်ချက်များ
တိကျမှုဆိုင်ရာ မှတ်ချက် – ဖော်ပြထားသော ±၀.၀၃ မီလီမီတာ စက်မှုတိကျမှုသည် သတ်မှတ်ထားသော စမ်းသပ်မှုအခြေအနေများအောက်တွင် ဖြတ်တောက်မှုတိကျမှုကို ရည်ညွှန်းပါသည်။ အမှန်တကယ်ရရှိမှုများသည် ပစ္စည်းအမျိုးအစား၊ အလုပ်အကိုင်အရွယ်အစားနှင့် ပုံသဏ္ဍာန်၊ ဝိုင်ယာအရွယ်အစားနှင့် အိုမင်းပေါက်ကွဲမှုအရွယ်အစား၊ ဝိုင်ယာအသုံးပြုမှုနှင့် ပုံသဏ္ဍာန်ပြောင်းလဲမှု၊ ဖိအား၊ မှန်ကန်သော အမြန်နှုန်း၊ အစီအစဥ်ဖော်ပြထားသော အမြန်နှုန်း၊ အအေးခံပစ္စည်း၊ အထားအစောင်းနှင့် တိုင်းတာမှုနည်းလမ်းတို့ပေါ်တွင် မှီခိုပါသည်။ အသုံးပြုမှုအလိုက် သတ်မှတ်ထားသော အတိကျမှုများအတွက် နမူနာဖြတ်တောက်မှုဖြင့် အတည်ပြုခြင်းကို အကြံပြုပါသည်။
ဖြတ်တောက်မှုနှုန်းဆိုင်ရာ မှတ်ချက် – ဖြတ်တောက်မှုစွမ်းဆောင်ရည်သည် ပစ္စည်းအမျိုးအစား၊ ဖြတ်တောက်မှုဧရိယာ၊ ဝိုင်ယာအရွယ်အစားနှင့် အိုမင်းပေါက်ကွဲမှုအရွယ်အစား၊ မှန်ကန်သော အမြန်နှုန်း၊ ဖြတ်တောက်မှုနှုန်း၊ ဖိအား၊ အအေးခံပစ္စည်းနှင့် လိုအပ်သော အစွန်းအရည်အသွေးတို့ပေါ်တွင် မှီခိုပါသည်။ အစီအစဥ်ဖော်ပြထားသော ဖြတ်တောက်မှုနှုန်း (မီလီမီတာ/မိနစ်)၊ အမှန်တကယ်ဖြတ်တောက်မှုအချိန်နှင့် အကောင်းဆုံးဖြတ်တောက်မှုဧရိယာနှုန်း (မီလီမီတာ²/မိနစ်) သည် တိုင်းတာမှုအမျိုးအစားများ ကွဲပါသည်။ ထို့ကြောင့် အစားထိုးအသုံးပြုမှုများကို မှုန်းမှုများအဖြစ် မသုံးရပါ။
Z-အက်က်စ်နှင့် အရည်အသွေးဆိုင်ရာ မှတ်ချက် – ဇီ-အက်က်စ် ဖီဒ် ခရီးသွားမှုသည် ဖီဒ် အက်က်စ်၏ ပရိုဂရမ် လုပ်ထားသော ခရီးသွားမှုဖြစ်သည်။ ယင်းသည် အများဆုံး အလုပ်သမ္မာ အမြင့် သို့မဟုတ် အများဆုံး ဖြတ်တောက်နိုင်သော အထူနှင့် မတူပါ။ ဤစွမ်းရည်များကို ရွေးချယ်ထားသော ဇီ-အက်က်စ် ပုံစံ၊ ဖစ်စ်ချာ၊ ဝိုင်ယာ လမ်းကြောင်း၊ ပစ္စည်းနှင့် အကွက်ပုံစံတို့အတွက် အတည်ပြုရမည်။
စက်၏ အကြမ်းဖျင်းအကြောင်းအရာနှင့် အသုံးပြုမှုများ
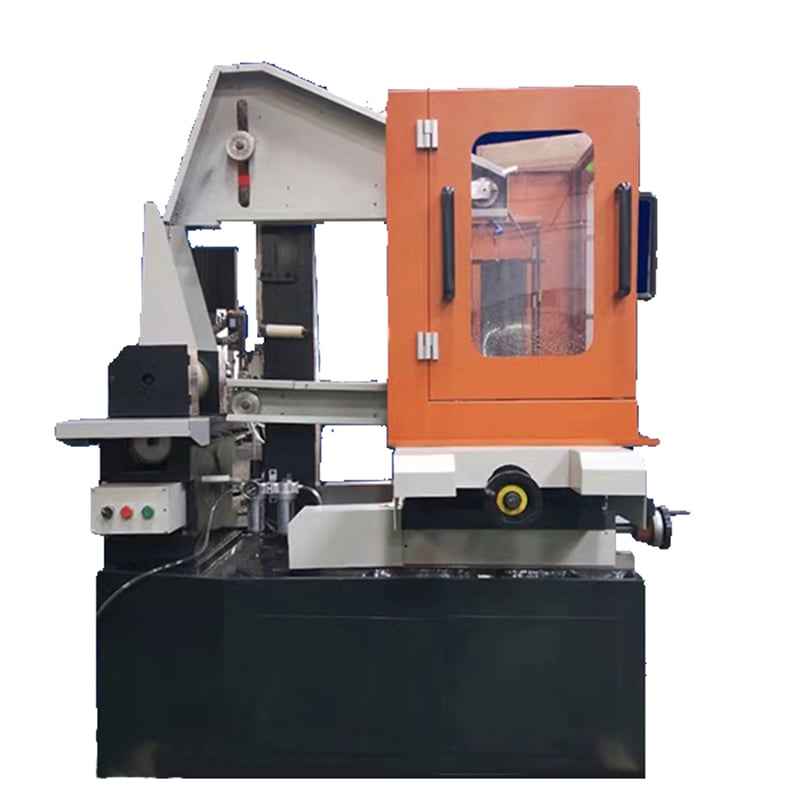
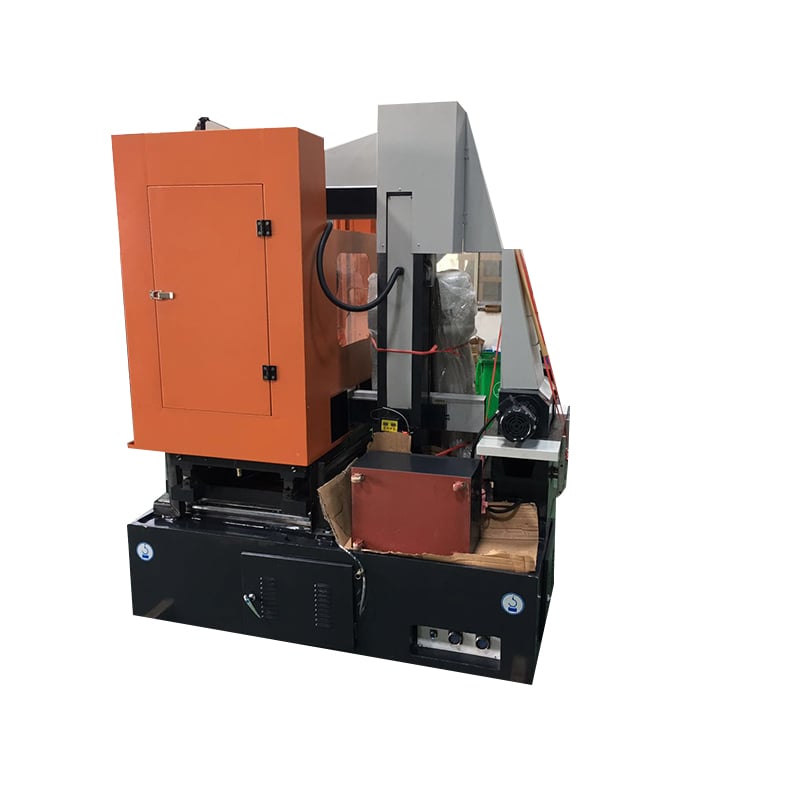
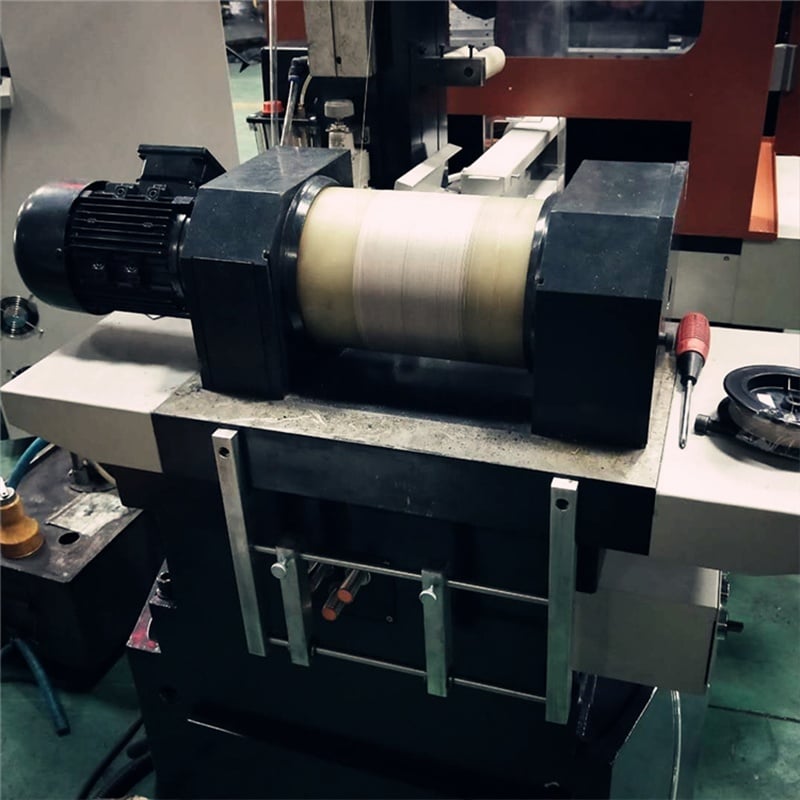
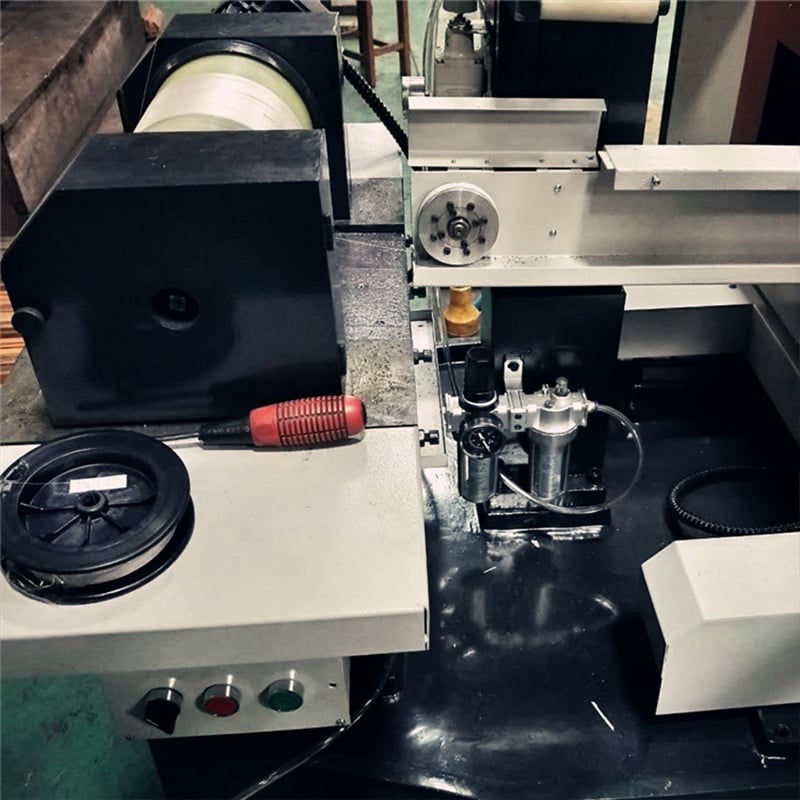
စက်အမျိုးအစား ဤမော်ဒယ်သည် ခက်ခဲ၍ ကွဲလွယ်သော ပစ္စည်းများကို တိကျစွာဖြတ်တောက်ခြင်းနှင့် ပုံသဏ္ဍာန်ဖော်ခြင်းအတွက် တစ်ဖက်တစ်ချက်သွားလာသော CNC diamond wire saw စက်ဖြစ်သည်။ diamond wire ကို ကြိုးဒရမ်ပေါ်တွင် သိမ်းဆည်းထားပြီး ဖြတ်တောက်နယ်ပယ်အတွင်း ဦးတည်ရာပြောင်းလဲသွားလာသည်။ ပစ္စည်းကို တစ်နေရာတည်းကြိတ်ခွဲခြင်းဖြင့် ဖယ်ရှားသည်။ ဤလုပ်ငန်းစဉ်သည် Wire EDM မဟုတ်ဘဲ လျှပ်စစ်စီးကူးနိုင်သော အလုပ်တန်း မလိုအပ်ပါ။
လုပ်ငန်းစဉ်၏ အင်္ဂါရပ်များ - တစ်ဖက်တစ်ချက်သွားလာသော ဝိုင်ယာစနစ်သည် ချိန်ညှိနိုင်သော ဝိုင်ယာအလျင်၊ အစာထည့်၊ တင်းမာမှုနှင့် အအေးခံအခြေအနေများဖြင့် ပရိုဂရမ်ဖြင့်သတ်မှတ်နိုင်သော ပုံသဏ္ဍာန်ဖြတ်တောက်မှုကို ပံ့ပိုးပေးသည်။ နောက်ဆုံးတိကျမှု၊ အစာထည့်နှုန်း၊ အစွန်းအခြေအနေ၊ ဖြတ်တောက်မှုအကျယ်နှင့် ဝိုင်ယာသက်တမ်းတို့သည် ရွေးချယ်ထားသော ပစ္စည်း၊ ဝိုင်ယာအသေးစိတ်ဖော်ပြချက်၊ ကြိတ်ခွဲအရွယ်အစား၊ ဖြတ်တောက်မှုအမြင့်၊ ပုံသဏ္ဍာန်၊ ချိတ်ဆက်ကိရိယာနှင့် လုပ်ငန်းစဉ်ဆက်တင်များအပေါ် မူတည်သည်။
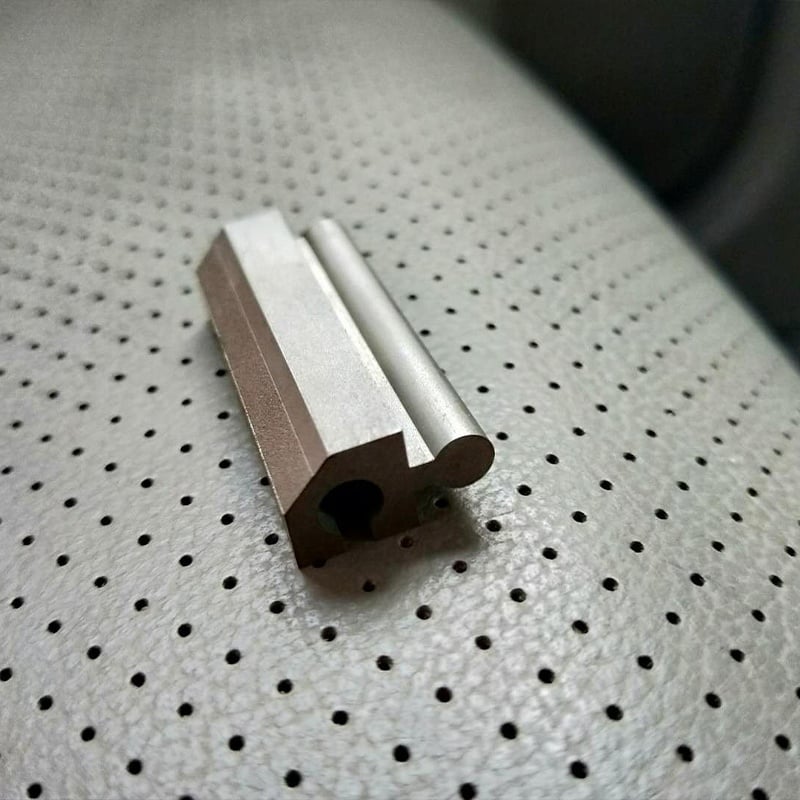
ပစ္စည်းအုပ်စုများ - ဂရက်ဖိုက်၊ အလင်းရေးမှန်ပေါ်တွင်အသုံးပြုသည့် မှန်နှင့် ဆက်စပ်သည့် မှန်ပစ္စည်းများ၊ နည်းပညာဆိုင်ရာ ကြေးနုပ်များ၊ ဖေရိုစိုက်နှင့် အခြားသေးငယ်သည့် သံလိုက်ပစ္စည်းများ၊ ဆမီကွန်ဒတ်နှင့် ကွန်ကရစ်ပစ္စည်းများ၊ မာဘယ်၊ ဇေဒ်၊ အမ်ီရယ်လ်နှင့် အဂ်က်တ်ကဲ့သို့သော ကျောက်ပစ္စည်းများအတွက် အသုံးပြုနိုင်ပါသည်။ ပစ္စည်းနှင့် ကိုက်ညီမှုရှိမရှိနှင့် နောက်ဆုံးသော လုပ်ဆောင်မှု ပါရာမီတာများကို အမှန်တကယ်သေးငယ်သည့် ပုံပေါ်တွင် စစ်ဆေးခြင်းဖြင့် အတည်ပြုရပါမည်။ လိုအပ်ပါက နမူနာဖြတ်ထုတ်မှုကို ပြုလုပ်ရပါမည်။
အသုံးပြုမှုသတ်မှတ်ချက်: ထုတ်ဝေထားသည့် စက်ပါရာမီတာများသည် စက်ပစ္စည်း၏ ပုံစံအတိအကျကို ဖော်ပြထားခြင်းဖြစ်ပြီး တစ်မျှင်သော ဖြတ်ထုတ်မှုရလေးနှင့် မဟုတ်ပါ။ နည်းပညာဆိုင်ရာ အကဲဖြတ်မှုအတွက် ပစ္စည်းအမျိုးအစား၊ အလုပ်အပိုင်း၏ အရွယ်အစား၊ အကွက်ပုံစံ၊ လိုအပ်သည့် အတိအကျမှုနှင့် အစွန်း (သို့) မျက်နှာပြင်အတွက် လိုအပ်သည့် လုပ်ဆောင်ချက်များကို ပေးပေးပါ။
မော်ဒယ်ရွေးချယ်မှု လမ်းညွှန်ချက်
မော်ဒယ်နှိုင်းယှဉ်မှု - QT5655 သည် လက်ရှိ ပြန်လည်လှုပ်ရှားသော အကွာအဝေးတွင် X/Y ခရီးသွားနှုန်းအများဆုံးဖြစ်ပြီး ၅၅၀ × ၆၅၀ မီလီမီတာဖြစ်ပါသည်။ ပိုသေးငယ်သော QT5645 သို့မဟုတ် QT5655H အဆက်မပါသော ခွေးလုံးပုံစံ အတွက် အလားတူ X/Y အကွာအဝေးနှင့် အဆက်မပြတ် တစ်ဘက်သို့သာ ကြိုးလှုပ်ရှားမှုကို နှိုင်းယှဉ်ပါ။ အားလုံးကိုကြည့်ပါ အနှစ်ထပ်ပေးသည့် ဒိုင်မန်းဒ်ဝိုင်ယာဖြတ်စက်များ .
နည်းပညာဆိုင်ရာ အကဲဖြတ်မှုအတွက် လိုအပ်သည့် အချက်အလက်များ
- ပစ္စည်းနှင့် အဆင့်အတန်း
- အလုပ်လုပ်မည့် အရာ၏ အများဆုံး အရှည်၊ အကျယ်၊ အမျဉ်းနှင့် အလေးချိန်
- ဖြတ်တောက်မည့် လမ်းကြောင်းသည် ဖြောင်းဖြောင်းဖြစ်ရမည် (သို့မဟုတ်) အနှစ်အများအားဖြင့် ပုံစဥ်ဖြင့် ဖြတ်တောက်ရမည်
- ပေးထားသော အရွယ်အစား (သို့မဟုတ်) ပုံစဥ်အတိုင်း ဖြတ်တောက်ရမည့် အတိုင်းအတာ၊ အစွန်း (သို့မဟုတ်) မျက်နှာပြင်၏ လိုအပ်ချက်များ၊ ခွဲထုတ်မှု သို့မဟုတ် ဖြတ်တောက်မှုအတွင်း ခွဲထုတ်မှု အများဆုံး ခွဲထုတ်နိုင်သည့် အတိုင်းအတာ
- အသုံးပြုရန် စိတ်ကြိုက်ရွေးချယ်ထားသော ဒိုင်မန်း ဝိုင်ယာ အရွယ်အစားနှင့် အရွယ်အစား သို့မဟုတ် အသုံးပြုရန် စိတ်ကြိုက်ရွေးချယ်ထားသော အရွယ်အစား သို့မဟုတ် အသုံးပြုရန် စိတ်ကြိုက်ရွေးချယ်ထားသော အရွယ်အစား
- ရေအေးပေးရန် သို့မဟုတ် ညစ်ညမ်းမှု ကန့်သတ်ချက်များ
- လက်ခံရရှိမည့် လျှပ်စစ်ဓာတ်အား ပေးပို့မှု - ဗို့အား၊ ဖေ့စ်နှင့် မှုန်းနှုန်း
- လိုအပ်သော စက်လုပ်ငန်း အချိန်၊ အမုန်းအရွယ်အစားနှင့် အလိုအလျောက် သို့မဟုတ် ဖြည့်သွင်းမှု လိုအပ်ချက်များ
လေ့လာမှု
ပေးသွင်းသည် ဝယ်သူဘက်မှ နည်းပညာရှင်များ 1-2 ဦးအတွက် နေရာတွင်ပင် အခမဲ့သင်တန်းပေးမည်ဖြစ်ပြီး သင်တန်းကာလမှာ တစ်ရက်မှ နှစ်ရက်အထိဖြစ်သည်။
အမှတ် |
ပစ္စည်း |
သင်တန်းအကြောင်းအရာ |
1 |
ပရိုဂရမ်ရေးသားခြင်း |
ဟောက်ကိုင်သော ဝိုင်းဖြတ်ခြင်းအတွက် CAM ပရိုဂရမ်ရှင်မိတ်ဆက်ခြင်း |
G-code နှင့် 3B code အသုံးပြုခြင်း | ||
ဝိုင်းမျက်နှာပြင် ပြင်ပစီမံခြင်းနှင့် လမ်းကြောင်းပြောင်းပေးသည့် ဆက်တင်များ | ||
2 |
လည်ပတ်မှု |
စက်ပိုင်းဆိုင်ရာ ဖွဲ့စည်းပုံနှင့် အစိတ်အပိုင်းများအကြောင်း ဆွေးနွေးခြင်း |
စတင်မှုနှင့် ပိတ်သိမ်းမှု လုပ်ထုံးလုပ်နည်းများ | ||
ထိန်းချုပ်ပြား လုပ်ဆောင်မှုများ | ||
ပရိုဂရမ် တင်ခြင်းနှင့် ပါရာမီတာ ပြင်ဆင်မှု | ||
ဘေးကင်းစွာ လည်ပတ်မှု စည်းမျဉ်းများ | ||
3 |
စက်ယန္တရားထိန်းသိမ်းပြုပြင်ဆင်မှု |
အပိုင်း 1- ဖွဲ့စည်းပုံဆိုင်ရာ ဆွေးနွေးခြင်း |
- X/Y/Z ဝင်ရိုး ရွေ့လျားမှုစနစ်နှင့် လမ်းညွှန်ပြားများ | ||
- ဝိုင်းယား ထောက်ပံ့မှုနှင့် ဖိအားပေးသည့် ယူနစ် | ||
- ဆီလူးနှင့် အအေးပေးစနစ် | ||
အပိုင်း 2- ပြဿနာဖြေရှင်းခြင်း | ||
- ဒိုင်မွန်းဝိုင်း အစားထိုးခြင်း | ||
– လမ်းကြောင်းမျဉ်းကြောင်းညှိခြင်းနှင့် ဝိုင်းလမ်းကြောင်းညှိခြင်း | ||
– ဝိုင်းသေဆုံးမှု သို့မဟုတ် ပိတ်ဆို့မှုကို ကိုင်တွယ်ခြင်း | ||
4 |
လျှပ်စစ်ထိန်းသိမ်းမှု |
အဓိကလျှပ်စစ်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများနှင့် သင်္ကေတများကို စိတ်ဖြာသိရှိခြင်း |
လျှပ်စစ်ဆားကစ်များ၏အခြေခံများ | ||
ထိန်းချုပ်ကိုင်တွဲပုံများကိုဖတ်ခြင်း | ||
ပြင်ဆင်မှု အားနည်းချက်များ (မော်တာ၊ စင်ဆာ၊ အခှနျဃိုးပြသနာများ) | ||
5 |
လက်တွေ့စမ်းသပ်ခြင်း |
အလုပ်စိတ်တွဲဆက်ခြင်းနှင့် မျဉ်းကြောင်းညှိခြင်း |
ပရိုဂရမ် စမ်းသပ်စစ်ဆေးခြင်း | ||
တကယ့်ဖြတ်တောက်စမ်းသပ်ခြင်းနှင့် စောင့်ကြည့်ခြင်း | ||
ပိုင်းစစ်ဆေးခြင်းနှင့် အရည်အသွေးစွမ်းသပ်ခြင်း |
အရောင်းပြီးနောက် ဝန်ဆောင်မှု
- ပေးပို့သည့်နေ့မှစ၍ တစ်နှစ်ကြာ စက်ပိုင်းဆိုင်ရာ အာမခံကို ပေးသည်။ ပုံမှန်လည်ပတ်မှုအခြေအနေများအောက်တွင် ပြုပြင်ထိန်းသိမ်းမှုနှင့် အစားထိုးပေးရန် အစိတ်အပိုင်းများကို အခမဲ့ပေးသည်။ သို့ရာတွင် စားသုံးတတ်သောအစိတ်အပိုင်းများ၊ အသုံးအဆောင်အစိတ်အပိုင်းများနှင့် ကိရိယာများကို အာမခံမပါဝင်ပေ။
- တစ်နှစ်အာမခံကာလအပြီးတွင် ပြုပြင်ရန်လိုအပ်သော အစိတ်အပိုင်းများကို ပေးသွားမည်ဖြစ်ပြီး ကုန်ကျစရိတ်သင့်မြတ်သော ပြုပြင်ထိန်းသိမ်းမှုဝန်ဆောင်မှုကို ပေးသွားမည်ဖြစ်သည်။