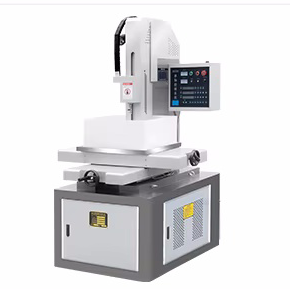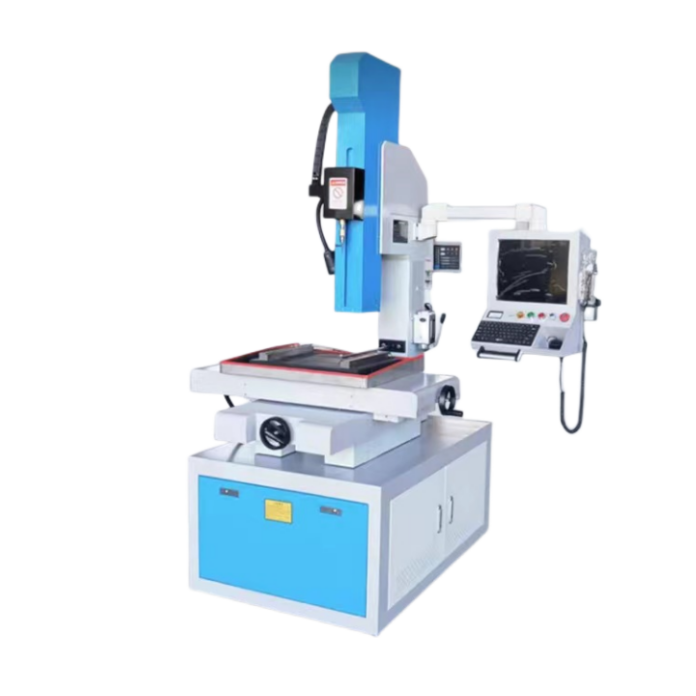
En EDM-hålborrmaskin skapar hål i elektriskt ledande material genom kontrollerad elektrisk urladdning istället för konventionell skärförce. En rörförmad elektrod roteras vanligtvis samtidigt som arbetsvätska passerar genom elektroden för att spola bort eroderat material och bibehålla urladdningsgapet.
Eftersom processen bygger på elektrisk urladdning måste arbetsstycket vara elektriskt ledande. EDM-borrning kan övervägas för härdade material, starthål för Wire-EDM och andra tillämpningar där konventionell borrning kan vara svår. Den faktiska hålkvaliteten, bearbetningstiden och elektrodförbrukningen beror på materialet, håldiametern, djupet, spolningsförhållandena och de valda elektriska parametrarna.
HarsMarg listar för närvarande D703 som en icke-CNC-enaxlig EDM-borrningsmaskin, där »enaxlig« avser den reglerade Z-axelns förflyttning. DD703 ingår i den treaksiga CNC-EDM-borrningsproduktsortimentet. Välj genom att jämföra användbar bordsyta, rörelseomfång, elektrodomfång, erforderlig borrningsdjup, arbetsstycksbelastning, hålmönster och nivån av programmerad positionering som krävs. De reglerade rörelserna, elektrodservokonfigurationen och eventuella valbara funktioner bör anges tydligt i det slutgiltiga tekniska offertunderlaget.
D703 är alternativet att granska för en enklare borrningskonfiguration. DD703 bör granskas när projektet kräver en mer omfattande CNC-positioneringskonfiguration eller upprepade koordinatbaserade hålmönster. Slutlig lämplighet måste verifieras mot den faktiska ritningen och arbetsstycket.
Visa D703 ,DD703 ,enaxlig räckvidd eller treaixlig räckvidd .

 EN