EN





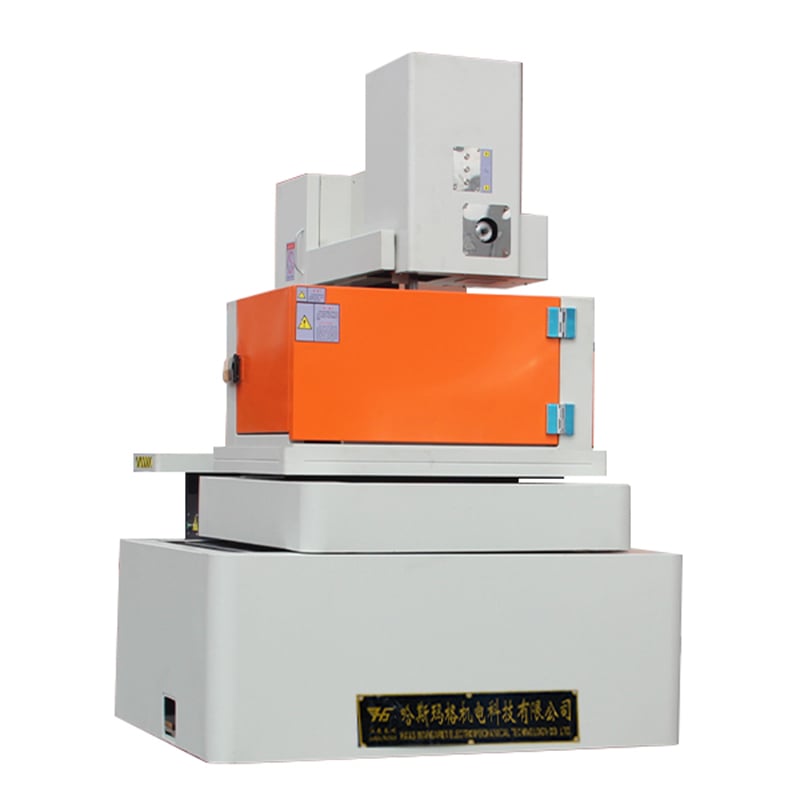
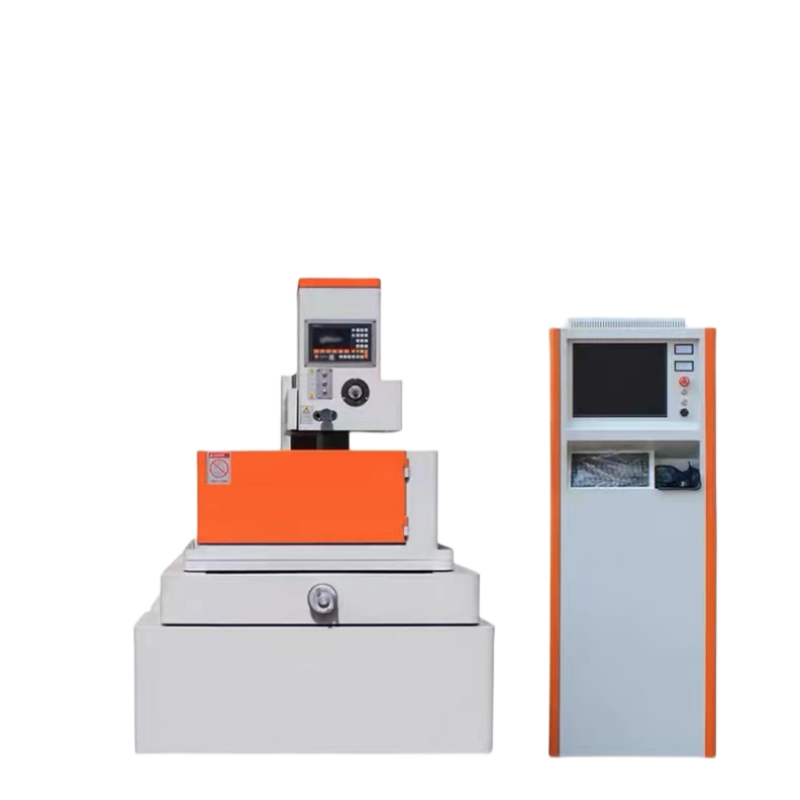
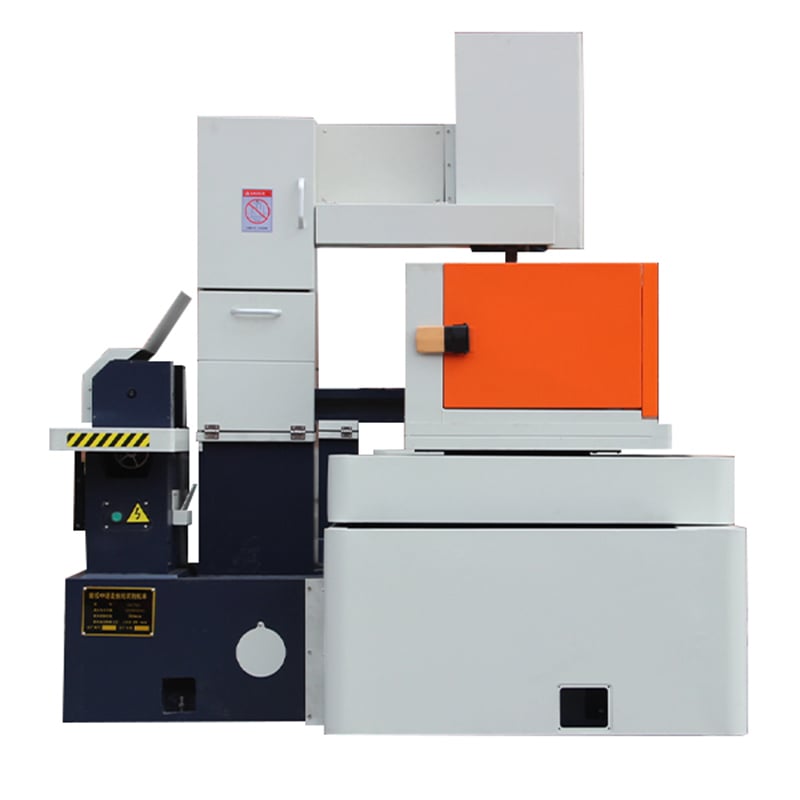
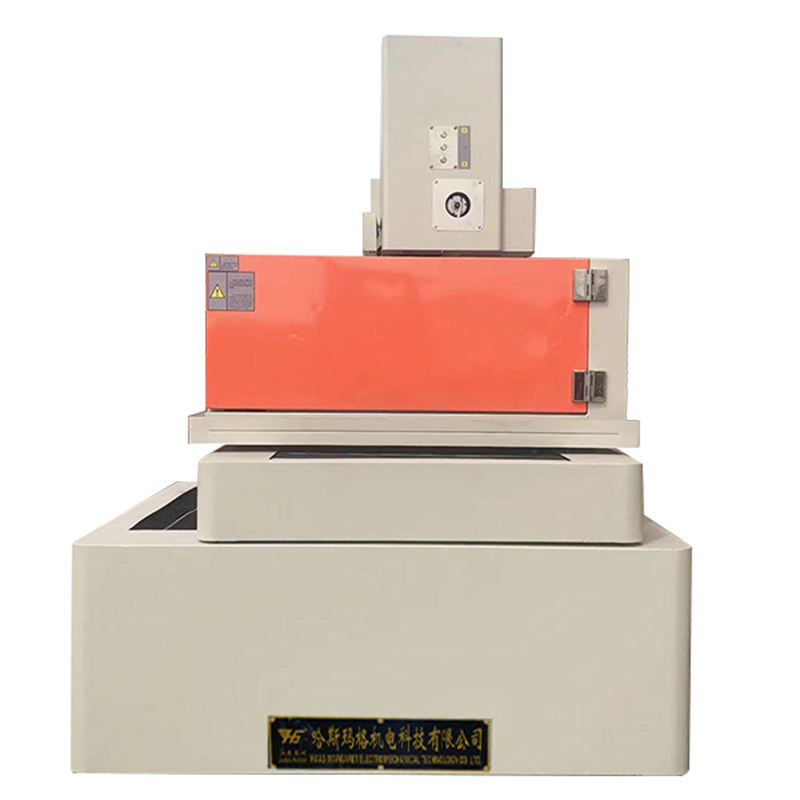
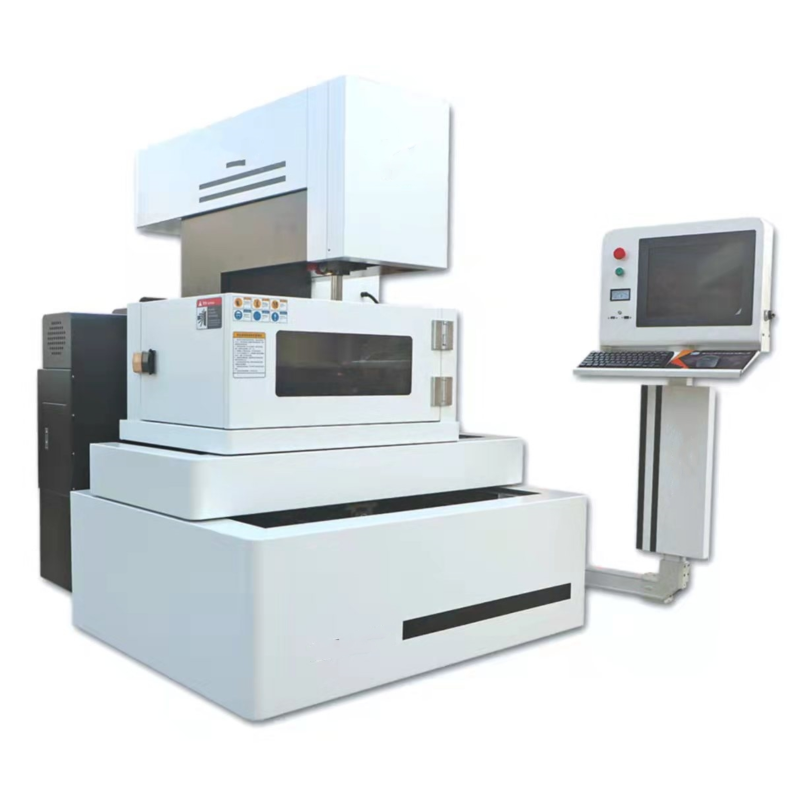
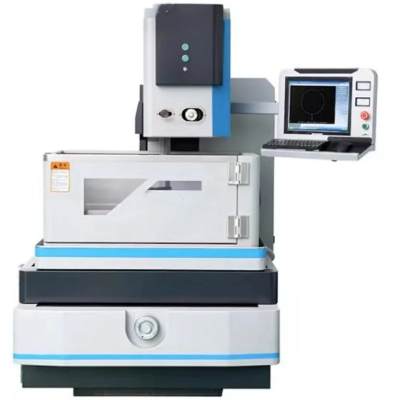
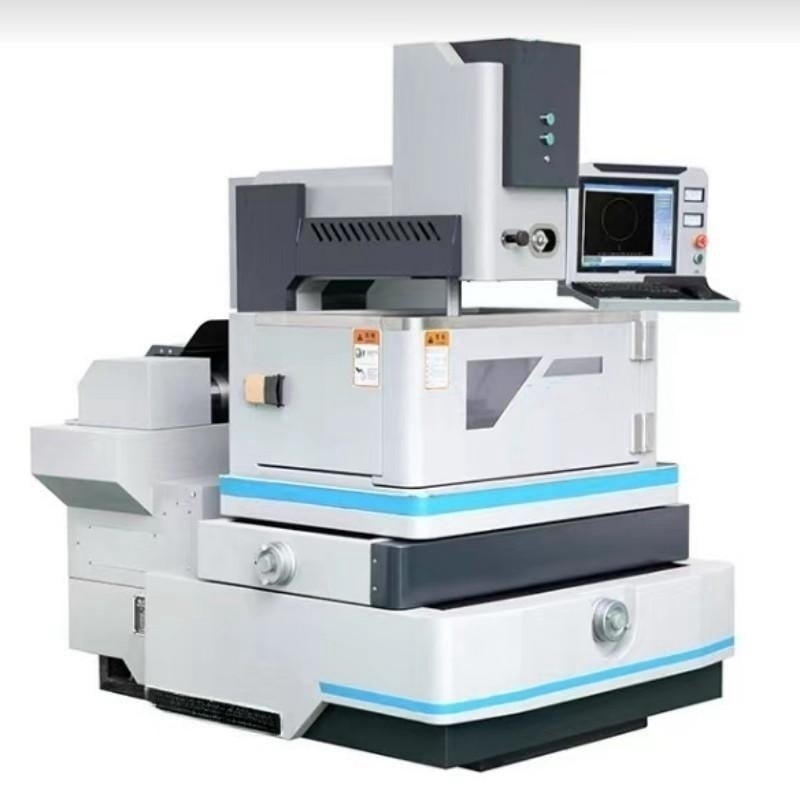
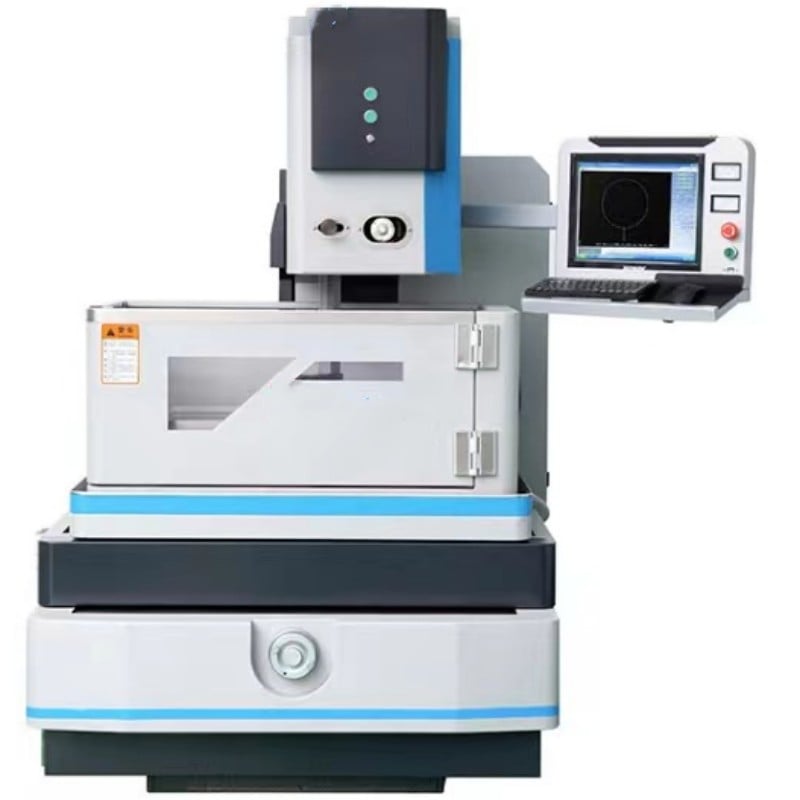
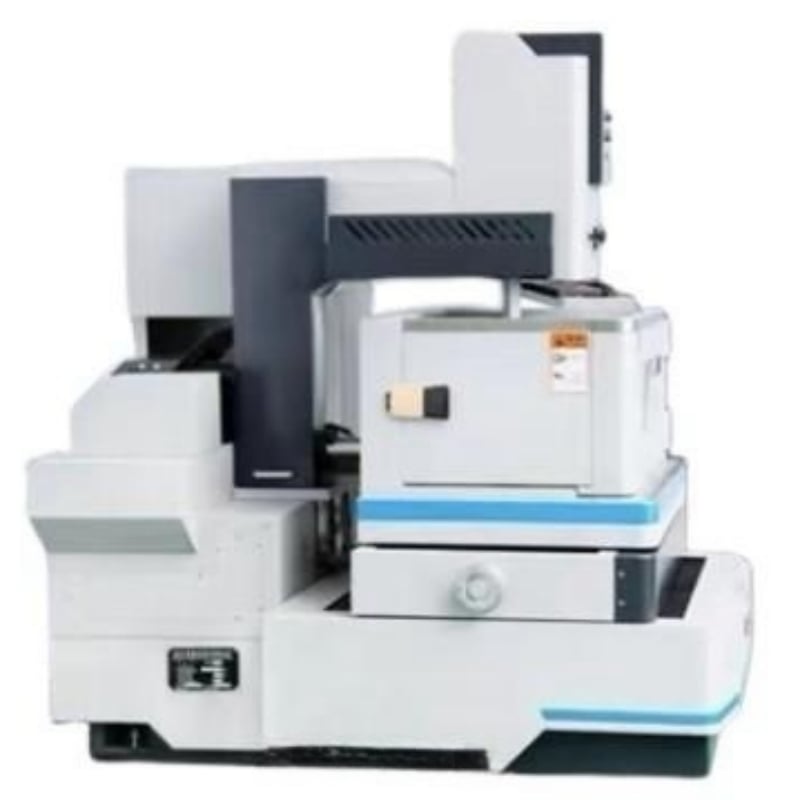
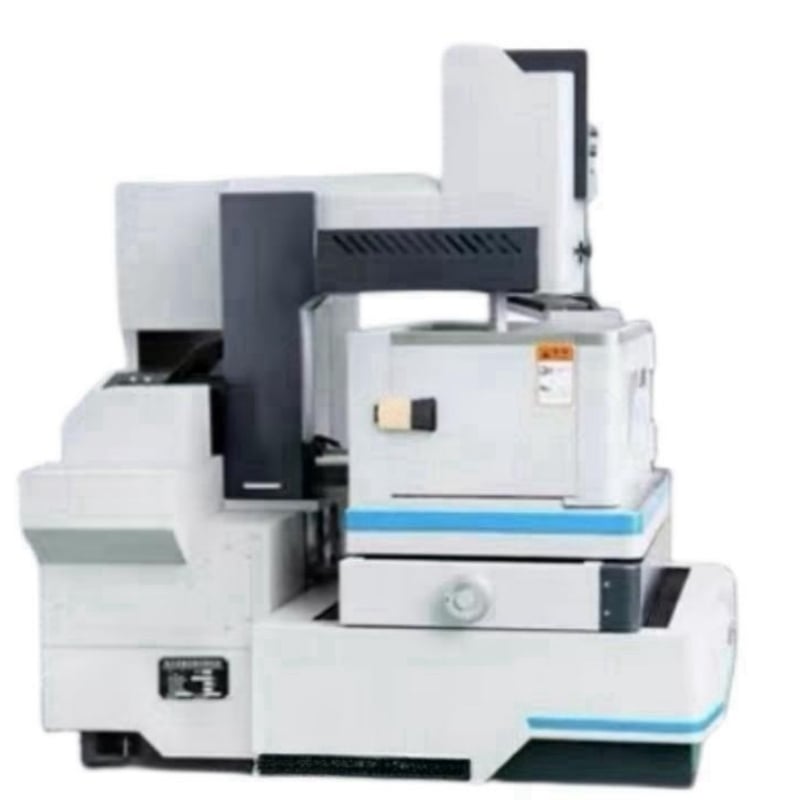
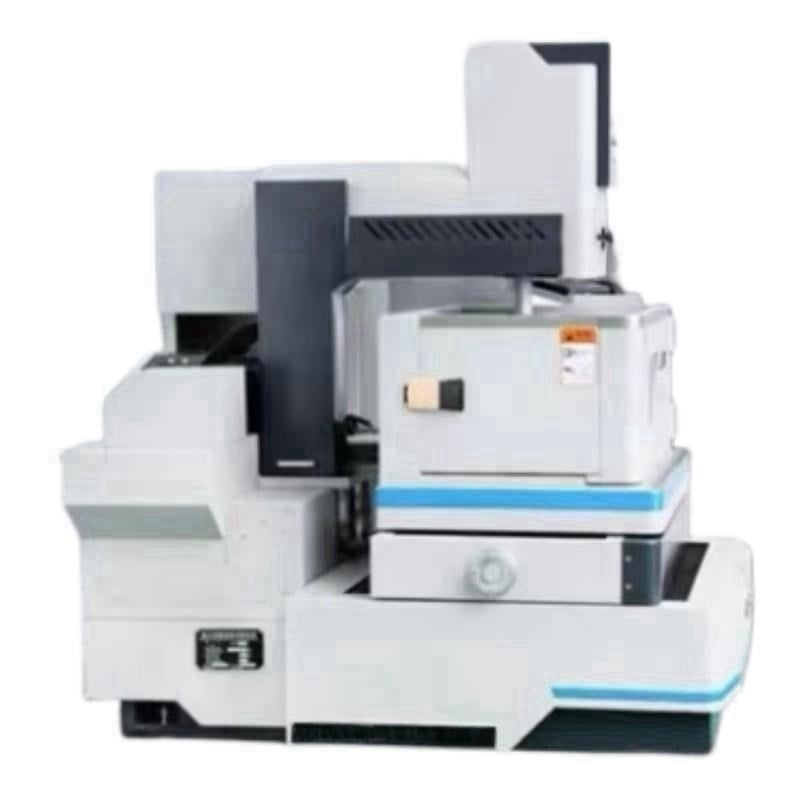
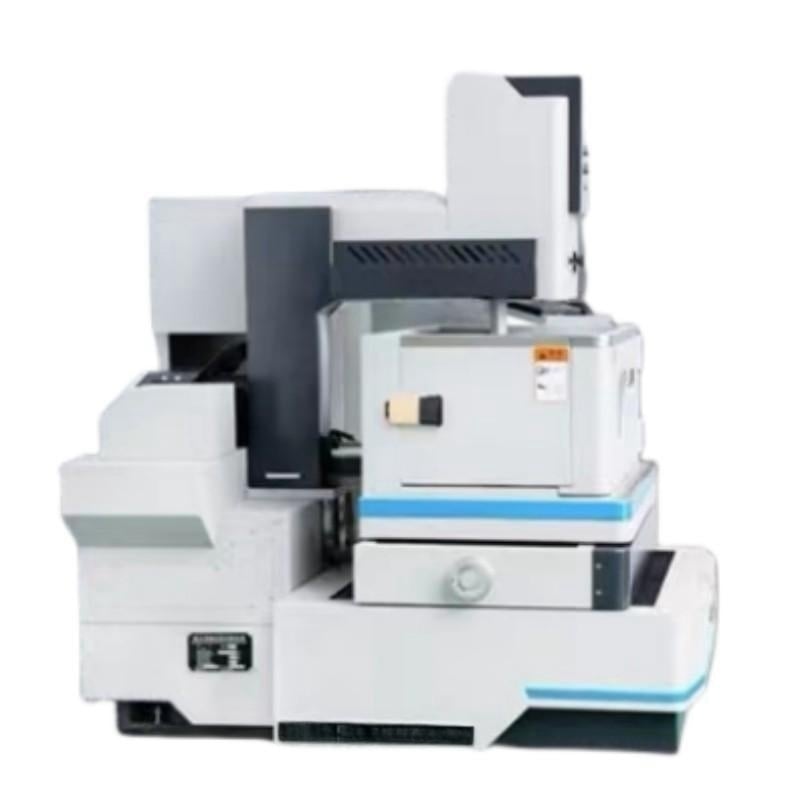
- Aperçu
- Paramètres principaux
- Fonction du système de contrôle
- Produits recommandés
| Élément | Unité | Spécification |
| Plage de déplacement | ||
| – Axe X (CFAO) | mm | 400 |
| – Axe Y (CFAO) | mm | 320 |
| TABLE DE TRAVAIL | ||
| – Dimensions de la table | mm | 600 × 380 |
| – Capacité maximale de charge | kg | 300 |
| Pente maximale de coupe | °/mm | 3°/6° |
| Épaisseur maximale de la pièce à usiner | mm | 400 |
| Course du volant par révolution | mm | 4 |
| Rugosité de surface optimale | μm | Première coupe : Ra ≤ 2,0 |
| Après les coupes de finition : Ra ≤ 0,8 | ||
| Système de Fluide de Travail | ||
| Précision de filtration | mm | 0.005 |
| Capacité du réservoir d'eau | L | 110 |
| Méthode de travail | Système de filtration à pression différentielle | |
| Diamètre du fil électrode | mm | φ0,12 – φ0,18 |
| Longueur maximale de stockage du fil | m | 320 |
| Équivalent d'impulsion | mm | 0.001 |
| Vitesse maximale de découpe | mm²\/min | ≧150 |
| Exigence d'alimentation | KVA | 2 (3φ ~ 380V 50Hz) |
| Environnement de fonctionnement | Température : 10–35 °C, Humidité : 3 %–75 % HR | |
| Courant d'usinage maximum | A | 8 |
| Corps de la machine (le type C et le type T peuvent différer) | ||
| – Poids | kg | 1400 |
| – Dimensions générales | mm | 1640 × 1280 × 1700 |
| Logiciel CNC | Commande CNC intégrée à vitesse moyenne HL | |
| Armoire CNC | Armoire verticale | |
2. Description des fonctions du tableau de commande
| Non. | Description de la fonction | Remarques |
| 1 | Logiciel intégré de programmation et de contrôle | |
| 2 | Suivi graphique | |
| 3 | Rotation à angle arbitraire | |
| 4 | Usinage symétrique | |
| 5 | Protection contre la rupture du fil | |
| 6 | Arrêt automatique à la fin du programme | |
| 7 | Fonctionnalité de lecture/écriture USB | |
| 8 | Découpe coordonnée sur quatre axes | |
| 9 | Rétractation automatique en cas de court-circuit | |
| 10 | Usinage avant et arrière | |
| 11 | Simulation d'usinage | |
| 12 | Protection contre les coupures de courant | |
| 13 | Conversion des données pour les formats AutoCAD DXF et ISOG | |
| 14 | Compensation d'écart de fil de molybdène | |
| 15 | Plusieurs passes de finition |
✦ Électro-érosion par fil multi-coupes à vitesse moyenne
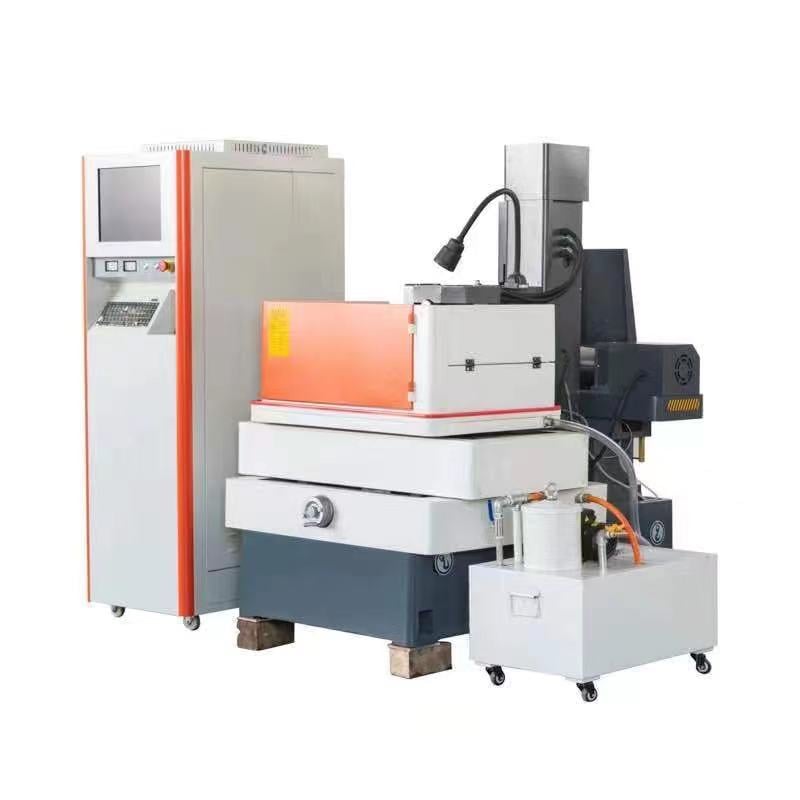
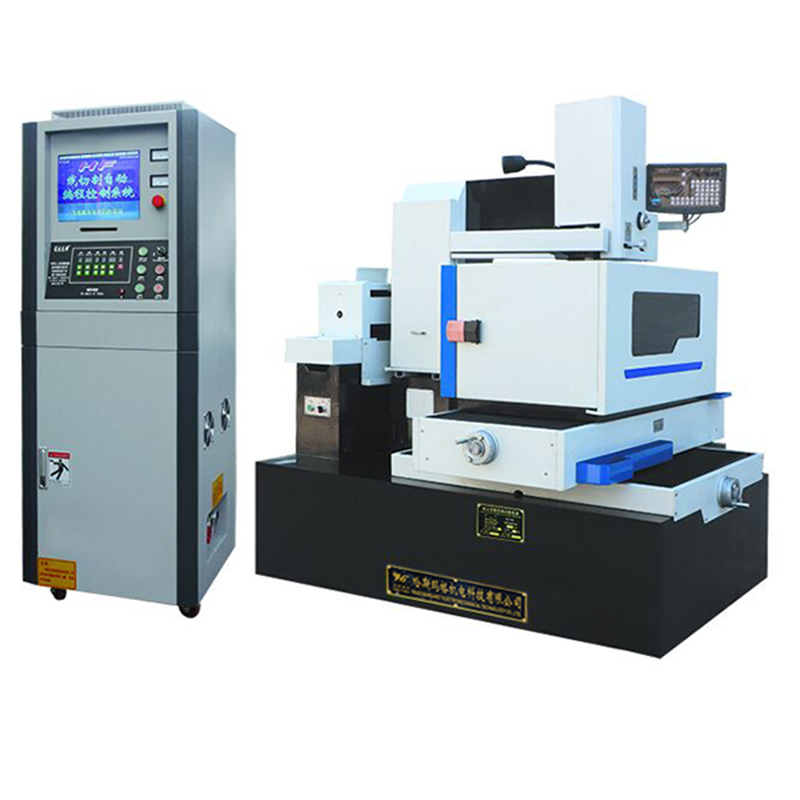
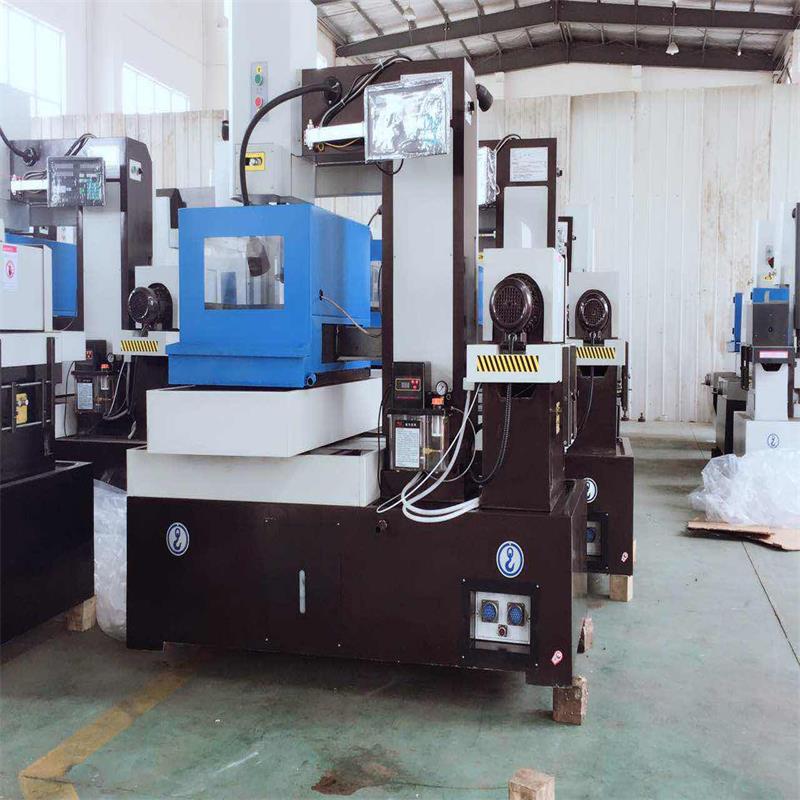
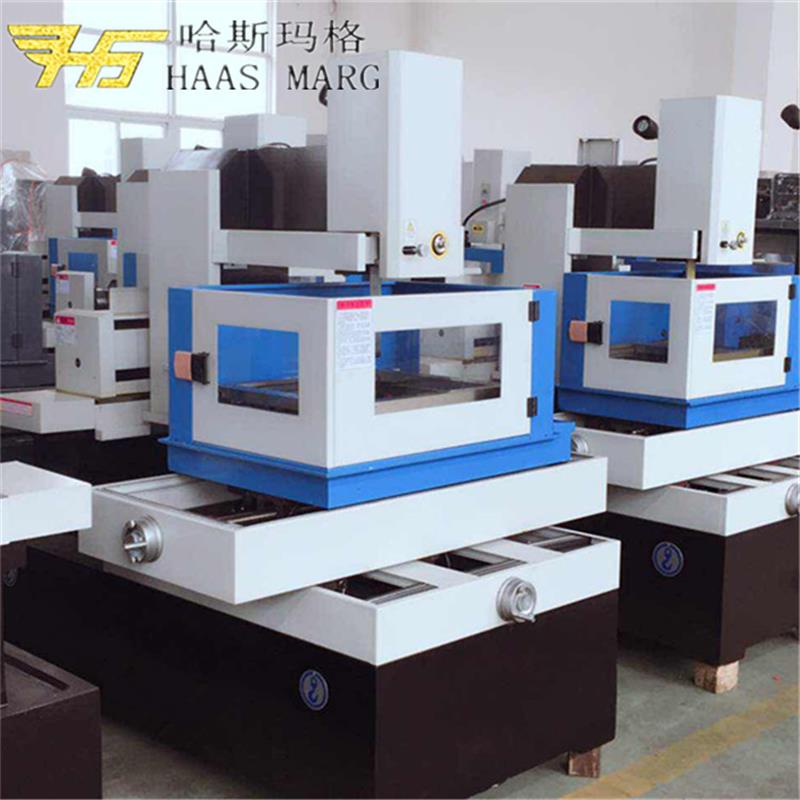
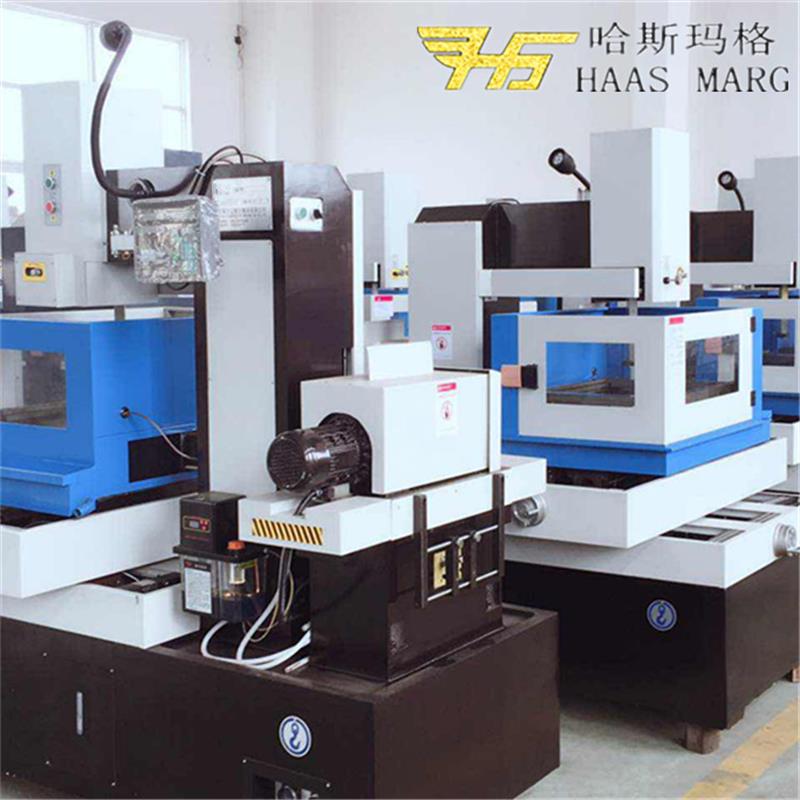
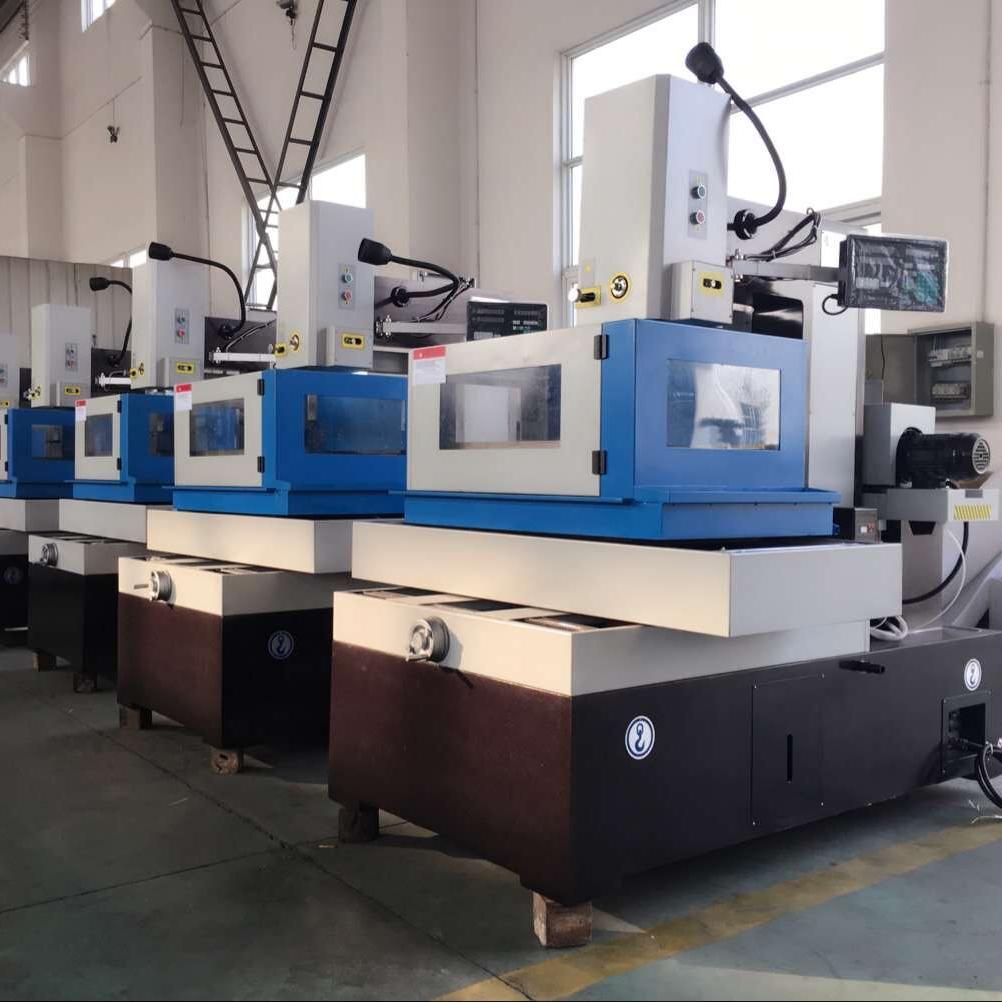
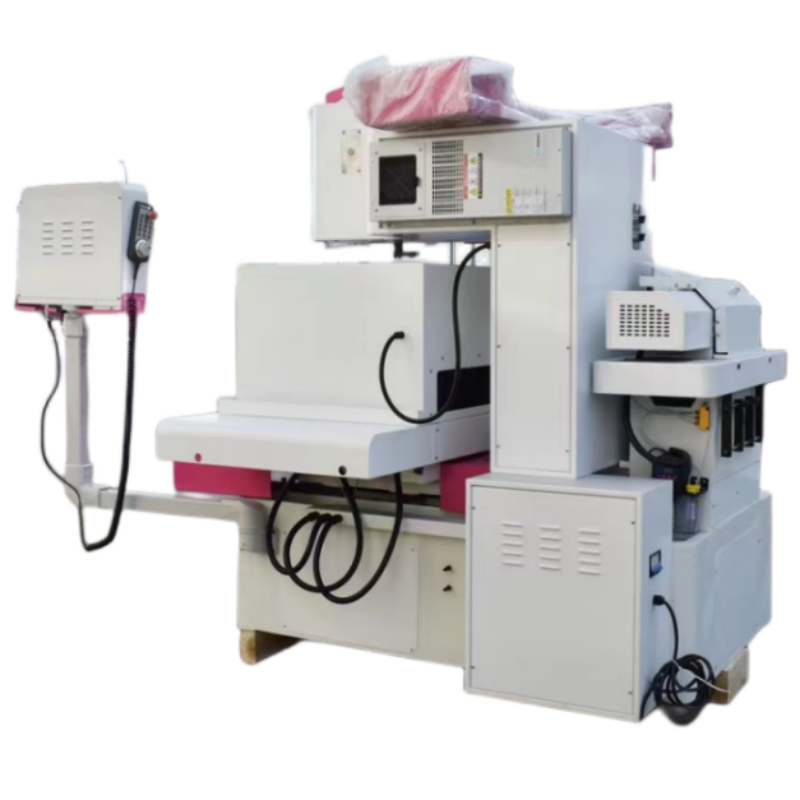
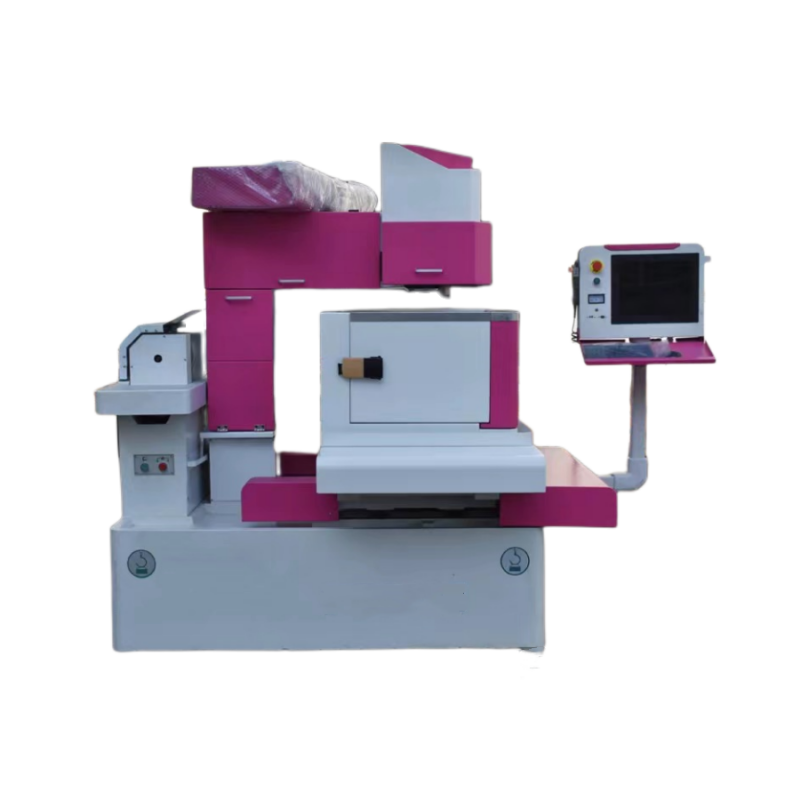
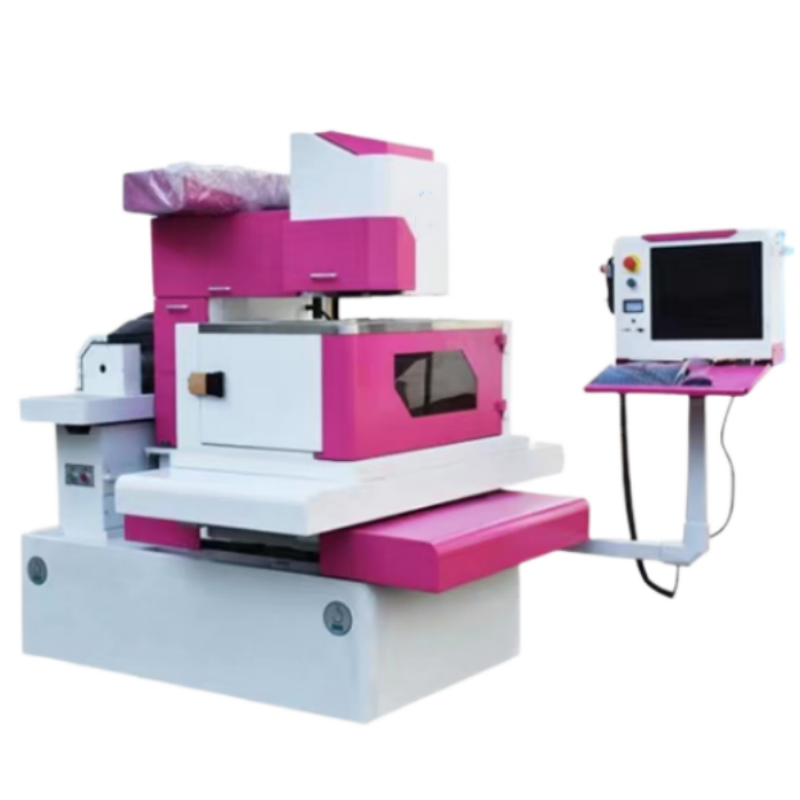
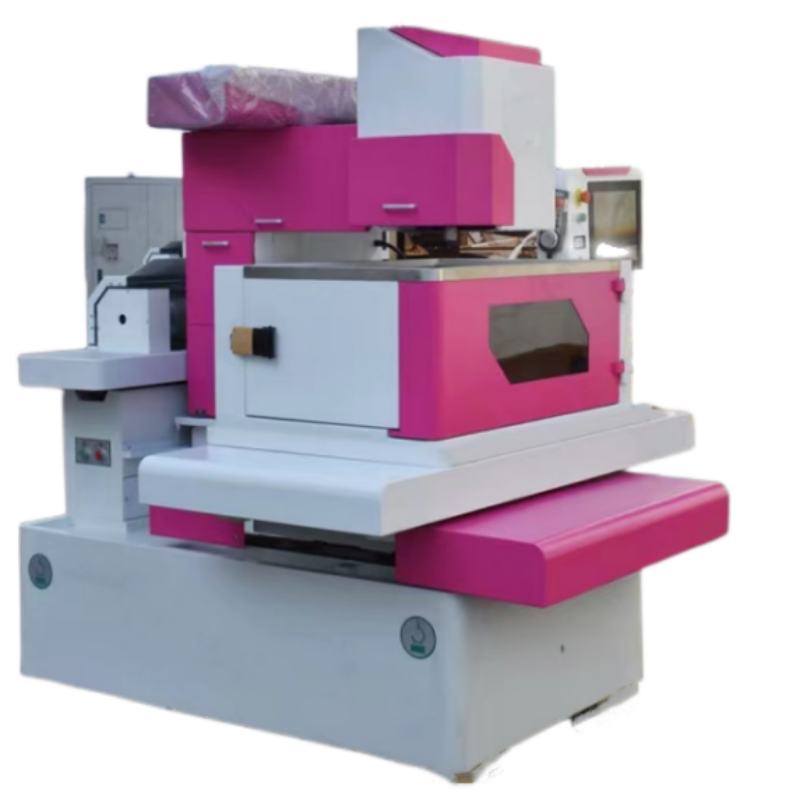
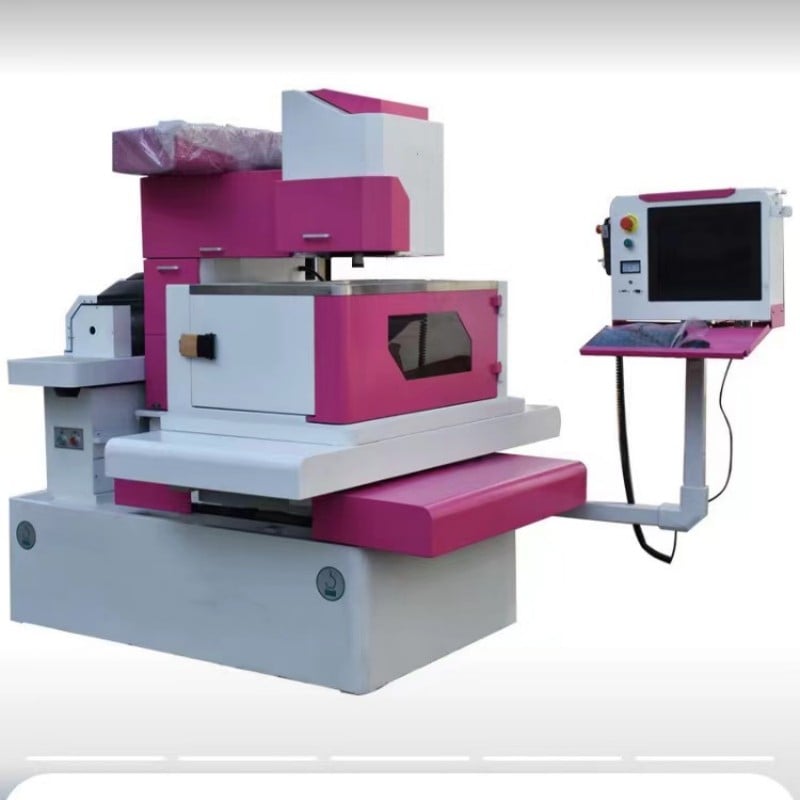
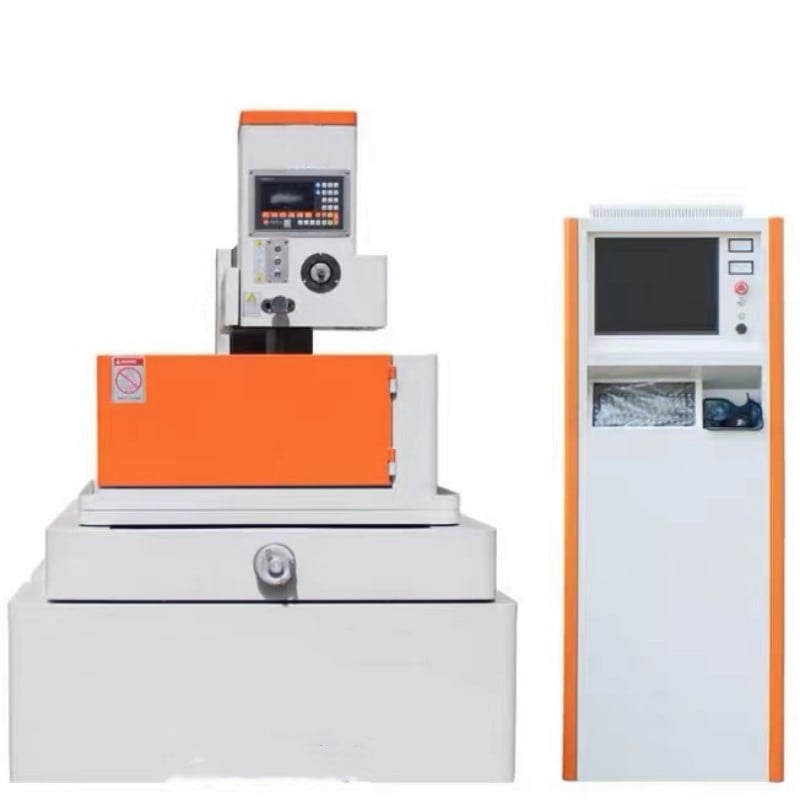
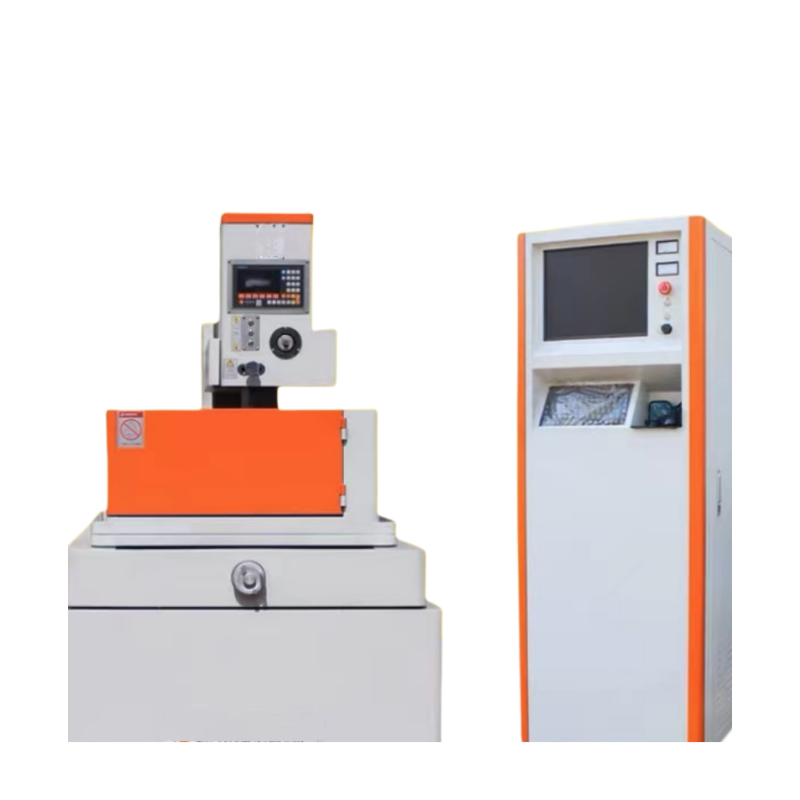
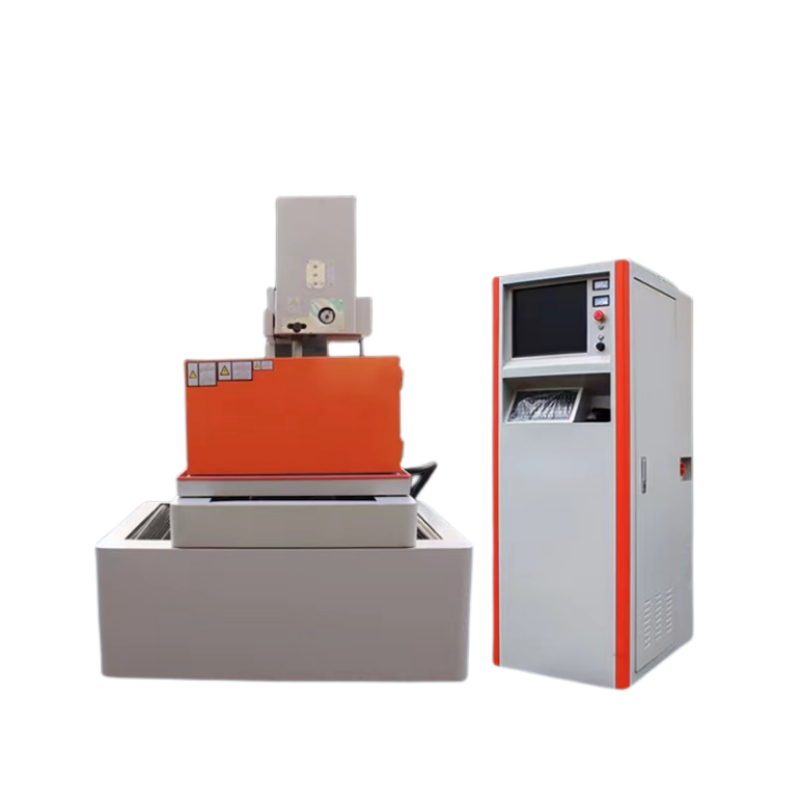
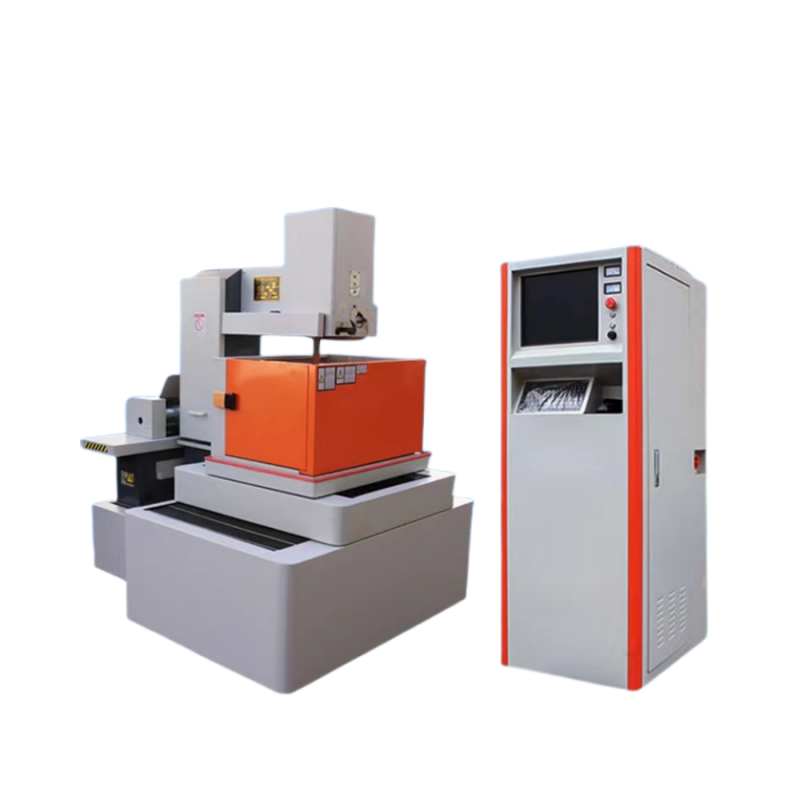
La DK7732C/T est une machine à électro-érosion fil à va-et-vient à vitesse moyenne, conçue pour les opérations de première coupe et de finition. Son système de commande permet une découpe coordonnée à quatre axes (X, Y, U et V), ainsi que plusieurs passes de finition.
✦ Capacité d’usinage
La machine offre une course X/Y de 400 × 320 mm, une table de travail de 600 × 380 mm et une charge maximale admissible sur la table de 300 kg. L’épaisseur maximale de pièce usinable spécifiée est de 400 mm.
✦ Performances de découpe
La vitesse maximale de découpe spécifiée est ≥ 150 mm²/min. La vitesse réelle de découpe et la qualité de finition de surface dépendent du matériau et de l’épaisseur de la pièce, du diamètre du fil, du fluide de travail, des paramètres d’usinage et du nombre de passes de finition.
✦ Finition de surface
La rugosité de surface spécifiée est Ra ≤ 2,0 μm après la première passe et Ra ≤ 0,8 μm après les passes de finition.
✦ Précision d’usinage après finition
Pour la pièce-test octogonale régulière spécifiée, haute de 40 mm et de 28 mm de côté, l’écart dimensionnel après finition est de 0,009 mm sur la section verticale et de 0,010 mm sur la section horizontale.
✦ Configuration mécanique et électrique
La liste des composants précise des ensembles de vis à billes HIWIN de classe P3 et des rails de guidage linéaire HIWIN. Les roulements proposés sont de marque NSK (Japon) ou HARBIN (Chine). Les options de contrôleurs disponibles sont les systèmes CNC intégrés HF et Autocut CNC. Les marques et origines des composants électriques varient selon l’article et la configuration ; veuillez consulter le tableau des composants et le devis final pour connaître la configuration confirmée.
Le DK7732C/T utilise une structure en fonte résine-sable HT300 et prend en charge l’usinage par électro-érosion à fil réciproque à vitesse moyenne et à multiples passes. L’usinage coordonné s’effectue sur les axes X, Y, U et V. L’axe Z n’est pas présenté comme un cinquième axe d’usinage coordonné. Les choix finaux concernant le contrôleur, les roulements, les servomoteurs et les composants électriques sont confirmés dans le devis machine et la liste de configuration.
Le DK7732C et le DK7732T diffèrent principalement par leur structure de bâti. Comparée au bâti de type C, la structure de type T offre une amélioration modeste de la stabilité structurelle et convient mieux aux applications exigeant une stabilité plus élevée. La configuration la plus adaptée doit être sélectionnée en fonction de la pièce à usiner, des conditions de fonctionnement et des résultats d’usinage requis. Les spécifications exactes et les résultats des inspections sont confirmés dans le devis final et le rapport d’inspection en usine.
Choisissez le DK7732C/T lorsque l’enveloppe de découpe requise est inférieure ou égale à 400 × 320 mm et que la charge maximale sur la table est inférieure ou égale à 300 kg. Pour des besoins plus importants, comparez le DK7740C/T ou DK7750C/T . Consultez l’intégralité de la HarsMarg d’usinage électro-érosif à fil multi-passes .
| Catégorie de composant | Origine (Fabricant) | Remarques |
| Système de commande | ||
| Contrôleur CNC | CNC intégré HF / CNC Autocut | Deux options disponibles |
| Pièces mécaniques (optionnel | ||
| Structure moulée | Domestique | Moulage au sable-résine HT300 |
| Assemblage de la vis à billes | HIWIN, Taïwan | Précision de grade P3 |
| Guides linéaires | HIWIN, Taïwan | |
| Roulements | NSK, Japon / Harbin, Chine | |
| Pièces Électriques | ||
| Relais de contact AC | Siemens | |
| Relais | Omron | |
| Tube d'alimentation haute fréquence | Importées du Japon | |
| Transformateur | Domestique | |
| Moteurs à servocommande | Delta, Taïwan | Servomoteur à courant alternatif |
| Autres | Japon, Taïwan, Coentreprises | |
Conforme à la norme nationale GB7926-2015 « Machines-outils d'électroérosion fil (type à va-et-vient) – Contrôle de précision » :
| Élément d'inspection | Spécification |
| Côtés opposés d'un prisme octogonal régulier de 28 mm (section transversale verticale) | 0,012 mm / 0,009 mm (après dressage) / hauteur 40 mm |
| Côtés opposés d'un prisme octogonal régulier de 28 mm (section transversale horizontale) | 0,015 mm / 0,010 mm (après dressage) / hauteur 40 mm |
| Précision de positionnement des axes X, Y | 0,025 mm / sur une course de 1000 mm |
| Précision de positionnement répétitif | 0,013 mm / sur une course de 1000 mm |
| Rugosité de surface (Ra) | Première passe : Ra ≤ 2,0 μm / Après les passes de finition : Ra ≤ 0,8 μm |
| Non. | Accessoire |
| 1 | Lumière de travail |
| 2 | Fixation simple |
| 3 | Dispositif d'alignement vertical de l'électrode fil |
| 4 | Levier de Frein à Main |
| 5 | Tendeur de Câble |
| 6 | Système de Fluide de Travail |
| 7 | Protection Anti-Projections de Table de Travail |
| Non. | Documentation |
| 1 | Liste de colisage |
| 2 | Rapport d'Inspection Qualité Usine |
| 3 | Un Exemplaire du Manuel d'Exploitation du Système |
| 4 | Un Exemplaire du Manuel Utilisateur de la Machine-Outil |
✦ À compter de la date de livraison, le fournisseur offre une garantie mécanique d'un an. Dans des conditions normales d'exploitation, le fournisseur est responsable de l'entretien gratuit et du remplacement des pièces ; toutefois, les pièces consommables, les pièces d'usure et les outils ne sont pas couverts par la garantie.
✦ Après la période de garantie d'un an, le fournisseur fournira les pièces de rechange nécessaires pour les réparations et proposera des services de réparation à des tarifs raisonnables.
Le fournisseur devra fournir une formation gratuite sur site pour 1 à 2 personnels techniques sur le site du fournisseur, d'une durée de 1 à 2 jours.
| Non. | Élément | Contenu de la formation |
| 1 | Programmation | Instruction sur les techniques de programmation |
| 2 | Opération | Présentation de la structure globale de la machine, des procédures de démarrage et des fonctions principales du panneau de contrôle |
| Appel de programme, instructions détaillées d'opération | ||
| Précautions d'utilisation et mesures de sécurité | ||
| 3 | Entretien mécanique | 1) Aperçu des structures mécaniques : |
| – Structure des axes X, Y, Z, U et V | ||
| – Structure du système hydraulique et du système de lubrification | ||
| 2) Problèmes mécaniques courants et maintenance : | ||
| – Procédures de gestion des ruptures de câbles | ||
| 4 | Maintenance électrique | 1) Identification des composants électriques courants et des symboles |
| 2) Introduction aux bases de l'électricité | ||
| 3) Explication des schémas de commande électrique des machines | ||
| 4) Dépannage des pannes électriques courantes | ||
| 5 | Essais | Tests pratiques et vérification du fonctionnement de la machine |