
L’automatisation modifie la façon dont les équipements d’électroérosion à fil sont préparés, exploités et remis en service après un arrêt. Sa valeur dépend des tâches réellement exécutées par le système installé. La programmation CNC, le filage automatique du fil, la manipulation des pièces usinées et la surveillance à distance constituent des fonctions distinctes…
Voir plus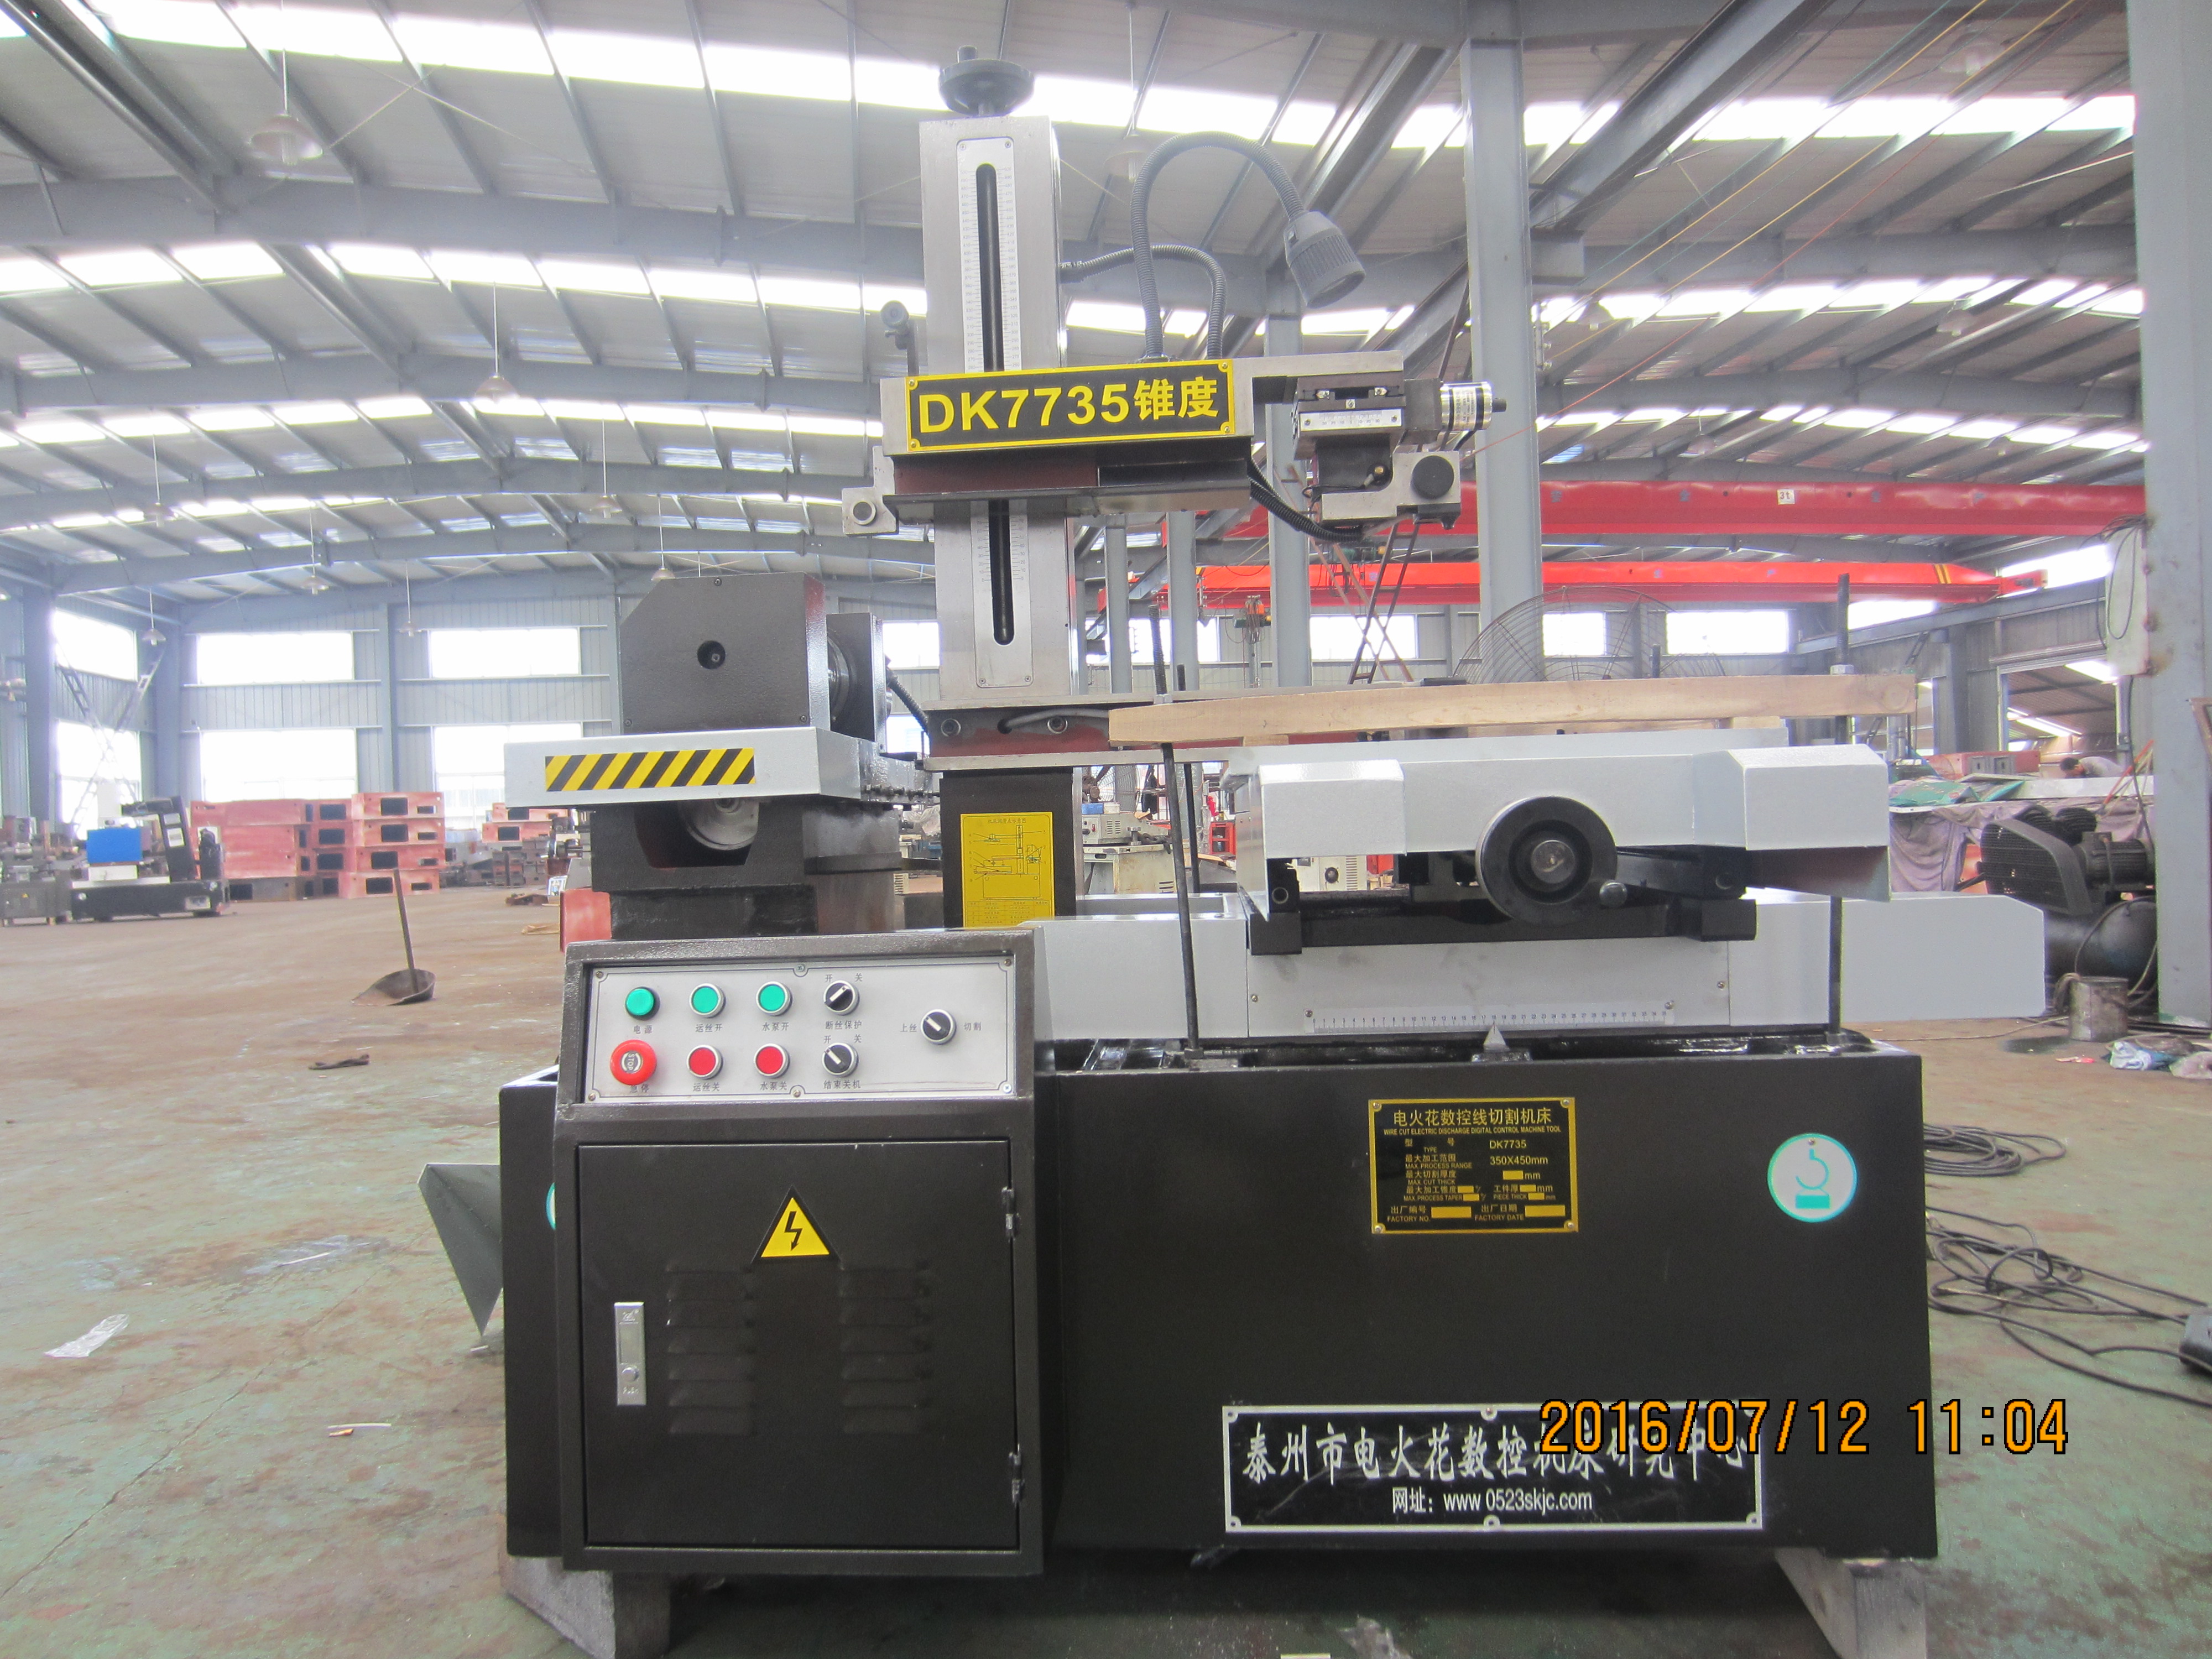
Pour les machines à fil coupant électroérosif HarsMarg à simple et à multiple passage, prolonger la durée de vie du fil consiste à maintenir le fil réutilisable en molybdène ainsi que l’ensemble de son système de transport alternatif dans un état stable et fonctionnel. Vérifiez le fil, le bobinage sur tambour, l’inversion, la tension…
Voir plus
Des performances stables en électroérosion découlent d’un contrôle rigoureux des mêmes paramètres à chaque opération : état de la machine, fluide de travail, consommables, montage, programme électrique, environnement et méthode de contrôle. Lorsque le temps de coupe, l’état de surface ou les dimensions commencent à dériver…
Voir plus
Les machines à électroérosion par enfonçage façonnent des cavités dans des pièces usinées électriquement conductrices à l’aide d’une électrode profilée et de décharges électriques contrôlées. Pour une cavité de moule, une précision utile commence par un dessin défini, une approche d’électrode réalisable et un plan d’inspection…
Voir plus
Le perçage de petits trous constitue l'un des procédés de fabrication les plus complexes dans l'industrie moderne, exigeant une précision exceptionnelle et des techniques spécialisées pour obtenir des résultats constants. Ce procédé de fabrication consiste à réaliser des trous dont le diamètre est inférieur à…
Voir plus
Sur les machines HarsMarg, les procédés d’usinage à fil diamanté à grande vitesse et à vitesse moyenne utilisent tous deux un fil de molybdène stocké sur tambour et fonctionnant en va-et-vient. La différence pratique réside dans la séquence de coupe : la gamme à grande vitesse est conçue pour l’usinage en une seule passe, tandis que la gamme à vitesse moyenne…
Voir plus
L’usinage par fil électro-érodé et la découpe au laser sont tous deux des procédés de découpe thermiques sans contact, mais ils qualifient une pièce de manières différentes. Commencez par l’usinage par fil électro-érodé lorsque la pièce est suffisamment conductrice et que le contour requis peut être obtenu par le passage d’un fil à travers…
Voir plus
L’électroérosion par enfonçage peut soutenir un projet de moule lorsqu’elle résout une caractéristique de cavité difficile à produire par fraisage seul. Elle ne raccourcit pas systématiquement chaque opération. Évaluez l’ensemble du processus : préparation de l’électrode, montage, usinages d’ébauche et de finition, ainsi que…
Voir plus
Choisissez une machine de découpe par fil électro-érosif en commençant par la pièce, et non par une désignation de machine. Vérifiez d’abord que la pièce est électriquement conductrice et que le profil requis peut être découpé à travers le matériau à partir d’un bord ou d’un trou de démarrage préparé. Ensuite, associez...
Voir plus
L’amélioration de la productivité avec les machines à électro-érosion commence par le nombre de pièces acceptées terminées sur l’ensemble du travail, y compris la préparation, l’usinage, les interruptions et l’inspection. Identifiez le goulot d’étranglement réel avant de modifier un processus. Comparez les candidats...
Voir plus
L’usinage par fil électrique est particulièrement utile lorsqu’un acheteur a besoin d’un profil précis traversant un matériau électriquement conducteur, notamment après durcissement de la pièce ou lorsque la force de coupe conventionnelle pourrait déformer une caractéristique délicate. Il permet de produire des formes complexes…
Voir plus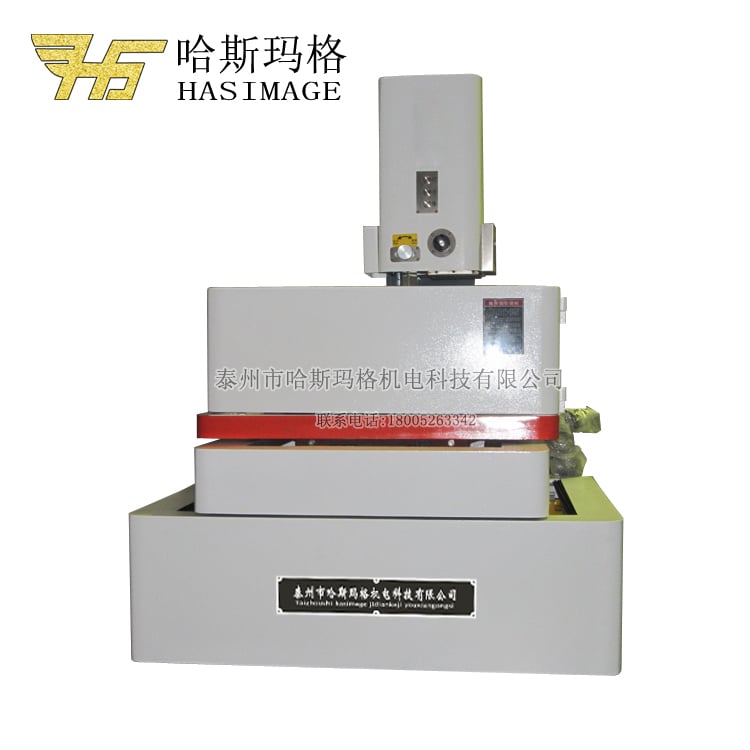
Un fonctionnement sécurisé de l’usinage à fil diamanté commence par les instructions spécifiques à la machine concernée, et non par des indications génériques relatives à la tension, aux intervalles de changement de fluide ou à la liste des EPI. Avant toute coupe, l’opérateur doit vérifier sa formation et son autorisation, l’intégrité des dispositifs de protection et des verrous de sécurité, la disponibilité des commandes d’urgence, les…
Voir plus
 EN



