
A automação muda a forma como os equipamentos de fio EDM são preparados, operados e recuperados após uma parada. O seu valor depende das tarefas que o sistema instalado efetivamente executa. Programação CNC, alimentação automática do fio, manuseio da peça e monitoramento remoto são etapas sepa...
Ver mais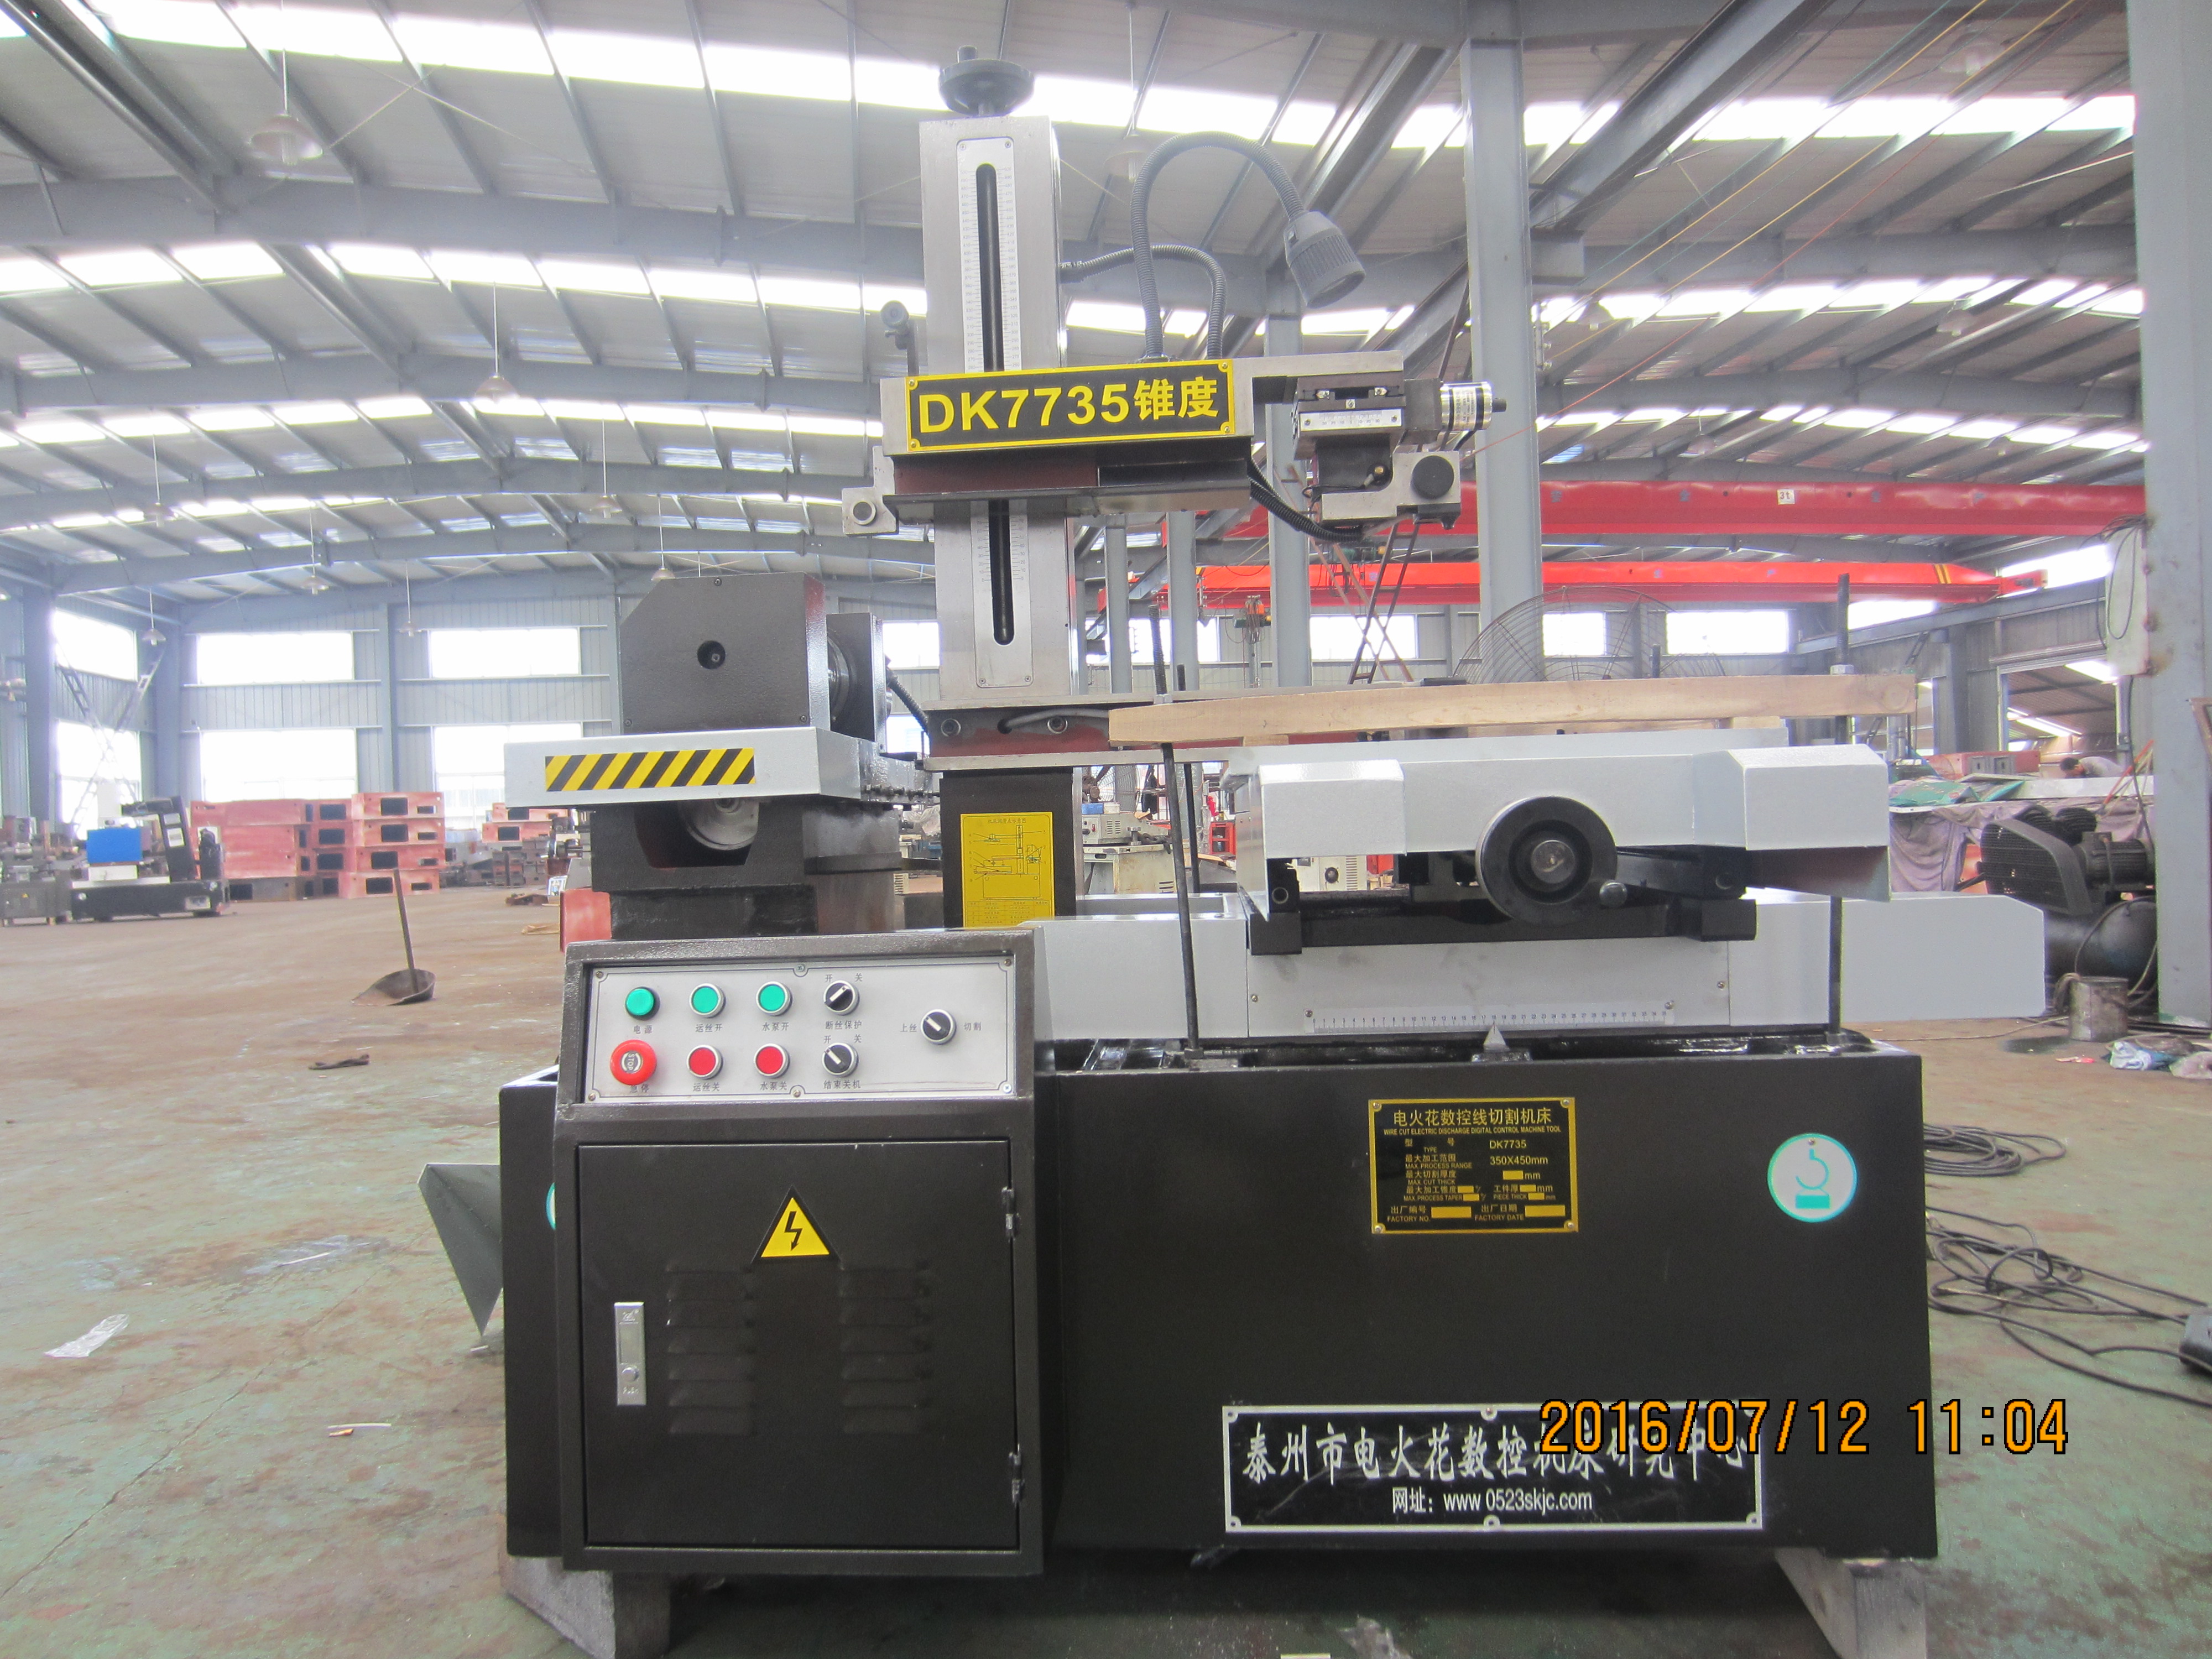
Para as máquinas de eletroerosão por fio HarsMarg de corte simples e múltiplo, prolongar a vida útil do fio significa manter o fio reutilizável de molibdênio e todo o seu sistema de transporte alternado em condição estável e operacional. Inspecione o fio, o enrolamento no tambor, a inversão, a tensão...
Ver mais
Um desempenho consistente na eletroerosão resulta do controle rigoroso das mesmas entradas em todas as ocasiões: estado da máquina, fluido de trabalho, consumíveis, configuração, programa elétrico, ambiente e método de inspeção. Quando o tempo de corte, o acabamento superficial ou as dimensões começam a se desviar...
Ver mais
As máquinas de EDM por imersão formam cavidades em peças condutoras de eletricidade utilizando um eletrodo com formato definido e descargas elétricas controladas. Para uma cavidade de molde, a precisão útil começa com um desenho definido, uma abordagem viável para o eletrodo e um plano de inspeção...
Ver mais
A perfuração de pequenos furos representa um dos processos de fabricação mais desafiadores na indústria moderna, exigindo precisão excepcional e técnicas especializadas para obter resultados consistentes. Este processo de fabricação envolve a criação de furos com d...
Ver mais
Nas máquinas HarsMarg, tanto o EDM por fio rápido quanto o EDM por fio de velocidade média utilizam um fio de molibdênio recíproco armazenado em tambor. A diferença prática está na sequência de corte. A faixa de fio rápido é projetada para usinagem com um único corte, enquanto a faixa de velocidade média...
Ver mais
A usinagem por fio diamantado (Wire EDM) e o corte a laser são ambos processos térmicos de corte sem contato, mas qualificam uma peça de maneiras diferentes. Comece com a usinagem por fio diamantado (Wire EDM) quando a peça for suficientemente condutiva e o contorno exigido puder ser produzido por um fio que passe através...
Ver mais
A EDM por imersão pode auxiliar um projeto de molde quando resolve uma característica de cavidade difícil de produzir apenas por fresamento. Ela não encurta automaticamente todos os trabalhos. Avalie toda a rota: preparação do eletrodo, configuração, usinagem de desbaste e acabamento, em...
Ver mais
Escolha uma máquina de fio EDM começando pela peça, não por um rótulo da máquina. Primeiro, confirme que a peça é condutora de eletricidade e que o perfil exigido pode ser cortado através do material a partir de uma borda ou de um furo inicial preparado. Em seguida, combine...
Ver mais
Melhorar a produtividade com máquinas EDM começa com o número de peças aceitas concluídas ao longo de todo o trabalho, incluindo preparação, usinagem, interrupções e inspeção. Identifique o gargalo real antes de alterar um processo. Compare os candidatos...
Ver mais
O corte a fio por descarga elétrica (Wire EDM) é mais útil quando um comprador necessita de um perfil preciso através de um material condutor de eletricidade, especialmente após o trabalho ter sido temperado ou quando a força de corte convencional poderia distorcer um detalhe delicado. Pode produzir formas complexas...
Ver mais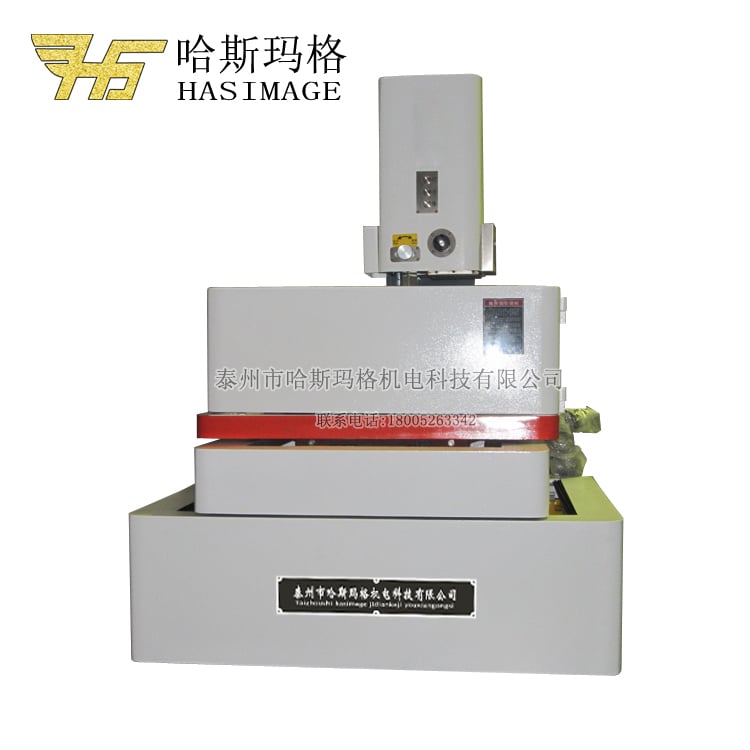
A operação segura de EDM por fio começa com as instruções específicas para a máquina exata, não com uma tensão genérica, intervalo de troca de fluido ou lista de EPI. Antes do corte, o operador deve confirmar treinamento e autorização, proteções e dispositivos de intertravamento, controles de emergência, w...
Ver mais
 EN



