
 EN



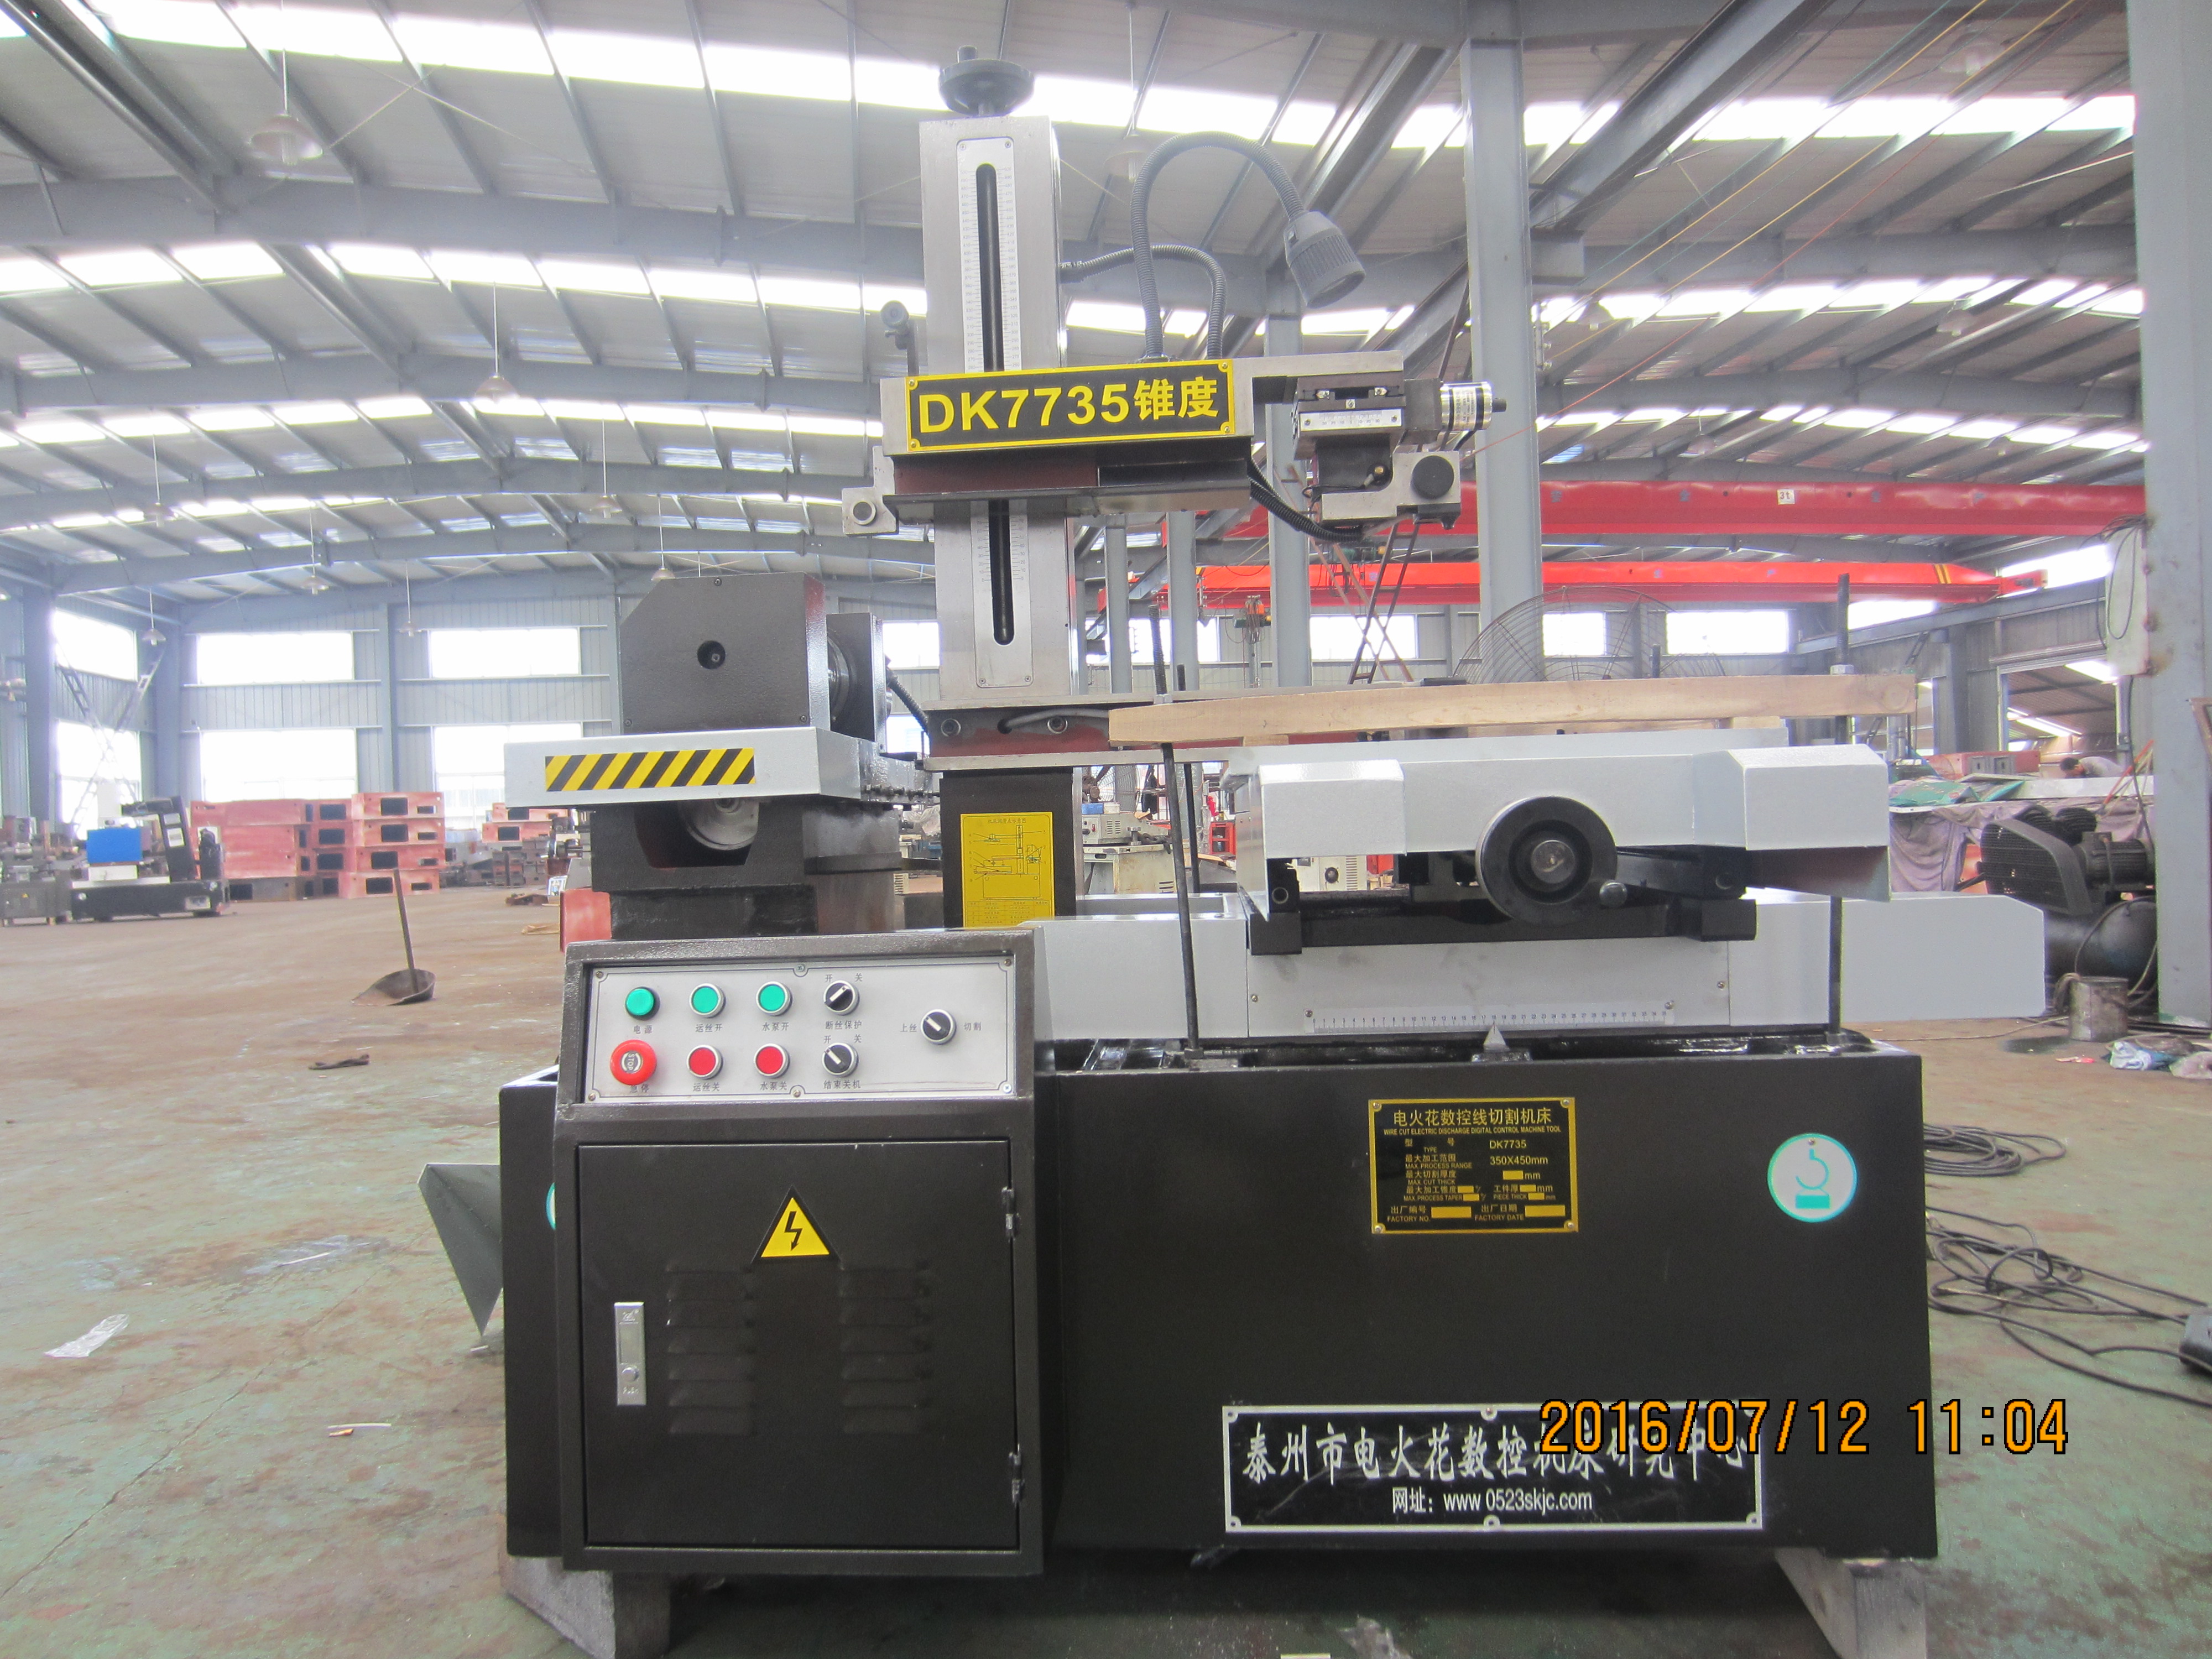
Nas máquinas de EDM de fio HarsMarg de corte único e de múltiplos cortes, estender a vida útil do fio significa manter o fio de molibdênio reutilizável e todo o seu sistema de transporte recíproco em condição estável e operacional. Inspeccione o fio, o enrolamento no carretel, a inversão de direção, a tensão, os guias ou rodas-guia, os blocos de contato elétrico, o fluido de trabalho aprovado, a limpeza por jato e as condições de corte qualificadas. Substitua o fio quando exigido pelo manual fornecido ou por evidências documentadas do seu estado — não após um número universal de horas.
Isso difere de uma máquina de EDM a fio unidirecional, que alimenta continuamente novo fio de latão ou revestido de um carretel e o descarta após a zona de corte. A atual corte simples e múltiplos cortes família em escopo da HarsMarg utiliza fio de molibdênio armazenado em um tambor e que se move de forma alternada através do vão. Recomendações sobre taxa de alimentação de fio novo, consumo do carretel, cortadores de fio ou custos com descarte não devem ser incluídas neste plano de manutenção.
O que significa "vida útil do fio" em uma máquina de EDM a fio alternada?
O fio de molibdênio carregado é reutilizado, mas não é imune ao desgaste. As descargas repetidas podem erodir sua superfície e alterar sua seção transversal local, enquanto o movimento pelo tambor, o sistema de tração e os guias acrescentam manipulação mecânica. Estudos experimentais publicados sobre fio de molibdênio usado observaram crateras, gotículas e microfuros na superfície após a usinagem. O objetivo prático é, portanto, manter o estado do fio e seu transporte estáveis o suficiente para atingir o resultado de corte qualificado, sem operá-lo até sua falha.
| Pergunta do sistema | Sistema Recíproco HarsMarg dentro do Escopo | Orientação de Fio Descartável Unidirecional Não Deve Ser Transferida |
|---|---|---|
| Arame eletrodo | Fio de molibdênio reutilizável aprovado para o modelo e trabalho | Fio de latão, latão revestido ou com núcleo de aço considerado universal |
| Movimento do fio | O fio avança e retrocede e é rebobinado no tambor de fio | Fio novo sai continuamente de um carretel de suprimento e é descartado após uma única passagem |
| Foco principal de manutenção | Condição do fio, rebobinamento ordenado, fixação, inversão de direção, tensão, trajetória do fio, contatos, fluido e estabilidade de corte | Taxa de alimentação do carretel, mecanismo de descarte, cortador de fio e libras ou comprimento consumidos por hora |
| Decisão de substituição | Limites manuais mais condição documentada do fio/processo e resultado aceito da peça trabalhada | Intervalo genérico de troca de carretel ou meta de consumo de fio |
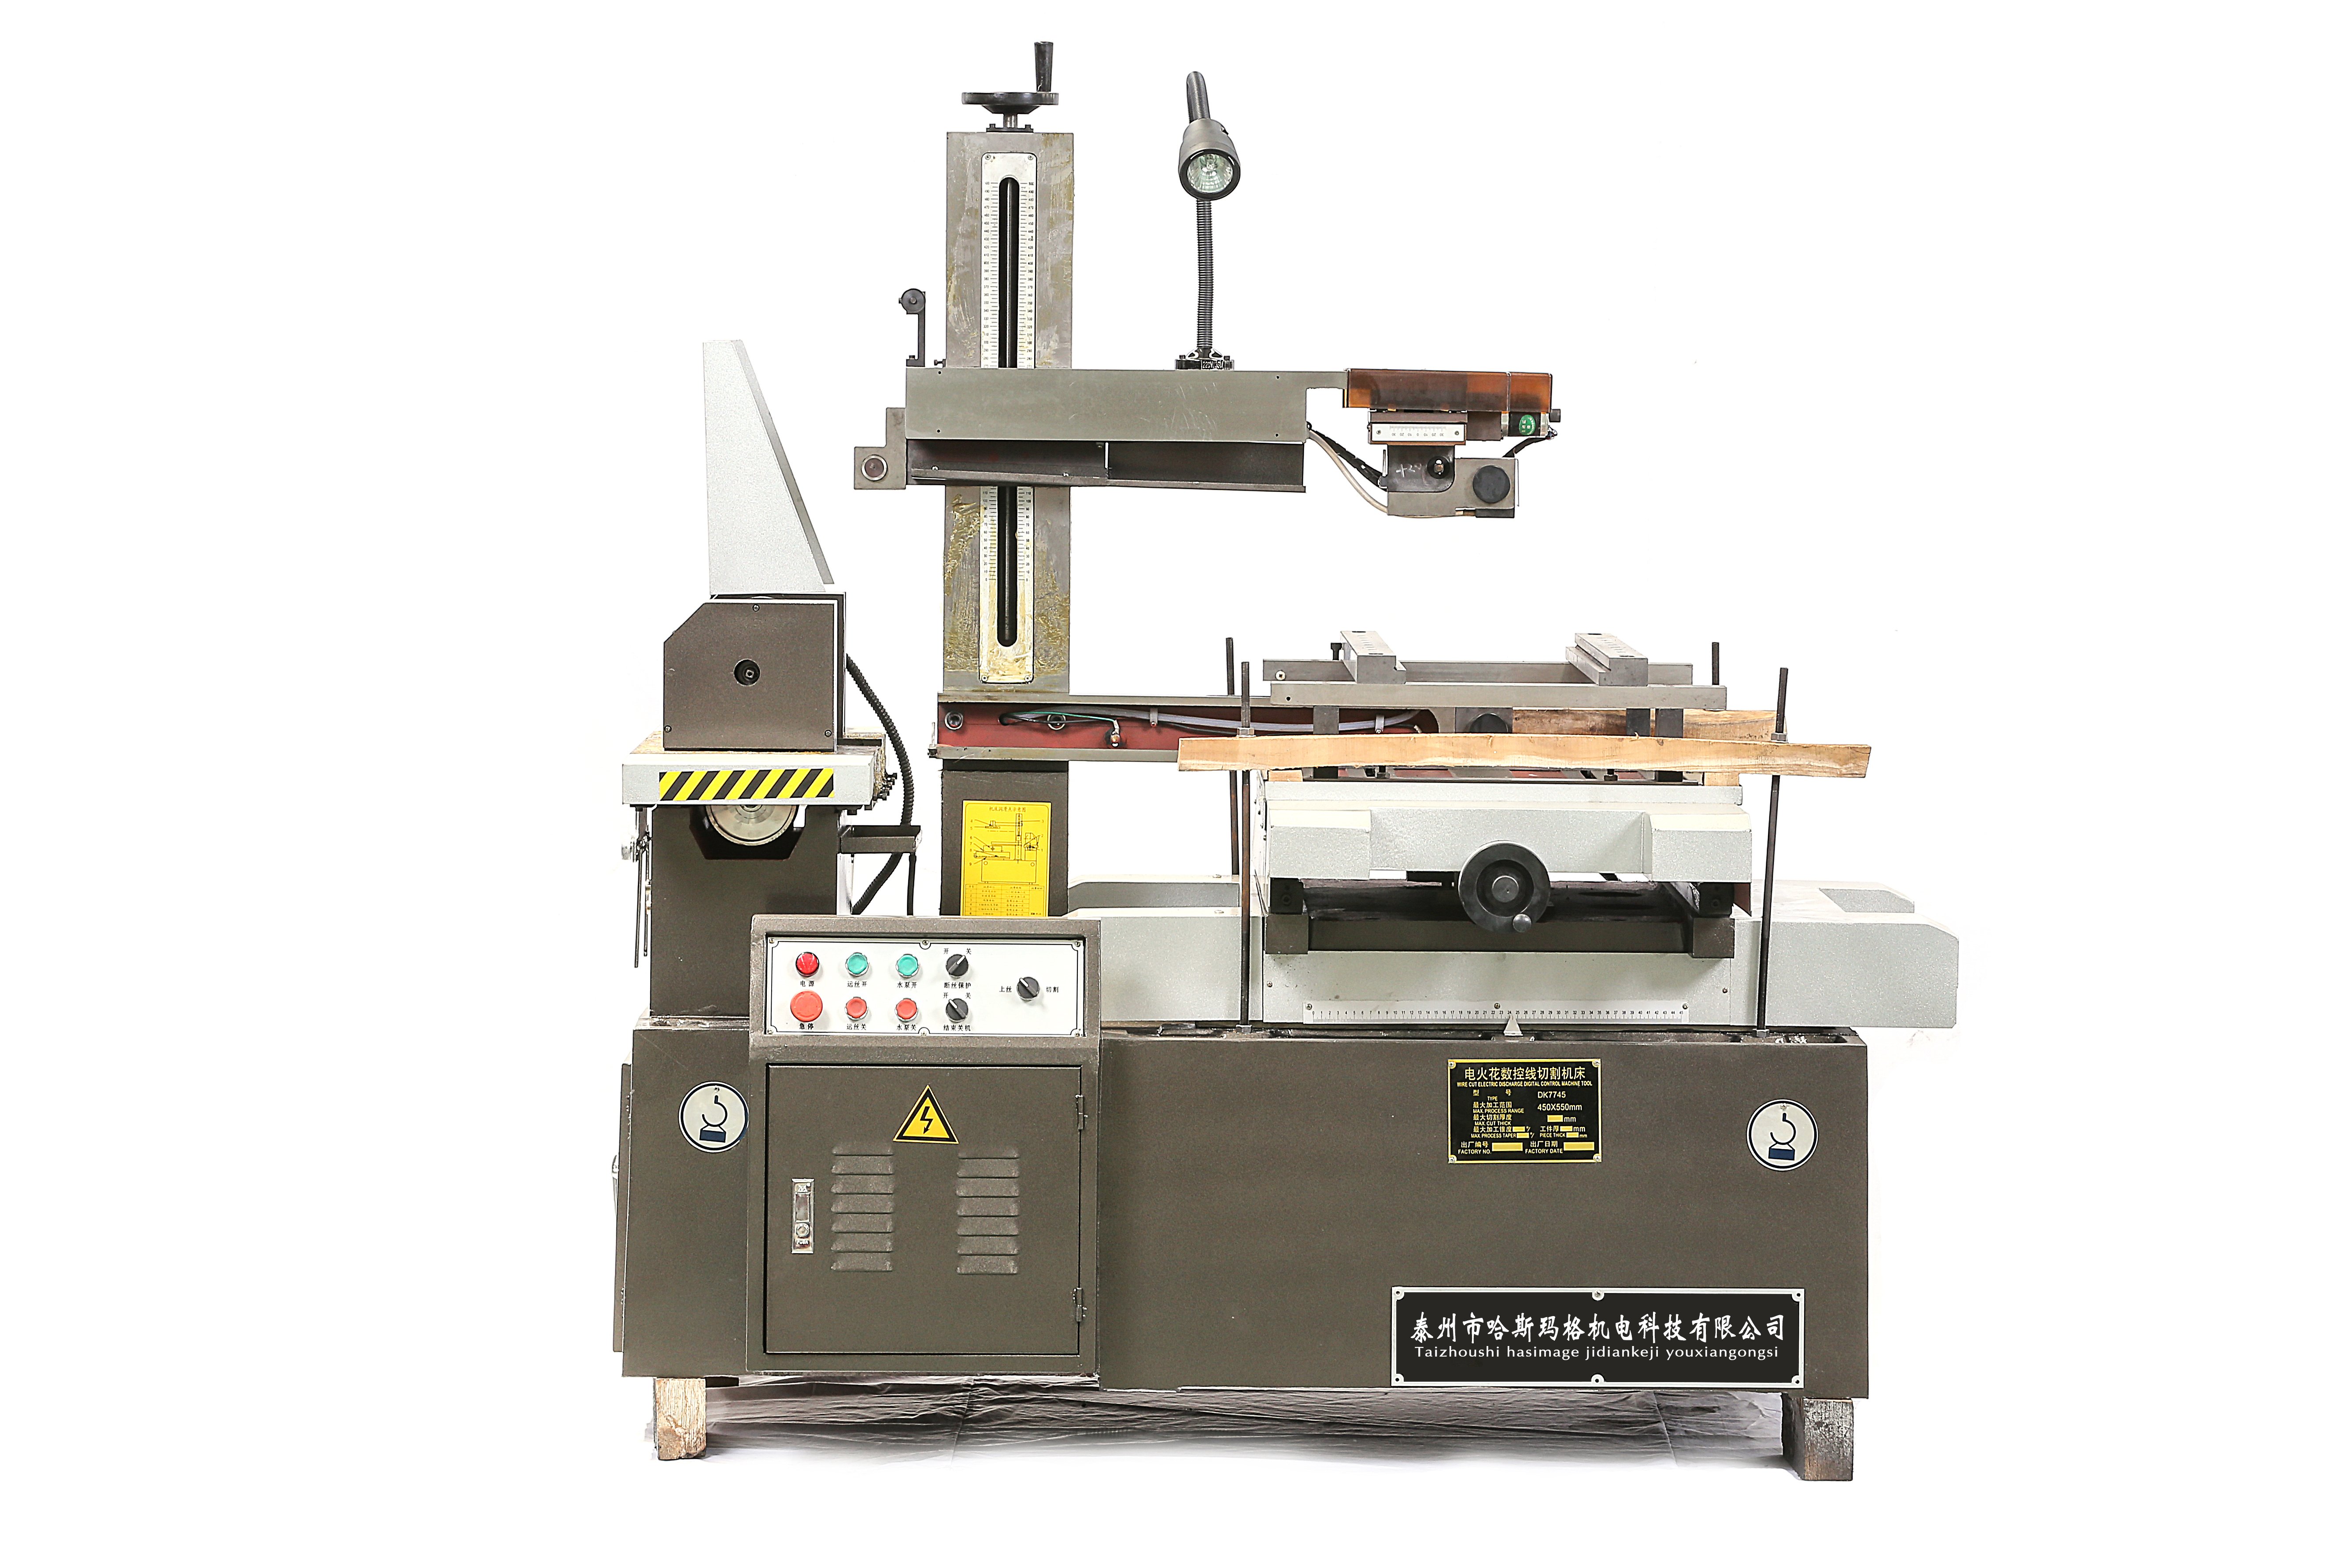
O arquivo de imagem foi anteriormente rotulado como DK7735, mas a placa de identificação visível na máquina indica DK7745. A descrição corrigida acima evita que a imagem seja confundida com outro modelo.
Estabelecer uma linha de base segura e repetível
- Utilize exatamente o manual do modelo. Confirme o material aprovado do fio, seu diâmetro, o método de carregamento/enrolamento, o procedimento de tensão, o fluido de trabalho e as verificações realizadas pelo operador. Não transfira um limite de outra arquitetura de EDM a fio.
- Torne a máquina segura. Interrompa o ciclo e siga o manual fornecido e o procedimento local de isolamento antes de tocar no carretel, no percurso do fio, nos guias, nos componentes de contato ou numa peça trabalhada presa. As proteções e os dispositivos de intertravamento não devem ser contornados.
- Preserve a última configuração aceita. Registre o programa, o deslocamento, a condição elétrica, a especificação do fio, a configuração ou o método de tração, a velocidade do fio, a condição do fluido, a disposição de lavagem, o dispositivo de fixação e o resultado da inspeção antes de alterar qualquer coisa.
- Descreva o sintoma. Observe se o problema consiste em rupturas repetidas do fio, corte instável, curtos-circuitos, problemas de enrolamento/inversão, redução na velocidade de corte, rugosidade ou desvio dimensional, bem como sua localização no percurso ou no programa.
- Altere apenas uma variável controlada. Alterações simultâneas na tração, potência, velocidade e fluido ocultam a causa e dificultam a reprodução do resultado.
Para a sequência completa de configuração, utilize a Lista de verificação de configuração da máquina Wire EDM em conjunto com o manual do modelo selecionado.
Inspeccione o fio de molibdênio e o enrolamento no tambor
Inspeccione o fio acessível antes de iniciar e sempre que o comportamento de corte mudar. Procure vincos, achatamentos, danos superficiais evidentes, contaminação, afinamento local ou irregularidade no diâmetro, bem como danos causados por manuseio inadequado ou contato com um componente desgastado. Não utilize a cor isoladamente como critério substitutivo, nem assuma que um fio visualmente limpo possui vida útil remanescente ilimitada.
No carretel de fio, verifique as condições permitidas pelo manual:
- enrolamento ordenado, sem camadas cruzadas, laços soltos, agrupamentos ou acúmulo local;
- ancoragem segura e fio utilizável suficiente para o trabalho planejado;
- limites de deslocamento corretos e inversão limpa, sem impacto, hesitação ou liberação do fio;
- nenhum contato entre o fio e uma borda não intencional da máquina, proteção ou superfície contaminada;
- rastreamento consistente em ambas as direções, onde o manual permitir uma observação operacional.
Nunca improvise uma emenda, endireite uma seção carregada danificada ou rebobine o tambor enquanto a máquina puder se mover. Utilize o procedimento aprovado de carregamento e substituição. Se o dano no fio ocorrer repetidamente na mesma posição do tambor ou na inversão de direção, pare e inspecione o enrolamento, os limites de deslocamento e os componentes relacionados ao acionamento/tensão antes de instalar outro fio.
Ajuste a Tensão para o Modelo e para a Tarefa — Não no Valor Máximo Possível
A tensão no fio ajuda a limitar a curvatura e a vibração, mas maior tensão não é automaticamente melhor. Tensão insuficiente pode permitir rastreamento instável ou erro geométrico; tensão excessiva aumenta a carga mecânica sobre um fio já enfraquecido pela erosão por descarga e pode elevar o risco de ruptura. Utilize a configuração ou o procedimento aprovado para o diâmetro do fio, máquina, espessura da peça, material, estratégia de corte e resultado exigido.
Um sistema alternado também deve permanecer estável durante as mudanças de direção. Observe se o sintoma aparece apenas em uma direção de deslocamento, próximo à inversão ou na mesma característica do programa. Não descreva o tensor como um sistema de monitoramento ou correção em malha fechada, a menos que essa função seja confirmada para o controlador exato e para a configuração fornecida.
Manter o percurso do fio, os guias e os contatos elétricos
O percurso real do fio varia conforme o modelo, mas pode incluir rodas-guia ou componentes-guia, um dispositivo de alinhamento, componentes de tração, blocos de contato elétrico e o tambor. Sujeira, sulcos, folga, desalinhamento, travamento da rotação ou uma superfície de contato danificada podem raspar, aquecer ou desviar o fio, fazendo com que um novo fio falhe da mesma maneira que o antigo.
- limpar apenas os componentes e superfícies identificados no procedimento de manutenção fornecido;
- inspecionar o percurso dos guias/roletes instalados quanto a detritos, sulcos, danos, movimento livre e fixação segura;
- inspecionar os blocos de contato elétrico acessíveis quanto à contaminação, desgaste irregular, picotamento ou evidências de calor anormal, conforme o procedimento descrito no manual;
- confirmar se o fio segue o percurso previsto e o alinhamento vertical antes do corte;
- substituir um componente desgastado ao atingir o limite especificado no modelo/manual, em vez de poli-lo, dobrá-lo ou modificá-lo para mascarar o sintoma.
Armários de gerador, parâmetros protegidos, conexões elétricas, sistemas de acionamento, bloqueios de segurança e calibração formal exigem pessoal de serviço autorizado e qualificado, em conformidade com as regras locais de isolamento energético.
Controlar o fluido de trabalho, a filtração e a purga
O fluido de trabalho garante isolamento, refrigeração e remoção de resíduos na zona de corte. A contaminação, a circulação obstruída ou a má direção do bico podem concentrar descargas e calor anormais no fio. Utilizar exclusivamente o fluido aprovado para o modelo exato e seguir rigorosamente as instruções da máquina/fluido quanto à preparação, nível, condição de uso e descarte.
- verificar o nível, a contaminação visível, o estado do filtro, a circulação, vazamentos e o fluxo de retorno;
- confirmar que os bicos ou orifícios pretendidos atingem a zona de corte e não estão obstruídos nem deslocados;
- remover detritos da folga sem utilizar um fluxo descontrolado que mova uma peça de trabalho fina ou desestabilize o fio;
- medir a concentração, condutividade ou temperatura apenas onde o manual fornecido ou as instruções do fluido especificarem o método e a faixa aceitável;
- não importar configurações de resina de desionização, funções automáticas de condutividade ou intervalos de fluido de uma máquina de fio de latão unidirecional;
Utilizar Parâmetros de Corte Qualificados
A energia de descarga, o tempo de pulso, a velocidade do fio, a tensão, a demanda de avanço, a espessura/material da peça, a limpeza e o estado do fio interagem entre si. Um parâmetro excessivamente agressivo para a folga real pode aumentar a erosão e o risco de ruptura; uma condição de baixa energia mal ajustada também pode tornar-se instável. Comece exatamente com as orientações do controlador/modelo e com uma condição qualificada para o material, espessura, fio e estágio de corte.
A usinagem multicorte deve ser selecionada com base nas dimensões e acabamento superficiais exigidos, não sendo divulgada como um método para prolongar a vida útil do fio. As etapas de desbaste e acabamento submetem o fio reutilizável a ciclos adicionais; portanto, registre toda a sequência de corte e verifique o estado do fio/processo. Guia de velocidade de corte por fio diamantado em vez de aumentar a potência até que o fio se rompa.
Diagnosticar a ruptura do fio e a usinagem instável
Uma ruptura do fio é um sintoma, não uma prova de que o material do fio é defeituoso. Registre a localização da ruptura ao longo do percurso do fio e no programa, a direção de deslocamento, se ela ocorre perto de uma inversão de direção e o estado da máquina imediatamente antes do evento.
| Sintoma Observado | Verifique primeiro | Limite de Verificação |
|---|---|---|
| A ruptura ocorre repetidamente no mesmo ponto físico ao longo do percurso do fio | Dobra ou afinamento localizado, enrolamento no tambor, ranhura de guia/rolete, dano no bloco de contato, atrito não intencional e desalinhamento | Coloque a máquina em condição segura, inspecione o fio/componente correspondente e corrija a causa confirmada antes de recarregar |
| A ruptura ocorre perto da inversão de direção | Enrolamento, fixação, limites de deslocamento, comportamento da tração e condição de inversão/acionamento | Utilize a verificação de inversão descrita no manual; o acionamento ou ajuste protegido deve ser realizado apenas por serviço qualificado |
| A ruptura ocorre repetidamente na mesma característica da peça | Aprisionamento de resíduos, acesso à lavagem, alteração de espessura/geometria, contato com a peça, movimento do dispositivo de fixação e condição programada | Reproduzir em material representativo com a configuração mais recentemente aprovada e alterar uma variável verificada |
| Curto-circuitos ou instabilidade de corte aumentam gradualmente | Condição do fio, fluido/filtro/circulação, resíduos, contatos, guias, contato elétrico da peça e revisão de parâmetros | Comparar alarmes, interrupções e observações de ciclo com uma referência documentada e aprovada |
| Superfície ou dimensões se desviam sem interrupção | Fio/tensão/trajetória mais deslocamento, alinhamento das guias, fixação/referência, estado térmico, fluido/resíduos e método de inspeção | Inspeccionar uma peça de referência usando os mesmos locais e método; não atribuir desgaste do fio a um único resultado |
| Área de contato apresenta calor anormal, sinais de pitting ou arco elétrico | Contato do fio, contaminação, desgaste/posição do bloco de contato e conexão elétrica conforme o procedimento aprovado | Parar a máquina; trabalhos elétricos ou em componentes protegidos exigem serviço autorizado |
Quando o Fio de Molibdênio Reutilizável Deve Ser Substituído?
Não há um intervalo universal confiável em horas, turnos ou número de tarefas. Siga primeiro o manual do modelo selecionado. Substitua o fio quando for atingido um limite especificado, quando a inspeção revelar danos inaceitáveis ou redução localizada, quando uma condição rastreável do fio continuar sendo a causa de falhas repetidas ou quando o resultado do processo qualificado não puder ser mantido após a verificação de outras causas.
Não espere uma quebra catastrófica como ponto final rotineiro, nem alegue que toda superfície áspera ou corte lento comprova o desgaste do fio. Registre o motivo da substituição e verifique a máquina com uma característica de referência controlada ou com a primeira peça após o carregamento e o alinhamento do novo fio.
Elabore um Registro de Condição do Fio
Um registro prático deve identificar:
- modelo da máquina, controlador, número de série e data;
- fornecedor do fio, material, diâmetro/especificação, lote e data de carregamento;
- registro de enrolamento/carregamento e a configuração ou procedimento de tração utilizados;
- material da peça, espessura, geometria e sequência de corte único ou múltiplo;
- fluido de trabalho, observações de filtração/lavagem e leituras relevantes especificadas no manual;
- revisão do programa/condição, observações reais do ciclo, alarmes, curtos-circuitos e locais de ruptura;
- dimensões, conicidade/perfil, resultado superficial e método de medição;
- manutenção realizada, componentes substituídos, motivo da substituição do fio e verificação pós-serviço;
Tendenciar trabalhos equivalentes em vez de combinar materiais, espessuras e estratégias de corte diferentes. Um registro pode identificar causas recorrentes e evitar substituições desnecessárias, mas não estabelece um limite universal de vida útil do serviço;
Perguntas frequentes
Quantas horas o fio de molibdênio pode ser reutilizado?
Não há um número fixo aplicável a todas as máquinas e tarefas. A vida útil do fio depende da especificação do fio e das condições de carga, do material, da espessura, das condições elétricas, da velocidade do fio, da tensão, do fluido/lavagem, da sequência de corte, do estado do percurso do fio e dos requisitos de aceitação. Consulte o manual do modelo e as tendências documentadas de condição/desempenho.
O fio de latão ou revestido pode substituir o fio de molibdênio nesta máquina?
Não substitua o material ou o diâmetro do fio, a menos que a documentação específica do modelo da HarsMarg ou uma confirmação técnica por escrito o autorize. Sistemas de fio de latão de sentido único utilizam uma estratégia distinta de transporte e de consumíveis. O fato de um fio se encaixar fisicamente não comprova que o gerador, os guias, os contatos, o sistema de tensão e o fluido de trabalho sejam compatíveis.
Aumentar a tensão impedirá a curvatura do fio e melhorará a precisão?
Não por si só. A tensão adequada ajuda a controlar a deflexão, mas uma tensão excessiva aumenta a carga mecânica e pode contribuir para a ruptura quando o fio já está erodido ou danificado. Utilize a condição aprovada e verifique o percurso do fio, a refrigeração, as configurações elétricas, a espessura e a estratégia de processo como um sistema.
A usinagem com múltiplos cortes prolonga a vida útil do fio de molibdênio?
Não como regra geral. A usinagem com múltiplos cortes separa as etapas de desbaste e acabamento para melhorar o resultado na peça trabalhada, mas também gera deslocamento adicional e maior exposição às descargas. Valide toda a sequência e monitore tanto o fio quanto o resultado; não prometa uma vida útil mais longa do fio com base apenas no número de passes.
Como armazenar fio de molibdênio não utilizado?
Mantenha-o limpo, seco, protegido contra poeira, óleo, agentes corrosivos, impactos, dobras e vincos, preferencialmente na embalagem original do fornecedor e dentro dos limites ambientais indicados por ele. Registre o material, o diâmetro, o lote e a data de abertura, para garantir a rastreabilidade do fio instalado.
Quais informações são necessárias para diagnosticar rupturas repetidas do fio?
Forneça a máquina/controlador, a especificação do fio, fotografias do carretel e do percurso do fio, a localização exata da ruptura, a direção de deslocamento, o material e a espessura da peça, a geometria, a condição do fluido/refrigeração, o número do parâmetro/condição, os alarmes, as manutenções ou alterações recentes e se a ruptura ocorre repetidamente no mesmo local físico ou programado.
Solicite uma análise técnica de Wire EDM
Analise integralmente o Intervalo de máquinas HarsMarg Wire EDM , incluindo o Modelo DK7735 de corte único mostrado na capa . Para seleção de modelo ou solução de problemas de ruptura de fio, envie seu desenho, material, espessura, tolerância/rugosidade exigida, sequência de corte, fio e fluido atualmente utilizados, registro dos sintomas, destino e tipo de alimentação elétrica. Envie os detalhes da sua aplicação e manutenção em Wire EDM .
Sumário
- O que significa "vida útil do fio" em uma máquina de EDM a fio alternada?
- Estabelecer uma linha de base segura e repetível
- Inspeccione o fio de molibdênio e o enrolamento no tambor
- Ajuste a Tensão para o Modelo e para a Tarefa — Não no Valor Máximo Possível
- Manter o percurso do fio, os guias e os contatos elétricos
- Controlar o fluido de trabalho, a filtração e a purga
- Utilizar Parâmetros de Corte Qualificados
- Diagnosticar a ruptura do fio e a usinagem instável
- Quando o Fio de Molibdênio Reutilizável Deve Ser Substituído?
- Elabore um Registro de Condição do Fio
-
Perguntas frequentes
- Quantas horas o fio de molibdênio pode ser reutilizado?
- O fio de latão ou revestido pode substituir o fio de molibdênio nesta máquina?
- Aumentar a tensão impedirá a curvatura do fio e melhorará a precisão?
- A usinagem com múltiplos cortes prolonga a vida útil do fio de molibdênio?
- Como armazenar fio de molibdênio não utilizado?
- Quais informações são necessárias para diagnosticar rupturas repetidas do fio?
- Solicite uma análise técnica de Wire EDM
