
 EN



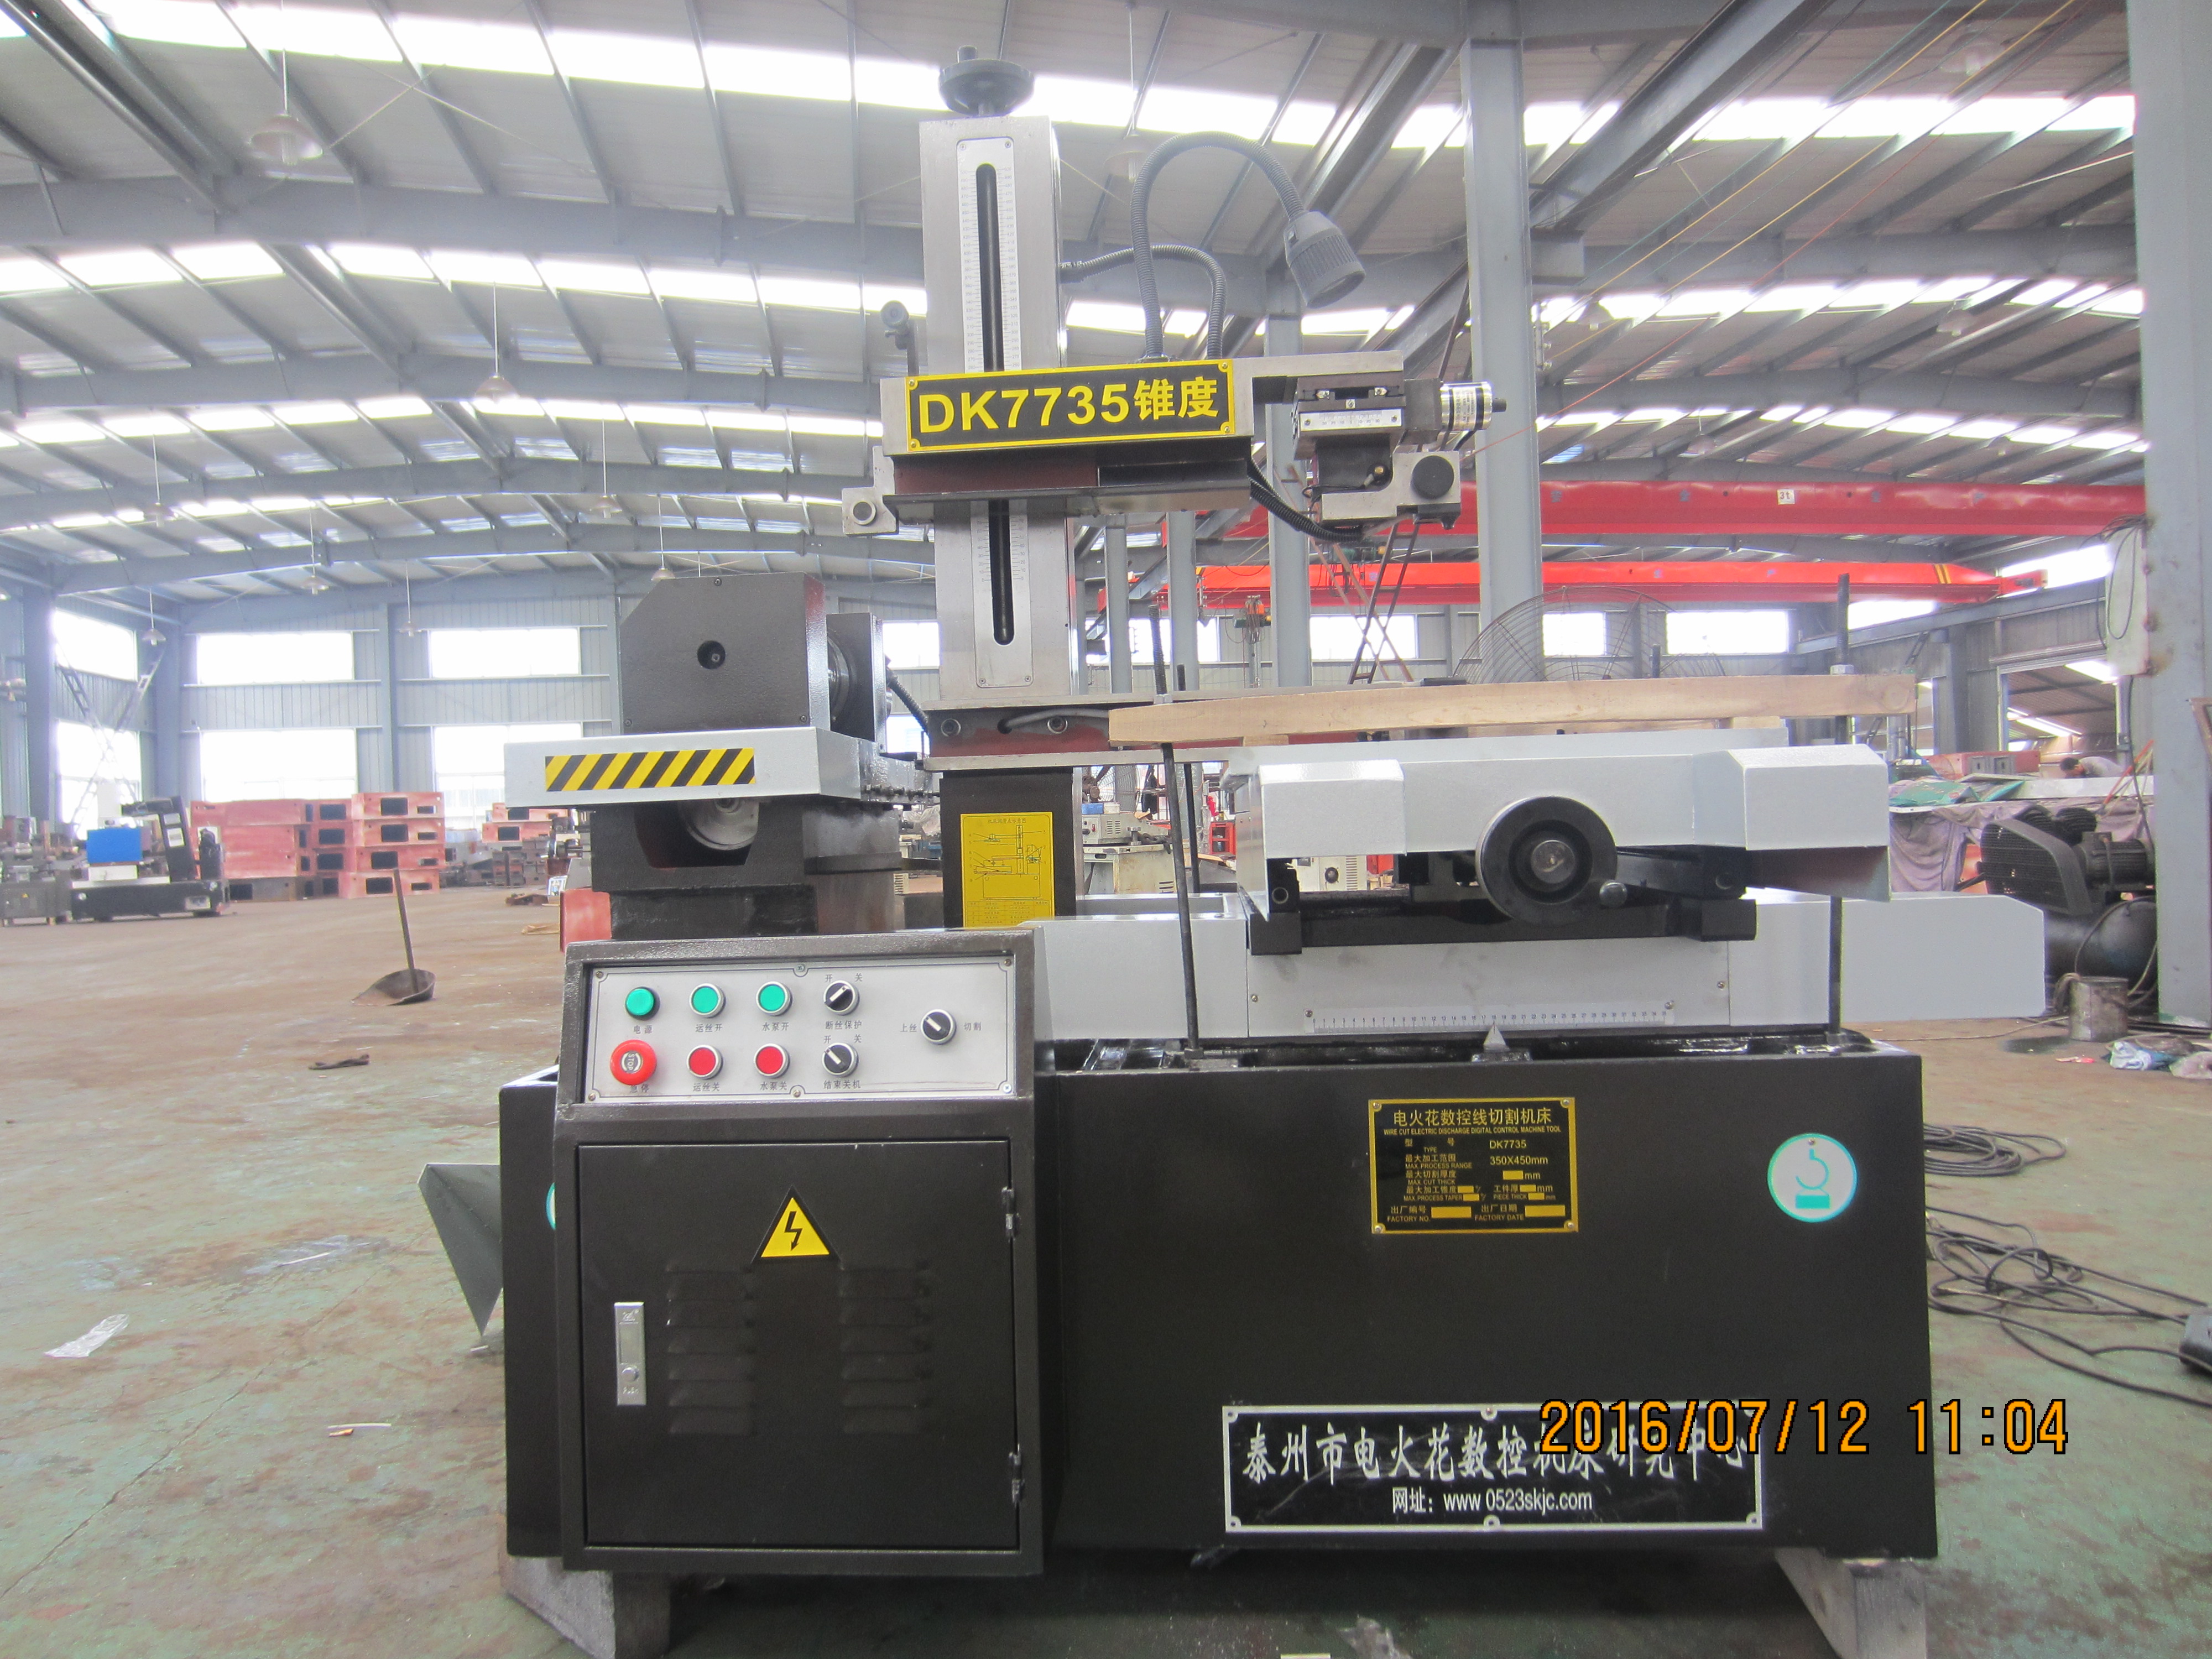
Per le macchine EDM a filo HarsMarg a taglio singolo e a taglio multiplo, prolungare la vita del filo significa mantenere il filo di molibdeno riutilizzabile e l’intero sistema di trasporto alternato in condizioni stabili e funzionanti. Ispezionare il filo, l’avvolgimento sulla bobina, l’inversione di marcia, la tensione, le guide o le ruote di guida, i blocchi di contatto elettrico, il fluido di lavoro approvato, il flusso di raffreddamento e le condizioni di taglio certificate. Sostituire il filo quando lo richiede il manuale fornito o prove documentate dello stato del filo — non dopo un numero universale di ore.
Questo è diverso da una macchina per la lavorazione a filo elettroerosivo monodirezionale, che alimenta continuamente nuovo filo di ottone o rivestito da una bobina e lo scarta dopo la zona di taglio. L’attuale taglio singolo e taglio multiplo famiglie comprese nel campo di applicazione di HarsMarg utilizzano filo di molibdeno immagazzinato su un tamburo e in movimento avanti e indietro attraverso il gap. Non è consentito riportare in questo piano di manutenzione indicazioni relative alla velocità di alimentazione del filo fresco, al consumo della bobina, ai dispositivi per il taglio del filo o ai costi di smaltimento.
Cosa significa «durata del filo» su una macchina per la lavorazione a filo elettroerosivo alternata?
Il filo di molibdeno caricato viene riutilizzato, ma non è immune all’usura. Le scariche ripetute possono eroderne la superficie e modificarne la sezione trasversale locale, mentre il passaggio sul tamburo, la tensionatura e il sistema di guida comportano sollecitazioni meccaniche. Studi sperimentali pubblicati su filo di molibdeno usato hanno rilevato crateri superficiali, globuli e microfori dopo la lavorazione. L’obiettivo pratico è quindi mantenere condizioni del filo e del suo trasporto sufficientemente stabili da garantire il risultato di taglio qualificato, senza spingere il filo fino al suo collasso.
| Domanda sul sistema | Sistema alternativo HarsMarg compreso nell'ambito di applicazione | Guida monodirezionale del filo monouso non da trasferire |
|---|---|---|
| Cavo elettrodo | Filo in molibdeno riutilizzabile approvato per il modello e il lavoro | Filo in ottone, ottone rivestito o anima in acciaio considerato universale |
| Movimento del filo | Il filo avanza e retrocede ed è riavvolto sul tamburo del filo | Filo nuovo lascia continuamente la bobina di alimentazione ed è scartato dopo un singolo passaggio |
| Principale oggetto di manutenzione | Condizione del filo, avvolgimento ordinato, ancoraggio, inversione di marcia, tensione, percorso del filo, contatti, fluido e stabilità di taglio | Velocità di alimentazione della bobina, meccanismo di scarto, tagliafilo e peso o lunghezza consumati all'ora |
| Decisione di sostituzione | Limiti manuali più condizioni documentate del cavo/processo e risultato accettato del pezzo in lavorazione | Un intervallo generico di sostituzione della bobina o un obiettivo di consumo del cavo |
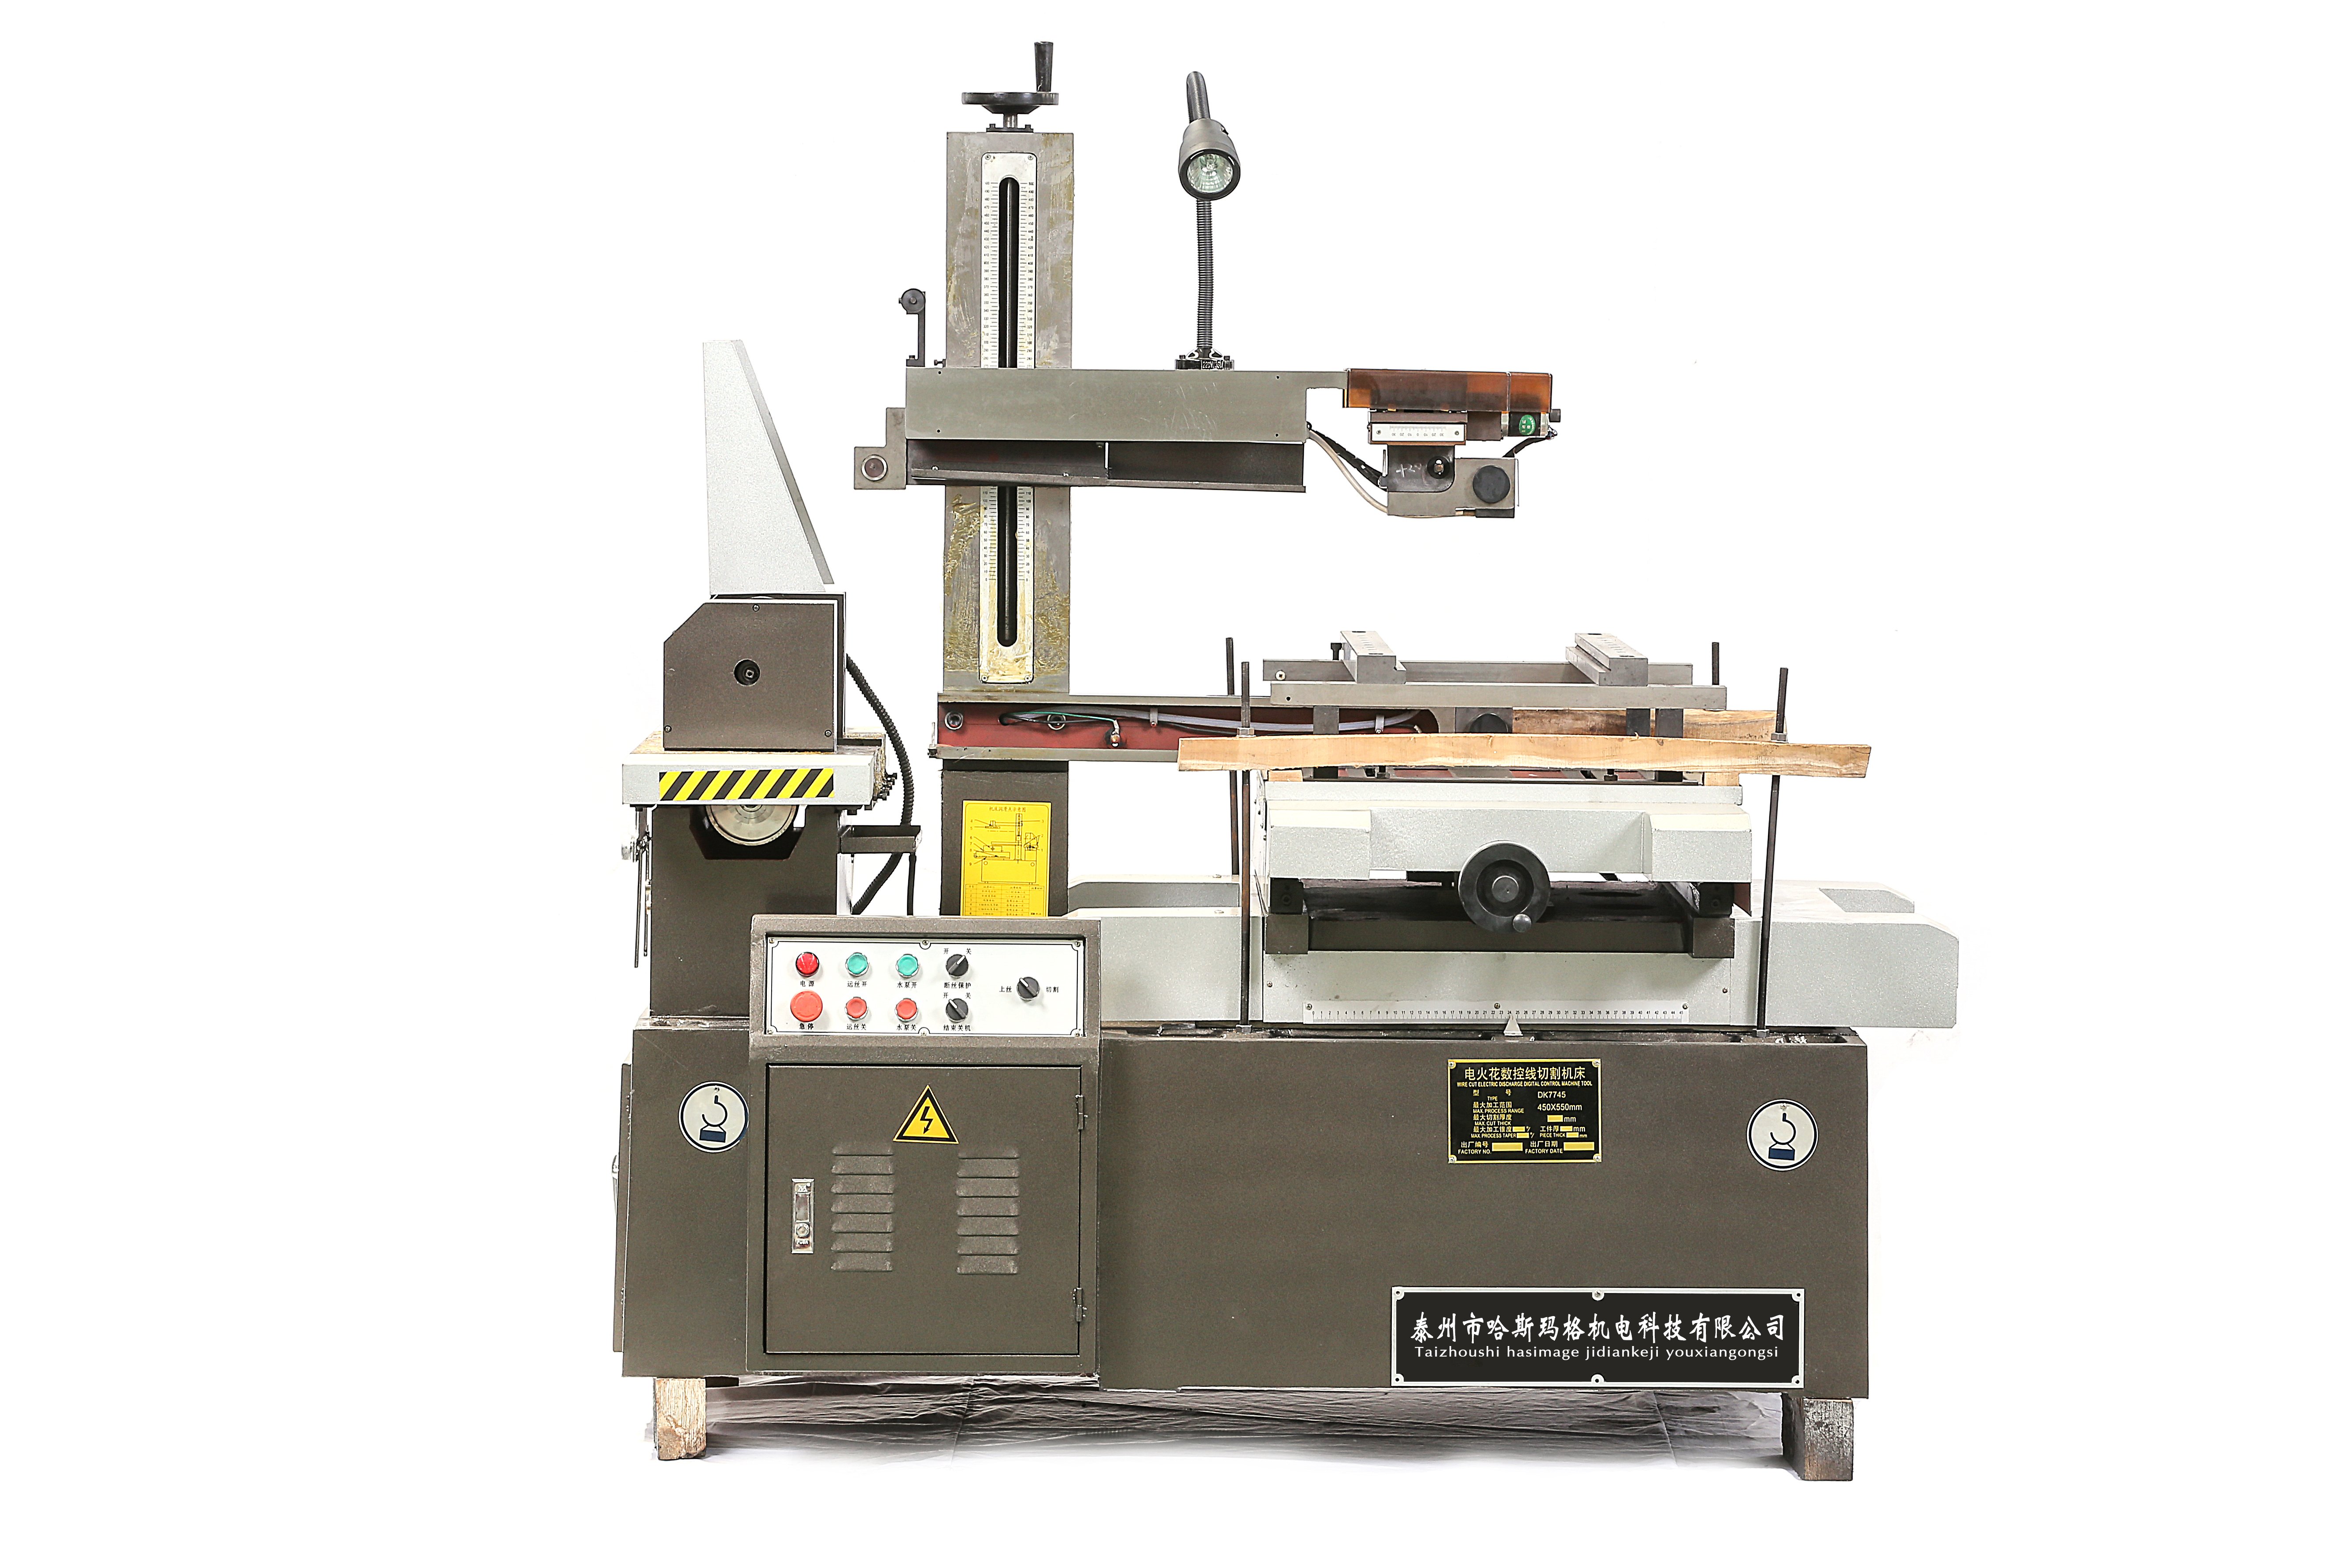
Il file immagine era precedentemente etichettato come DK7735, ma la targhetta identificativa visibile sulla macchina indica DK7745. La descrizione corretta riportata sopra evita che l’immagine venga scambiata per un altro modello.
Stabilire una linea di base sicura e ripetibile
- Utilizzare esclusivamente il manuale del modello specifico. Verificare il materiale del cavo, il diametro, il metodo di caricamento/avvolgimento, la procedura di tensionamento, il fluido di lavoro e i controlli da parte dell’operatore. Non trasferire un limite da un’altra architettura di EDM a filo.
- Rendere sicura la macchina. Interrompere il ciclo e seguire il manuale fornito e la procedura di isolamento sul sito prima di toccare il tamburo, il percorso del cavo, le guide, i componenti di contatto o un pezzo incastrato. Le protezioni e gli interblocchi non devono essere elusi.
- Conservare l'ultima configurazione accettata. Registrare il programma, l'offset, le condizioni elettriche, la specifica del filo, l'impostazione o il metodo di tensione, la velocità del filo, le condizioni del fluido, la disposizione del sistema di spurgo, il fissaggio e il risultato dell'ispezione prima di apportare qualsiasi modifica.
- Descrivere il sintomo. Indicare se il problema consiste in rotture ripetute del filo, taglio instabile, cortocircuiti, problemi di avvolgimento/inversione, riduzione della velocità di taglio, rugosità o deriva dimensionale, e precisare in quale punto del percorso o del programma si verifica.
- Modificare una sola variabile controllata. Modifiche contemporanee di tensione, potenza, velocità e fluido nascondono la causa e rendono difficile riprodurre il risultato.
Per l'intera sequenza di configurazione, utilizzare la Checklist per la configurazione della macchina Wire EDM insieme al manuale del modello selezionato.
Ispezionare il filo in molibdeno e l'avvolgimento sul tamburo
Ispezionare il filo accessibile prima di iniziare e ogni volta che il comportamento durante il taglio cambia. Cercare pieghe, appiattimenti, danni superficiali evidenti, contaminazioni, assottigliamenti locali o irregolarità del diametro, nonché danni causati da una manipolazione scorretta o dal contatto con un componente usurato. Non utilizzare il colore come unico criterio sostitutivo e non presumere che un filo apparentemente pulito abbia una vita residua illimitata.
Sul rocchetto del filo, verificare le condizioni consentite dal manuale:
- avvolgimento ordinato, senza strati incrociati, anelli allentati, raggruppamenti o accumuli locali;
- ancoraggio sicuro e quantità sufficiente di filo utilizzabile per il lavoro pianificato;
- limiti di corsa corretti e inversione pulita, senza impatti, esitazioni o rilascio del filo;
- assenza di contatto tra il filo e un bordo della macchina non previsto, una protezione o una superficie contaminata;
- tracciamento costante in entrambe le direzioni, laddove il manuale consenta un’osservazione operativa.
Non eseguire mai una giunzione improvvisata, non raddrizzare mai una sezione danneggiata sotto carico né riavvolgere mai il tamburo mentre la macchina è in movimento. Utilizzare la procedura di caricamento e sostituzione approvata. Se il danno al filo si ripete nella stessa posizione del tamburo o in corrispondenza delle inversioni di marcia, interrompere l’operazione ed eseguire un’ispezione della bobinatura, dei limiti di corsa e dei componenti relativi del sistema di azionamento/tensione prima di installare un nuovo filo.
Impostare la tensione in base al modello e al lavoro da eseguire — non al valore massimo possibile
La tensione del filo contribuisce a limitare la deformazione (bow) e le vibrazioni, ma una tensione maggiore non è automaticamente preferibile. Una tensione insufficiente può causare un tracciamento instabile oppure errori geometrici; una tensione eccessiva aumenta il carico meccanico su un filo già indebolito dall’erosione provocata dalle scariche elettriche, incrementando il rischio di rottura. Utilizzare l’impostazione o la procedura approvata, tenendo conto del diametro del filo, della macchina, dello spessore del pezzo in lavorazione, del materiale, della strategia di taglio e del risultato richiesto.
Anche un sistema alternativo deve mantenere la stabilità durante i cambiamenti di direzione. Verificare se il sintomo si manifesta soltanto in una direzione di corsa, nelle vicinanze dell’inversione o nella stessa posizione del programma.
Mantenere il percorso del filo, le guide e i contatti elettrici
Il percorso effettivo del filo varia a seconda del modello, ma può includere ruote di guida o componenti di guida, un dispositivo di allineamento, componenti di tensionamento, blocchi di contatto elettrico e il tamburo. Sporcizia, scanalature, allentamento, disallineamento, blocco della rotazione o una superficie di contatto danneggiata possono graffiare, surriscaldare o deviare il filo, causando il guasto di un nuovo filo nello stesso modo in cui è avvenuto per il vecchio.
- pulire esclusivamente i componenti e le superfici indicati nella procedura di manutenzione fornita;
- ispezionare il percorso delle guide/rotelle montate alla ricerca di detriti, scanalature, danni, movimento libero e fissaggio sicuro;
- ispezionare i blocchi di contatto elettrici accessibili per contaminazione, usura irregolare, pitting o segni anomali di surriscaldamento secondo la procedura descritta nel manuale;
- verificare che il filo segua il percorso previsto e l’allineamento verticale prima del taglio;
- sostituire un componente usurato al limite indicato dal modello/manuale, anziché lucidarlo, piegarlo o modificarlo per mascherarne il difetto.
Gli armadi del generatore, i parametri protetti, le connessioni elettriche, i sistemi di azionamento, gli interblocchi di sicurezza e la taratura formale richiedono personale tecnico autorizzato e qualificato, in conformità alle regole di isolamento energetico del sito.
Controllare il fluido di lavoro, la filtrazione e il lavaggio
Il fluido di lavoro garantisce isolamento, raffreddamento e rimozione dei detriti nella zona di taglio. Contaminazione, circolazione ostruita o direzione scorretta del getto dal ugello possono concentrare scariche e calore anomali sul filo. Utilizzare esclusivamente il fluido approvato per il modello specifico e seguire le istruzioni della macchina/del fluido riguardo preparazione, livello, condizioni di impiego e smaltimento.
- verificare il livello, la contaminazione visibile, lo stato del filtro, la circolazione, le perdite e il flusso di ritorno;
- verificare che gli ugelli o gli erogatori previsti raggiungano effettivamente la zona di taglio e non siano ostruiti o spostati;
- rimuovere i detriti dalla fessura senza utilizzare un flusso incontrollato che possa spostare un pezzo sottile o destabilizzare il filo;
- misurare concentrazione, conducibilità o temperatura esclusivamente nei casi in cui il manuale fornito o le istruzioni sul fluido specifichino il metodo e l’intervallo accettabile;
- non importare le impostazioni della resina deionizzante, le funzioni automatiche di conducibilità o gli intervalli di ricambio del fluido da una macchina per filo di ottone monodirezionale;
Utilizzare parametri di taglio qualificati
L'energia di scarica, la temporizzazione degli impulsi, la velocità del filo, la tensione, la richiesta di avanzamento, lo spessore/il materiale del pezzo in lavorazione, il flusso di fluido di taglio e lo stato del filo interagiscono tra loro. Un'impostazione troppo aggressiva rispetto al reale interstizio può aumentare l'erosione e il rischio di rottura; anche una condizione a bassa energia non adeguatamente bilanciata può diventare instabile. Iniziare sempre seguendo esattamente le indicazioni fornite dal controller/modello e utilizzando una condizione qualificata per il materiale, lo spessore, il filo e la fase di taglio.
La lavorazione multi-passaggio deve essere selezionata in base alle dimensioni e alla finitura superficiale richieste, non come metodo pubblicizzato per prolungare la vita utile del filo. Le fasi di sgrossatura e rifinitura sottopongono il filo riutilizzabile a cicli aggiuntivi; pertanto, registrare l'intera sequenza di taglio e verificare lo stato del filo/del processo. Guida alle velocità di taglio a filo piuttosto che aumentare la potenza fino alla rottura del filo.
Diagnosi della rottura del filo e del taglio instabile
Una rottura del filo è un sintomo, non una prova che il materiale del filo sia difettoso. Registrare la posizione della rottura lungo il percorso del filo e nel programma, la direzione di avanzamento, se si verifica in prossimità di un’inversione di direzione e lo stato della macchina immediatamente prima dell’evento.
| Sintomo osservato | Verificare innanzitutto | Limite di verifica |
|---|---|---|
| La rottura si ripete nello stesso punto fisico lungo il percorso del filo | Curvatura o assottigliamento locale, avvolgimento sul tamburo, scanalatura su guide/rotelle, danneggiamento del blocco di contatto, attrito involontario e allineamento | Rendere sicura la macchina, ispezionare il filo/componente corrispondente e correggere la causa accertata prima di ricaricare |
| La rottura si verifica in prossimità di un’inversione di direzione | Avvolgimento, ancoraggio, limiti di corsa, comportamento della tensione e condizioni di inversione/azionamento | Utilizzare la verifica dell’inversione riportata nel manuale; l’azionamento o la regolazione protetta spettano al servizio qualificato |
| La rottura si ripete sulla stessa caratteristica del pezzo in lavorazione | Incastro di detriti, accesso del fluido di taglio, variazione di spessore/geometria, contatto con il pezzo in lavorazione, movimento del dispositivo di fissaggio e condizione programmata | Riprodurre su materiale rappresentativo con l’ultima configurazione accettata e modificare una variabile verificata |
| Cortocircuiti o instabilità nel taglio aumentano gradualmente | Condizione del filo, fluido/filtro/circolazione, residui, contatti, guide, contatto elettrico del pezzo in lavorazione e revisione dei parametri | Confrontare gli allarmi, le interruzioni e le osservazioni del ciclo con un riferimento documentato e accettato |
| Deriva della superficie o delle dimensioni senza interruzione | Filo/tensione/percorso più offset, allineamento delle guide, fissaggio/riferimento, stato termico, fluido/residui e metodo di ispezione | Ispezionare un pezzo di riferimento utilizzando le stesse posizioni e lo stesso metodo; non attribuire l’usura del filo a un singolo risultato |
| L’area di contatto mostra evidenze anomale di calore, pitting o arco elettrico | Contatto del filo, contaminazione, usura/posizionamento del blocco di contatto e connessione elettrica secondo la procedura approvata | Fermare la macchina; interventi elettrici o su componenti protetti richiedono assistenza autorizzata |
Quando sostituire il filo di molibdeno riutilizzabile?
Non esiste un intervallo universale affidabile espresso in ore, turni o numero di lavorazioni. Seguire innanzitutto il manuale del modello selezionato. Sostituire il filo quando viene raggiunto un limite specificato, quando l’ispezione rivela danni inaccettabili o una riduzione locale, quando lo stato tracciabile del filo rimane la causa di guasti ricorrenti, oppure quando non è più possibile mantenere il risultato del processo qualificato, dopo aver verificato ed escluso altre cause.
Non attendere la rottura catastrofica come punto finale abituale, né affermare che ogni superficie ruvida o ogni taglio lento dimostrino necessariamente l’usura del filo. Registrare il motivo della sostituzione e verificare la macchina con una caratteristica di riferimento controllata o con il primo pezzo dopo il caricamento e l’allineamento del nuovo filo.
Creare un registro dello stato del filo
Un registro pratico deve indicare:
- modello della macchina, controllore, numero di serie e data;
- fornitore del filo, materiale, diametro/specifica, lotto e data di caricamento;
- registro dell’avvolgimento/caricamento e impostazione o procedura di tensione utilizzata;
- materiale del pezzo in lavorazione, spessore, geometria e sequenza di taglio singolo o multiplo;
- fluido di lavoro, osservazioni sulla filtrazione/spurgo e letture specificate nel manuale relative;
- revisione del programma/condizione, osservazioni sul ciclo effettivo, allarmi, cortocircuiti e posizioni di rottura;
- dimensioni, conicità/profilo, risultato superficiale e metodo di misurazione;
- manutenzione eseguita, componenti sostituiti, motivo della sostituzione del filo e verifica post-intervento;
Registrare lavorazioni equivalenti, anziché raggruppare materiali, spessori e strategie di taglio diversi. Un registro può identificare cause ricorrenti ed evitare sostituzioni non necessarie, ma non stabilisce un limite universale di durata operativa.
Domande frequenti
Per quante ore il filo in molibdeno può essere riutilizzato?
Non esiste un numero fisso valido per ogni macchina e ogni lavoro. La durata del filo dipende dalle sue caratteristiche tecniche e dalle condizioni di carico, dal materiale e dallo spessore del pezzo da lavorare, dalle condizioni elettriche, dalla velocità e dalla tensione del filo, dal fluido di raffreddamento/lavaggio, dalla sequenza di taglio, dalle condizioni del percorso del filo e dai requisiti di accettazione. Consultare il manuale del modello e le tendenze documentate relative a condizioni e prestazioni.
È possibile utilizzare filo in ottone o rivestito al posto del filo in molibdeno su questa macchina?
Non sostituire mai il materiale o il diametro del filo, a meno che la documentazione specifica del modello HarsMarg o una conferma tecnica scritta non lo autorizzino espressamente. I sistemi monodirezionali con filo in ottone adottano una strategia diversa per il trasporto e i consumabili. Il semplice fatto che un filo si inserisca fisicamente non garantisce la compatibilità con il generatore, le guide, i contatti, il sistema di tensionamento e il fluido di lavoro.
Aumentare la tensione previene la deformazione a arco del filo e migliora la precisione?
No di per sé. Una tensione adeguata aiuta a controllare la deformazione, ma una tensione eccessiva aumenta il carico meccanico e può contribuire alla rottura del filo qualora quest’ultimo sia già eroso o danneggiato. Utilizzare le condizioni approvate e verificare il percorso del filo, il raffreddamento con fluido, le impostazioni elettriche, lo spessore del pezzo e la strategia di processo come sistema integrato.
La lavorazione a multi-taglio prolunga la vita del filo di molibdeno?
Non in generale. La lavorazione a multi-taglio separa le fasi di sgrossatura e finitura per migliorare il risultato sul pezzo, ma comporta anche un ulteriore percorso del filo e una maggiore esposizione alle scariche. Valutare l’intera sequenza di lavorazione e monitorare sia il filo sia il risultato ottenuto; non garantire una maggiore durata del filo in base al numero di passaggi.
Come va conservato il filo di molibdeno non utilizzato?
Tenerlo pulito, asciutto, protetto da polvere, oli, agenti corrosivi, urti, piegamenti e torsioni, preferibilmente nella confezione originale del fornitore e entro i limiti ambientali indicati dal fornitore stesso. Registrare materiale, diametro, lotto e data di apertura, in modo che il filo installato sia completamente tracciabile.
Quali informazioni sono necessarie per diagnosticare rotture ripetute del filo?
Fornire il modello della macchina/del controllore, la specifica del filo, fotografie del tamburo e del percorso del filo, la posizione esatta della rottura, il senso di avanzamento, il materiale e lo spessore del pezzo in lavorazione, la geometria, le condizioni del fluido/di raffreddamento, il numero di parametro/condizione, gli allarmi visualizzati, eventuali interventi di manutenzione o modifiche recenti e se la rottura si verifica sempre nello stesso punto fisico o programmato.
Richiedere una revisione tecnica per Wire EDM
Revisionare l'intero Gamma di macchine Wire EDM HarsMarg , compreso il Modello DK7735 a taglio singolo mostrato in copertina . Per la selezione del modello o per risolvere problemi di rottura del filo, inviare il disegno, il materiale, lo spessore, la tolleranza/rugosità richiesta, la sequenza di taglio, il filo e il fluido attualmente utilizzati, la registrazione dei sintomi, la destinazione e la tipologia di alimentazione elettrica. Inviare i dettagli relativi all'applicazione e alla manutenzione della propria macchina Wire EDM .
Indice dei Contenuti
- Cosa significa «durata del filo» su una macchina per la lavorazione a filo elettroerosivo alternata?
- Stabilire una linea di base sicura e ripetibile
- Ispezionare il filo in molibdeno e l'avvolgimento sul tamburo
- Impostare la tensione in base al modello e al lavoro da eseguire — non al valore massimo possibile
- Mantenere il percorso del filo, le guide e i contatti elettrici
- Controllare il fluido di lavoro, la filtrazione e il lavaggio
- Utilizzare parametri di taglio qualificati
- Diagnosi della rottura del filo e del taglio instabile
- Quando sostituire il filo di molibdeno riutilizzabile?
- Creare un registro dello stato del filo
-
Domande frequenti
- Per quante ore il filo in molibdeno può essere riutilizzato?
- È possibile utilizzare filo in ottone o rivestito al posto del filo in molibdeno su questa macchina?
- Aumentare la tensione previene la deformazione a arco del filo e migliora la precisione?
- La lavorazione a multi-taglio prolunga la vita del filo di molibdeno?
- Come va conservato il filo di molibdeno non utilizzato?
- Quali informazioni sono necessarie per diagnosticare rotture ripetute del filo?
- Richiedere una revisione tecnica per Wire EDM
