
 EN



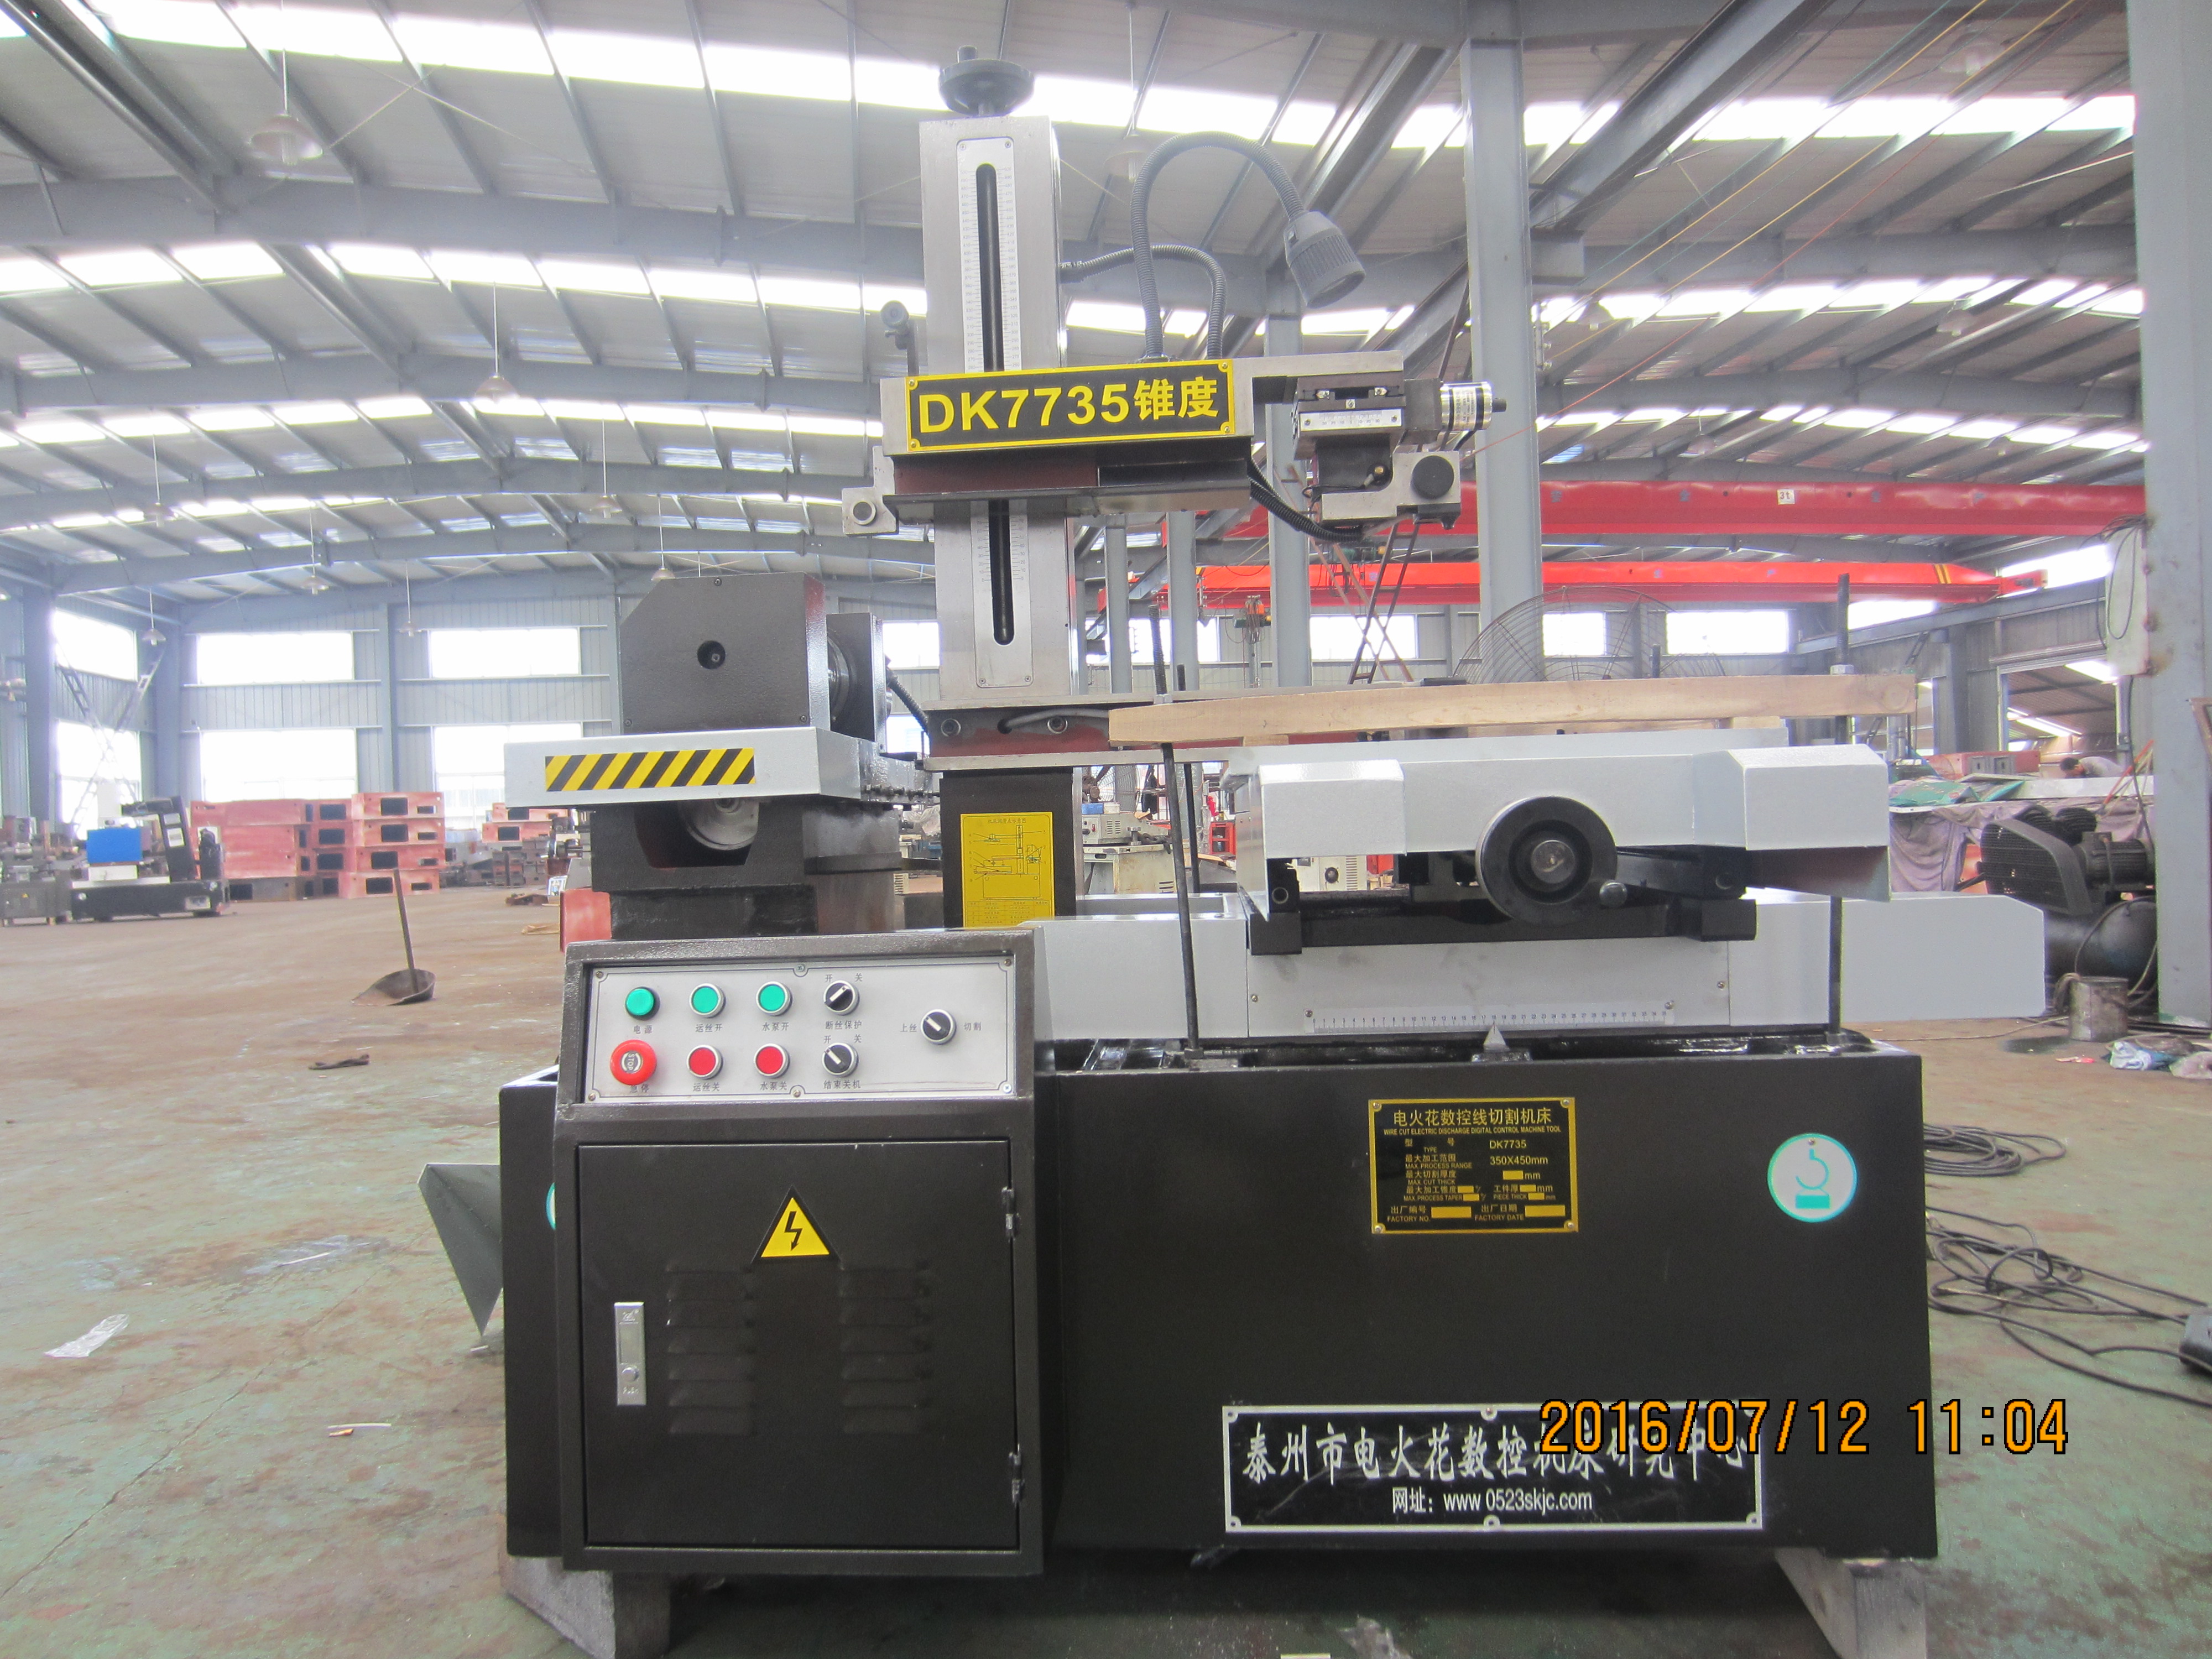
En las máquinas de EDM con alambre de HarsMarg de corte único y corte múltiple, prolongar la vida útil del alambre significa mantener el alambre de molibdeno reutilizable y todo su sistema de transporte alternativo en condiciones estables y aptas para su uso. Inspeccione el alambre, el enrollado del tambor, la inversión de dirección, la tensión, las guías o ruedas guía, los bloques de contacto eléctrico, el fluido de trabajo aprobado, el flujo de refrigerante y las condiciones de corte calificadas. Reemplace el alambre cuando el manual suministrado o las pruebas documentadas del estado así lo exijan, no tras un número universal de horas.
Esto es distinto de una máquina de EDM por hilo de un solo sentido que alimenta continuamente nuevo hilo de latón o recubierto desde un carrete y lo descarta tras la zona de corte. La actual corte simple y corte múltiple familia en el alcance de HarsMarg utiliza hilo de molibdeno almacenado en un tambor y que se desplaza de ida y vuelta a través del espacio. No se debe incluir en este plan de mantenimiento ninguna recomendación sobre la velocidad de alimentación de hilo nuevo, el consumo del carrete, los cortadores de hilo ni los costos de descarte.
¿Qué significa «vida útil del hilo» en una máquina de EDM por hilo reciprocante?
El hilo de molibdeno cargado se reutiliza, pero no es inmune al desgaste. Las descargas repetidas pueden erosionar su superficie y modificar su sección transversal local, mientras que su desplazamiento por el tambor, el sistema de tensión y las guías implica manipulación mecánica. Trabajos experimentales publicados sobre hilo de molibdeno usado han observado cráteres superficiales, gotas y microperforaciones tras el mecanizado. Por tanto, el objetivo práctico consiste en mantener el estado del hilo y su transporte lo suficientemente estables como para lograr el resultado de corte calificado, sin llegar a usarlo hasta su fallo.
| Pregunta del sistema | Sistema alternativo HarsMarg dentro del alcance | Guía de alambre desechable unidireccional no transferible |
|---|---|---|
| Alambre de electrodo | Alambre de molibdeno reutilizable aprobado para el modelo y la tarea | Alambre de latón, latón recubierto o con núcleo de acero considerado universal |
| Movimiento del alambre | El alambre avanza y retrocede y se rebobina en el tambor de alambre | Alambre nuevo abandona continuamente el carrete de suministro y se descarta tras un solo paso |
| Enfoque principal de mantenimiento | Estado del alambre, bobinado ordenado, anclaje, inversión, tensión, trayectoria del alambre, contactos, fluido y estabilidad del corte | Velocidad de alimentación del carrete, mecanismo de descarte, cortador de alambre y libras o longitud consumida por hora |
| Decisión de sustitución | Límites manuales más condición documentada del cable/proceso y resultado aceptado de la pieza de trabajo | Un intervalo genérico de cambio de carrete o un objetivo de consumo de cable |
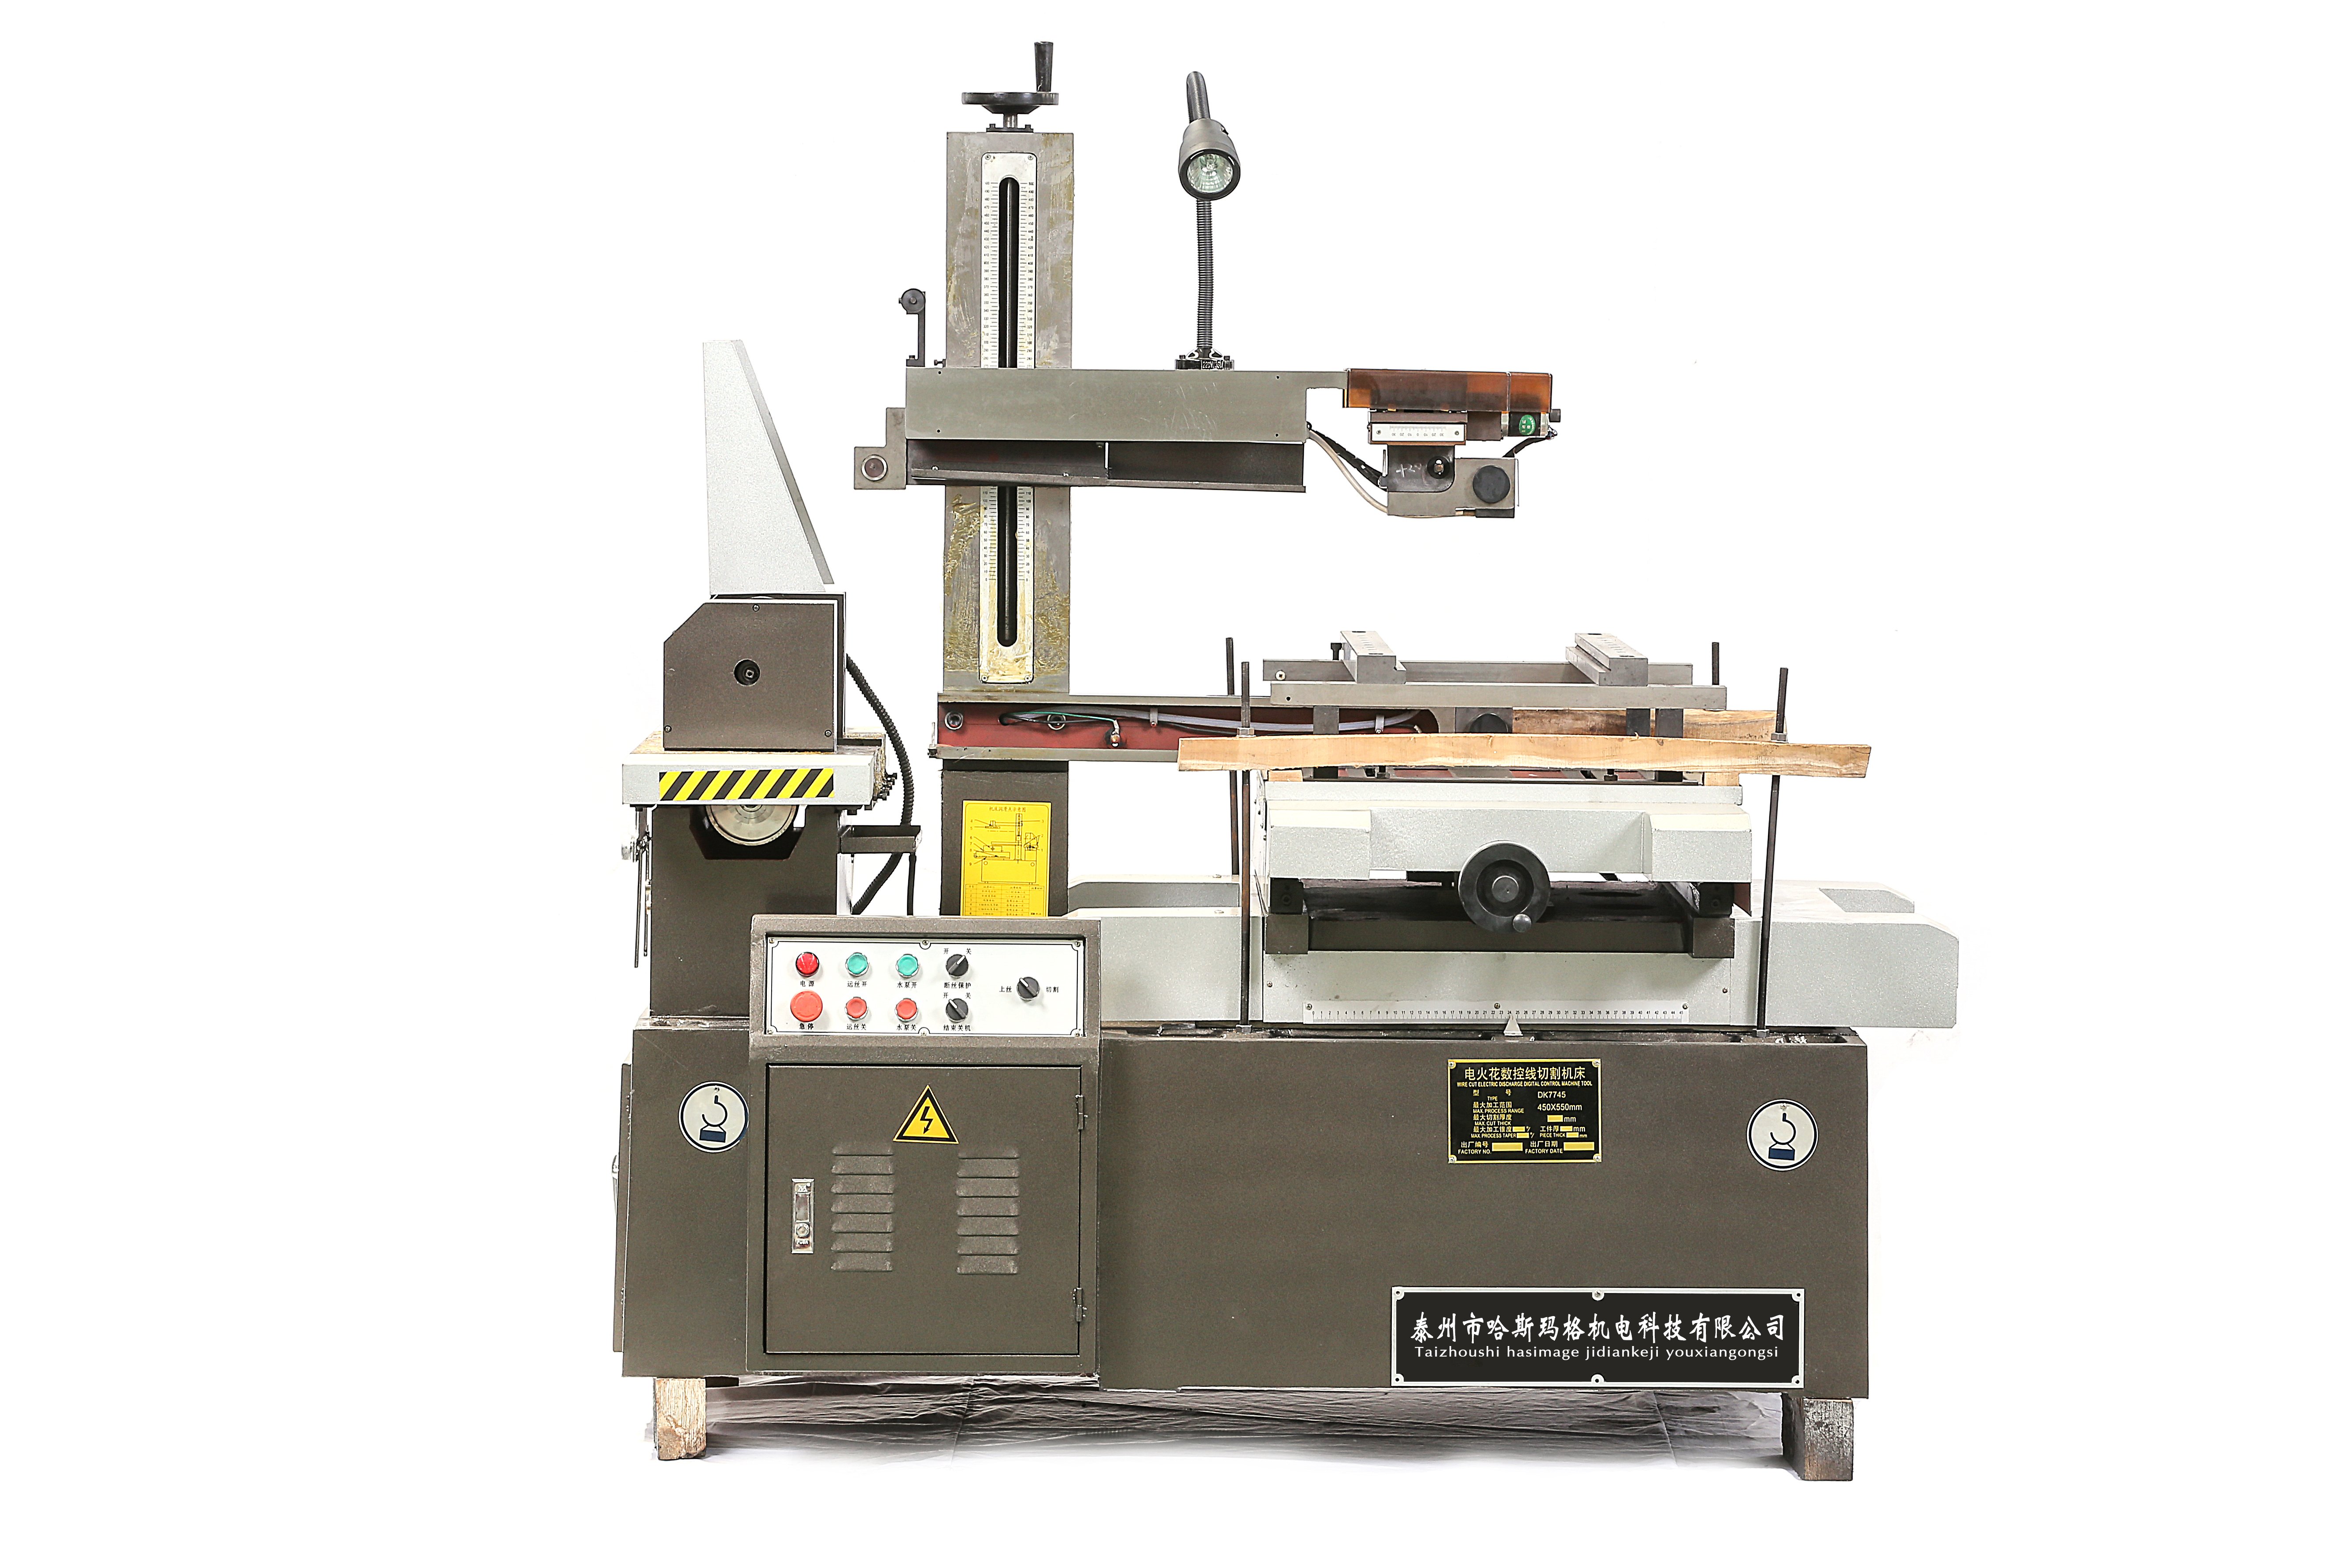
El archivo de imagen se había etiquetado previamente como DK7735, pero la placa identificativa visible en la máquina indica que es DK7745. La descripción corregida anteriormente evita que la imagen se confunda con otro modelo.
Establecer una línea base segura y repetible
- Utilice el manual del modelo exacto. Confirme el material y el diámetro del cable aprobados, el método de carga/enrollado, el procedimiento de tensado, el fluido de trabajo y las comprobaciones que debe realizar el operador. No transfiera un límite desde otra arquitectura de máquina de electroerosión por hilo.
- Ponga la máquina en condiciones seguras. Detenga el ciclo y siga el manual suministrado y el procedimiento local de aislamiento antes de tocar el carrete, la trayectoria del cable, las guías, los componentes de contacto o una pieza de trabajo atrapada. No se deben anular las protecciones ni los dispositivos de interbloqueo.
- Conservar la configuración última aceptada. Registrar el programa, el desplazamiento, la condición eléctrica, la especificación del alambre, la configuración o el método de tensión, la velocidad del alambre, la condición del fluido, la disposición de lavado, la fijación y el resultado de la inspección antes de modificar cualquier parámetro.
- Describir el síntoma. Indicar si el problema consiste en roturas repetidas del alambre, corte inestable, cortocircuitos, problemas de bobinado o inversión, reducción de la velocidad de corte, rugosidad o desviación dimensional, y especificar en qué punto del recorrido o del programa ocurre.
- Cambiar una variable controlada. Cambios simultáneos de tensión, potencia, velocidad y fluido ocultan la causa y dificultan la reproducción del resultado.
Para la secuencia completa de configuración, utilizar la Lista de verificación de configuración de la máquina Wire EDM junto con el manual del modelo seleccionado.
Inspeccionar el alambre de molibdeno y el bobinado del tambor
Inspeccione el alambre accesible antes de comenzar y cada vez que cambie su comportamiento al cortar. Busque torsiones, aplanamientos, daños superficiales evidentes, contaminación, adelgazamiento local o irregularidades en el diámetro, así como daños causados por un manejo inadecuado o por contacto con un componente desgastado. No utilice únicamente el color como regla sustitutiva, ni asuma que un alambre visualmente limpio tiene una vida útil ilimitada.
En el carrete de alambre, verifique las condiciones permitidas por el manual:
- enrollado de forma ordenada, sin capas cruzadas, bucles sueltos, acumulaciones o pilas locales;
- anclaje seguro y suficiente alambre utilizable para la tarea prevista;
- límites de recorrido correctos y inversión limpia, sin impacto, vacilación ni liberación del alambre;
- ausencia de contacto entre el alambre y un borde no previsto de la máquina, una protección o una superficie contaminada;
- seguimiento constante en ambas direcciones, siempre que el manual lo permita como observación operativa.
Nunca improvise una empalme, enderece una sección dañada bajo carga ni rebobine el tambor mientras la máquina pueda moverse. Utilice el procedimiento aprobado de carga y sustitución. Si el daño del alambre se repite en la misma posición del tambor o en los puntos de inversión, deténgase e inspeccione el enrollamiento, los límites de desplazamiento y los componentes relacionados con la transmisión y la tensión antes de instalar otro alambre.
Ajuste la tensión del alambre según el modelo y la tarea — no tan alta como sea posible
La tensión del alambre ayuda a limitar la flexión y las vibraciones, pero una tensión mayor no es automáticamente mejor. Una tensión insuficiente puede provocar un seguimiento inestable o errores geométricos; una tensión excesiva aumenta la carga mecánica sobre un alambre ya debilitado por la erosión por descarga y puede incrementar el riesgo de rotura. Utilice el valor de ajuste o el procedimiento aprobado para el diámetro del alambre, la máquina, el espesor de la pieza de trabajo, el material, la estrategia de corte y el resultado requerido.
Un sistema alternativo también debe mantenerse estable durante los cambios de dirección. Observe si el síntoma aparece únicamente en una dirección de desplazamiento, cerca de la inversión o en la misma característica del programa. No describa el tensor como un sistema de monitoreo o corrección en bucle cerrado a menos que dicha función esté confirmada para el controlador exacto y la configuración suministrada.
Mantenga la trayectoria del alambre, las guías y los contactos eléctricos
La trayectoria real del alambre varía según el modelo, pero puede incluir ruedas guía o componentes guía, un dispositivo de alineación, componentes de tensión, bloques de contacto eléctrico y el tambor. La suciedad, las ranuras, la holgura, la desalineación, la rotación bloqueada o una superficie de contacto dañada pueden rayar, calentar o desviar el alambre y pueden provocar que un alambre nuevo falle de la misma manera que el anterior.
- limpie únicamente los componentes y superficies identificados en el procedimiento de mantenimiento suministrado;
- inspeccione la trayectoria de la guía/rodillo instalada en busca de residuos, ranuras, daños, movimiento libre y fijación segura;
- inspeccionar los bloques de contacto eléctrico accesibles en busca de contaminación, desgaste irregular, picaduras o indicios anormales de calor según el procedimiento descrito en el manual;
- confirmar que el cable sigue la trayectoria prevista y su alineación vertical antes de cortarlo;
- reemplazar un componente desgastado al límite especificado para el modelo o el manual, en lugar de pulirlo, doblarlo o modificarlo para ocultar el síntoma.
Los armarios del generador, los parámetros protegidos, las conexiones eléctricas, los sistemas de accionamiento, los bloqueos de seguridad y la calibración formal requieren personal de servicio autorizado y cualificado, conforme a las normas locales de aislamiento energético.
Controlar el fluido de trabajo, la filtración y el purgado
El fluido de trabajo garantiza el aislamiento, la refrigeración y la eliminación de residuos en la zona de corte. La contaminación, la circulación obstruida o una dirección incorrecta del chorro en la boquilla pueden concentrar descargas y calor anormales en el hilo. Utilizar únicamente el fluido aprobado específicamente para dicho modelo y seguir rigurosamente las instrucciones del fabricante relativas a su preparación, nivel, condiciones de servicio y eliminación.
- comprobar el nivel, la contaminación visible, el estado del filtro, la circulación, las fugas y el caudal de retorno;
- confirmar que las boquillas u orificios previstos alcanzan la zona de corte y no están obstruidos ni desplazados;
- eliminar los residuos de la separación sin utilizar un flujo incontrolado que desplace una pieza de trabajo delgada o desestabilice el hilo;
- medir la concentración, la conductividad o la temperatura únicamente donde el manual suministrado o las instrucciones del fluido especifiquen el método y el rango aceptable;
- no importar los ajustes de resina desionizante, las funciones automáticas de conductividad ni los intervalos de fluido desde una máquina de hilo de latón de un solo sentido.
Utilizar parámetros de corte calificados
La energía de descarga, el tiempo de los pulsos, la velocidad del hilo, la tensión, la demanda de avance, el espesor/material de la pieza de trabajo, el flujo de refrigerante y el estado del hilo interactúan entre sí. Un ajuste demasiado agresivo para el espacio real puede incrementar la erosión y el riesgo de rotura; asimismo, una condición de baja energía mal adaptada también puede volverse inestable. Comience exactamente con las indicaciones del controlador/modelo y con una condición calificada para el material, el espesor, el hilo y la etapa de corte.
El mecanizado multicorte debe seleccionarse según las dimensiones y la superficie requeridas, no como una forma publicitaria de prolongar la vida útil del hilo. En los procesos de desbaste y acabado, el hilo reutilizable pasa por ciclos adicionales; por tanto, registre toda la secuencia de corte y verifique el estado del hilo/proceso. Guía de velocidades de corte por electroerosión con hilo en lugar de aumentar la potencia hasta que el hilo se rompa.
Diagnóstico de roturas del hilo y corte inestable
Una rotura del hilo es un síntoma, no una prueba de que el material del hilo sea defectuoso. Registre la ubicación de la rotura en la trayectoria del hilo y en el programa, la dirección de desplazamiento, si ocurre cerca de una inversión de dirección y el estado de la máquina inmediatamente antes del evento.
| Síntoma observado | Verifique primero | Límite de verificación |
|---|---|---|
| La rotura se repite en el mismo punto físico de la trayectoria del hilo | Curvatura o adelgazamiento local, enrollamiento en el tambor, ranura de la guía/rodillo, daño en el bloque de contacto, rozamiento no intencionado y alineación | Ponga la máquina en condiciones seguras, inspeccione el hilo/componente correspondiente y corrija la causa confirmada antes de recargar |
| La rotura ocurre cerca de una inversión de dirección | Enrollamiento, anclaje, límites de desplazamiento, comportamiento de la tensión y condición de inversión/accionamiento | Utilice la comprobación de inversión descrita en el manual; el accionamiento o el ajuste protegido corresponde al servicio técnico cualificado |
| La rotura se repite en la misma característica de la pieza de trabajo | Atrapamiento de residuos, acceso del fluido de corte, cambio de espesor/geometría, contacto con la pieza de trabajo, movimiento del dispositivo de sujeción y condición programada | Reproducir en material representativo con la configuración última aceptada y modificar una variable verificada |
| Los cortocircuitos o la inestabilidad al cortar aumentan gradualmente | Estado del alambre, fluido/filtro/circulación, residuos, contactos, guías, contacto eléctrico de la pieza de trabajo y revisión de parámetros | Comparar alarmas, interrupciones y observaciones del ciclo con una referencia aceptada documentada |
| Deriva de la superficie o de las dimensiones sin interrupción | Alambre/tensión/trayectoria más desplazamiento, alineación de guías, fijación/referencia, estado térmico, fluido/residuos y método de inspección | Inspeccionar una pieza de referencia utilizando las mismas ubicaciones y el mismo método; no atribuir el desgaste del alambre únicamente a un solo resultado |
| El área de contacto muestra calor anormal, picaduras o evidencia de arco eléctrico | Contacto del alambre, contaminación, desgaste/posición del bloque de contacto y conexión eléctrica según el procedimiento aprobado | Detener la máquina; cualquier trabajo eléctrico o sobre componentes protegidos requiere servicio autorizado |
¿Cuándo debe reemplazarse el alambre de molibdeno reutilizable?
No existe un intervalo universal fiable en horas, turnos o cantidad de trabajos. Siga primero el manual del modelo seleccionado. Reemplace el alambre cuando se alcance un límite especificado, cuando la inspección revele daños inaceptables o reducciones locales, cuando el estado rastreable del alambre siga siendo la causa de fallos repetidos o cuando no se pueda mantener el resultado del proceso calificado tras haber descartado otras causas.
No espere una rotura catastrófica como punto final rutinario, ni afirme que toda superficie rugosa o corte lento demuestra que el alambre está desgastado. Registre la razón del reemplazo y verifique la máquina con una característica de referencia controlada o con la primera pieza tras cargar y alinear el nuevo alambre.
Elabore un registro del estado del alambre
Un registro práctico debe identificar:
- modelo de máquina, controlador, número de serie y fecha;
- proveedor del alambre, material, diámetro/especificación, lote y fecha de carga;
- registro de bobinado/carga y la configuración o procedimiento de tensión utilizados;
- material de la pieza, espesor, geometría y secuencia de corte simple o múltiple;
- fluido de trabajo, observaciones sobre filtración/limpieza y lecturas pertinentes especificadas en el manual;
- revisión del programa/condición, observaciones reales del ciclo, alarmas, cortocircuitos y ubicaciones de rotura;
- dimensiones, conicidad/perfil, resultado superficial y método de medición;
- mantenimiento realizado, componentes reemplazados, motivo del reemplazo del alambre y verificación posterior al servicio;
Registrar trabajos equivalentes, no combinar materiales, espesores ni estrategias de corte distintos. Un registro puede identificar causas recurrentes y evitar reemplazos innecesarios, pero no establece un límite universal de vida útil;
Preguntas frecuentes
¿Cuántas horas se puede reutilizar el alambre de molibdeno?
No existe un número fijo aplicable a todas las máquinas y trabajos. La vida útil del alambre depende de su especificación y condiciones de carga, del material y su espesor, de las condiciones eléctricas, de la velocidad y tensión del alambre, del fluido o sistema de lavado, de la secuencia de corte, del estado de la trayectoria del alambre y de los requisitos de aceptación. Consulte el manual del modelo y las tendencias documentadas de condición y rendimiento.
¿Pueden sustituirse los alambres de latón o recubiertos por alambres de molibdeno en esta máquina?
No sustituya el material ni el diámetro del alambre a menos que la documentación específica del modelo de HarsMarg o una confirmación técnica por escrito lo autoricen. Los sistemas de alambre de latón de un solo sentido emplean una estrategia distinta de transporte y de consumibles. El hecho de que un alambre encaje físicamente no constituye prueba de compatibilidad con el generador, las guías, los contactos, el sistema de tensión ni el fluido de trabajo.
¿Mejorará la precisión y evitará la flexión del alambre aumentar la tensión?
No por sí solo. Una tensión adecuada ayuda a controlar la flexión, pero una tensión excesiva incrementa la carga mecánica y puede contribuir a la rotura cuando el alambre ya está erosionado o dañado. Utilice las condiciones aprobadas y revise la trayectoria del alambre, el flujo de refrigerante, los parámetros eléctricos, el espesor y la estrategia de proceso como un sistema.
¿Extiende el mecanizado multicorte la vida útil del alambre de molibdeno?
No como regla general. El mecanizado multicorte separa las fases de desbaste y acabado para mejorar el resultado en la pieza, pero también genera un recorrido adicional y mayor exposición a las descargas. Valide toda la secuencia y supervise tanto el alambre como el resultado; no prometa una mayor vida útil del alambre únicamente en función del número de pasadas.
¿Cómo debe almacenarse el alambre de molibdeno sin usar?
Manténgalo limpio, seco y protegido del polvo, los aceites, las fuentes de corrosión, los impactos, las dobleces y las torsiones; preferiblemente dentro del embalaje original del proveedor y bajo los límites ambientales indicados por este. Registre el material, el diámetro, el lote y la fecha de apertura, para garantizar la trazabilidad del alambre instalado.
¿Qué información se necesita para diagnosticar roturas repetidas del hilo?
Proporcione la máquina/controlador, la especificación del hilo, fotografías del tambor y la trayectoria del hilo, la ubicación exacta de la rotura, la dirección de desplazamiento, el material y el espesor de la pieza de trabajo, la geometría, el estado del fluido/lavado, el número de parámetros/condiciones, las alarmas, los mantenimientos o cambios recientes y si la rotura se repite en la misma ubicación física o programada.
Solicite una Revisión Técnica de EDM con Hilo
Revise la versión completa De máquinas de electroerosión por hilo HarsMarg , incluyendo el Modelo de corte único DK7735 mostrado en la portada . Para selección de modelo o solución de problemas de rotura de hilo, envíe su plano, material, espesor, tolerancia/rugosidad requerida, secuencia de corte, hilo y fluido actuales, registro de síntomas, destino y fuente de alimentación. Envíe los detalles de su aplicación y mantenimiento de EDM con hilo .
Tabla de Contenidos
- ¿Qué significa «vida útil del hilo» en una máquina de EDM por hilo reciprocante?
- Establecer una línea base segura y repetible
- Inspeccionar el alambre de molibdeno y el bobinado del tambor
- Ajuste la tensión del alambre según el modelo y la tarea — no tan alta como sea posible
- Mantenga la trayectoria del alambre, las guías y los contactos eléctricos
- Controlar el fluido de trabajo, la filtración y el purgado
- Utilizar parámetros de corte calificados
- Diagnóstico de roturas del hilo y corte inestable
- ¿Cuándo debe reemplazarse el alambre de molibdeno reutilizable?
- Elabore un registro del estado del alambre
-
Preguntas frecuentes
- ¿Cuántas horas se puede reutilizar el alambre de molibdeno?
- ¿Pueden sustituirse los alambres de latón o recubiertos por alambres de molibdeno en esta máquina?
- ¿Mejorará la precisión y evitará la flexión del alambre aumentar la tensión?
- ¿Extiende el mecanizado multicorte la vida útil del alambre de molibdeno?
- ¿Cómo debe almacenarse el alambre de molibdeno sin usar?
- ¿Qué información se necesita para diagnosticar roturas repetidas del hilo?
- Solicite una Revisión Técnica de EDM con Hilo
