
 EN



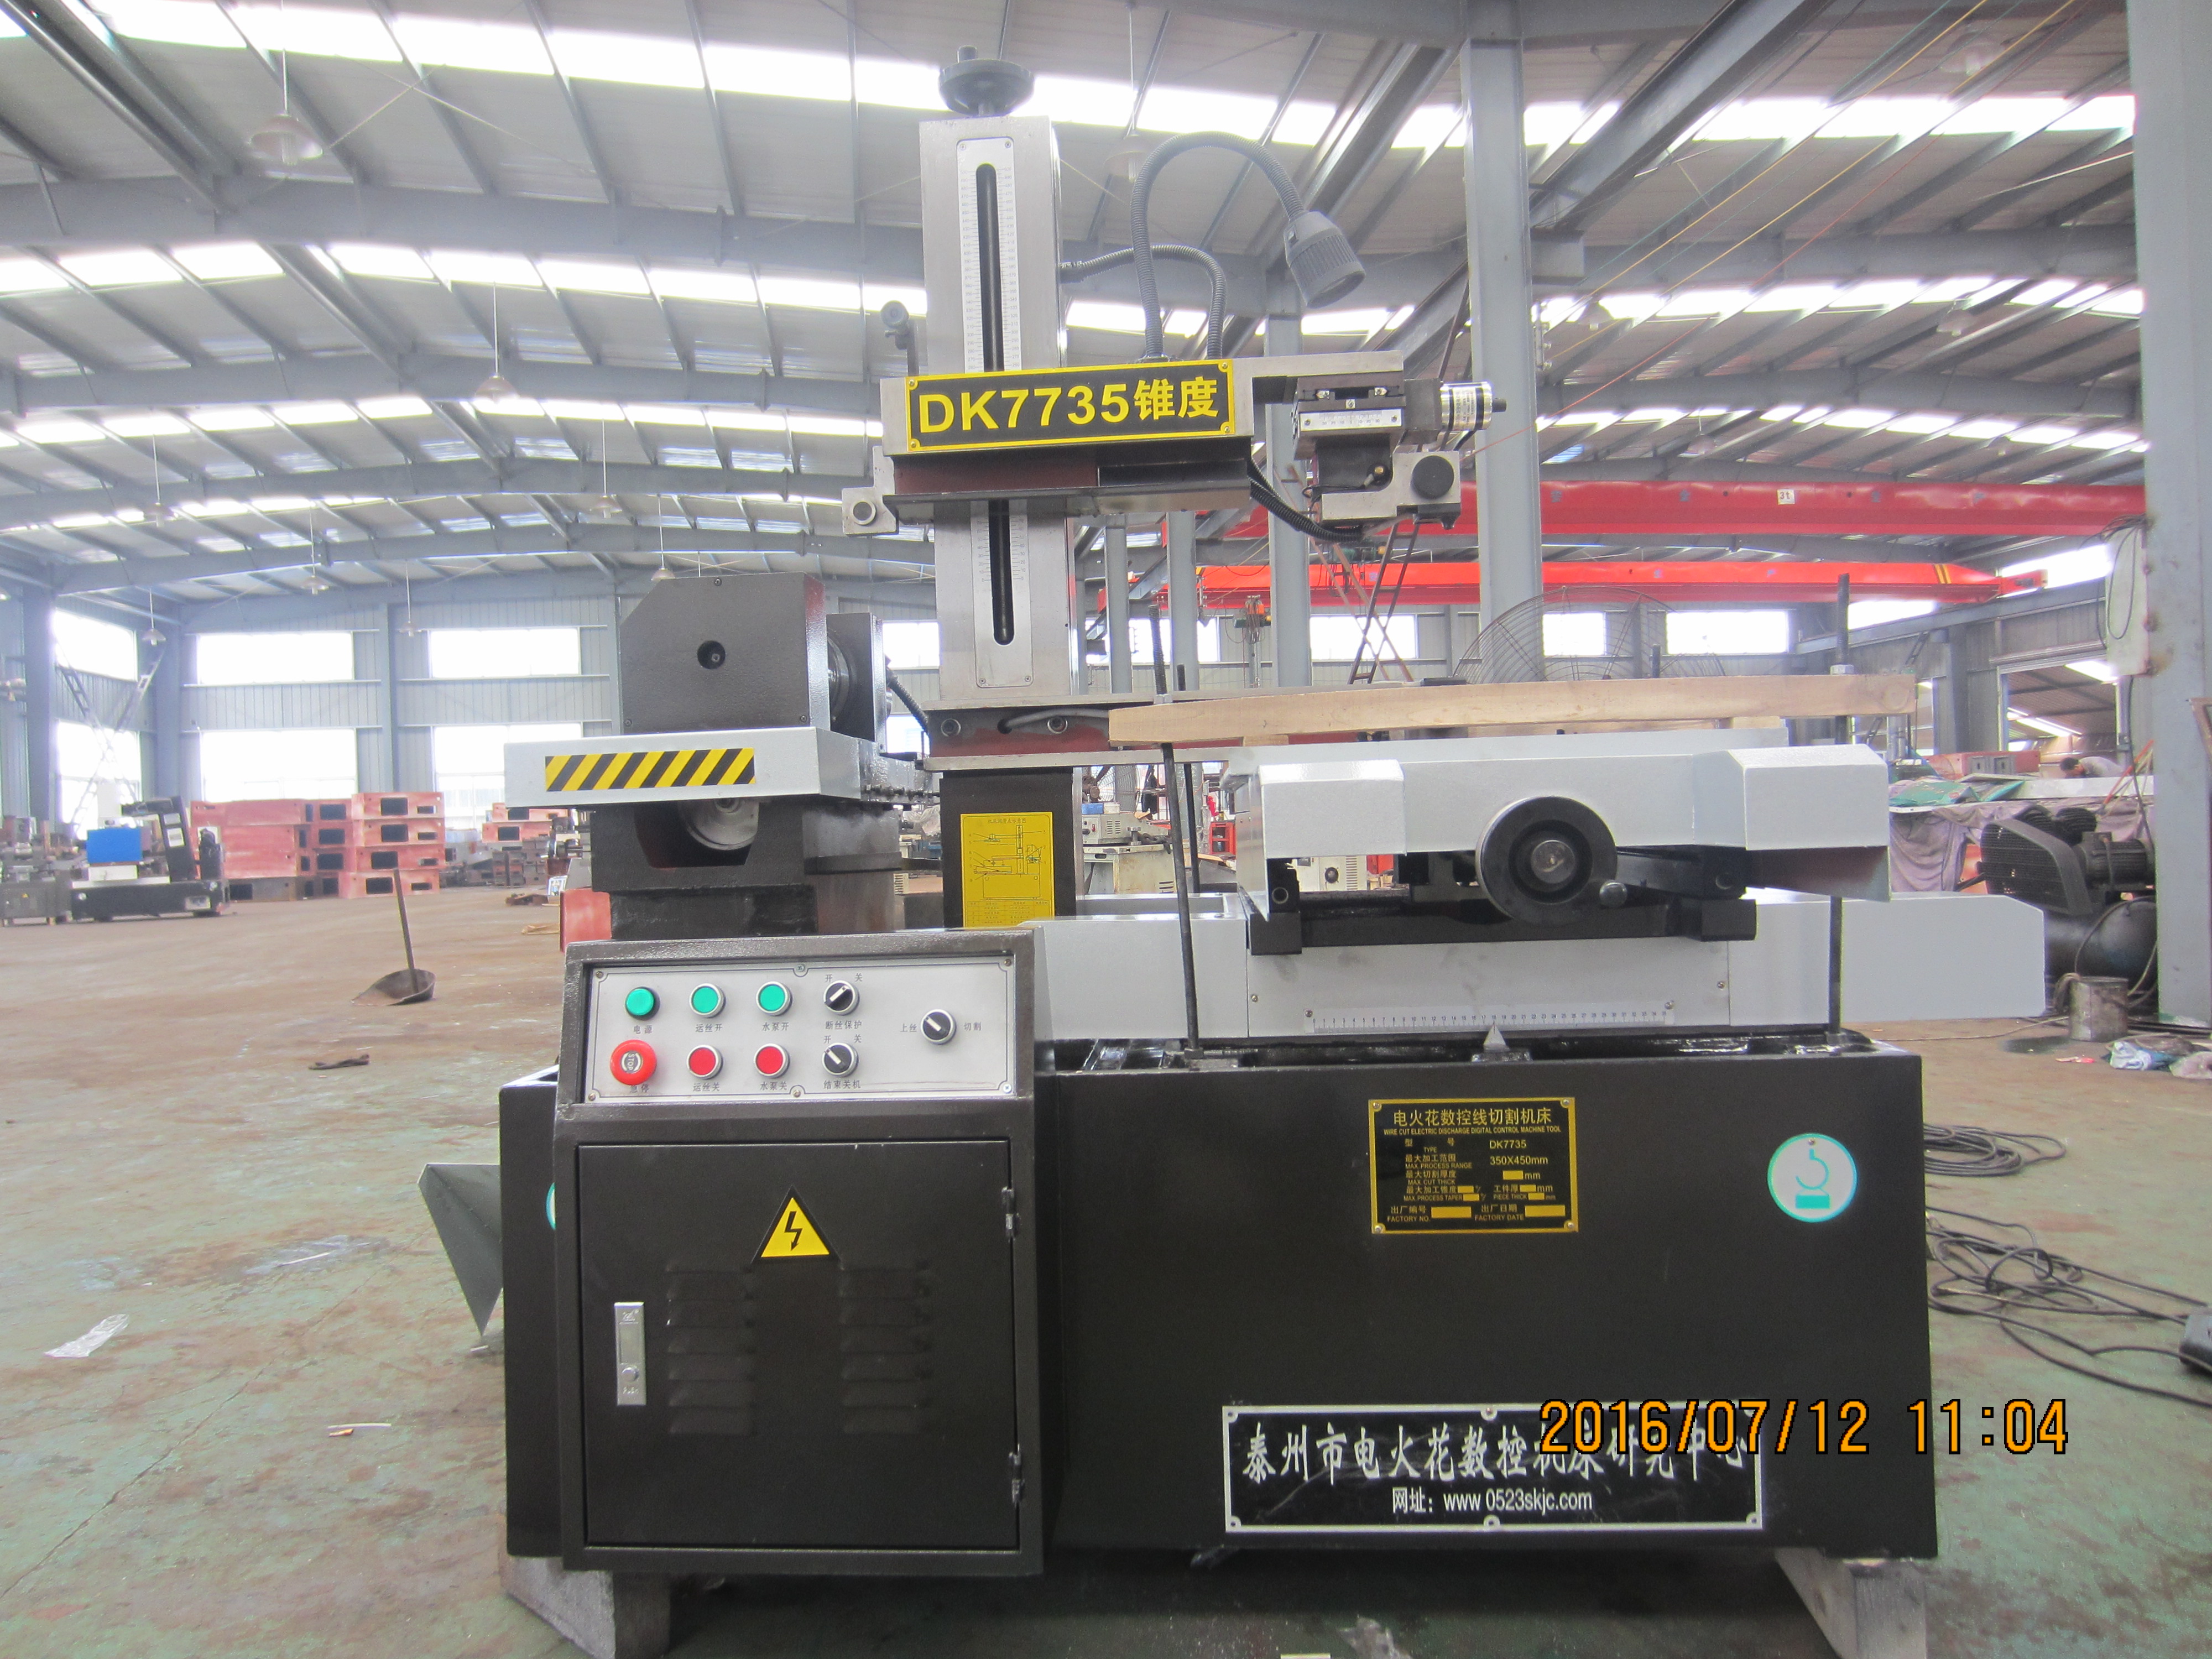
Для станков HarsMarg с однократным и многократным резанием методом электроэрозионной обработки проволочным электродом увеличение срока службы проволоки означает поддержание многократно используемой молибденовой проволоки и всей её возвратно-поступательной транспортной системы в устойчивом и исправном состоянии. Проверьте проволоку, намотку на барабан, реверс, натяжение, направляющие элементы или направляющие ролики, электрические контактные блоки, утверждённую рабочую жидкость, промывку и допустимые условия резания. Замените проволоку тогда, когда этого требует руководство по эксплуатации или зафиксированные данные о её состоянии — а не по истечении универсального количества часов.
Это отличается от односторонней установки для электроэрозионной обработки проволокой, которая непрерывно подаёт новую латунную или покрытую проволоку с катушки и выбрасывает её после зоны резания. Текущие одинарный рез и многопроходный семейства оборудования HarsMarg используют молибденовую проволоку, намотанную на барабан, и перемещающуюся туда и обратно через межэлектродный промежуток. Рекомендации по скорости подачи свежей проволоки, расходу катушки, устройствам для резки проволоки или стоимости её утилизации не должны включаться в настоящий план технического обслуживания.
Что означает термин «срок службы проволоки» на электроэрозионной установке с возвратно-поступательным движением проволоки?
Нагруженная молибденовая проволока используется повторно, однако она не является износостойкой. Повторяющиеся разряды могут эродировать её поверхность и изменять локальное поперечное сечение, а прохождение через барабан, систему натяжения и направляющие добавляет механическое воздействие. В опубликованных экспериментальных исследованиях использованной молибденовой проволоки после обработки были зафиксированы кратеры, шаровидные образования и микроскопические отверстия на поверхности. Практическая цель заключается в поддержании стабильного состояния проволоки и её транспортировки на уровне, достаточном для достижения сертифицированного качества резания без доведения проволоки до полного отказа.
| Вопрос системы | Возвратно-поступательная система HarsMarg в пределах области применения | Одностороннее направление расходуемой проволоки не передаётся |
|---|---|---|
| Электродный провод | Молибденовая проволока многократного использования одобрена для данной модели и задачи | Латунная, покрытая латунью или стальная проволока с сердечником считаются универсальными |
| Движение проволоки | Проволока движется вперёд и назад и наматывается обратно на барабан | Свежая проволока непрерывно поступает со сменной катушки и утилизируется после одного прохода |
| Основное внимание при техническом обслуживании | Состояние проволоки, аккуратная намотка, крепление, смена направления движения, натяжение, траектория проволоки, контакты, рабочая жидкость и стабильность резки | Скорость подачи с катушки, механизм утилизации, резак проволоки, а также масса или длина проволоки, потребляемые за час |
| Решение о замене | Ручные ограничения плюс задокументированные условия провода/процесса и принятый результат обработки заготовки | Универсальный интервал замены катушки или целевой объём расхода провода |
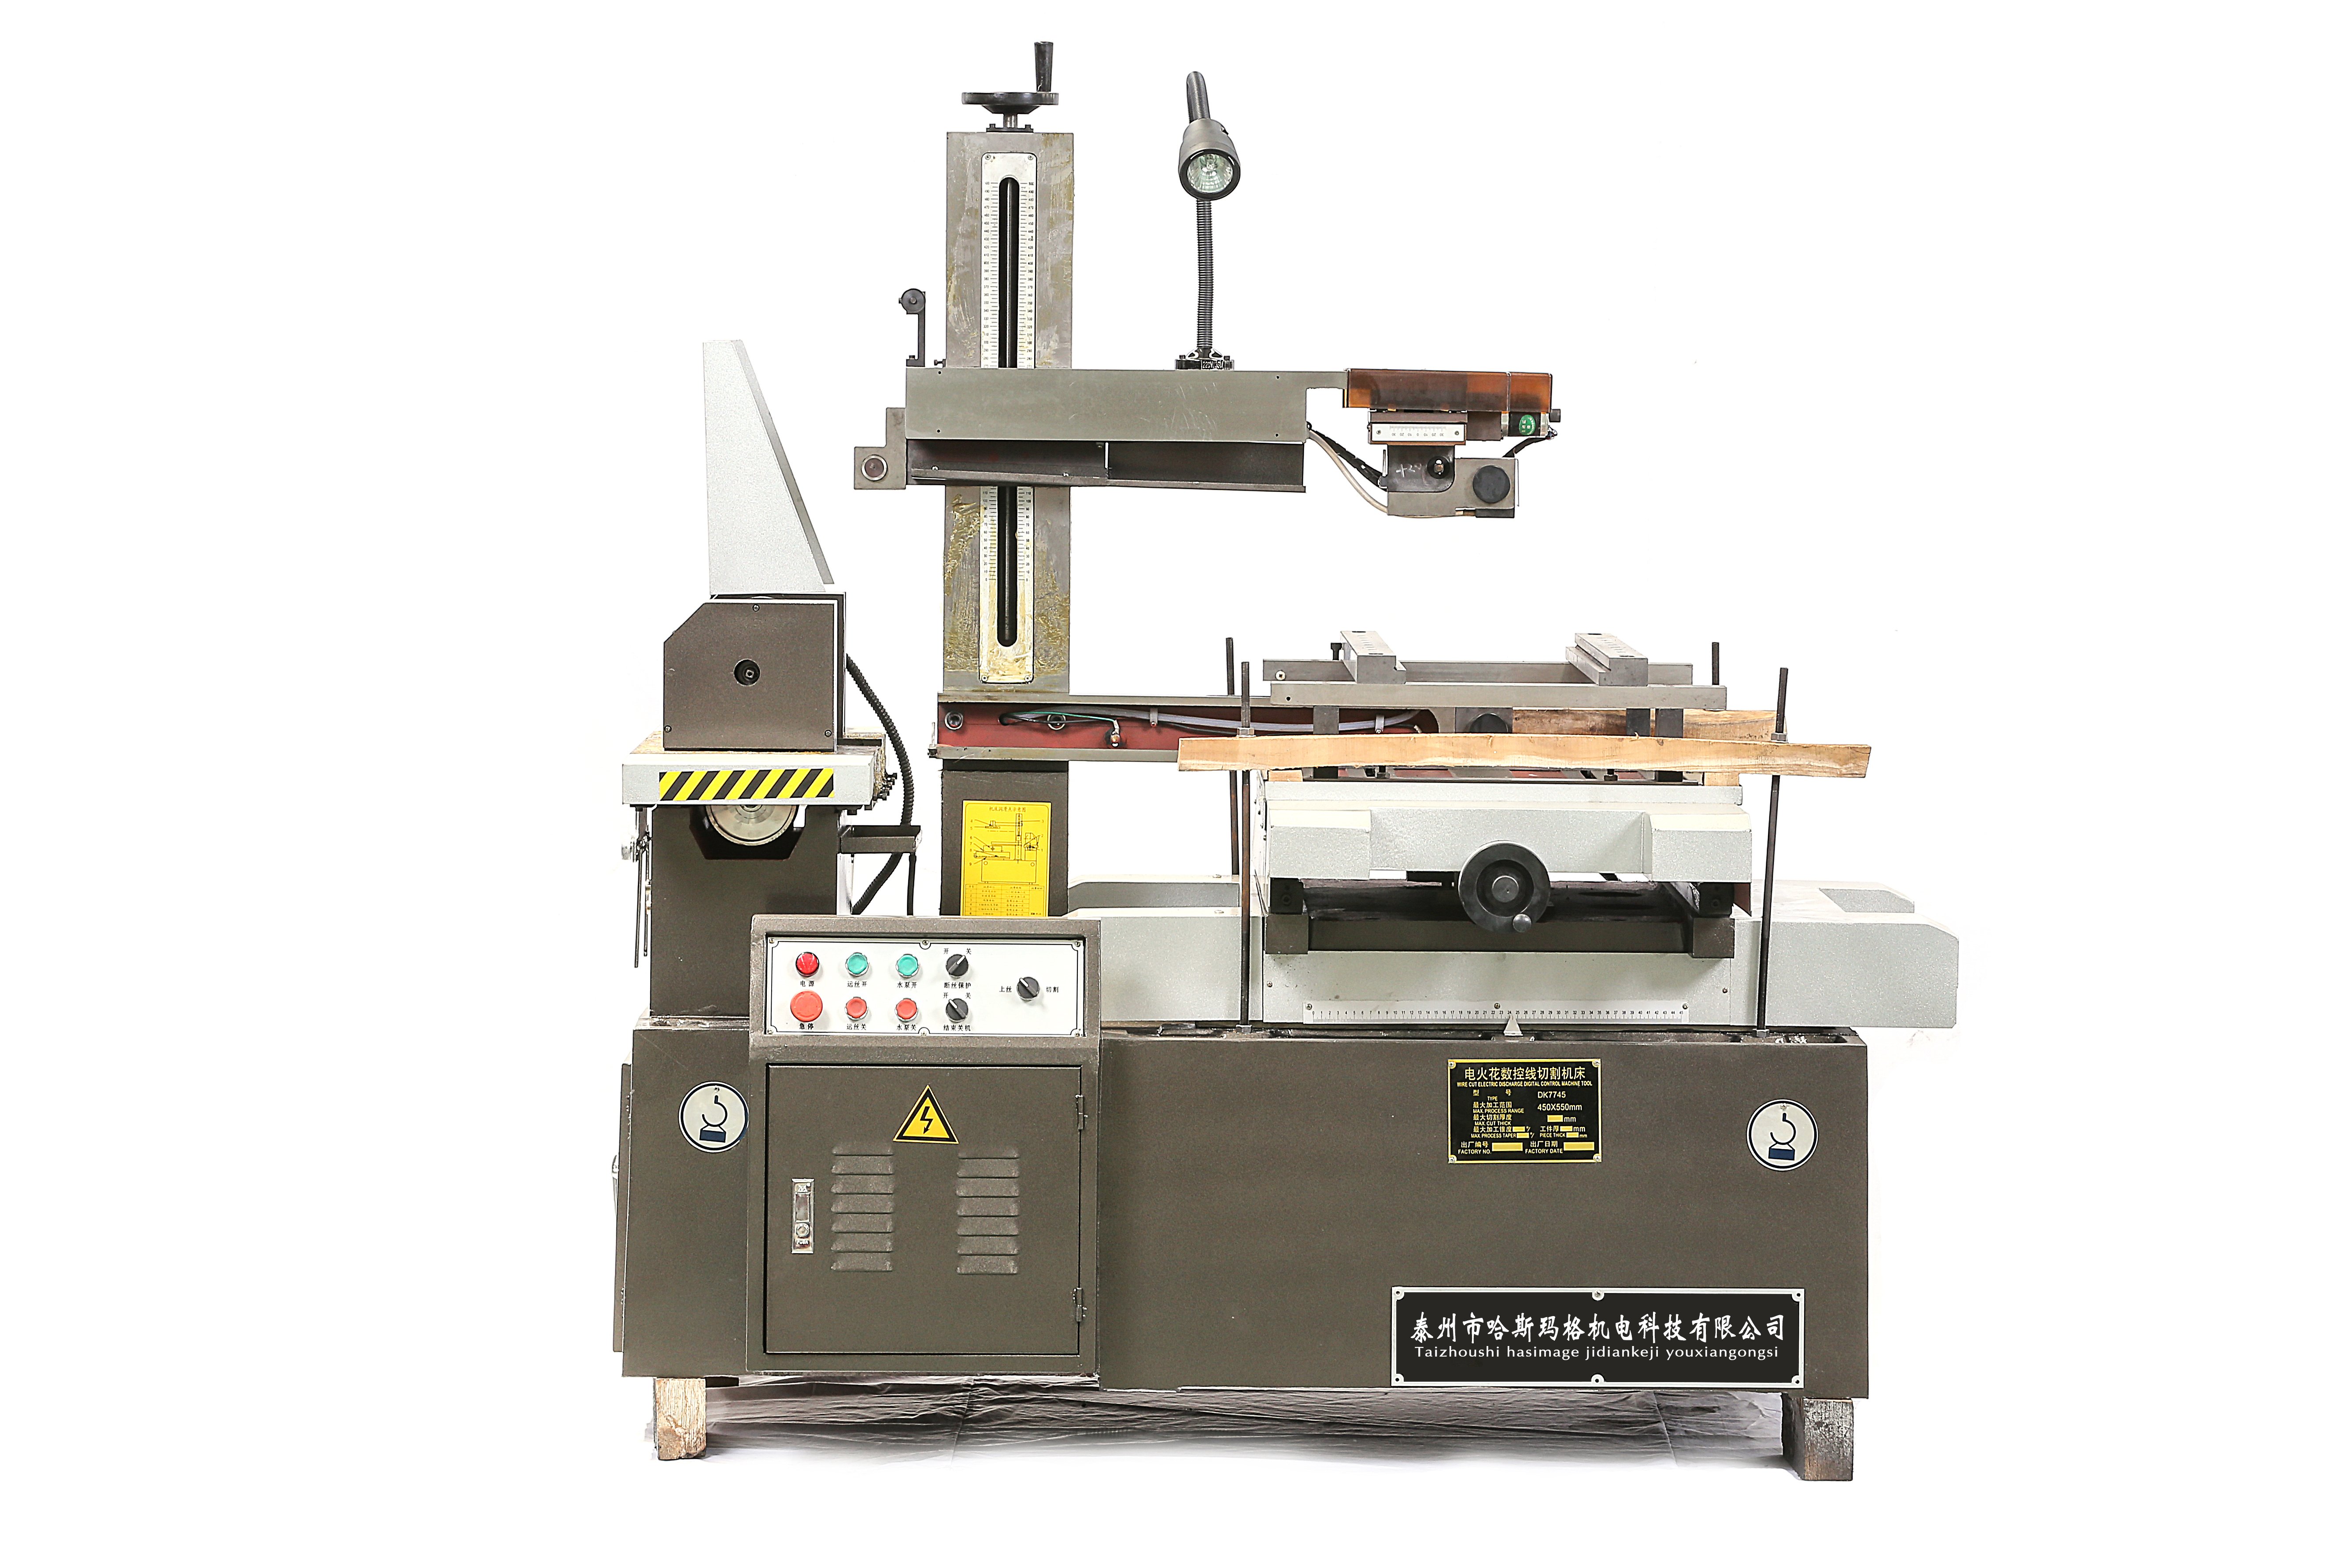
Файл изображения ранее был помечен как DK7735, однако на видимой табличке станка указано DK7745. Исправленное описание выше предотвращает путаницу этого изображения с другой моделью.
Установите безопасную и воспроизводимую исходную базу
- Используйте руководство именно для этой модели. Подтвердите утверждённый материал провода, его диаметр, метод загрузки/намотки, процедуру натяжения, рабочую жидкость и проверки оператором. Не переносите ограничения с другого типа станков для электроэрозионной обработки проволочным электродом.
- Обеспечьте безопасность станка. Остановите цикл и следуйте прилагаемому руководству и процедуре локального отключения перед тем, как касаться барабана, траектории провода, направляющих, контактных компонентов или застрявшей заготовки. Ограждения и блокировки не должны быть обойдены.
- Сохраните последнюю принятую конфигурацию. Зарегистрируйте программу, смещение, электрическое состояние, спецификацию проволоки, настройку или метод натяжения, скорость подачи проволоки, состояние рабочей жидкости, схему промывки, приспособление и результаты контроля до внесения любых изменений.
- Опишите симптом. Укажите, наблюдается ли повторяющийся обрыв проволоки, нестабильная резка, короткие замыкания, проблемы с намоткой/реверсированием, снижение скорости резки, шероховатость поверхности или отклонение размеров, а также укажите, в какой части траектории или программы это происходит.
- Измените один контролируемый параметр. Одновременное изменение натяжения, мощности, скорости и параметров рабочей жидкости маскирует истинную причину и затрудняет воспроизведение результата.
Для полной последовательности настройки используйте Чек-лист настройки станка Wire EDM вместе с руководством по эксплуатации выбранной модели.
Проверьте молибденовую проволоку и намотку на барабан
Проверьте доступный провод перед началом работы и каждый раз при изменении поведения резки. Обратите внимание на изгибы, сплющивание, явные повреждения поверхности, загрязнение, местное утончение или неравномерность диаметра, а также повреждения, вызванные неправильным обращением или контактом с изношенным компонентом. Не используйте цвет в качестве единственного критерия замены и не предполагайте, что визуально чистый провод имеет неограниченный остаточный ресурс.
На барабане с проводом проверьте условия, допустимые в руководстве:
- аккуратная намотка без перекрёстных слоёв, провисающих петель, скоплений или локальных наростов;
- надёжная фиксация и достаточное количество пригодного для использования провода для планируемой работы;
- корректные пределы хода и чистое реверсирование без ударов, задержек или выпадения провода;
- отсутствие контакта провода с непредназначенным краем станка, защитным кожухом или загрязнённой поверхностью;
- стабильное следование по траектории в обоих направлениях там, где руководство допускает операционное наблюдение.
Никогда не выполняйте соединение провода «на ходу», не выпрямляйте повреждённый участок под нагрузкой и не перематывайте барабан, пока машина способна двигаться. Используйте утверждённую процедуру загрузки и замены. Если повреждение провода повторяется в одной и той же позиции на барабане или при смене направления движения, остановите машину и проверьте намотку, ограничители хода и связанные компоненты привода/натяжения перед установкой нового провода.
Устанавливайте натяжение провода в соответствии с моделью станка и характером работы — а не максимально возможное значение
Натяжение провода помогает ограничить прогиб и вибрацию, однако более высокое натяжение не всегда лучше. Недостаточное натяжение может привести к нестабильной траектории движения провода или геометрическим погрешностям; чрезмерное натяжение увеличивает механическую нагрузку на провод, который уже ослаблен эрозией от электрических разрядов, и повышает риск обрыва. Используйте утверждённые значения или процедуру, соответствующие диаметру провода, типу станка, толщине заготовки, материалу, стратегии резки и требуемому результату.
Возвратно-поступательная система также должна сохранять устойчивость при смене направления движения. Обратите внимание, не проявляется ли симптом только в одном направлении перемещения, вблизи точки реверса или на одном и том же участке программы. Не описывайте натяжитель как систему мониторинга или коррекции с обратной связью, если такая функция не подтверждена для конкретного контроллера и поставляемой конфигурации.
Соблюдайте правильную траекторию провода, состояние направляющих элементов и электрических контактов
Фактическая траектория провода зависит от модели, но может включать направляющие ролики или направляющие компоненты, устройство выравнивания, элементы натяжения, блоки электрических контактов и барабан. Пыль, канавки, люфт, несоосность, заклинивание вращения или повреждение контактной поверхности могут приводить к царапинам, перегреву или отклонению провода и вызывать выход из строя нового провода по той же причине, что и старого.
- очищайте только те компоненты и поверхности, которые указаны в предоставленной процедуре технического обслуживания;
- проверьте установленный путь направляющих элементов/роликов на наличие загрязнений, канавок, повреждений, свободного перемещения и надёжного крепления;
- осуществить визуальный осмотр доступных электрических контактных блоков на наличие загрязнений, неравномерного износа, ямок или признаков аномального нагрева в соответствии с процедурой, указанной в руководстве;
- убедиться, что провод проложен по заданному маршруту и выровнен по вертикали перед резкой;
- заменить изношенный компонент при достижении предельного значения, установленного для модели/руководства, а не полировать, гнуть или модифицировать его для маскировки симптома;
Генераторные шкафы, защищённые параметры, электрические соединения, приводные системы, устройства безопасности и официальная калибровка требуют вмешательства уполномоченного и квалифицированного сервисного персонала в строгом соответствии с правилами изоляции энергии на объекте;
Контроль рабочей жидкости, фильтрации и промывки
Рабочая жидкость обеспечивает изоляцию, охлаждение и удаление частиц загрязнений из зоны резки. Загрязнение, нарушение циркуляции или неправильное направление струи из сопла могут привести к концентрации аномальных разрядов и тепла на проволоке. Использовать только ту жидкость, которая одобрена для конкретной модели, и строго соблюдать инструкции по приготовлению, уровню заполнения, эксплуатационным условиям и утилизации, указанные в руководстве по машине/жидкости.
- проверить уровень, видимое загрязнение, состояние фильтра, циркуляцию, утечки и обратный поток;
- убедиться, что предполагаемые сопла или выходные отверстия достигают зоны резки и не заблокированы или смещены;
- удалить мусор из зазора без использования неконтролируемого потока, который сдвигает тонкую заготовку или нарушает стабильность проволоки;
- измерять концентрацию, электропроводность или температуру только в тех случаях, когда в поставляемом руководстве или инструкции по жидкости указаны метод и допустимый диапазон;
- не импортировать настройки деионизационной смолы, автоматические функции контроля электропроводности или интервалы подачи жидкости с односторонней латунной проволоки;
Использовать квалифицированные параметры резки
Энергия разряда, временные параметры импульса, скорость проволоки, натяжение, требуемая подача, толщина/материал заготовки, промывка и состояние проволоки взаимодействуют между собой. Режим, излишне агрессивный для фактического зазора, может повысить интенсивность эрозии и риск обрыва; аналогично, неоптимальный режим с низкой энергией также может стать нестабильным. Начинайте настройку строго в соответствии с рекомендациями контроллера/модели и с проверенным режимом, подходящим для конкретного материала, толщины, типа проволоки и стадии резки.
Многоходовую обработку следует выбирать исходя из требуемых размеров и качества поверхности, а не как способ увеличения срока службы проволоки. Черновая и чистовая обработка подвергают многократно используемую проволоку дополнительным циклам, поэтому необходимо фиксировать полную последовательность резки и проверять состояние проволоки и процесса. Руководством по скорости резки при электроэрозионной обработке проволочным электродом вместо повышения мощности до тех пор, пока проволока не оборвётся.
Диагностика обрывов проволоки и нестабильной резки
Обрыв провода — это симптом, а не доказательство дефектности материала провода. Зафиксируйте место обрыва на траектории провода и в программе, направление перемещения, возникает ли он вблизи изменения направления, а также состояние станка непосредственно перед событием.
| Наблюдаемый симптом | Проверьте в первую очередь | Граница проверки |
|---|---|---|
| Обрыв повторяется в одной и той же физической точке траектории провода | Изгиб или локальное утончение, намотка на барабан, канавка направляющего ролика/ролика, повреждение контактного блока, непреднамеренное трение и нарушение выравнивания | Обеспечьте безопасность станка, осмотрите соответствующий провод/компонент и устраните подтверждённую причину перед повторной загрузкой |
| Обрыв происходит вблизи изменения направления | Намотка, крепление, пределы перемещения, поведение натяжения и условия изменения направления/привода | Используйте проверку изменения направления из руководства; регулировка привода или защищённая регулировка относится к квалифицированному сервисному обслуживанию |
| Обрыв повторяется на одном и том же элементе заготовки | Захват посторонних частиц, доступ для промывки, изменение толщины/геометрии, контакт с заготовкой, смещение приспособления и запрограммированное условие | Воспроизвести на представительном материале с последней утверждённой настройкой и изменить одну проверенную переменную |
| Короткие замыкания или нестабильность резки постепенно усиливаются | Состояние проволоки, рабочая жидкость/фильтр/циркуляция, загрязнения, контакты, направляющие, электрический контакт заготовки и пересмотр параметров | Сопоставить аварийные сигналы, прерывания и наблюдения за циклом с задокументированным утверждённым эталоном |
| Поверхность или размеры отклоняются без разрыва | Проволока/натяжение/траектория плюс смещение, выравнивание направляющих, приспособление/база, тепловое состояние, рабочая жидкость/загрязнения и метод контроля | Проверить эталонную деталь теми же точками и тем же методом; не обвинять износ проволоки только на основании одного результата |
| Зона контакта демонстрирует аномальный нагрев, следы питтинга или дугового разряда | Контакт проволоки, загрязнение, износ/положение контактного блока и электрическое соединение в соответствии с утверждённой процедурой | Остановить станок; электрические работы или работы с защищёнными компонентами требуют авторизованного сервиса |
Когда следует заменять многократно используемую молибденовую проволоку?
Нет надежного универсального интервала по часам, сменам или количеству обработанных деталей. Прежде всего следуйте инструкции к выбранной модели. Заменяйте проволоку при достижении установленного предела, при выявлении недопустимых повреждений или локального уменьшения диаметра при осмотре, если состояние проволоки, поддающееся отслеживанию, остаётся причиной повторяющихся отказов, или если после проверки и устранения других возможных причин невозможно обеспечить требуемый результат технологического процесса.
Не дожидайтесь катастрофического разрыва проволоки как стандартной точки завершения её эксплуатации, и не утверждайте, что каждая шероховатая поверхность или медленная резка однозначно свидетельствуют об износе проволоки. Фиксируйте причину замены и проверяйте станок с помощью контролируемой эталонной характеристики или первой изготовленной детали после установки и выравнивания новой проволоки.
Ведите журнал состояния проволоки
Практичный журнал должен включать:
- модель станка, тип контроллера, серийный номер и дату;
- поставщика проволоки, материал, диаметр/спецификацию, партию и дату установки;
- запись намотки/установки и установленное значение натяжения или применяемую процедуру настройки натяжения;
- материал заготовки, толщина, геометрия и последовательность резки — однократная или многократная;
- рабочая жидкость, наблюдения за фильтрацией/промывкой и соответствующие показания, указанные в руководстве;
- корректировки программы/условий, фактические наблюдения цикла, аварийные сигналы, короткие замыкания и места обрывов;
- размеры, конусность/профиль, результат обработки поверхности и метод измерения;
- выполненные работы по техническому обслуживанию, заменённые компоненты, причина замены проволоки и проверка после обслуживания;
Следует анализировать типовые операции, а не объединять разнородные материалы, толщины и стратегии резки. Журнал позволяет выявлять повторяющиеся причины и избегать необоснованной замены, однако он не устанавливает универсальный предел срока службы;
Часто задаваемые вопросы
Сколько часов может использоваться молибденовая проволока повторно?
Фиксированное количество применений не применимо ко всем станкам и операциям. Срок службы проволоки зависит от её спецификации и условий нагрузки, обрабатываемого материала, его толщины, электрических параметров, скорости проволоки, натяжения, рабочей жидкости/промывки, последовательности резки, состояния траектории проволоки и требований к приёмке. Используйте руководство по эксплуатации конкретной модели и документированные данные о динамике условий/производительности.
Можно ли использовать латунную или покрытую проволоку вместо молибденовой на этом станке?
Не заменяйте материал или диаметр проволоки, если только это не разрешено в модели-специфичной документации HarsMarg или письменным техническим подтверждением. Односторонние системы с латунной проволокой используют иную стратегию транспортировки и расходных материалов. Факт физического соответствия проволоки не гарантирует совместимость генератора, направляющих, контактов, системы натяжения и рабочей жидкости.
Позволит ли увеличение натяжения предотвратить прогиб проволоки и повысить точность?
Не само по себе. Достаточное натяжение помогает контролировать прогиб, однако чрезмерное натяжение повышает механическую нагрузку и может способствовать обрыву проволоки, уже подвергшейся эрозии или повреждению. Используйте утверждённые условия и проверьте траекторию проволоки, подачу промывочной жидкости, электрические параметры, толщину заготовки и стратегию обработки как единую систему.
Увеличивает ли многопроходная обработка срок службы молибденовой проволоки?
В общем случае — нет. Многопроходная обработка разделяет черновую и чистовую операции для улучшения качества обработанной детали, но одновременно увеличивает суммарный путь перемещения проволоки и её экспозицию разрядам. Проведите полную квалификацию всей последовательности и отслеживайте состояние проволоки и результаты обработки; не гарантируйте увеличение срока службы проволоки только на основании количества проходов.
Как следует хранить неиспользованную молибденовую проволоку?
Сохраняйте её в чистом, сухом состоянии, защищённой от пыли, масла, агрессивных сред, вызывающих коррозию, ударов, изгибов и перегибов; предпочтительно — в оригинальной упаковке поставщика и в пределах указанных им климатических условий. Фиксируйте марку материала, диаметр, номер партии и дату вскрытия упаковки, чтобы обеспечить прослеживаемость установленной проволоки.
Какая информация необходима для диагностики повторяющихся обрывов проволоки?
Предоставьте модель станка/контроллера, спецификацию проволоки, фотографии барабана и траектории проволоки, точное место обрыва, направление перемещения, материал и толщину заготовки, геометрию детали, состояние рабочей жидкости/системы промывки, номер параметра/режима, сообщения об ошибках, сведения о недавнем техническом обслуживании или внесённых изменениях, а также укажите, происходит ли обрыв в одном и том же физическом или программном месте.
Запросить технический анализ станка Wire EDM
Проанализировать полный Линейка Wire EDM HarsMarg , включая Однопроходный станок DK7735, изображённый на обложке . Для подбора модели или устранения обрывов проволоки отправьте чертёж детали, материал и толщину заготовки, требуемые допуски/шероховатость, последовательность резов, используемую проволоку и рабочую жидкость, описание симптомов, страну назначения и параметры электропитания. Отправьте данные о вашем применении и техническом обслуживании станка Wire EDM .
Содержание
- Что означает термин «срок службы проволоки» на электроэрозионной установке с возвратно-поступательным движением проволоки?
- Установите безопасную и воспроизводимую исходную базу
- Проверьте молибденовую проволоку и намотку на барабан
- Устанавливайте натяжение провода в соответствии с моделью станка и характером работы — а не максимально возможное значение
- Соблюдайте правильную траекторию провода, состояние направляющих элементов и электрических контактов
- Контроль рабочей жидкости, фильтрации и промывки
- Использовать квалифицированные параметры резки
- Диагностика обрывов проволоки и нестабильной резки
- Когда следует заменять многократно используемую молибденовую проволоку?
- Ведите журнал состояния проволоки
-
Часто задаваемые вопросы
- Сколько часов может использоваться молибденовая проволока повторно?
- Можно ли использовать латунную или покрытую проволоку вместо молибденовой на этом станке?
- Позволит ли увеличение натяжения предотвратить прогиб проволоки и повысить точность?
- Увеличивает ли многопроходная обработка срок службы молибденовой проволоки?
- Как следует хранить неиспользованную молибденовую проволоку?
- Какая информация необходима для диагностики повторяющихся обрывов проволоки?
- Запросить технический анализ станка Wire EDM
